Материал: 2498
2.2.5.Производство пенобетона на омском предприятии «ИНТА-СТРОЙ»
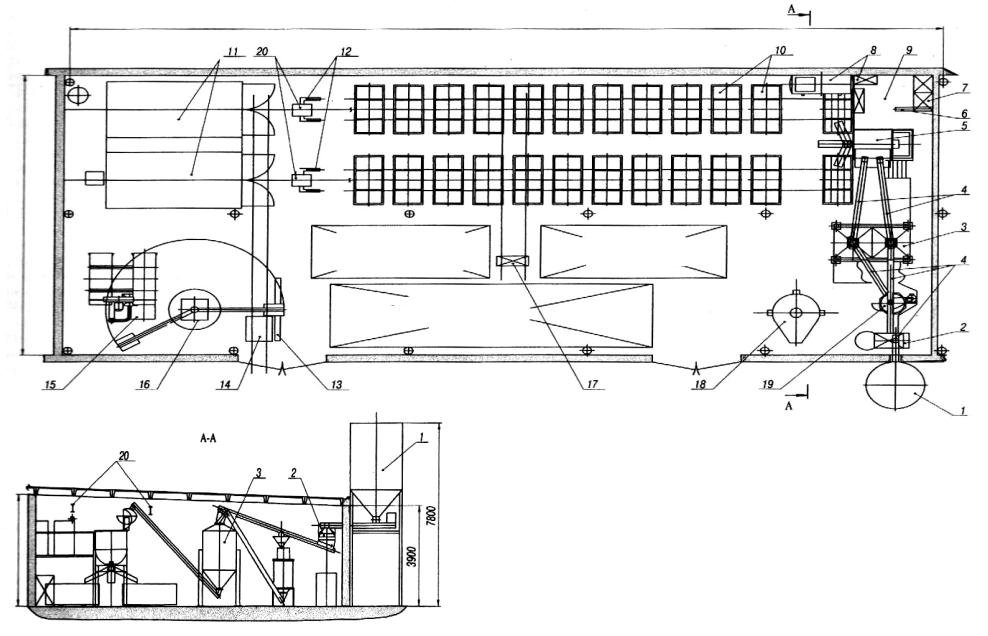
На омском предприятии ООО «ИНТА-СТРОЙ» организовано производство неавтоклавного пенобетона мощностью до 400 м3 блоков в месяц. хема участка по выпуску пенобетонных блоков представлена на
СибАДИрис. 2.8 [51].
Отличительной особенностью технологии является то, что вода в баке-дозаторе подогревается ТЭНами для обеспечения необходимой температуры смеси 40 – 50 °С, в результате происходит саморазогрев,
самопропар ван е упрочнение пенобетона в форме. В цехе
предусмотрен промежуточный расходный бункер цемента, так как в
осенне-весенн й з мний периоды, когда температура цемента в
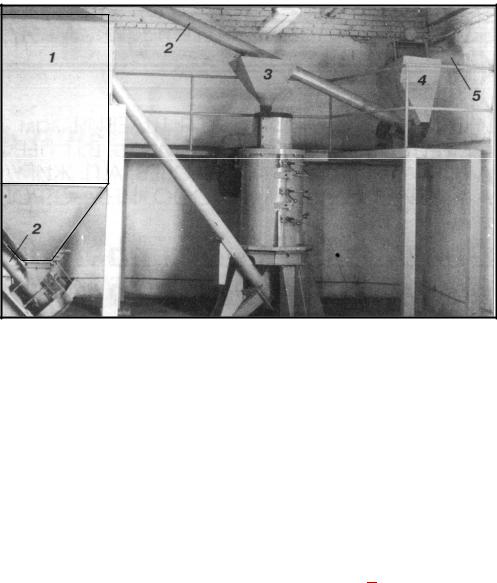
наружном бункере опускается ниже 0 °С, весьма затруднительно поддерж вать температуру смеси на необходимом уровне (рис. 2.9). Между бункером, установленным снаружи 5 и промежуточным бункером 1 установлено с то для просеивания цемента 4, так как в цементе часто
встречаются нородные включения, способные вывести из строя технолог ческую л н ю.
Смеситель сконструирован таким образом, что при вращении лопастного вала производится одновременная зачистка стенок и днища смесителя. Пенобетоносмеситель установлен на высоте 1,6 – 2,2 м для
обеспечения заливки в формы самотеком.
После заливки формы со смесью устанавливаются в термокамерунакопитель в 3 яруса по 4 формы в длину, то есть в одну камеру устанавливается 12 форм. При производительности участка в 400 м3 блоков в месяц и существующей пропускной способности имеющихся термокамер достаточно использовать две камеры, которые занимают общую площадь всего 25 м3. Металлоконструкция термокамеры выполнена из квадратных труб, в которых циркулирует вода, подогреваемая ТЭНами мощностью 5 кВт в специальном баке. Так как формы с пенобетоном саморазогреваются, то тепло требуется только для поддержания температуры внутри камеры до 70 ° . Перемещение формы от места заливки в термокамеру осуществляется специальным захватом массой 130 кг. Удале-
ние готовых блоков из формы манипулирование крупноразмерным
блоком при его установке на станок резки осуществляется с помощью специального самозатягивающегося захвата. Для предотвращения прилипания пенобетона к стенкам и частичного разрушения блоков используется тонкая полиэтиленовая пленка толщиной 10 мкм, которая укладывается в формы и полностью герметизирует форму, при этом поверхность блоков не испорчена смазкой, что важно при отделочных работах.
51
12000
4400
СибАДИ |
|||
|
30000 |
|
|
Зона межоперационного |
|
Зона |
межоперационного |
склад рования локов |
|
хранения деталей форм |
|
Зона складирования готовой продукции
Рис. 2.8. Схема участка по выпуску пенобетонных блоков:
1 – бункер наружный; 2 – вибросито; 3 – бункер расходный; 4 – шнековые транспортеры (4 шт.); 5 – пенобетоносмеситель с дозатором; 6 – пеноге- нератор; 7 – насосная установка к пеногенератору; 8 – расходные баки с нагревателями (2 шт.); 9 – металлоконструкции площадки обслуживания; 10 – формы; 11 – термокамера-накопитель; 12 – захват для форм, используется с тельфером (2 шт.); 13 – захват для блоков; 14 – тележка переда- точная (2 шт.); 15 – станок пильный дисковый; 16 – кран-укосина для погрузки; 17 – кондуктор для ручной распиловки (2 шт.); 18 – установка переработки отходов брака пенобетона; 19 – мельница планетарная; 20 – монорельс с тельфером 1 т
52
|
|
Р с. 2.9. Линия подачи цемента: |
|
|
||||
1 |
– |
промежуточный |
ункер; |
2 |
– |
шнековые |
транспортеры; |
|
3 – планетарная мельница ШЛ–312; 4 – вибросито; 5 – шнек из |
||||||||
наружного бункера |
|
|
|
|
|
|
||
Длина крупноразмерных форм составляет 2 м, высота – 0,6 м, а по |
||||||||
ширине имеется три варианта: 3 лока по 300 мм; 4 блока по 240 мм; |
||||||||
5 блоков по 200 мм. О ъем заливки соответственно 1,08; 1,15; 1,2 м3. |
||||||||
После твердения в течение 12 – 24 ч блоки разрезаются дисковой пилой на |
||||||||
любую требуемую толщину, что позволяет получить практически весь |
||||||||
спектр мелкоразмерных блоков. Пример производства пенобетона на |
||||||||
предприятии ООО «ИНТА-СТРОЙ» в г. Искитиме показано в |
||||||||
мультимедиа по адресу https://youtu.be/HCFry5Xd |
Ek. |
|
||||||
Остатки распила и производственный брак измельчаются в установке |
||||||||
переработки отходов (рис. 2.8, поз. 18) и возвращаются в технологическую |
||||||||
линию для повторного использования. |
|
|
|
|
|
|||
|
|
2.3. Технология получения автоклавного пенобетона |
||||||
В отечественной практике хорошо зарекомендовали себя |
||||||||
технологические линии с формованием, разрезкой |
автоклавной |
|||||||
СибАДИ |
||||||||
обработкой изделий на одном и том же технологическом поддоне. Размеры |
||||||||
массива: длина – 3000 мм; ширина – 600 мм; высота – 1200 мм. |
||||||||
Изменяя состав смеси и количество вводимой пены, на |
||||||||
технологической линии получают изделия со средней плотностью от 300 |
||||||||
до 1000 кг/м3. |
|
|
|
|
|
|
||
53
СибАДИ
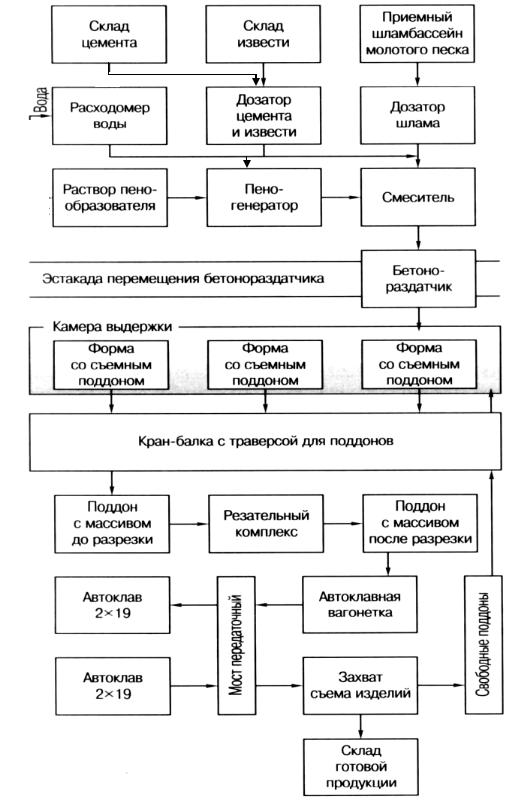
Рис. 2.10. Принципиальная схема линии по производству изделий из автоклавного пенобетона по резательной технологии
54
Технологическая схема производства приведена на рис. 2.10. Цемент и известь из расходных бункеров поступают поочередно в дозатор сухих компонентов, песчаный шлам – в дозатор шлама, вода подается непосредственно в смеситель через расходомер. Весовые дозаторы, установленные на линии, объединены системой управления, обеспечивающей набор требуемого количества сырьевых компонентов и
Сухие материалы, песчаный шлам и вода загружаются в смеситель и перемеш ваются, после чего в смеситель подается пена. Объем замеса равен объему формы, который составляет 2,3 м3, соответственно объем смесителя равен 3 м3. Коэффициент выхода бетона составляет 0,7 – 0,8 от объема смес теля, который обеспечивает максимальный объем заполнения формы.
разгрузку дозаторов в смеситель по заданной программе [52].
Из смес теля масса заливается в бетоновозную тележку, которая
развоз т смесь по формам. Выдержка изделий в формах перед разрезкой осуществляется в термостатированных камерах, открываемых на время
добавок из рамы, к которой шарнирноАприкреплены борта и на которой установлен
заливки бетона |
звлечения из формы поддона с массивом. Время |
выдержкимасс ва в формах в зависимости от состава бетона и |
|
применяемых |
составляет от 3 до 5 ч. |
Формы, спользуемые на линии, установлены стационарно и состоят |
|
съемный поддон. При этом продольные борта открываются на шарнирах, а поперечные – на рычагах, о еспечивающих плоскопараллельное
отодвигание борта от массива.
Раскрытие форм производитсяДвручную. Извлеченный из формы поддон с массивом устанавливается на каретку резательного комплекса. Каретка из исходного положения перемещается приводом на позицию поперечной резки, проходя через установку калибровки массива. На позиции поперечной резки массив разрезается колеблющимися струнами в поперечном направлении. Частота колебаний струныИ– 80 двойных ходов в мин. Амплитуда регулируется от 20 до 60 мм. Опускание и подъем рамы со струнами поперечной резки производится электромеханическим приводом. После завершения поперечной разрезки к массиву подходят упоры, каретка с массивом на поддоне начинает перемещаться вперед и проходит через струны продольной разрезки. Наличие подпорной стенки обеспечивает стабильное положение изделий при горизонтальной резке и позволяет практически полностью исключить сколы при выходе струн из массива. Схема резательного комплекса исключает образование трещин на массиве при продольной разрезке и обеспечивает точность резки в пределах ±1 мм. Резательный комплекс показан на рис. 2.11.
После разрезки поддон с массивом устанавливается на автоклавную вагонетку. В цехе установлен автоклав размером 2x19 м. За счет использования автоклавных вагонеток маленькой высоты в автоклав
55