Материал: 2498
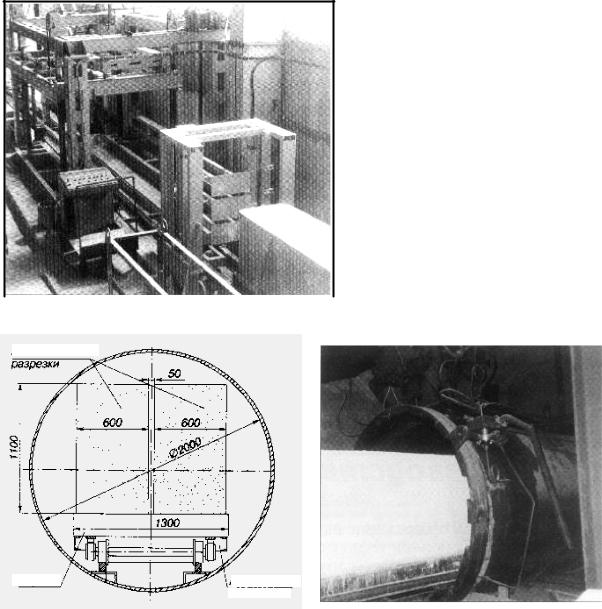
входят по сечению 2 массива высотой 1100 мм. Объем массива 0,6x1,1x3 = = 1,98 м3. По длине в автоклаве
|
|
|
|
|
|
размещается 6 массивов. Таким |
||||
|
|
|
|
|
|
образом, за один цикл в |
||||
|
|
|
|
|
|
автоклаве запаривается 23,7 м3 |
||||
|
|
|
|
|
|
изделий. Коэффициент заполне- |
||||
|
|
|
|
|
|
ния автоклава |
составляет |
0,4. |
||
|
|
|
|
|
|
Размещение |
изделий |
в |
||
|
|
|
|
|
|
автоклаве показано на рис. 2.12 |
||||
|
|
|
|
|
|
и 2.13. |
|
|
|
|
|
|
|
|
|
|
Загрузка |
и |
разгрузка |
||
|
|
|
|
|
|
автоклавов |
|
осуществляются |
||
|
|
|
|
|
|
электропередаточным |
мостом. |
|||
|
|
|
|
|
|
После |
запарки |
изделия |
||
|
|
|
|
|
|
снимаются с поддона захватом. |
||||
|
|
|
|
|
|
Захват имеет длину 1,5 м, что |
||||
|
|
Рис. 2.11. Общ й в д резательного |
|
|||||||
|
|
|
|
|
|
|
|
|||
Массивы после |
комплекса |
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
разрезки |
|
|
|
|
|
|
|
|
|
|
Поддон |
|
Автоклавная |
|
|
|
|
|
|
|
|
|
|
вагонетка |
|
|
|
|
|
|
|
|
Рис. 2.12. Размещение массивов |
|
Рис. 2.13. Разгрузка готовых |
|
|||||
|
|
|
|
в автоклаве |
|
изделий из автоклава |
|
|||
СибАДИсоответствует половине длины массива. Время формования одного массива плотностью 500 кг/м3 составляет 15 – 20 мин, время выдержки до распалубки составляет 3 – 5 ч в зависимости от состава смеси температуры в цехе.
56
2.4. Производство пенобетона по технологии «Новостром»
Примером производства теплоизоляционного пенобетона является опыт немецкой фирмы «Неопор», которая вышла на мировой рынок в 1975 г., технология внедрена в 40 странах мира. Подобные технологии получили распространение в Германии, Швеции, США, Южной Корее и
др. Неопорбетон – легкий ячеистый бетон, полученный в результате СибАДИтвердения раствора, состоящего из цемента, песка, воды и пены, образованной с спользованием протеинового пеноконцентрата. Заданная
плотность бетона в д апазоне 80 – 1400 кг/м3 достигается изменением соотношен я компонентов.
Анал з немецкой технологии показывает, что она не может обеспеч ть полномасшта ное решение проблем строительства домов в России с повышенной теплозащитой по следующим причинам.
Пенообразователь протеин не является доступным для массового использован я в Росс . Его нео ходимо экспортировать из Германии или Казахстана. Сто мость продукта в настоящее время превышает 6 USD за 1 кг при расходе 0,9 – 1,5 кг/м3 пенобетона. Начальная стоимость технолог ческого о орудования так высока, что, несмотря на окупаемость, объективно сдерживает масшта ное использование такой технологии.
Принципиальным отличием отечественной технологии от немецкого аналога является то, что технология «Новостром» включает в себя этапы перемешивания пеномассы под из ыточным давлением с последующим транспортированием етона-полуфа риката к месту строительных работ по трубопроводу на расстояние более 200 м и высоту более 30 м. В этой технологии герметичный смеситель на втором этапе используется как камерный насос.
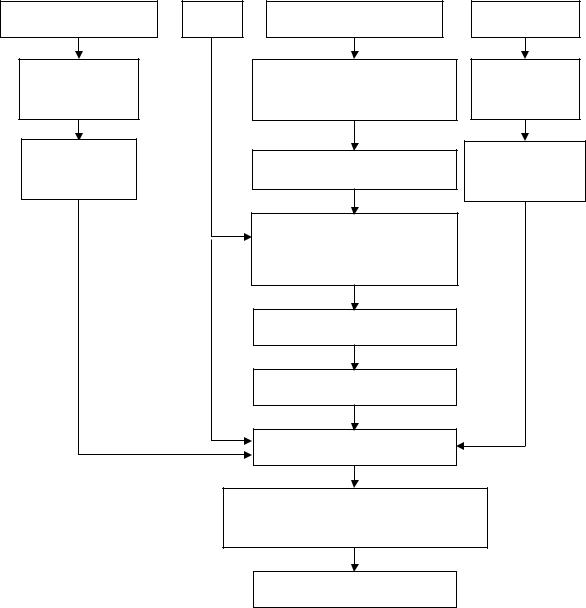
Основной объем пор образуется в момент выхода пеномассы из растворопровода через гаситель. В этой технологии исключена механическая порча пузырьков пены при транспортировании «сырого» пенобетона. Другим важным отличием новой технологии является использование отечественных пенообразователей класса «Морпен», АОС СДО с их вакционной модификацией. Технологическая схема производства представлена на рис. 2.14.
Производительность установки составляет 5 – 7 м3/ч; средняя плотность получаемого пенобетона – 200 – 1200 кг/м3; теплопроводность –
0,04 – 0,48 Вт/(м С).
Первые установки «Новостром» эксплуатируются в Москве, Калуге, Воскресенске (Московская обл.), Якутске, Белгороде. Начато освоение технологии в Республике Карелия. Первая промышленная установка изготовлена и поставлена на Мирнинский завод стройматериалов и
57
конструкций Республики Саха (Якутия) и АО «Белгородасбестоцемент» в Белгороде.
На предприятии АО «Белгородасбестоцемент» изготовлены слойные изделия размером 2400х600х300 мм, теплоизоляционные плиты размером
Портландцемент |
Вода |
Пенообразователь |
Песок |
СибАДИ |
||
Расходный |
Емкость запаса товар- |
Расходный |
бункер |
ного пенообразователя |
бункер |
Шнековый |
Мерный бачок-дозатор |
Вибрацион- |
дозатор |
|
ный дозатор |
|
Бак приготовления |
|
|
рабочего раствора |
|
|
пенообразователя |
|
|
Насос-дозатор |
|
|
Пеногенератор |
|
|
Пенобетоносмеситель |
|
|
Установка транспортирования |
|
|
пеномассы |
|
|
Форма |
|
|
Рис. 2.14. Схема производства пенобетона |
|
|
по технологии «Новостром» |
|
1000х600х100 мм, а также слоистые панели плотностью 200 – 800 кг/м3, которые соответствуют требованиям технических условий.
Для проектирования изделий предложено использовать два класса монолитной теплоизоляции и стенового бетона [53]. Первый класс имеет плотность от 200 до 500 кг/м3 и используется в случаях, когда нет необходимости в прочности теплоизоляционного слоя. Например,
58
колодцевая кладка стен с последующей заливкой внутреннего слоя изоляционным бетоном особо малой плотности.
Второй класс (плотность 500 – 1200 кг/м3) – пенобетон, который целесообразно применять в стенах, состоящих из лицевого кирпича или другого стенового материала и внутреннего слоя из пенобетона. В этом варианте применяется съемная или несъемная опалубка для заливки
СибАДИпенобетонной смеси.
2.5. Современные технологии производства строительных материалов и изделий из пенобетона
Перспект вными способами повышения теплотехнических и эксплуатац онных характеристик стеновых изделий является получение двухслойных ограждающих конструкций с различной плотностью и прочностью по сечен ю, изготавливаемых в период их формования на технолог ческ х л н ях. Здесь можно выделить следующие направления: формирован е стеновых локов из бетонов различных групп и соответственно разл чной плотности; изготовление пенобетонных изделий с крупным пор стым заполнителем при регулировании плотности по сечению дифференцированным вибрированием; получение ячеистобетонных изделий с форсированным режимом порообразования [7].
2.5.1. Производство двухслойных стеновых блоков из бетонов различной плотности
В Самарской архитектурно-строительной академии были проведены исследования по созданию 2-слойных изделий при совмещении в них пенокерамзитобетона [54, 55].
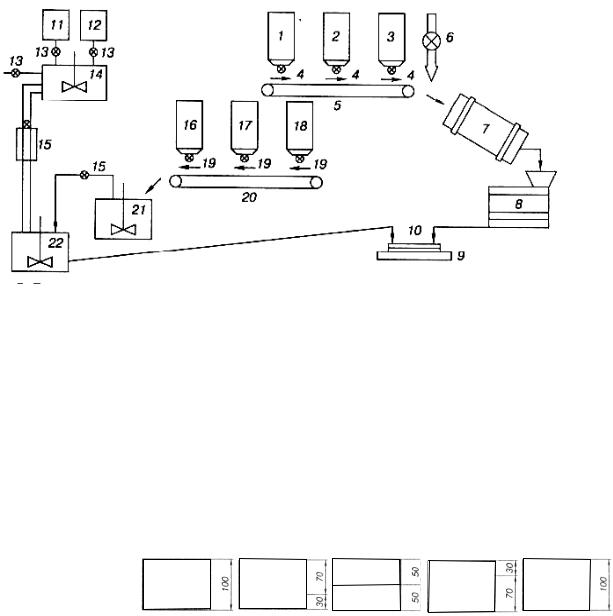
Предлагаемая линия может быть привязана как цех действующего завода по производству сборного железобетона или автономное предприятие. Формование осуществляется «лицом вниз». Нижний несущий слой изготовляется из конструкционно-теплоизоляционного керамзитобе-тона (КБ), а верхний – из пенобетона (ПБ). Нижний слой формуется из керамзитобетонной смеси жесткостью 20 – 30 с, подвергается виброуплот-нению, при необходимости армируется, затем укладывается слой пенобетонной смеси. После схватывания цемента изделие подвергается пропариванию (рис. 2.15).
По такой технологии можно получать двухслойные стеновые материалы, обладающие мелкой равномерной пористостью и высокими эксплуатационными показателями (табл. 2.2). В процессе изготовления пенобетон, обладающий высокой подвижностью, проникает в поверхностные слои керамзитобетона на 1 – 2 см, что обеспечивает
59
|
образование |
«размытой» |
зоны контакта с улучшенным сцеплением. |
||||||||||||||||||||
|
При испытании образцов на предел прочности при сжатии отрыва слоев не |
||||||||||||||||||||||
|
происходит, а процесс разрушения аналогичен обычному пеноили |
||||||||||||||||||||||
|
керамзитобетону [55]. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
СибАДИ3 |
|
|
|||||||||||||||||||||
7 |
|||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Рис. 2.15. Пр нц п альная технологическая схема производства |
|
|
|
|||||||||||||||||||
1, |
2, 3 |
|
многослойных стеновых блоков: |
|
|
|
|
|
|
|
|
|
|||||||||||
– расходные емкости цемента, |
керамзита различных фракций; |
|
|
|
|||||||||||||||||||
|
4 – объемно-весовые дозаторы; 5 – ленточный конвейер; 6 – дозатор для |
|
|
|
|||||||||||||||||||
|
воды; 7 – бетоносмеситель; 8 – етоноукладчик; 9 – виброплощадка; |
|
|
|
|||||||||||||||||||
|
10 – форма; 11, 12 – расходные емкости для пенообразователя |
стабилиза- |
|
|
|
||||||||||||||||||
|
тора пены; 13 – дозаторы; |
14 – пропеллерная мешалка; 15 – насос; 16, 17, |
|
|
|
||||||||||||||||||
|
18 – расходные емкости для цемента, порошкообразного наполнителя, |
|
|
|
|||||||||||||||||||
|
волокнистого наполнителя; 19 – дозаторы; 20 – ленточный конвейер; |
|
|
|
|||||||||||||||||||
|
21 – растворосмеситель; 22 – лопастной смеситель для приготовления |
|
|
|
|||||||||||||||||||
|
пенобетонной смеси |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 2.2 |
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
Физико-механические показатели многослойных изделий |
|
|
|
|||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
Эскиз конструкции |
|
|
|
|
|
|
|
|
|||||
|
Характеристика |
|
|
|
|
|
|
|
|
КБ |
|
|
КБ |
|
|
|
|
|
|||||
|
КБ |
|
|
|
КБ |
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
ПБ |
|
|
|||||||||||||
|
|
|
|
|
|
ПБ |
|
|
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
ПБ |
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
ПБ |
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
1 |
|
|
2 |
|
3 |
|
|
|
4 |
|
|
5 |
|
|
|
|
6 |
|
|
||||
|
Средняя плотность, |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
кг/м (пропаренно- |
920 |
|
860 |
|
|
|
820 |
|
|
760 |
|
|
|
580 |
|
|
||||||
|
го) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Водопоглощение |
16 |
|
17,7 |
|
|
|
19 |
|
|
20,3 |
|
|
|
21,5 |
|
|
||||||
|
(3 сут), % |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Объемная |
усадка, |
Отсутст- |
|
|
|
Отсутст- |
|
Отсутст- |
|
Отсутст- |
|
9,5 |
|
|
||||||||
|
% |
|
|
вует |
|
|
|
вует |
|
вует |
|
|
вует |
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
Прочность при сжа- |
16,5 |
|
7,7 |
|
|
|
11 |
|
|
11,8 |
|
|
|
5,9 |
|
|
||||||
|
тии, МПа |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
60