Материал: 2498
СибАДИ |
||||
Исходная смесь |
||||
|
Пена |
|
|
|
|
|
Воздух |
|
|
|
|
|
|
|
Пеноо разующая |
Раствор |
|||
смесь |
пенообразователя |
|||
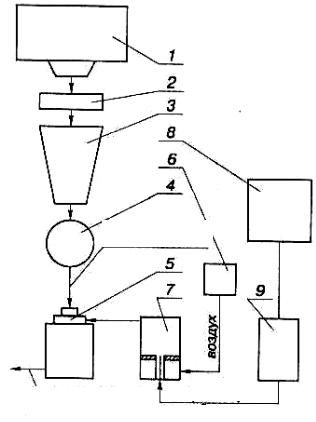
Рис. 2.17. Технология непрерывного приготовления пено етонной смеси под давлением:
1 – растворосмеситель; 2 – вибросито; 3 – бункер исходной смеси; 4 – растворонасос; 5 – стержневой смеситель; 6 – компрессор СО–7; 7 – пеногенератор; 8 – емкость раствора пенообразователя; 9 – насос
Величина давления, при котором готовится пенобетонная смесь, определяется сопротивлением ее движению в шланге и зависит от дальности и высоты подачи. При необходимости давление может поддерживаться постоянным. Пена также готовится непрерывно под давлением в высокоскоростном пеногенераторе объемом 4 л. Основу пеногенератора составляют: диск с капиллярно-пористой структурой ротор с пакетами щеток. Производительность «Супермиксера СТ–10» составляет не более 10 м3/ч, максимальное рабочее давление – не более 0,4 МПа, мощность электроприводов – 3,5 кВт, дальность подачи по горизонтали и вертикали соответственно составляет не более 100 и 50 м, габаритные размеры – 1200x650x1100 мм, масса – 150 кг, средняя плотность получаемых изделий – 300 – 1200 кг/м3.
Комплект оборудования включает: бетоносмеситель СБ–169 со скиповым подъемником; героторный растворонасос с приемным бункером; «Супермиксер СТ–10»; компрессор производительностью 12 м3/ч и
66
давлением 0,8 МПа; комплект легкомонтируемых гребенчатых форм стеновых и перегородочных блоков.
Рекомендуемая технологическая линия может использоваться как в условиях строительной площадки, так и в стационарных заводских условиях.
2.5.5. Производство пенобетона «Экстрапор»
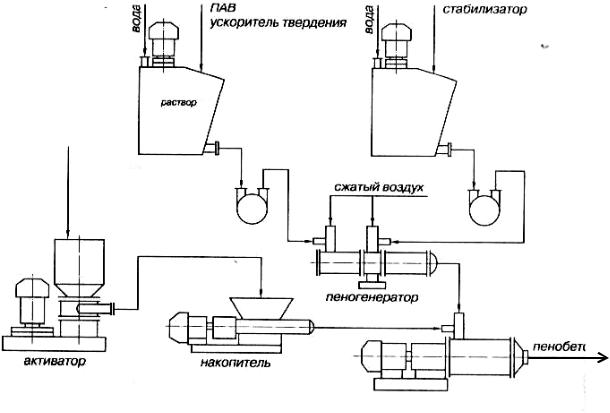
Особенностью технологии получения пенобетона «Экстрапор» является то, что для получения пены и приготовления пенобетона используются пеногенератор и смеситель без вращающегося рабочего
органа. У смес теля предусмотрен силовой привод, |
используемый только |
|
при пр готовлен |
етона с высокой плотностью. |
Для подачи жидких |
компонентов пр менены дозирующие насосы, а пена готовится |
||
перемещается с |
помощью сжатого воздуха. |
Сжатый воздух и |
стабил з рующая до авка, препятствующая коалесценции пузырьков, позволяют получать нео ходимую мелкопористую структуру пенобетона
(рис. 2.18) [42].
|
|
|
|
|
Вода |
|
|
|
ПАВ, ускоритель |
Вода |
|
|
|
Стабилизатор |
|
||||
|
|
|
|
|
|
|
|
твердения |
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
Вспени- |
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
вающий |
|
|
|
|
|
|
|
|
|
|
||
|
|
Цемент, |
|
раствор |
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
вода, |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
пластификатор, |
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
Сжатый воздух |
|
|
|
|
|
|
|||||||
|
|
гидрофобизатор, |
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
волокнистый |
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
наполнитель (песок) |
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Пеногенератор |
|
|
|
|
|
|
|
СибАДИ |
|
|
|||||||||||||||||
Пенобетон |
|
||||||||||||||||||
|
|
|
|||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
Активатор |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
Накопитель |
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Смеситель
Рис. 2.18. Технологическая схема приготовления пенобетона «Экстрапор»
Установка позволяет получать теплоизоляционный пенобетон со средней плотностью в сухом состоянии 250, 300 и 350 кг/м3 и прочностью
67
при сжатии соответственно 0,75 – 1; 1 – 1,2 и 1,25 – 1,4 МПа, с теп-
лопроводностью 0,075 – 0,085 |
Вт/(м С) и сорбционным |
увлажнением |
6 – 10%. У теплоизоляционного |
пенобетона со средней |
плотностью |
400 – 500 кг/м3 прочность при сжатии – 1,6 – 1,7 и 2 – 2,5 МПа, а у конструкционного пенобетона плотностью 600 кг/м3 – 3,8 – 4,2 МПа.
Производительность оборудования в зависимости от плотности
3
СибАДИпенобетонной смеси может меняться в пределах от 3 до 8 м /ч. Масса основных агрегатов составляет: пеногенератор – 23 кг, смеситель – 47 кг,
активатор – 180 кг, накоп тель – 200 кг.
2.5.6. Вакуум-формовальная технология ячеистых бетонов
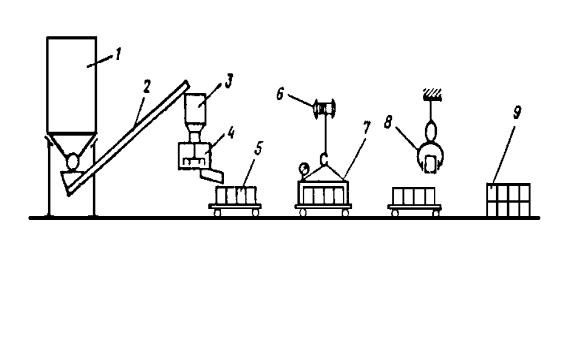
Используя ф з ческ й принцип поризации массы, ячеистые стеновые камни блоки можно производить по вакуум-формовальной технологии
(рис. 2.19) [2].
Рис. 2.19. Вакуум-формовальная технология производства стеновых изделий ячеистой структуры:
1 – силос вяжущего и добавок; 2 – транспортер; 3 – дозатор; 4 – смеситель; 5 – форма-вагонетка; 6 – тельфер; 7 – вакуум-колпак; 8 – захват; 9 – склад блоков
Этот способ требует применения быстросхватывающихся и быстротвердеющих вяжущих, таких как быстротвердеющий гипс, смесь глиноземистого цемента и гипсового вяжущего, жидкое стекло с отвердителем, ВНВ др. Схема включает приготовление смеси, заливку ее в формы, вспучивание смеси, распалубку блоков и их вызревание; гипсовые блоки подсушивают, блоки на основе гипсоглиноземистого вяжущего выдерживают во влажных условиях в течение трех суток. Формовочное оборудование состоит из форм, вакуум-камеры и вакуумнасоса, для приготовления смеси используют вяжущее, воду, и не требуется оборудование для приготовления пеноили газообразователей. Стендовая формовочная установка для изготовления блоков размерами
68
390х190х188 мм, производительностью 250 – 350 тыс. шт. в год включает три формы, три вагонетки, вакуум-колпак, насос и тельфер. Занимаемая площадь цеха – 50 м2, обслуживают установку трое рабочих.
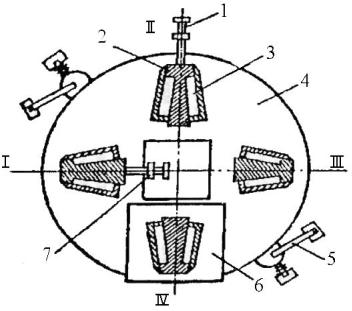
Дальневосточным филиалом НИИСП разработан формовочный ротор (карусель) для формования крупных блоков размерами 1500х800х400 мм, массой 300 – 400 кг (рис. 2.20). В основу конструкции ротора заложен
СибАДИпринцип клиновой опалубки, обеспечивающей надежность эксплуатации ротора, механизацию сборки форм и распалубки изделий, точность их геометр ческ х размеров.
Рис. 2.20. Ротор формования мелк х блоков:
I – пост распалубки;
II – пост сборки;
III – пост зал вки смеси;
IV – пост вакуум-формован я локов; 1 – механ зм сборки опалу ки;
2 – клиновая опалубка;
3 – блок; 4 – ротор;
5 – механизм поворота ротора;
6 – вакуум-колпак;
7 – механизм распалу ки
Ротор работает в принудительно-пульсирующем цикле. Ритм задается длительностью операции вакуум-формования блока. Ротор имеет четыре поста: сборки форм, заливки смеси, формования изделий и их расформовки. Производительность ротора – 10 тыс. м3/год, цикл работы – 22 мин, продолжительность заливки смеси – 6 мин, продолжительность вакуумирования – 15 – 22 мин, число форм на поддоне – 4 шт., угол поворота поддона за один цикл – 90 . Блоки выпускаются без пустот, на гипсовом вяжущем – с прочностью 1,5 – 3,5 МПа и средней плотностью 650 – 850 кг/м3, на гипсоглиноземистом вяжущем – плотностью 750 – 950 кг/м3 морозостойкостью F 50.
2.5.7. Технология пенобетона способом «обжатие – релаксация»
Приготовление пенобетонной смеси способом «обжатие – релаксация» производится путем минерализации предварительно обжатой пены, объем которой после минерализации релаксацирует за счет постепенного снятия с готовой пеномассы обжимающего усилия. Обжатие
69
пены за счет резкого увеличения в единице объема доли жидкой фазы, толщины межпоровых жидких перегородок и уменьшения диаметра пор устраняет жесткое строение пеноструктуры и придает ей повышенную внутриструктурную подвижность, устойчивость к разрушению при минерализации и способность к достижению высокой гомогенности
Сминерализуемой смеси в кратчайшие сроки при пониженном В/Т. Авторами [61] разработан компактный технологический комплекс по
непрерывному приготовлению и перекачиванию пенобетонных материалов средней плотностью 200 кг/м3 и выше в заводских и построечных условиях
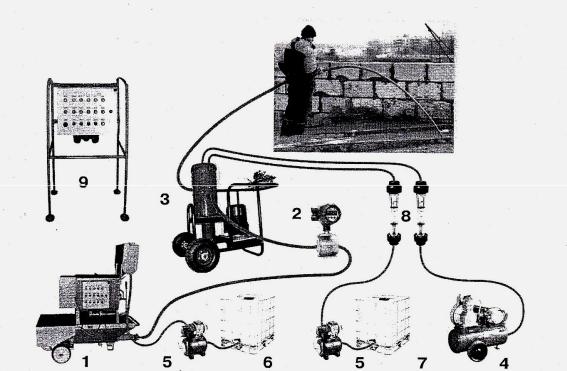
(рис. 2.21). и бА
Рис. 2.21. Мобильный комплексД«Пенобетон МК–2»:
1 – смеситель Т103/03; 2 – расходомер цементногоИраствора; 3 – поризатор; 4 – компрессор; 5 – насос; 6 – емкость для воды; 7 – емкость для раствора пенообразователя; 8 – ротаметр; 9 – пульт управления
Подача в поризатор исходных компонентов – водного раствора пенообразователя, сжатого воздуха и раствора цементного вяжущего осуществляется с помощью гибких шлангов, присоединенных соответственно к водному насосу, воздушному компрессору и раствороприготовительному агрегату Т103/03, снабженному героторным насосом. Это позволяет размещать и передвигать малогабаритный и легкий поризатор, установленный на колесах в непосредственной близости от места укладки пенобетонной смеси в цеху или на строящемся объекте, вдали от агрегатов по приготовлению исходных компонентов, как в горизонтальном (до 100 м), так и в вертикальном направлениях (20 м).
70