Материал: 2498
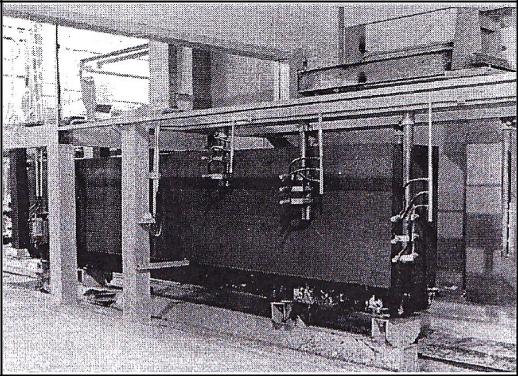
дистанционным управлением; отдозированные компоненты перемешиваются в передвижной газобетономешалке и выгружаются в вертикальную бортоснастку [70].
Вертикальная бортоснастка состоит из стационарных открывающихся бортов и сменного поддона и имеет размеры 6000х626х1300 мм. Бортоснастка снабжена механизмом фиксации и прижима бортов к
СибАДИкоторой входят: маш на для срезки горбуши; машина для боковой резки массивов; маш на для горизонтальной резки (рис. 3.3).
поддону, стыки поддон-борта имеют систему герметизации.
После набора необходимой пластической прочности открываются
борта |
поддон с верт кальным массивом при |
помощи специальной |
траверсы, подвешенной на кран, перемещается на |
линию резки, в состав |
|
Рис. 3.3. Резательный комплекс
Все резательные машины рассчитаны на быструю перенастройку под
выпуск блоков разных типоразмеров. При вертикальной резке массива на торцах блоков выполняются потайные карманы для удобства кладки. Для сбора и дальнейшего использования отходов резки и горбуши предусмотрен ленточный конвейер, который расположен под резательными машинами.
Разрезанные на блоки массивы с поддонами устанавливаются на автоклавную тележку и загружаются в автоклав (рис. 3.4). В одном
86
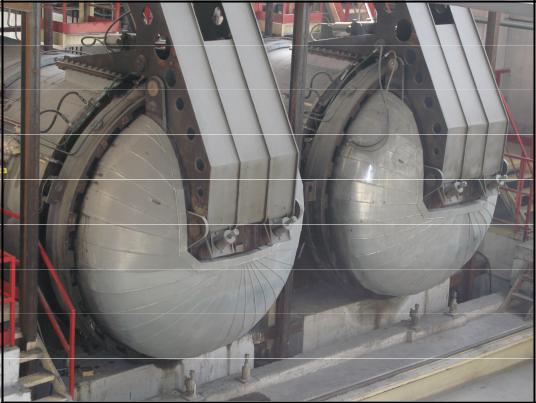
автоклаве пропаривается одновременно 15 вертикальных массивов общим объемом 64,8 м3.
СибАДИРис. 3.4. втоклавы
После автоклавирования изделия поступают на стационарную установку для разъединения слипшихся блоков, затем блоки объемом 0,72 м3 устанавливаются на деревянные поддоны размером 1000х600 мм и упаковываются в стрейч-пленку, а освободившиеся поддоны возвращаются по конвейеру возврата пустых поддонов в пролет заливки. Весь комплекс резательных машин и машин по разъединению, упаковке блоков обслуживают два человека.
На заводе выпускают стеновые блоки из газобетона со следующими характеристиками: плотность – 400 кг/м3, прочность при сжатии – 2 МПа, коэффициент теплопроводности в сухом состоянии – 0,087 Вт/(м ºС). Отклонения от заданных размеров, мм: по длине ширине – +3, по высоте – +2.
3.3.3. Технология газобетона на омском комбинате пористых материалов «Вармит»
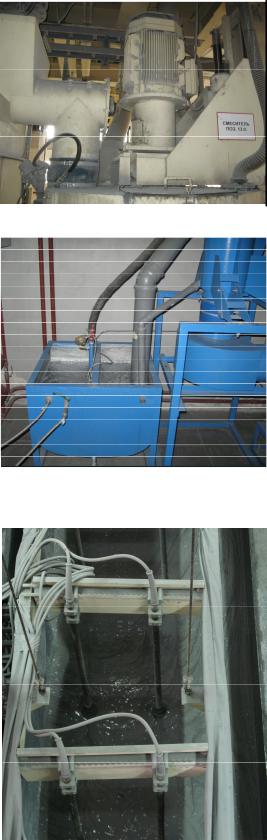
На омском комбинате пористых материалов «Вармит», работающем по технологии фирмы «Верхан», производство газобетонных блоков осуществляется следующим образом. В стационарный газобетоносмеси-
87
|
|
|
тель (рис. 3.5) дозируют воду, затем |
||||||||||
|
|
||||||||||||
|
|
|
подают |
сыпучие |
материалы |
|
и |
||||||
|
|
|
компоненты, |
которые перемешиваются |
|||||||||
|
|
|
в течение 60 – 120 с (время |
||||||||||
|
|
|
отчитывается с момента начала подачи |
||||||||||
|
|
|
песчаной смеси в смеситель). После |
||||||||||
|
СибАДИ |
||||||||||||
|
|
|
этого |
из |
отделения приготовления |
||||||||
|
|
|
газообразователя (рис. 3.6) в смеситель |
||||||||||
|
|
|
подается алюминиевая паста «Газобето- |
||||||||||
|
|
|
лайт» и компоненты перемешиваются |
||||||||||
|
Рис. 3.5. Газобетоносмес тель |
|
ещё 40 – 60 с. |
|
|
|
|
|
|
|
|
||
|
|
|
|
Готовая |
газобетонная |
смесь |
с |
||||||
|
|
|
температурой 42 – 44 ºС через разда- |
||||||||||
|
|
|
точный рукав выгружается в форму, |
||||||||||
|
|
|
куда погружаются вибраторы и смесь |
||||||||||
|
|
|
вибрируется |
в |
течение |
60 – |
|
80 |
с |
||||
|
|
|
(рис. 3.7). Вибрационное воздействие |
||||||||||
|
|
|
вызывает |
тиксотропное |
разжижение |
||||||||
|
|
|
смеси, что интенсифицирует вспучива- |
||||||||||
|
|
|
ние массива и улучшает структуру |
||||||||||
|
|
|
формируемого газобетона. |
|
|
|
|
||||||
|
|
|
|
По |
окончании |
вибрирования |
|||||||
|
|
|
передаточный мост перемещает форму |
||||||||||
|
Рис. 3.6. Отделение приготовления |
|
|||||||||||
|
|
с газобетонной смесью в камеру |
|||||||||||
|
газообразователя |
|
|||||||||||
|
|
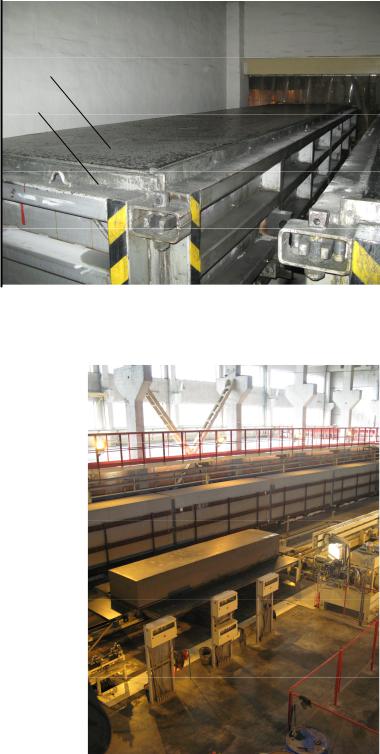
предварительной выдержки (рис. 3.8). |
|||||||||||
|
|
|
|||||||||||
|
|
|
Заняв требуемое положение напротив |
||||||||||
|
|
|
пустого места в камере предваритель- |
||||||||||
|
|
|
ного твердения, мост фиксируется |
||||||||||
|
|
|
двумя позиционерами. Далее захват |
||||||||||
|
|
|
поворачивается на 30º, и толкатель |
||||||||||
|
|
|
начинает перемещаться, зацепляя при |
||||||||||
|
|
|
этом |
форму |
|
выталкивая |
её |
в |
зону |
||||
|
|
|
предварительной выдержки. |
|
|
|
|
||||||
|
|
|
|
По истечении 180 – 200 мин |
|||||||||
|
|
|
предварительной выдержки при тем- |
||||||||||
|
|
|
пературе 30 – 35 ºС формы с изделием |
||||||||||
|
|
|
перемещаются |
к |
зоне |
раскрытия |
|||||||
|
|
|
бортов форм (рис. 3.9). Затем |
||||||||||
|
|
|
подъезжает толкатель формы и под- |
||||||||||
|
|
|
нимаются |
боковые |
торцевые |
опоры |
|||||||
|
|
|
|||||||||||
|
Рис. 3.7. Заливка смеси в формы |
|
узла |
открывания |
бортов, |
и |
|
борта |
|||||
|
и вибрирование |
|
фиксируются |
захватами. |
Оператор |
||||||||
88
открывает |
замки формы. |
|
|
|
|
|
|||||||
Далее опускаются торце- |
|
|
|
|
|
||||||||
вые опоры, а вместе с |
|
|
|
|
|
||||||||
ними |
торцевые |
борта, |
|
|
2 |
|
|
||||||
затем боковые |
опоры |
и |
|
|
|
|
|||||||
соответствующие |
борта. |
|
|
1 |
|
|
|||||||
СибАДИ |
|
||||||||||||
Открывается позиционер, |
|
|
|
|
|
||||||||
и |
форма |
|
|
толкателем |
|
|
|
|
|
||||
выталк |
вается |
на |
уста- |
|
|
|
|
|
|||||
новку |
для |
кантован |
я, |
|
|
|
|
|
|||||
которая |
совершает |
пово- |
|
|
|
|
|
||||||
рот |
на |
90º, |
|
масс в |
по |
|
|
|
|
|
|||
транспортной |
|
|
с |
стеме |
|
|
|
|
|
||||
направляется |
на |
участок |
|
|
|
|
|
||||||
резки (р |
с. 3.10). |
|
|
|
|
|
Рис. 3.8. Камера предварительной выдержки: |
||||||
|
Резка |
масс |
ва |
осу- |
|
|
1 – форма; 2 – смесь в период вспучивания |
||||||
ществляется |
в |
автомати- |
|
|
|
|
|
||||||
ческом |
реж ме |
со |
скоростью |
|
|
||||||||
0,5 – 1 м/с |
|
|
контролируется |
|
|
||||||||
оператором с пульта управления. |
|
|
|||||||||||
Массив, перемещаясь по линии |
|
|
|||||||||||
резки, |
проходит |
через |
|
оковой |
|
|
|||||||
триммер, представляющий со ой |
|
|
|||||||||||
стойки с вертикально закреплен- |
|
|
|||||||||||
ными |
струнами |
и |
стальными |
|
|
||||||||
ножами, размещенными в опреде- |
|
|
|||||||||||
ленной |
последовательности. |
При |
|
|
|||||||||
прохождении массива через боко- |
|
|
|||||||||||
вой триммер происходит калибров- |
|
|
|||||||||||
ка ширины массива (624 ± 2 мм) и |
|
|
|||||||||||
нарезание |
пазогребневой |
системы |
|
|
|||||||||
(рис. 3.11). Отходы от резки |
|
|
|||||||||||
сбрасываются |
|
в |
емкость |
для |
|
|
|||||||
отходов (рис. 3.10) |
поступают в |
|
|
||||||||||
шламбассейн, в котором смешива- |
|
|
|||||||||||
ются с водой планетарными мешал- |
|
|
|||||||||||
ками |
до |
|
образования |
|
шлама |
Рис. 3.9. Пост распалубки изделия |
|||||||
(рис. 3.12). Плотность шлама |
|
|
|||||||||||
должна составлять 1,3 – 1,4 г/см3. |
|
|
|||||||||||
|
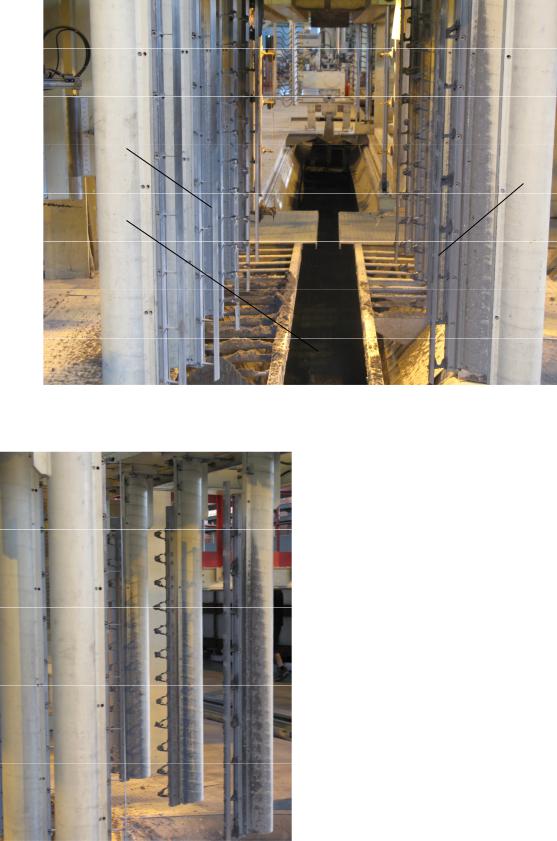
После этого боковой триммер смещается в сторону и его место |
||||||||||||
занимает установка резки по толщине. Вагонетка с массивом возвращается |
|||||||||||||
назад, |
проходя |
через |
установку |
резки по толщине. Струны с |
|||||||||
89
|
|
СибАДИ |
|
||||||
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
Рис. 3.10. О щий вид резательного комплекса: |
|
|
|||||
|
1 – машина для устройства пазогре невой системы; 2 – емкость для отходов |
||||||||
|
|
|
пневмонатяжением, |
расположенные |
|||||
|
|
|
|||||||
|
|
|
на вертикальных |
стойках машины, |
|||||
|
|
|
режут |
массив на отдельные гори- |
|||||
|
|
|
зонтальные |
пласты |
и |
формируют |
|||
|
|
|
ширину блоков (рис. 3.13 и 3.14). |
||||||
|
|
|
При этом верхний и нижний пласты |
||||||
|
|
|
представляют собой срезку. Затем |
||||||
|
|
|
вагонетка с массивом подходит к |
||||||
|
|
|
машине поперечной резки и рама |
||||||
|
|
|
машины, на которой закреплен |
||||||
|
|
|
резательный |
|
|
фрезеровочный |
|||
|
|
|
механизм, |
начинает |
пошаговое |
||||
|
|
|
движение вниз (первый шаг соответ- |
||||||
|
|
|
ствует |
толщине |
|
горизонтального |
|||
|
|
|
пласта или ширине блока), а |
||||||
|
|
|
вакуумная площадка подводится к |
||||||
|
|
|
верхней части массива. При этом за |
||||||
|
|
|
счет |
возвратно-поступательного |
|||||
|
|
|
движения струн происходит разреза- |
||||||
|
Рис. 3.11. Устройство нарезания |
||||||||
|
ние пласта |
на |
отдельные блоки. |
||||||
|
|
пазогребневой системы |
Далее рама |
начинает |
подниматься |
||||
|
|
|
|||||||
90