Материал: 2498
Смесь газозолобетона приготавливается в смесителе объемом 1,8 м3. Последовательность загрузки материалов в смеситель должна осуществляться в следующем порядке: шлам отходов резки; вода; золаунос; портландцемент; золоизвестковое вяжущее; водно-алюминиевая суспензия. Продолжительность перемешивания компонентов смеси в смесителе следующая: сухие составляющие с водой – до 3 мин, потом
СибАДИдобавляется водно-алюминиевая суспензия и перемешивание продолжается в течение 1 – 1,5 мин.
В формовочном отделении ячеистобетонные массивы формуют по литьевой, ударной ли вибротехнологии. Для обеспечения прочности сырца, требуемой для резки массивов на изделия, залитые массивы предвар тельно выдерж вают при температуре не ниже +15 С в течение 3 ч. Затем спец альным захватом или по конвейеру подаются на резательную установку ез ортоснастки.
Резательной установкой производятся следующие операции: удаление горбушки с помощью конусной фрезы; продольно-горизонтальная разрезка массива; поперечная разрезка на локи. Разрезанный массив на поддоне транспорт руется на пост комплектации автоклавных тележек или пропарочную камеру. Отходы, получаемые от срезки, возвращаются в процесс производства или же после тепловлажностной обработки могут использоваться в качестве утеплителя потолочных перекрытий зданий.
Тепловлажностная о ра отка изделий производится в тупиковых или сквозных автоклавах, может также в пропарочных камерах. После автоклавирования или пропаривания готовая продукция поступает на склад.
Морозостойкость зависит от особенностей поровой структуры бетона. Равномерное распределение пор, уменьшение капиллярной пористости способствуют увеличению морозостойкости. Бетоны на цементе обладают большей морозостойкостью, чем на извести. ля снижения водопоглощения и повышения морозостойкости в ячеистой структуре желательно создание преимущественно замкнутых пор. Этому способствует вибрационная технология, позволяющая повысить однородность материала, разрушить крупные поры, снижающие морозостойкость.
Теплопроводность ячеистых бетонов зависит в основном от плотности и влажности. У бетонов со средней плотностью до 200 кг/м3 коэффициент теплопроводности составляет 0,065 – 0,07 Вт/(м º ), а у бетонов с плотностью 1000 кг/м3 – 0,21 – 0,26 Вт/(м ºС). Увеличение теплопроводности на каждый процент влажности примерно равно 7 – 8,5%. Для ячеистых бетонов характерны высокие звукоизоляционные свойства. По мере повышения плотности звукоизоляционная способность снижается [41].
Примерная схема генплана по производству мелких стеновых блоков из газозолобетона показана на рис. 3.18, а их сравнительные физикомеханические показатели – в табл. 3.2.
96
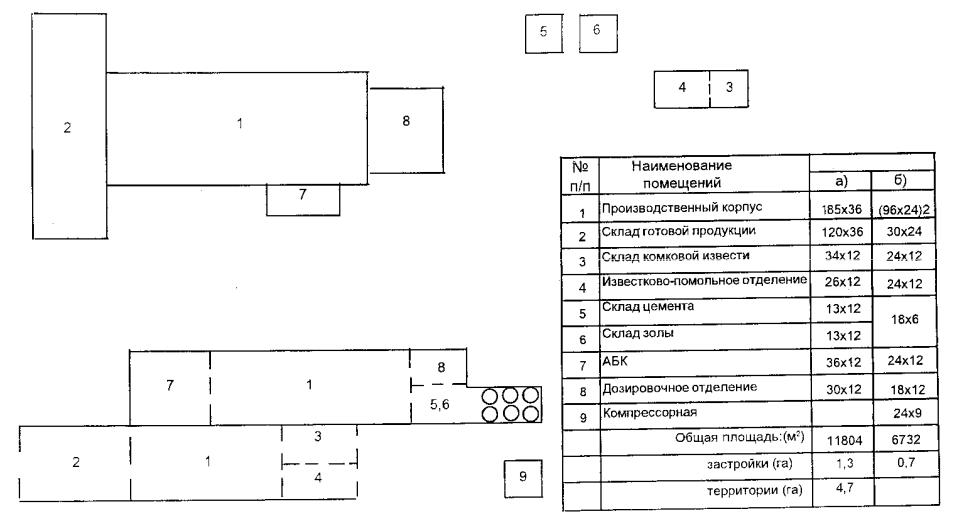
СибАДИРис. 3.18. Схема генпланаба по производству мелких стеновых блоков из автоклавного газозолобетона мощностью:
а – 100 тыс. м3/год, рефтинская ГРЭС Свердловской области;
– 20 тыс. м3/год, омская ТЭЦ–4
97
|
|
Таблица 3.2 |
|
Сравнительные физико-механические показатели газозолобетонов |
|||
|
|
|
|
Показатель |
Неавтоклавный |
Автоклавный |
|
Класс бетона по прочности на сжатие |
В 2,5 / М 35 |
В 2,5 / М 35 |
|
Марка бетона по средней плотности |
D 750 |
D 600 |
|
Марка по морозостойкости, не менее |
F 25 |
F 25 |
|
Коэффициент теплопроводности, Вт/(м ºС), не |
0,32 |
0,14 |
|
более |
|
||
|
|
|
|
Отпускная влажность, % по массе, не более |
35 |
35 |
|
Масса одного блока, кг, не более |
24 |
18 |
|
Размеры пл т перекрыт я, мм |
--- |
4200x1200x240 |
|
3200x1200x240 |
|
||
|
|
|
|
Размеры блока, мм |
200x300x400 |
188x300x588 |
|
Про зводство неавтоклавного газозолобетона |
|||
на основе золы сухого отбора омской ТЭЦ–4 |
|||
Про зводство неавтоклавного газозолобетона на основе золы сухого |
|||
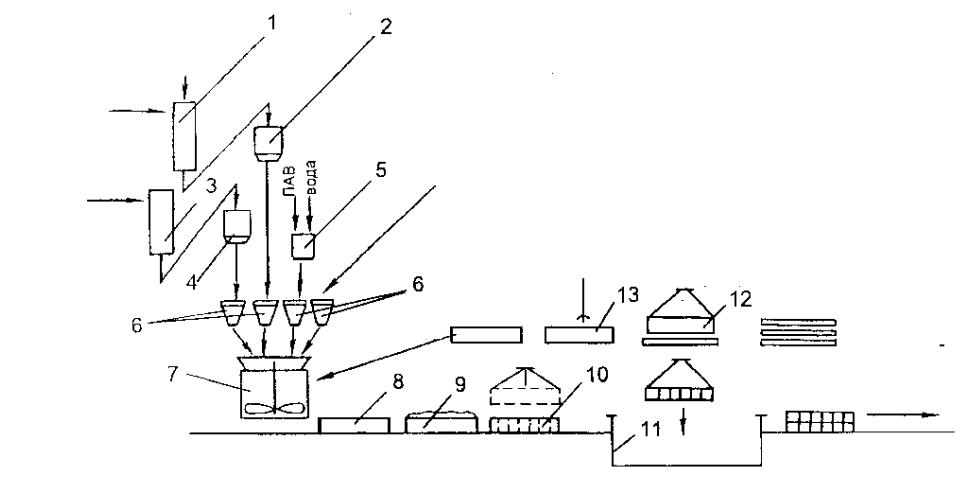
отбора омской ТЭЦ–4 осуществляется следующим образом. Дозирование цемента, золы воды производят весовыми автоматическими дозаторами (рис. 3.19) [41].
Алюминиевую суспензию готовят из расчета на суточную потребность работы производства. Щелочной компонент готовится в виде водного раствора и подается в мешалку вместе с водой затворения.
Приготовление газозолобетонной смеси производится в смесителе принудительного действия СБ–138. Последовательность загрузки сырьевых материалов в смеситель должна быть следующей: подается цемент и зола, после чего компоненты перемешиваются в течение 2 – 3 мин, потом смесь перемешивается с водой и щелочным раствором в течение 1 – 2 мин, затем с газообразователем. Общая продолжительность перемешивания смеси – около 5 мин. Готовая смесь выгружается в
самоходную тележку |
далее в форму. При этом необходимо учитывать, |
|
что перерыв между укладкой первой и последней порциями бетона не |
||
должен превышать 20 мин во избежание расслоения бетона в изделии. |
||
Бетонная смесь укладывается в форму на высоту, примерно равную 3/4 или |
||
СибАДИ4/5 высоты бортов. При изготовлении опытной партии панелей высота |
||
заливки смеси уточняется. |
|
|
Формирование изделий производится на вибростоле. Крупноразмер- |
||
ные армированные конструкции рекомендуется формировать из смеси с |
||
повышенной жесткостью с применением импульсного или прерывистого |
||
вибрирования, т.е. смесь подвергается вибровоздействиям |
в течение |
|
10 – 15 с через 1 – 2 |
мин, весь период вибровоздействий |
составляет |
5 – 10 мин, что ускоряет процесс вспучивания жесткой смеси.
98
СибАДИ |
||||
Подача золы |
или |
|
|
|
цемента авто |
- и |
|
|
|
железнодорожным |
|
Вода |
Подача щелочной добавки |
|
транспортом |
|
|
|
|
|
|
Вода |
|
Смазка |
Сборка форм
Поддоны
На заливку
На склад
Рис. 3.19. Технологическая схема производства мелких блоков из неавтоклавного газозолобетона:
1 – склад цемента; 2 – расходный бункер цемента; 3 – склад золы; 4 – расходный бункер золы; 5 – смеситель алюминиевой суспензии; 6 – дозаторы; 7 – смеситель; 8 – пост заливки; 9 – пост вызревания массива; 10 – пост снятия бортов с разрезкой массива; 11 – камера пропаривания; 12 – пост чистки сборки форм; 13 – пост смазки форм
99
Залитые формы поступают на посты вызревания, где заканчивается вспучивание и происходит набор пластической прочности бетона. Время набора прочности бетона – 1,5 – 2 ч. После набора бетоном пластической прочности не менее 0,015 МПа укладывают фактурный слой, который обрабатывают валом и диском.
Твердение отформованных изделий производится в щелевых или СибАДИдругих пропарочных камерах при температуре до 90±5 ºС. Общая продолжительность тепловлажностной обработки для изделий толщиной 400 мм
составляет 12 – 14 ч.
Распалубка здел й производится на кантователе; отделка и доводка панелей до полной заводской готовности – на конвейере по принятой на заводе технолог , а затем направляют на склад готовой продукции. Металл ческ е формы поступают на посты чистки, смазки и армирования.
3.5. Современные технологии производства эффективных матер алов и изделий из газобетона
Получен е однослойных высокопористых и многослойных комплексных стеновых зделий с эффективными утеплителями возможно как на технологических линиях в заводских условиях, так и при монтаже в условиях строительной площадки.
По мнению автора [76], перспективными способами повышения теплотехнических и эксплуатационных характеристик стеновых изделий является получение двухслойных ограждающих конструкций с различной плотностью и прочностью по сечению изготавливаемых в период их формования на технологических линиях. Здесь можно выделить следующие направления: изготовление стеновых панелей из газобетона переменной плотности, получаемых прикаткой горбушки, формирование стеновых блоков из бетонов различных групп и соответственно различной плотности; формирование стеновых камней в закрытой по контуру форме.
3.5.1. Материалы и изделия переменной плотности
Еще в 1973 г. была показана технологическая возможность изготовления ограждающих конструкций (стеновых панелей плит покрытий) из ячеистого бетона переменной плотности, получаемых прикаткой горбушки в период созревания газобетона [77]. Прикатка производится либо с целью отказаться от операций срезки и удаления горбушки либо для получения эффективных вариатропных изделий, характеризующихся переменной плотностью с заданными параметрами.
Горбушку независимо от ее высоты полностью вдавливают в объем формы жестким прокатывающим валом, опирающимся на борта формы.
100