Материал: 2498
1
2
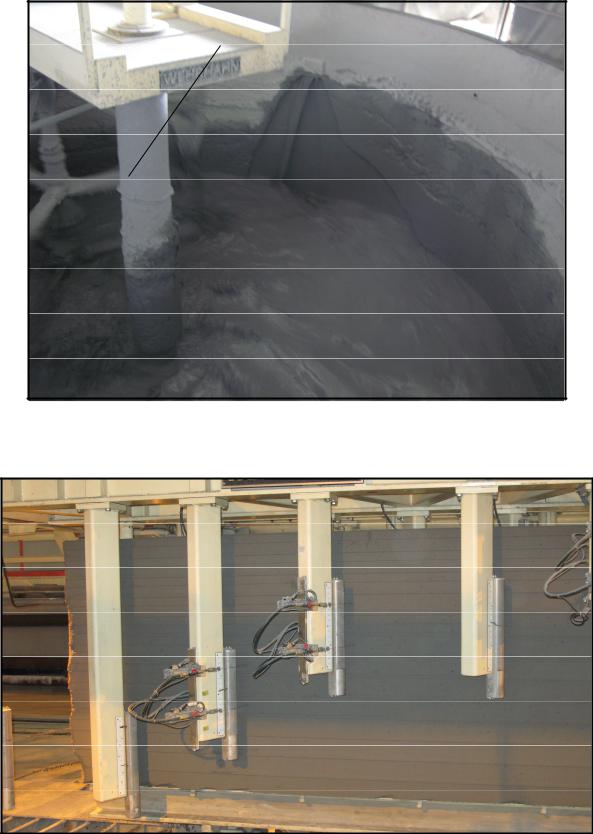
СибРис.АД3.12. Шламбассейн: И
1 – планетарный смеситель; 2 – шлам
Рис. 3.13. Газобетонный массив на продольной резке
91
1
СибАДИ |
||||
|
|
2 |
|
|
|
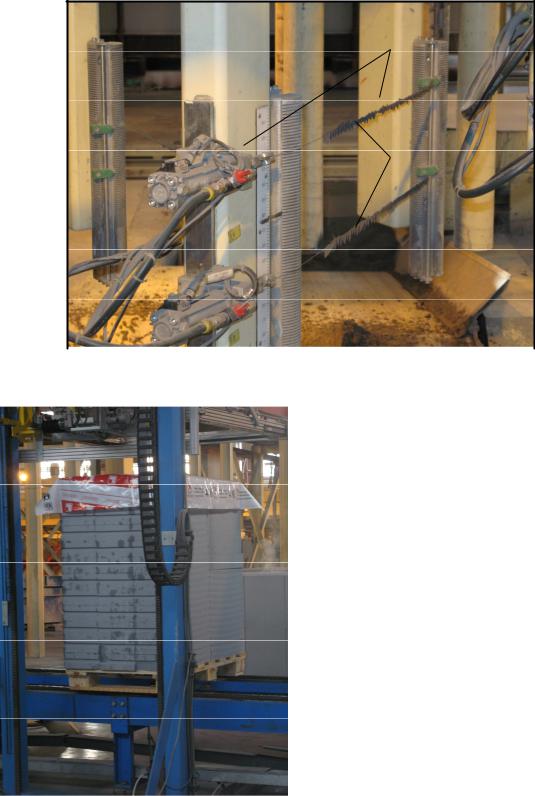
Р с. 3.14. Струны продольной резки: |
|
||
|
1 – вертикальные стойки; 2 – струны |
|
||
|
|
вверх. Дойдя до уровня вакуумной |
||
|
|
площадки, рама останавливается. |
||
|
|
Включается |
центробежный |
венти- |
|
|
лятор, за счет которого создается |
||
|
|
разряжение |
верхняя |
срезка, |
|
|
образовавшаяся в ходе горизонталь- |
||
|
|
ной резки, присасывается к вакуум- |
||
|
|
ной площадке. Затем рама машины |
||
|
|
вместе с вакуумной площадкой под- |
||
|
|
нимаются в исходное положение. |
||
|
|
После этого вагонетка проходит |
||
|
|
через обдувочную арку, где сжатым |
||
|
|
воздухом удаляются отходы резки, а |
||
|
|
нарезанный |
на блоки |
массив |
|
|
захватывается машиной для кантова- |
||
|
|
ния, опрокидывается в горизонталь- |
||
|
|
ное положение, укладывается на |
||
|
|
передаточную |
вагонетку и |
изделия |
|
|
загружаются в автоклав (рис. 3.4). |
||
|
|
|||
|
Рис. 3.15. Пост упаковки изделий |
После тепловой обработки ваго- |
||
|
|
нетка с готовым массивом выталки- |
||
вается на рельсовый путь и приводимой в действие лебедкой перемещается в зону разгрузки, откуда готовая продукция забирается автопогрузчиком,
92
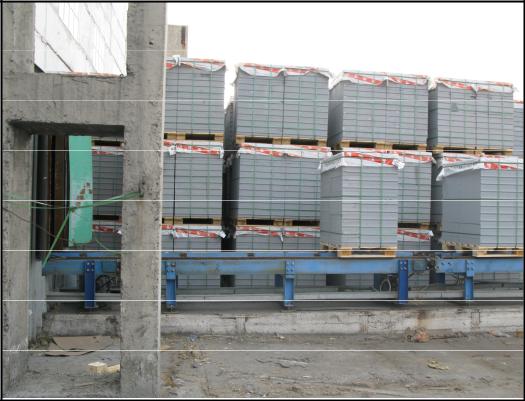
оборудованным поворотным захватным устройством, и перевозится на упаковочную линию (рис. 3.15). С помощью укладчика на поддоны надевается полиэтиленовый лист размером 1150x1620 мм, толщиной 120 мкм. Далее машина горизонтальной обвязки осуществляет стягивание полиэстеровой лентой верхнего, среднего и нижнего горизонтального рядов блоков, а машина вертикальной обвязки – два вертикальных ряда.
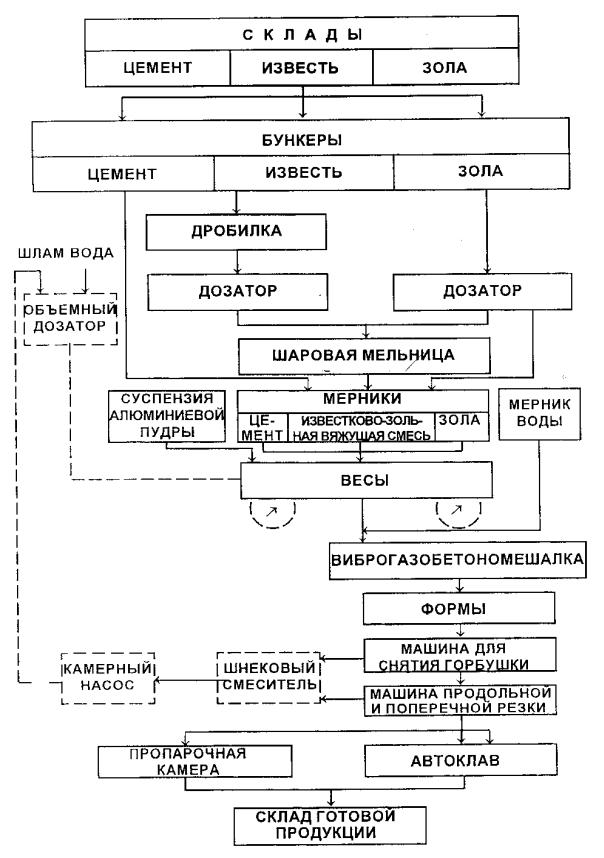
СибАДИУпакованные поддоны с продукцией по роликовому транспортеру выходят из цеха. В зоне разгрузки поддоны снимаются автопогрузчиком и перемещаются на склад готовой продукции. Размещение продукции производ тся в соответствии с ГОСТ 21520 по стопкам в 3 яруса по видам парт ям (р с. 3.16).
Рис. 3.16. Склад готовой продукции
На заводе выпускают газобетонные пазогребневые блоки следующих размеров, мм: 625x250x100, 625x250x200, 625x250x300, 625x250x400.
Средняя плотность блоков составляет 500 кг/м3, класс по прочности В2,5, марка по морозостойкости F50, теплопроводность – 0,12 Вт/м С, отпускная влажность не более 35%, паропроницаемость – 0,17 мг/м ч Па.
Пример производства автоклавных газобетонных блоков на омском комбинате пористых материалов «Вармит» приведен в мультимедийном файле по адресу https://youtu.be/S9mpk8eupwo, а свойства газобетона по адресу https://youtu.be/IaPHBUCD6bo.
93
3.4.Строительные материалы и изделия из автоклавного
инеавтоклавного газозолобетона
Газозолобетон представляет собой цементно-зольную смесь, в которой соотношение кремнеземистого компонента и вяжущего находится в пределах 1,8 – 2,2. При этом предпочтительнее полностью цементное
СибАДИ |
|
вяжущее (добавка извести может составлять 15 – 20%) [71]. |
|
Значительный опыт производства и применения изделий из |
|
неавтоклавного |
автоклавного газозолобетона имеется на Урале |
[72, 73, 74, 75]. |
|
УралпромстройНИИпроект и объединение «Агропромсельстрой» опробовали газозолобетон для строительства одноэтажных коттеджей при монолитном бетон ровании стен. Был предложен базовый состав газозолобетона плотностью 800 кг/м3 и прочностью 3,5 МПа, который был использован при стро тельстве дома. Расход материалов, кг/м3: цемента – 220 – 250; золы-уноса – 450 – 480; извести – до 30; алюминиевой пудры – 0,6 – 0,85; воды – 340 – 360. В доме с газозолобетонными стенами
дефектов, |
которые |
ы свидетельствовали |
о недостаточности |
теплозащ тных качеств ограждения, не обнаружено. |
|
||
В настоящее время акционерным обществом «Бетфор» выпускается полный комплект одно- и двухмодульных наружных стеновых панелей из газозолобетона для жилых домов серии 141–СВ. Толщина панелей – 280 мм при средней плотности 600 кг/м3 и расчетном коэффициенте теплопроводности для зоны 0,23 Вт/(м С) [75].
Дальнейшая задача в решении проблемы выпуска деталей для строительства коттеджей из газозолобетона – это освоение производства перегородочных и теплоизоляционных плит, причем последние должны иметь плотность 300 кг/м3.
Мелкоштучные изделия из газозолобетона производят следующим образом. Портландцемент и известь доставляются железнодорожным транспортом хранятся на складе. Зола-унос подается в силосный склад пневмотранспортом из автоцементовоза. Комовая известь дробится в щековой дробилке и затем размалывается в шаровой мельнице совместно с золой в соотношении известь:зола = 5:1. Тонкость помола извести должна составлять 5000 см2/г. Алюминиевая пудра или паста поступает в упаковке завода-изготовителя, рабочая алюминиевая суспензия готовится в цехе газозолобетона (рис. 3.17) [41].
В дозировочном отделении установлены расходные бункеры для сыпучих компонентов и расходные баки для воды, шлама и алюминиевой суспензии. Дозирование сухих материалов производится весовыми автоматическими дозаторами, дозирование воды, алюминиевой суспензии, шлама – объемными, в виде мерных бачков с кранами.
94
СибАДИПереработка отходов
Рис. 3.17. Принципиальная схема производства стеновых блоков из газозолобетона
95