Материал: 3748
36
Таблица 1 – Результаты замеров
№ п/п |
Размер детали |
№ п/п |
Размер детали |
|
|
|
|
1 |
|
6 |
|
|
|
|
|
2 |
|
7 |
|
|
|
|
|
3 |
|
8 |
|
|
|
|
|
4 |
|
9 |
|
|
|
|
|
5 |
|
и т. д. |
|
|
|
|
|
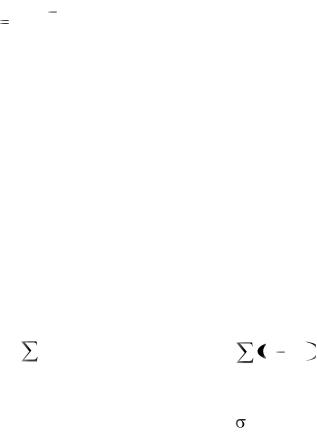
2.Из полученных результатов выделить наибольший и наименьший размеры Xmax и Xmin. Разбить все полученные размеры на классы. Число классов должно быть более 6. Определить величину классового промежутка
|
|
|
|
|
К |
X max |
X min |
, |
|
|
|
||
|
|
|
|
|
N |
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
где N - число классов. |
|
|
|
|
|
|
|
|
|
|||
3. |
Произвести группирование размеров по табл.2. |
|
|
|
|||||||||
Таблица 2 – Результаты обработки материалов |
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
№ клас- |
Граница |
Средний |
|
Число |
|
XZ |
|
|
X-M |
(X-M)2 |
|
(X-M)2Z |
|
са |
|
класса |
размер |
|
замеров |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
и т.д. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
n |
|
XZ |
|
|
|
|
|
X M 2 Z |
|
|
|
|
|
|
|
|
|
|
||||
4. |
Пользуясь приведенными выше формулами, определить М, |
, и Р. |
|||||||||||
5.Построить фактическую кривую распределения. Для этого на оси абсцисс откладывается средний размер каждого класса (Х). На перпендикулярах, восстановленных из точек, соответствующих средним размерам каждого класса, отмечается точками высота, соответствующая частоте повторения
37
размеров данного класса. Нанесенные таким образом точки последова-
тельно соединить отрезками прямых, в результате чего получится лома-
ная линия. Эта линия называется экспериментальной кривой распределе-
ния.
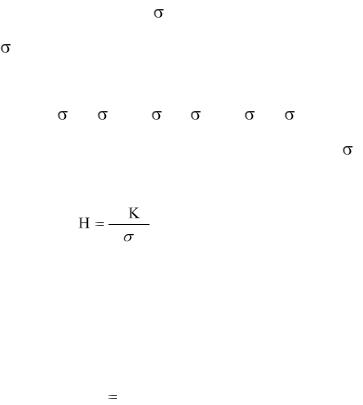
6.Построить кривую нормального распределения, которая характеризуется двумя параметрами: средним размером партии М, определяющим центр группирования размеров, и средним квадратичным отклонением, опреде-
ляющим величину поля рассеивания. В пределах М ±36 лежат практиче-
ски 100 % всех размеров. Кривая нормального распределения строится на том же графике, что и экспериментальная кривая. На оси абсцисс отмечается значение среднего размера М. Вправо и влево от точ-
ки М откладывается значение Х.
Х=М±d ,
где d - доля .
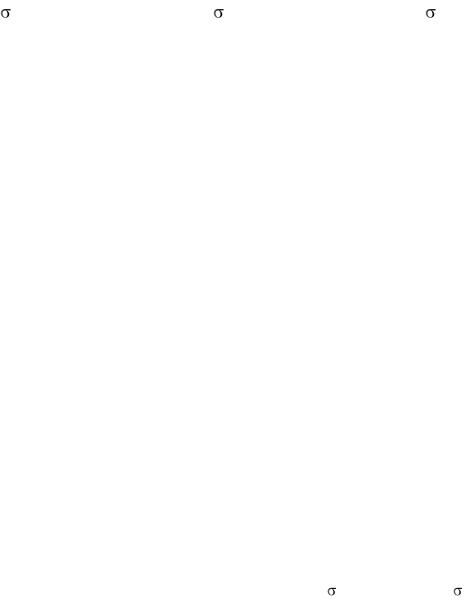
Для построения кривой достаточно вычислить значения абсцисс и координат для ±0,5 , ±1 , ±1,5 , ±2 , ±2,5 , ±3 .
Значение Х отмечается на графике как в долях , так и в мм. Наи-
большая высота кривой будет в точке М. Она определяется по формуле
0,4 n ,
где К- величина классового промежутка, n- число замеров.
Ординаты, соответствующие абсциссами 0,5; 1; 1,5; 2; 2,5; 3, вы-
числяются по формуле
y hH ,
где h- числовой коэффициент (берется из табл. 3);
H- наибольшая высота кривой.
38
Таблица 3
в долях |
h |
в долях |
h |
в долях |
h |
|
|
|
|
|
|
0,1 |
0.995 |
1,1 |
0,546 |
2,1 |
0,110 |
0,2 |
0.980 |
1,2 |
0,487 |
2,2 |
0,089 |
0,3 |
0,956 |
1,3 |
0,430 |
2,3 |
0,071 |
0,4 |
0,923 |
1,4 |
0,375 |
2,4 |
0,056 |
0,5 |
0,883 |
1,5 |
0,325 |
2,5 |
0,044 |
0,6 |
0,835 |
1,6 |
0,278 |
2,6 |
0,034 |
0,7 |
0,738 |
1,7 |
0,236 |
2,7 |
0,028 |
0,8 |
0,726 |
1,8 |
0,198 |
2,8 |
0,020 |
0,9 |
0,667 |
1,9 |
0,164 |
2,9 |
0,015 |
1,0 |
0,607 |
2,0 |
0,135 |
3,0 |
0,011 |
|
|
|
|
|
|
Результаты вычислений значений абсцисс и ординат сводятся в табл. 4.
Таблица 4 - |
Результаты расчетов |
|
|
||
|
|
|
|
|
|
Отклонение от М |
Значение абсцисс, мм |
Значение орди- |
|||
|
|
|
|
|
нат Y |
в долях |
|
в мм |
X1=M+d |
X2=M-d |
|
|
|
|
|
|
|
0,5 |
|
|
|
|
|
|
|
|
|
|
|
1,0 |
|
|
|
|
|
|
|
|
|
|
|
1,5 |
|
|
|
|
|
|
|
|
|
|
|
2,0 |
|
|
|
|
|
|
|
|
|
|
|
2,5 |
|
|
|
|
|
|
|
|
|
|
|
3,0 |
|
|
|
|
|
|
|
|
|
|
|
По найденным значениям X и Y строится кривая.
7.Определить процент годных деталей, а также процент исправимого и не-
исправимого брака.
39
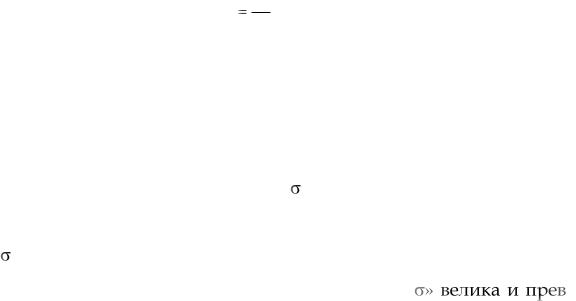
iFб 100 , %,
Fs
где Fs - величина площади под кривой нормального распределения;
Fб – часть площади под кривой, лежащей в пределах поля допуска.
Станок обеспечивает требуемую точность деталей, когда соблюдается следующее условие:
δ > 6 ,
где δ – допуск в мм на изготовление детали;
– среднее квадратичное отклонение.
В тех случаях, когда максимальная погрешность «6 ы-
шает δ, станок не обеспечит взаимозаменяемость деталей, его необходимо подвергнуть ремонту и тщательной регулировке или заменить другим, более точным.
8. Написать отчет.
Содержание отчета
1.Понятие о точности обработки.
2.Виды и причины возникновения погрешностей.
3.Результаты измерений и вычисления статистических характеристик.
4.Графики кривых.
5.Анализ результатов и выводы.
40
Библиографический список
Основная литература
1.Болдырев, В.С. Технологические основы раскроя сырья и пиломатериа-
лов [Текст] : учеб. пособие / В.С. Болдырев. – Воронеж: ВГЛТА, 2002. – 335 с.
2.Филонов, А.А. Технология изделий из древесины [Текст] : учеб. пособие /
А.А. Филонов, В.А. Гарин. – М., 2005. – 162 с.
3.Филонов, А.А. Технология изделий из древесины [Текст]: метод. указа-
ния к выполнению лабораторных работ для студентов специальности
250303 – Технология деревообработки / А.А. Филонов, Л.В. Пономарен-
ко, А.Н. Чернышов; ВГЛТА. – Воронеж, 2006. – 32 с.
4.Мурзин, В.С. Технология клееных материалов и плит [Текст]: метод. ука-
зания к выполнению лабораторных работ для студентов факультета тех-
нология деревообработки специальности 250303 – Технология деревооб-
работки / В.С.Мурзин, Т.П.Миронова, Е.М.Разиньков, А.А.Щербинин;
ВГЛТА. – Воронеж, 2001. – 56 с.
5.ГОСТ 2708-75. Лесоматериалы круглые. Таблица объемов [Текст]. –
Введ. 01.01.77. – М.: Изд-во стандартов, 1986. – 34 с.
6.ГОСТ 2695-83. Пиломатериалы лиственных пород. Технические условия
[Текст]. – Введ. 01.01.94. – М.: Изд-во стандартов, 1985. – 10 с.
7.ГОСТ 8486-86. Пиломатериалы хвойных пород. Технические условия
[Текст]. – Введ. 01.01.93. – М.: Изд-во стандартов, 1989. – 15 с.
8.ГОСТ 10632-89. Плиты древесностружечные. Технические условия
[Текст]. – Введ. 01.01.90. – М.: Изд-во стандартов, 1989. – 14 с.
9.ГОСТ 10633-78. Плиты древесностружечные. Общие правила изготовле-
ния и проведения физико-механических испытаний [Текст]. – Введ.
01.01.79. – М.: Изд-во стандартов, 1978. – 40 с.