Материал: 3748

31
Испытания проводят на двух группах образцов, вырезанных соответст-
венно вдоль длины и ширины плиты. В пределах каждой группы одну половину испытывают, укладывая на опоры испытательного устройства образцы лицевой пластью вверх, а другую – лицевой пластью вниз.
Расстояние между опорами должно быть равно 25-кратной номи-
нальной толщине плиты, но не менее 100 мм. Для образцов шириной 50 мм расстояние между опорами должно быть равно 10-кратной номинальной тол-
щине плиты, но не менее 200 мм.
Для определения предела прочности при изгибе скорость нагружения должна быть такой, чтобы образец разрушился через 90±30 с после начала на-
гружения (допускается нагружать образец со скоростью перемещения ножа 10
мм/мин.).
Предел прочности при изгибе вычисляют с погрешностью не более 0,5
МПа или 5 кгс по формуле
и3Рl , МПа (кгс/см2),
2bh
где Р - нагрузка, действующая на образец в момент разрушения Н (кгс);
l - расстояние между опорами испытательной машины, м (см); b - ширина образца, м (см);
h - толщина образца, м (см).
Определение предела прочности при растяжении перпендикулярно пласти плиты
Оборудование и материалы: испытательная машина с погрешностью из-
мерения до 1%; штангенциркуль с погрешностью измерения до 0,1х10-3м; ко-
лодки из древесины влажностью не более 12%, размер колодки – длина и ши-
рина 65±0,5 мм, толщина не менее 16 мм; захваты для передачи растягивающе-
го усилия образцу, обеспечивающие направление нагрузки перпендикулярно плоскости образца.

32
Проведение испытаний
Размеры образцов 50х50хh мм, где h – толщина плиты. Испытательный блок установить в захватах на испытательной машине так, чтобы кромки об-
разца были симметричны пазу захвата.
Нагрузка на образец должна возрастать равномерно в течение 60±15 с до разрушения образца или со скоростью перемещения подвижного захвата испы-
тательной машины, равной 10 мм/мин.
Вычисление результатов испытаний на определение предела прочности при растяжении перпендикулярно пласти плиты вычисляем по формуле
|
|
|
Р |
МПа (кгс/см2), |
|
|
р |
lb |
|
|
|
|
||
|
|
|
|
|
где Р - |
наибольшая нагрузка, действующая на образец в момент |
|||
|
|
разрушения, Н (кгс); |
|
|
l |
- |
длина образца, м (см); |
|
|
b |
- |
ширина образца, м (см). |
|
|
На основании результаты измерений устанавливают соответствие древес-
ностружечных плит требованиям ГОСТ10632-86.
Контрольные вопросы:
1.Испытания образцов из клееных слоистых материалов.
2.Размеры образцов для определения прочности при скалывании по клее-
вому слою и их подготовка к испытанию.
3.Формула для определения предела прочности при скалывании по клеево-
му слою.
4.Механические испытания древесностружечных плит.
5.Предел прочности при изгибе.
6.Размеры образцов, проведение испытания.
7.Формула для определения предела прочности при изгибе.
8.Предел прочности при растяжении перпендикулярно пласти плиты.
9.Подготовка образцов к испытанию, размеры образцов иколодок.
33
10.Формула для определения предела прочности при растяжении перпендикулярно пласти плиты.
Лабораторная работа № 8
ОПРЕДЕЛЕНИЕ ТОЧНОСТИ ОБРАБОТКИ ДЕТАЛЕЙ
Цель работы: Практическое ознакомление студентов с методом статистического контроля точности обработки деталей на деревообрабатывающих станках.
Работа проводится группами студентов по 3 человека в каждой. Каждая группа с помощью точного измерительного прибора (микрометра или штангенциркуля) определяет размеры деталей, указанные в задании.
Точность обработки - это степень соответствия обработанной детали ее номинальному размеру и заданной форме. То или иное отклонение от заданного размера или формы является характеристикой погрешностей обработки. Погрешности, которые обычно имеют место при обработке деталей, могут быть систематическими или случайными. Систематические погрешности делятся на два вида:
1.Погрешности, остающиеся постоянными в процессе обработки партии деталей.
2.Погрешности, закономерно изменяющиеся в процессе обработки.
Кпервым относят погрешности обработки, являющиеся следствием геометрических погрешностей станка, инструмента или приспособления.
Ко вторым относятся погрешности, вызванные постепенным износом режущего инструмента в процессе работы, нагревом станка и режущего инструмента.
Случайные погрешности характеризуются рассеиванием размеров деталей в партии. К числу случайных погрешностей могут быть отнесены погрешности, вызываемые неоднородностью материала, неодинаковой величиной припусков, колебанием режимов обработки.
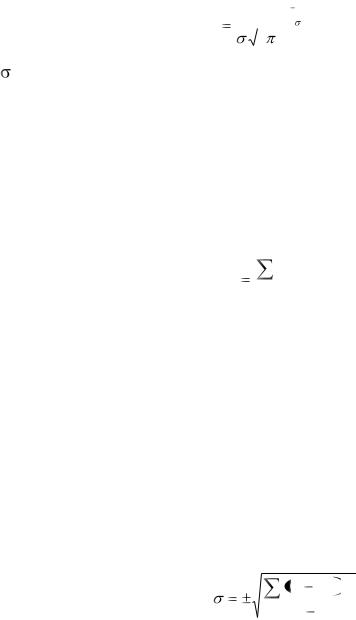
34
При определении результирующей погрешности точности обработки ис-
пользуется статистический метод, основанный на законе больших чисел. Все случайные погрешности подчиняются определенной закономерности. Пробле-
ма определения случайных событий разрешена Гауссом, который вывел закон нормального распределения событий.
Этот закон отвечает формуле
|
1 |
|
|
x 2 |
|
||
Y |
|
2 2 , |
|||||
|
|
|
|||||
2 |
|||||||
|
|
|
|
|
|||
где – среднеквадратичное отклонение от среднего значения (центр группиро-
вания размеров);
Y – частота появления погрешности;
ℓ - основание натурального логарифма;
X – погрешность размера, отсчитываемая от центра группирования.
Среднее значение, или центр группирования размеров,
Мср |
XZ |
, |
|
n |
|||
|
|
где X – среднее значение интервала;
Z – число замеров заготовок, находящихся в данном интервале; n – количество всех размеров.
Величина М совпадает с центром группирования, около которого, в ос-
новном, располагаются значения размеров партии.
Но это среднее арифметическое дает представление о средней точности обработки, но не выражает пределов их колебания.
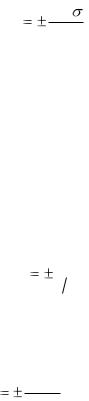
Поэтому определяется среднеквадратичное отклонение
X |
M 2 Z |
. |
|
|
|
||
n |
1 |
||
|
Знаки ± показывают, что отклонение может быть как в ту, так и в другую сторону от центра группирования М.
35
При сравнении двух средних арифметических, выраженных в равных единицах, не достаточно знать среднее квадратичное отклонение. Вводится еще понятие коэффициента изменчивости
V100 , % .
M ср
Полученный результат среднего арифметического М не может точно ха-
рактеризовать величину данного свойства, так как если мы получим несколько очень больших или очень малых результатов измерения, то они повлияют на величину М. Вводится еще понятие средней ошибки среднего арифметическо-
го, которая позволяет по частному значению арифметического судить об общей его величине
m .
 n
Среднюю ошибку можно выразить в процентах от среднего арифметиче-
ского
P
100m , % .
Mср
Это показатель точности. Он характеризует надежность результатов опы-
та. Показатель точности должен быть меньше 5 %.
Порядок выполнения работы
1.Произвести 50 – 100 замеров, указанных в задании размеров деталей. По-
лученные результаты записать в табл. 1.