Материал: 953
5
коаксиального катоду, состоит в создании (с помощью соленоида) перпендикулярного плоскости анода сильного магнитного поля, которое вынуждает токовый канал дуги непрерывно вращаться, обегая анод. Поэтому перемещаются по кругу анодные и катодные пятна дуги, что предотвращает расплавление электродов (или их интенсивную эрозию, если они выполнены из тугоплавких материалов).
К числу способов газовой стабилизации, теплоизоляции и сжатия дуги относится так называемая «закрутка» – газ подается в разрядную камеру по спиральным каналам, в результате чего образуется газовый вихрь, обдувающий столб дуги и генерируемую плазменную струю: слой более холодного газа под действием центробежных сил располагается у стенок камеры, предохраняя их от контакта с дугой. В случаях, когда не требуется сильного сжатия потока плазмы (например, в некоторых плазмотронах с плазменной дугой, используемых для плавки металла), стабилизирующий газовый поток не закручивают, направляя параллельно столбу дуги, и не обжимают соплом (катод располагают на самом срезе сопла). Очень часто стабилизирующий газ одновременно является и плазмообразующим веществом. Применяют также стабилизацию и сжатие дуги потоком воды (с «закруткой» или без нее).
Плазма дуговых плазмотронов неизбежно содержит частицы вещества электродов вследствие их эрозии. Когда этот процесс по технологическим соображениям полезен, его интенсифицируют (плазмотроны с расходуемыми электродами). В других случаях, напротив, минимизируют, изготовляя электроды из тугоплавких материалов (вольфрам, молибден, специальные сплавы) или охлаждая их водой, что, кроме того, увеличивает срок службы электродов. Более «чистую» плазму дают ВЧ-плазмотроны.
Плазмотроны с плазменной струей обычно используют при термической обработке металлов, для нанесения покрытий, получения порошков с частицами сферической формы, в плазмохимической технологии и пр. Плазмотроны с внешней дугой служат для обработки электропроводных материалов, плазмотроны с расходуемыми электродами применяют при работе на агрессивных плазмообразующих средах (воздухе, воде и др.) и при необходимости генерации металлической, углеродной и т.д. плазмы из материала электродов (например, при карботермическом восстановлении руд).
Мощность дуговых плазмотронов 102…107 Вт; температура струи на срезе сопла 3 000…25 000 К; скорость истечения струи 1…104 м/с; промышленное КПД 50…90 %; ресурс работы (определя-
6
ется эрозией электродов) достигает несколько сотен ч, в качестве плазмообразующих веществ используют воздух, N2, Ar, H2, NH4, О2, Н2О, жидкие и твердые углеводороды, металлы, пластмассы.
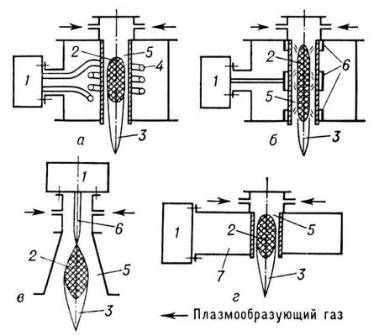
Высокочастотный плазмотрон включает: электромагнитную ка- тушку-индуктор или электроды, подключенные к источнику высокочастотной энергии, разрядную камеру, узел ввода плазмообразующего вещества. Различают индукционные, емкостные, факельные, плазмотроны на коронном разряде и с высокочастотной короной, а также сверхвысокочастотные (СВЧ) плазмотроны (рис. 2).
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
6 |
|
|||||||||||||
|
|
|
|
|
|
|
|
|
4 |
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
|
1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
5 |
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
|
|
|||||||||
|
|
|
|
|
|
|
а |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
б |
|
||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
1 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
6 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
5 |
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
5 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
3 |
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
7 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
в |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
г |
|
|
|
|
|
|
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Плазмообразующий газ |
|
|||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 2. Схемы высокочастотных плазмотронов: а – индукционный; б – емкостный; в – факельный; г – сверхвысокочастотный; 1 – источник электропитания; 2 – разряд; 3 – плазменная струя; 4 – индуктор; 5 – разрядная ка-
мера; 6 – электрод; 7 – волновод
Наибольшее распространение в технике получили индукционные ВЧ-плазмотроны, в которых плазмообразующий газ нагревается вихревыми токами. Так как индукционный высокочастотный разряд является безэлектродным, эти плазмотроны используют для нагрева активных газов (О2, Сl2, воздуха и др.), паров агрессивных веществ (хлоридов, фторидов и др.), а также инертных газов, если к плазменной струе предъявляются высокие требования по чистоте. С помощью индукционных плазмотронов получают тонкодисперсные и особо чистые порошковые материалы на основе нитридов, боридов, карби-
7
дов и других химических соединений. В плазмохимических процессах объем разрядной камеры таких плазмотронов может быть совмещен с реакционной зоной. Мощность плазмотронов достигает 1 МВт, температура в центре разрядной камеры и на начальном участке плазменной струи ≈104 К, скорость истечения плазмы 0…103 м/с, частоты
– от нескольких десятков тысяч Гц до десятков МГц; промышленное КПД 50…80 %, ресурс работы до 3 000 ч. В СВЧ-плазмотроне рабочие частоты составляют тысячи и десятки тысяч МГц; в качестве питающих их генераторов применяются магнетроны. ВЧ-плазмотроны всех типов, кроме индукционных, применяются (70-е гг. ХХ в.) главным образом в лабораторной практике. В ВЧ-плазмотроне, как и в дуговых, часто используют газовую «закрутку», изолирующую разряд от стенок камеры. Это позволяет изготовлять камеры ВЧ-плазмотрона из материалов с низкой термостойкостью (например, из обычного или органического стекла).
Для пуска плазмотрона, т. е. возбуждения в нем разряда, применяют: замыкание электродов, поджиг вспомогательного дугового разряда, высоковольтный пробой межэлектродного промежутка, инжекцию в разрядную камеру плазмы и другие способы. Основные тенденции развития плазмотронов: разработка специализированных плазмотронов и плазменных реакторов для металлургической, химической промышленности, повышение мощности в одном агрегате до 1…10 МВт, увеличение ресурса работы и т.д.
2. НАЗНАЧЕНИЕ И ОБЛАСТИ ПРИМЕНЕНИЯ АППАРАТА «МУЛЬТИПЛАЗ-2 500»
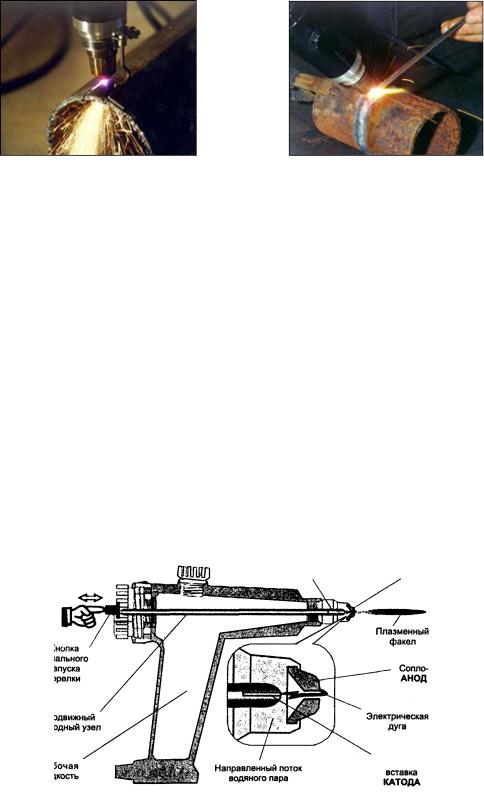
Аппарат «Мультиплаз-2 500» предназначен для резки различных материалов, сварки, пайки черных и цветных металлов, в том числе для использования в качестве вспомогательного оборудования при выполнении технологических операций в литейном производстве
(рис. 3).
В условиях непрерывного производственного цикла, например при конвейерной сборке, данная модификация портативного плазмотрона крайне эффективна.
Технология проведения сварочных работ с использованием плазмотрона в режиме газовой сварки сходна с технологией использования обычных газовых сварочных аппаратов. Отличие состоит в том, что для получения высокотемпературного факела необходимы
8
электричество и вода, а не газовые баллоны. При плазменной сварке или пайке применяются те же присадки, флюсы и припои, что и при обычной газовой сварке.
а) |
б) |
Рис. 3. Примеры использования аппарата «Мультиплаз-2 500»: а – резка различных металлов; б – сварка различных сталей
При проведении сварочных работ в плазменно-дуговом режиме необходимо учитывать повышенный уровень теплового потока, способного прогревать металл на всю его глубину (вплоть до его прожигания).
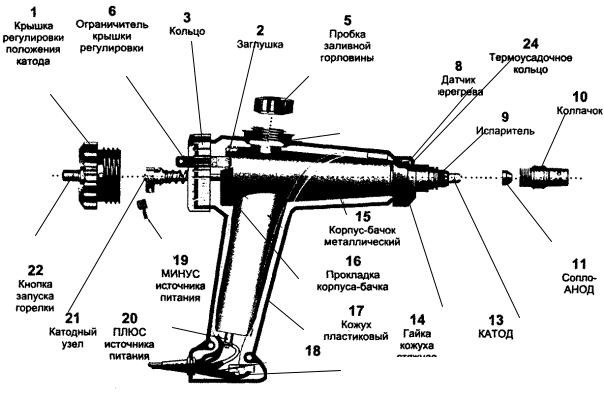
Принцип работы плазмотрона. На рис. 4 упрощенно показан принцип действия плазмотрона. Запуск плазменной горелки, предварительно заправленной рабочей жидкостью, осуществляется после кратковременного нажатия кнопки запуска. При нажатии на кнопку подвижный катодный узел перемещается вперед и упирается нако- нечником-катодом в сопло-анод, т.е. электрическая цепь «анод-катод» замыкается накоротко. При отпускании кнопки катодный узел под действием возвратной пружины отходит от сопла-анода и в разрыве между катодом и внутренней поверхностью сопла-анода возникает электрическая дуга.
Катод Сопло-анод
|
|
|
|
|
|
|
Плазменный факел |
|
|||||
|
|
Кнопка начального |
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
запуска горелки |
|
|
|
|
|
|
Сопло-анод |
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Подвижный |
|
|
|
|
|
|
|
|
|
||
|
|
катодный узел |
|
|
|
|
|
|
Электрическая дуга |
||||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Направленный поток |
|||||||
|
|
|
|
|
|
|
|
Вставка катода |
|||||
Рабочая жидкость |
|||||||||||||
|
|
|
|
|
|
водяного пара |
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 4. Принципиальная схема плазмотрона
9
Тепловая энергия дуги испаряет окружающую воду и превращает ее в пар. Водяной пар под давлением устремляется к выходному отверстию в сопле-аноде. Проходя через зону электрической дуги, пар «отрывает» ее от внутренней поверхности сопла, «вытягивает» дугу наружу и замыкает на внешнюю кромку сопла-анода. В узком сечении выходного отверстия пар обжимает электрическую дугу со всех сторон и центрирует ее, не давая дуге замкнуться на боковые стенки выходного отверстия.
При взаимодействии с электрической дугой часть водяных паров переходит в так называемое четвертое агрегатное состояние – плазму, температура которой достигает 8 000 °С.
Конструкция горелки обеспечивает ее работоспособность в любом пространственном положении.
Вкачестве рабочей жидкости при резке может быть использована вода, а при сварке и пайке – 40 %-ная смесь воды со спиртом.
Вданной модификации плазмотрона реализовано два вида работ: режим косвенной дуги (режим в котором электрическая дуга замыкается на сопло-анод) и режим прямой дуги (режим, в котором электрическая дуга под действием дополнительного напряжения отрывается от сопла-анода и попадает на обрабатываемый металл).
1 |
|
5 |
3 |
|
2 |
|
4 |
|
|
|
|
|
|
|
|
|
|
Крышка |
|
Ограничитель |
Кольцо |
|
Заглушка |
|
|
Пробка |
|
|
|
|
|
24 |
|
||
|
|
|
|
|
|
6 |
|
||||||||||
регулировки |
|
крышки |
|
|
|
|
заливной |
|
|
Термоусадочное |
|
||||||
|
|
|
|
|
|
Датчик |
|
||||||||||
положения |
|
регулировки |
|
|
|
|
горловины |
|
|
кольцо |
|
||||||
|
|
|
|
|
|
перегрева |
|
|
|||||||||
катода |
|
|
|
|
|
|
|
|
|
|
|
8 |
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
23 |
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
Кольцо |
|
|
|
7 |
|
|
Колпачок |
||
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
уплотнительное |
|
Испаритель |
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
12 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Корпус-бачок |
|
|
|
9 |
|
|||
|
|
|
|
|
16 |
|
||||||||||||
19 |
|
|
|
|
||||||||||||||
|
|
|
|
|
|
|
металлический |
|
|
|
Сопло- |
|||||||
Кнопка |
|
|
|
Минус |
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
13 |
|
|
|
|
|
||||||||
запуска |
|
|
|
источника |
|
|
|
|
|
|
|
|
анод |
|||||
|
|
|
|
|
|
Прокладка |
|
|
|
|
|
|
|
|||||
горелки |
|
|
|
питания |
|
|
|
корпуса-бачка |
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
10 |
|
||||||||
|
|
|
|
17 |
|
|
|
14 |
|
|
11 |
|
|
|||||
|
18 |
|||||||||||||||||
|
||||||||||||||||||
|
Катодный |
|
Плюс |
|
|
|
|
Кожух |
|
Гайка кожуха |
|
Катод |
|
|||||
|
|
источника |
|
|
|
пластиковый |
|
|
стяжная |
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
узел |
|
питания |
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
15 |
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
||||||||
Кабель соединительный
Рис. 5. Устройство плазменной горелки