Материал: 953
15
«MODE I/II» устанавливать в меньшее положение пропорционально толщине разрезаемого металла.
3.5. Работа в режиме «сварка»
Для получения качественного шва при сварке металлов горелка заправляется водно-спиртовой смесью (60 % воды и 40 % спирта). Может использоваться технический спирт – этиловый, пропиловый, изопропиловый, бутиловый и т.д.
При сварке применяйте сопло с диаметром отверстия от 2,0 до 2,3 мм. В качестве сопла для сварки можно использовать выработавшее свой ресурс сопло для резки. Для этого расточите в нем центральное отверстие сверлом соответствующего диаметра и снимите наружную фаску сверлом 3 мм.
Аппарат обеспечивает качественное сварное соединение как при сварке с присадочной проволокой, так и без нее (например, при сварке встык или внахлест).
Данная модификация плазмотрона обеспечивает возможность проведения как газовой, так и плазменно-дуговой сварки.
Для проведения работ в режиме газовой сварки установите потенциометр «MODE II» в крайнее левое положение. При этом светодиод «MODE II» должен погаснуть.
При проведении работ в режиме плазменной сварки держите горелку под наклоном к свариваемой поверхности для предотвращения выдувания жидкого металла из сварочной ванны. Приемы работы в этом режиме аналогичны работе с обычной ацетиленовой горелкой.
При газовой и плазменно-дуговой сварке может быть использована присадочная проволока СВ-08ГС, СВ-08Г2С, СВ-10ГС, СВ10ГСМ, СВ-12ГС и др.
При сварке алюминия рекомендуется использовать флюсы Ф- 34А, Ф-40А, АФ-4А и соответствующие присадочные материалы.
Для проведения работ в режиме плазменно-дуговой сварки соедините с помощью провода заземления, входящего в комплект поставки, земляной вывод блока питания со свариваемым металлом.
При сварке в плазменно-дуговом режиме держите горелку вертикально к свариваемой поверхности.
Приближение сопла горелки к свариваемому металлу на 1,5…2,0 мм приводит к автоматическому переключению электрической дуги с сопла на свариваемый металл.
16
Чтобы избежать прожигания металла, необходимо делать небольшие круговые движения горелкой, сохраняя расстояние между соплом и поверхностью свариваемого металла 2,0…4,0 мм.
В случае необходимости использования присадочной проволоки закрепите ее в держатель присадки, входящий в комплект поставки, и подавайте по мере необходимости в сварочную ванну.
По мере необходимости удаляйте прилипшие к соплу брызги расплавленного металла с помощью напильника или металлической щетки.
Для предотвращения образования ржавчины сразу после окончания сварки протрите сварной шов и прилегающий к нему металл влажной тканью.
Запуск горелки. Для сварки применяйте сопло с диаметром отверстия от 2,0 до 2,3 мм. Если установлено сопло с другим диаметром, замените его соответствующим из комплекта ЗИП.
Выполните обычные подготовительные операции, предшествующие запуску горелки:
–заправьте горелку водно-спиртовой смесью до появления капель рабочей жидкости из отверстия сопла;
–заверните заливную пробку и протрите корпус горелки насухо;
–включите блок питания нажатием кнопки «ON». В течение 5 с после этого нажмите и сразу отпустите кнопку запуска горелки;
–вращая крышку регулировки положения катода на горелке, установите на цифровом индикаторе блока питания значение напряжения в соответствии с выбранным режимом.
Горелка работает одинаково устойчиво в любом пространственном положении и позволяет сваривать неповоротные трубы и потолочные швы.
Регулировка режимов мощности при сварке. При сварке в зави-
симости от толщины и вида металла, а также способа сварки экспериментально подберите нужное положение переключателя «MODE I» (для газовой сварки) и переключателей «MODE I», «MODE II» (для плазменно-дуговой сварки).
Та б л и ц а 1 . Рекомендуемые положения переключателя «MODE I» для
газовой сварки
Толщина |
До 0,8 |
Св. 0,8 до |
Св. 1,2 до |
Св. 2,0 до |
Св. 3,0 до |
Св. 4,0 до |
листа, мм |
|
1,2 |
2,0 |
3,0 |
4,0 |
6,0 |
|
|
|
|
|
|
|
«MODE I» |
1 |
2 |
3 |
4 |
5 |
6 |
|
|
|
|
|
|
|
17
Рекомендуемые положения переключателя «MODE I» на блоке питания в зависимости от толщины свариваемого встык стального листа в режиме газовой сварки приведены в табл. 1.
Установка нужных напряжений в соответствии с подобранным режимом производится при вращении крышки управления катодом на корпусе горелки с одновременным наблюдением за изменениями показаний цифрового индикатора на блоке питания. Если не удастся установить рекомендуемые режимы, необходимо выключить горелку и вынуть катодный узел. Убедитесь в том, что общая длина катодного узла составляет 158 мм, после чего соберите горелку.
Рекомендуется поддерживать показания индикатора на блоке питания в пределах от 140 до 160 В для всех положений переключа-
теля «MODE I».
При сварке тонких листов можно поддерживать показания индикатора напряжения в пределах 120…140 В.
Рекомендуемые положения переключателя «MODE I» и потенциометра «MODE II» на блоке питания в зависимости от толщины свариваемого встык стального листа в режиме плазменно-дуговой сварки приведены в табл. 2.
Т а б л и ц а 2 . Рекомендуемые положения переключателей «MODE I»
и «MODE II» для плазменно-дуговой сварки
Толщина листа, мм |
Св. 2,0 до 3,0 |
Св. 3,0 до 4,0 |
Св. 4,0 до 5,0 |
Св. 5,0 до 10,0 |
|
|
|
|
|
«MODE I» |
3 |
3 |
3 |
4 |
«MODE II» |
4 |
5 |
6 |
max |
Рабочее напряжение устанавливается с помощью крышки управления катодом горелки в пределах 140…160 В.
Заправка горелки рабочей жидкостью при сварке. Внимание!
Заправка горелки производится после ее выключения кнопкой «OFF» на блоке питания, при этом должен гореть светодиод «OFF» и напряжение на индикаторе должно быть в пределах нескольких вольт. Перед заправкой горелку необходимо остудить.
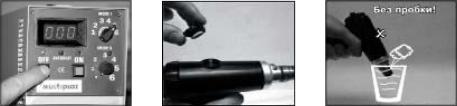
Рис. 9. Ускоренное охлаждение горелки
18
Ускоренно охладить только что выключенную и горячую горелку можно опустив горелку соплом в сосуд с водой, предварительно открутив заливную пробку (рис. 9).
Это делается для того, чтобы горелка не успела автоматически забрать в себя воду при охлаждении.
После охлаждения горелки ее следует заправить водноспиртовой смесью обычным способом – при помощи пластиковой бутылки с накрученным специальным штуцером из комплекта поставки до появления подтекания рабочей жидкости из сопла.
Закрутите заливную пробку и протрите корпус горелки насухо. Внимание! Не опускайте горячую горелку в емкость с водноспиртовой смесью. Это может привести не только к испарению спир-
товой фракции смеси, но и к воспламенению паров спирта! Запустите горелку, как было описано выше.
3.6. Режим «пайка»
Рекомендации и требования к режиму «пайка» полностью соответствуют аналогичным рекомендациям и требованиям режима газовая сварка – тот же диаметр сопла, та же рабочая жидкость, те же методы запуска и выведения горелки на режим, замены сопла, заправки, охлаждения, выбора режимов.
Отличие – в используемых присадочных материалах и флюсах. Медные трубы с фитингами и трубы между собой спаиваются только с применением капиллярного раструбного соединения. Поверхности стыка, т. е. внутренняя часть раструба и наружный конец трубы, непосредственно перед пайкой должны быть очищены до металлического блеска с помощью абразивной бумаги или стальной
щетки.
Существует два вида пайки – мягкая и твердая, различающиеся между собой температурой процесса. Мягкая пайка производится при температуре ниже 450 °С, например с помощью припоя (по DIN 1707) L-SnCu3 или L-SnAg5. Твердая пайка (пайкосварка) выполняется при температуре выше 450 °С, например с помощью припоя L-Ag45Sn
при t = 670 °С, L-Ag44 при t = 730 °С и др.
Флюс защищает очищенные поверхности от окисления при нагреве и обеспечивает хорошее смачивание поверхности расплавленным припоем. Разогрев места пайки производится круговыми движениями несколько большими, нежели в режиме сварки, поскольку для
19
лучшего растекания припоя необходимо разогреть большую площадь металла. Не следует нагревать подаваемый припой до плавления. Расплавление припоя происходит при его соприкосновении с прогретым металлом.
Вкачестве флюса может быть применена бура, борная или соляная кислота. Хорошие результаты получаются при применении флюса 209. Для пайки алюминия рекомендуется использовать флюс Ф-34А.
Вкаждом конкретном случае сварщик может сам подобрать необходимые флюсы и припои, пользуясь соответствующей справочной литературой.
4.ОКОНЧАНИЕ РАБОТЫ. ВЫКЛЮЧЕНИЕ ГОРЕЛКИ
Впроцессе работы происходит испарение рабочей жидкости. При недостаточном ее количестве факел вытягивается, становится более спокойным, приобретает оранжевый оттенок, а показатели цифрового индикатора на лицевой панели блока питания начинают уменьшаться.
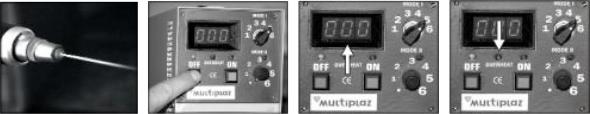
Рис. 10. Выключение горелки
Вэтом случае необходимо выключить горелку, охладить ее и заправить рабочей жидкостью. Для этого следует выполнить следующие операции:
– отключить горелку кнопкой «OFF», расположенной на лицевой панели блока питания (рис. 10);
– убедиться в том, что горелка выключилась, на лицевой панели блока питания зажегся светодиод «OFF» и индикатор напряжения показывает «000».
Втом случае, если оператор не обратил внимания на вышеприведенные признаки выработки рабочей жидкости и своевременно не выключил горелку, в конструкции прибора предусмотрено принудительное выключение горелки за счет срабатывания тепловой защиты.