Материал: 953
10
Отсюда и два режима эксплуатации плазмотрона, как в режиме резки металлов, так и в режиме сварки. В дальнейшем режим косвенной дуги будет называться газовым (по аналогии с техникой применения), а режим прямой дуги будет называться плазменно-дуговым режимом.
Включение плазменно-дугового режима осуществляется потенциометром «MODE II». При этом загорается соответствующий светодиод.
Устройство плазменной горелки. Плазменная горелка выполне-
на в форме пистолета. Горелка присоединяется к блоку питания с помощью электрического кабеля. Блок питания с помощью сетевого кабеля подключается к однофазной электросети с напряжением 220 В и частотой 50 Гц через заземленную розетку (типа ЕВРО).
На рис. 5 показано устройство плазменной горелки и расположение ее основных узлов.
Все узлы плазменной горелки находятся в пластмассовом корпусе, состоящем из двух боковин 14.
Металлический корпус-бачок 12 заполнен влаговпитывающим материалом.
Подвижный катодный узел 18, на который через контакт 16 подается отрицательное напряжение от блока питания, состоит из катододержателя, сальникового уплотнителя и катода 10, который ввинчивается в переднюю часть катододержателя.
На сопло 9, соединенное с корпусом 12 с помощью колпачка 8, подается положительное напряжение от блока питания (клемма 17).
Сопло 9 и катод 10 образуют разрядную камеру, внутри которой за счет энергии электрической дуги пары рабочей жидкости нагреваются до температуры образования плазмы.
3. ПРАКТИЧЕСКОЕ ЗАНЯТИЕ
3.1. Первоначальные регулировки
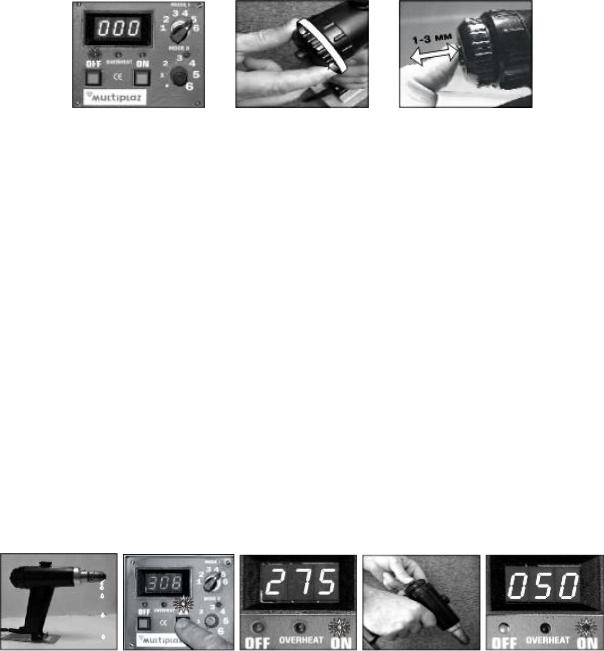
Убедитесь в том, что на передней панели блока питания горит светодиод «OFF» и на индикаторе напряжения светятся цифры «000».
Переведите переключатель «MODE I» на передней панели блока в положение «5» (рис. 6).
11
Рис. 6. Первоначальные регулировки
Наличие напряжения в пределах 2…4 В не является признаком неисправности прибора.
Вращая крышку регулировки положения катода, установите свободный ход кнопки запуска горелки около 1 мм при работе в режиме сварки или 3 мм при работе в режиме резки.
3.2. Включение горелки
Убедитесь в том, что горелка полностью заправлена рабочей жидкостью (признаком полной заправки горелки является подтекание жидкости из центрального отверстия сопла, рис. 7).
Нажмите кнопку «ON», расположенную на передней панели блока питания.
Удостоверьтесь в том, что загорелся светодиод над кнопкой «ON», показания индикатора находятся пределах от 200 до 350 В.
Рис. 7. К запуску горелки
В течение 5 с после нажатия кнопки «ON» нажмите до упора кнопку запуска горелки и сразу отпустите ее. Следует иметь в виду, что если вы не нажали пусковую кнопку горелки в течение 5 с, то напряжение, подаваемое на горелку от блока питания, автоматически выключается и загорается светодиод «OFF». Если такое произошло, то необходимо повторно нажать кнопку «ON» на блоке питания и в течение 5 с снова нажать кнопку запуска горелки.
Убедитесь в том , что показания индикатора напряжения находятся в пределах от 30 до 70 В.
12
Через несколько секунд после нажатия пусковой кнопки из сопла горелки должен появится факел, а напряжение увеличиться до 120…140 В. После прогревания горелки факел становится короче (20…30 мм) и приобретает оранжевый или фиолетовый оттенок. Это свидетельствует о том, что горелка вышла на рабочий режим и готова к работе.
Внимание! Рекомендуется повторно нажимать кнопку «ON» на блоке питания только через 10…15 с после того, как загорелся свето-
диод «OFF».
3.3. Регулировка режимов
Режим мощности на блоке питания устанавливается в зависимости от характера выполняемых работ. Каждый режим мощности характеризуется показателями напряжения на цифровом индикаторе.
Спомощью переключателя «MODE» на передней панели блока питания устанавливается сила тока косвенной дуги горелки, а с помощью регулировочной крышки на горелке – необходимое для данного режима напряжение.
Пример. Производится годовая сварка деталей толщиной 0,7 мм. Устанавливается переключатель «MODE» в положение 6. Индикатор показывает напряжение 170 В (оптимальное для всех режимов), металл такой толщины при выбранной силе тока и стандартном напряжении прожигается. Следовательно, необходимо уменьшить мощность (т. е. уменьшить силу тока дуги) и перейти на более низкий режим, например 4.
При попытке резкого переключения из режима 6 в режим 4 дуга может сорваться и плазменный факел погаснет.
Чтобы избежать исчезновения факела, следует сначала из режима 6 перейти в режим 5, более слаботочный и крышкой механизма управления подрегулировать напряжение до 170 В с помощью регулировочной крышки.
При вращении регулировочной крышки против часовой стрелки расстояние между анодом и катодом увеличивается и напряжение возрастает – показания индикатора увеличиваются. При вращении крышки по часовой стрелке межэлектродное расстояние уменьшается, напряжение падает – показания индикатора уменьшаются.
Спомощью регулятора «MODE II» на передней панели блока питания осуществляется включение плазменно-дугового режима работы и регулировка величины тока в этом режиме (при этом загорается светодиод «MODE II»).
13
При необходимости выключения плазменнодугового режима установите регулятор «MODE II» в левое крайнее положение, при этом светодиод «MODE II» должен гаснуть.
3.4. Работа в режиме «резка»
Для резки применяется сопло-анод с диаметром отверстия от 1,0 до 1,1 мм. Если установлено сопло с другим диаметром, замените его соответствующим из комплекта запасных инструментов и приспособлений (ЗИП).
Для получения ровного реза и повышения скорости рекомендуем использовать различного рода приспособления (линейки, циркули) для фиксации корпуса горелки относительно поверхности металла.
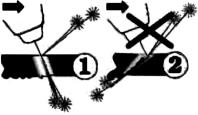
Выбирайте такую скорость перемещения, чтобы избежать искривления плазменного потока на выходе из металла (рис. 8). При слишком большой скорости факел на выходе из металла искривляется, рез получается некачественный.
Плазмотрон обеспечивает резку различных материалов в двух режимах работы:
– в газовом режиме обеспечивается резка как металлических, так и неметаллических материалов;
– в плазменно-дуговом режиме обеспечивается резка только электропроводящих материалов.
Независимо от режима резки расстояние между соплом-анодом и разрезаемым материалом необходимо поддерживать 0,5…1,5 мм.
Для поддержания постоянного зазора можно использовать насадку с упорами, имеющуюся в составе комплекта поставки.
При резке в газовом режиме допускается соприкосновение со- пла-анода и металла в случае, если электродуговой режим выключен и светодиод «MODE II» не горит.
При этом горелку желательно держать под небольшим наклоном к разрезаемой поверхности. Наклон горелки обеспечивает необходимый зазор между отверстием сопла-анода и разрезаемым металлом.
Для обеспечения резки в плазменно-дуговом режиме необходимо проводом, входящим в комплект поставки, соединить корпус блока с разрезаемым металлом.
14
При приближении горелки к разрезаемому металлу на расстоянии 1,5…2,0 мм дуга с сопла-анода переходит на разрезаемый металл автоматически. Горелку в этом режиме предпочтительно держать перпендикулярно разрезаемой поверхности.
Образовавшийся облом с обратной стороны легко удаляется плоскогубцами или зубилом.
Для увеличения срока службы плазмотрона при резке материалов заправляйте горелку не обычной водопроводной, а кипяченой или дистиллированной водой.
Выполните обычные подготовительные операции, предшествующие запуску горелки:
–открутите пробку заливной горловины;
–заправьте горелку водой с помощью пластиковой бутылки или резиновой груши. Убедитесь, что из центрального отверстия сопла полилась вода;
–заверните пробку заливной горловины и протрите корпус горелки насухо;
–установите переключатель «MODE I» на блоке питания в положение 5. Включите блок питания нажатием кнопки «ON»;
–в течение 5 с с момента нажатия кнопки «ON» нажмите и сразу отпустите кнопку запуска горелки;
–после прогрева горелки в течение 1,5 мин, вращая регулировочную крышку на корпусе горелки, установите на цифровом индикаторе блока питания значение напряжения в соответствии с выбранным режимом.
Регулировка режимов мощности при резке. Режим мощности на блоке питания выбирается в зависимости от толщины, теплоемкости
итеплопроводности обрабатываемого материала.
Для толщины черного металла более 3…4 мм установите переключатель «MODE I» в положение 6 и вращением регулировочной крышки на горелке добейтесь показаний индикатора на блоке питания в режиме газовой резки 160…180 В (в плазменно-дуговом режиме
140…160 В).
При этом для плазменно-дуговой резки установите потенциометр «MODE II» в правое крайнее положение и вращением регулировочной крышки добейтесь максимальной величины яркого светлофиолетового пятна на выходе из отверстия сопла-анода. Убедитесь в наличии свечения светодиода «MODE II».
Для осуществления резки металла толщиной менее 3…4 мм в газовом/плазменно-дуговом режимах можно переключатели