Материал: Potekhin - Metallovedeniye 2019
Электронный архив УГЛТУ
Видно, что при охлаждении с печью (отжиг) или на воздухе (нормализация) аустенитное превращение начинается после определенного инкубационного периода – промежутка времени, необходимого для предварительного перераспределения диффузионным путем углерода в решетке аустенита. Чем выше скорость охлаждения, тем при более низкой температуре начинается и заканчивается аустенитное превращение, что, в свою очередь, определяет дисперсность феррито-цементитной смеси. Мелкую феррито-цементитную смесь (перлит), получаемую в результате нормализации, называют сорбитом. Сорбит имеет более высокую твердость, чем перлит (рис. 41).
8.3. Закалка сталей
Закалка – это вид термической обработки, который заключает-
ся в нагреве до температуры, обеспечивающей полную (доэвтектоидные стали) или частичную (заэвтектоидные стали) аустенитизацию; выдержке и охлаждении со скоростью, необходимой для получения мартенситной структуры.
Целью закалки является существенное повышение прочности (твердости), а также, в сочетании с отпуском, повышение ударной вязкости конструкционных сталей, износостойкости и режущих свойств инструментальных сталей.
Стали под закалку нагревают так же, как при отжиге (рис. 40), на 30…50 ºС выше линии полного аустенитного превращения для конструкционных сталей; на 30…50 ºС выше температуры эвтектоидного превращения для инструментальных сталей (см. рис. 40).
При достижении скорости охлаждения некоторой критической величины (Vкр, рис. 41) перемещение углерода в решетке аустенита становится невозможным, поэтому фазовое превращение происходит бездиффузионным, сдвиговым путем. Продукт такого превращения называется мартенситом.
Перестройка кристаллической решетки из гранецентрированной в объемно-центрированную в локальном месте происходит практически мгновенно. Углерод при этом остается полностью во вновь образующейся решетке, формируя еѐ тетрагональные искажения. Поэтому мартенсит, в отличие от феррита, имеет не ОЦК решетку, а объѐмно-центрированную тетрагональную, вытянутую вдоль одной из осей (рис. 42).
Минимальная скорость охлаждения, при которой наблюдается образование полностью мартенситной структуры, называется критической скоростью закалки (Vкр). Вне зависимости от скоростей охлаждения, превышающих Vкр, мартенсит начинает образовываться при одной температуре,
называемой температурой начала мартенситного превращения (Мн).
54
Электронный архив УГЛТУ
Заканчивается мартенситное превращение при температуре конца мартенситного превращения (Мк), ∆t °С = Мн – Мк называется интервалом мартенситного превращения.
а |
б |
в |
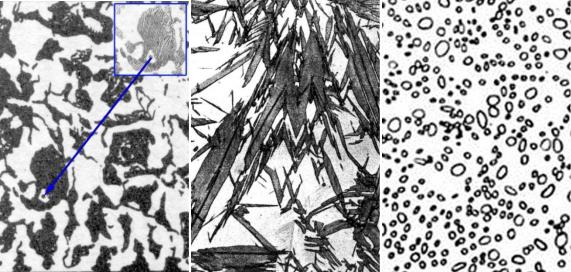
Рис. 42. Сталь 40 после разных термических обработок:
а– после отжига (феррит-перлит); б – после закалки (мартенсит);
в– после закалки и среднего отпуска (зернистый перлит)
Повышение содержания углерода в стали приводит к смещению интервала мартенситного превращения в область более низких температур. Так, из рис. 41 видно, что в инструментальной стали по сравнению с конструкционной Мн имеет меньшую величину, а Мк оказывается в области отрицательных температур. То есть мартенситное превращение при охлаждении до комнатной температуры не заканчивается, поэтому в структуре инструментальных сталей присутствует остаточный аустенит, для устранения которого часто применяют обработку холодом.
Таким образом, мартенсит углеродистых сталей – это продукт бездиффузионного превращения аустенита, представляющий собой пере-
сыщенный твердый раствор внедрения углерода в α-железе.
Углерод в α-железе, формируя пересыщенный твердый раствор внедрения, искажает кубическую решетку (ОЦК), трансформируя ее в тетрагональную (ГЦТ), что обеспечивает мартенситной структуре высокую твердость и, одновременно, повышенную хрупкость.
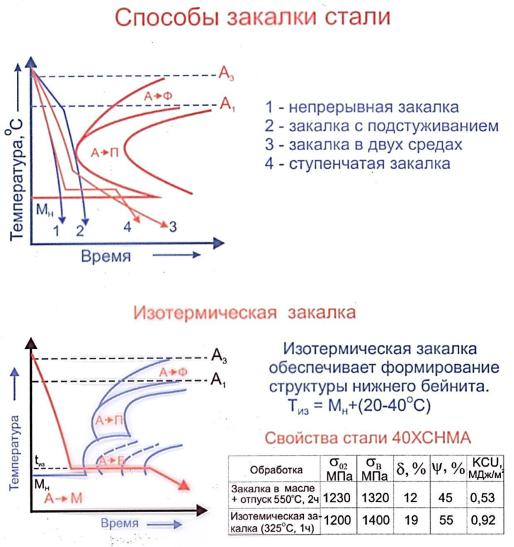
Охлаждение углеродистых сталей при закалке производят, как правило, в воде. Для повышения охлаждающей способности воды при закалке среднеуглеродистых сталей добавляют в неѐ 10 % NaCl. Инструментальные стали во избежание коробления или образования трещин часто подвергают закалке в двух охладителях (сначала инструмент охлаждают в воде, а затем переносят в масло), а также изотермической закалке (закалка на бейнит; 4 на рис. 43).
55
Электронный архив УГЛТУ
Рис. 43. Диаграммы, позволяющие на базе вышеизложенного материала судить о структурах, формирующихся при разных видах закалки, качественно оценивать уровень остаточных напряжений в закаленных изделиях и др.
При выборе сталей под закалку необходимо иметь сведения о двух важных характеристиках:
1. Закаливаемость – способность стали повышать твердость в результате закалки на мартенсит; характеризуется твердостью закаленной стали. При этом, чем выше содержание углерода в стали, тем выше твердость еѐ после закалки, т.е. выше закаливаемость.
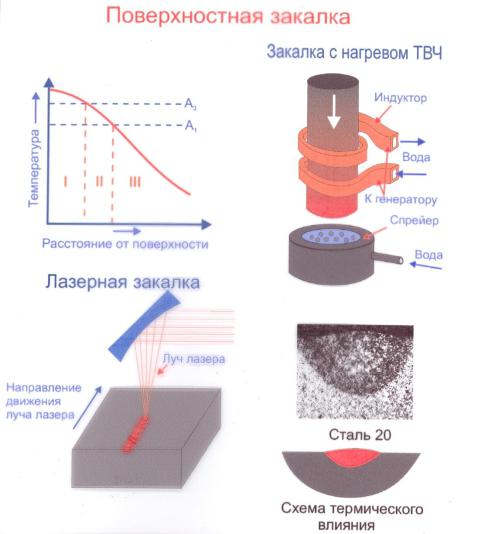
Выше были описаны объемные способы закалки, однако возможна поверхностная закалка токами высокой частоты, лазерным лучѐм и др. (рис. 44).
Это целесообразно, например, для шестерен коробки передач, редукторов и др., когда для шестерни требуется высокая износостойкость, твердость поверхности и вязкая сердцевина шестрени, обеспечивающая ее стойкость при ударных нагрузках. Внимательный просмотр рис. 44 позволяет хорошо представить себе технологию поверхностной закалки.
56
Электронный архив УГЛТУ
а
б
Рис. 44. Поверхностная закалка стали, токами высокой частоты (а), и сканированием поверхности лазерным лучом соответствующей мощности (б)
Следует обратить внимание на то, что после быстрого нагрева обрабатываемой поверхности лазером следует быстрое охлаждение со скоростью, достаточной для закалки (V ≥ VКР), так как теплоемкость стали высока.
Лазерная закалка важна и полезна еще и тем, что она может быть местной, что другими способами не всегда удается сделать.
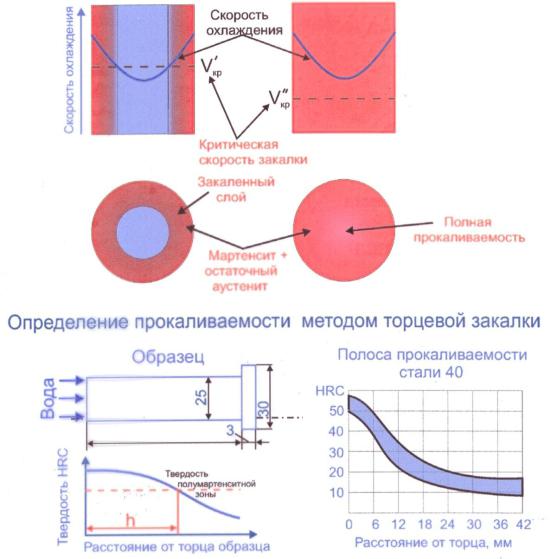
2. Прокаливаемость – способность стали закаливаться на определенную глубину; характеризуется расстоянием мартенситной или полумартенситной зоны. Другими словами, прокаливаемость это глубина проникновения закаленной зоны в результате правильно выполненной закалки.
Рис. 45, в иллюстрациях показывает частичную и полную прокаливаемость, методику определения прокаливаемости, внимательное рассмотрение данных схем позволяет понять и оценить это явление.
57
Электронный архив УГЛТУ
Рис. 45. Прокаливаемость стали
Из рис. 45 следует, что прокаливаемость стали 40 мала, < 6 мм при торцевой закалке. Существует другой способ оценки прокаливаемости: выявление путем закалки прутков разного диаметра, того максимального диаметра, который прокален насквозь, т. е. определение критическогого диаметра прокаливаемости (dкр), для стали 40 это – 12 мм, для стали 38ХСА dкр = 32 мм.
Если требуется закалить вал коробки передач диаметром 30 мм, то сталь 40 для этого случая не подходит. Надо выбрать сталь с пониженной критической скоростью закалки, например, сталь 38ХСА.
Дело в том, что критическая скорость закалки, которую можно вычислить по диаграммам, для стали 38ХСА значительно ниже, чем в стали У8, и в этом случае вышеупомянутый вал коробки передач будет полностью закален (прокален во всем сечении).
58