Материал: Potekhin - Metallovedeniye 2019
Электронный архив УГЛТУ
Новые преимущества вакуумных элеваторных электропечей четвертого поколения
1.Впервые операция по упрочнению легированных сталей вакуумной закалкой в масле стала финишной в термической обработке. Получаются чистые, светлые, сухие детали с требуемыми свойствами при минимальных деформациях и отсутствии трещин, окисленного слоя и обезуглероживания. Термическое производство стало гибким и оперативным.
2.Микроструктура и свойства высоколегированных сталей после отпуска практически идентичны как в случае закалки газом высокого давления, так и вакуумной закалки в масле. Отпадает необходимость в сосудах высокого давления для вакуумных камер электропечей с высоконапорным газовым охлаждением. Большая экономия чистых газов для охлаждения по причине отказа от них. По этой причине вакуумные электропечи с закалкой в масле существенно дешевле вакуумных печей с газовым охлаждением.
3.Исключается подстуживание нагретых мелких деталей типа специального крепежа во время переноса из горячей зоны в закалочную ванну, так как это время не превышает 8 с.
4.Инновационные вакуумные элеваторные электропечи торговой марки «НИТТИН» без каких-либо ограничений интегрируются во все существующие производственные линии термической обработки российских промышленных предприятий.
5.Инновационная НИТТИН-технология вакуумной закалки сталей в масле поставляется вместе с инновационной вакуумной электропечью. Исключено применение дополнительного оборудования. Обеспечивается самая высокая культура термического производства.
6.Обеспечено самое большее трудосбережение за счет сокращения производственного персонала, а также исключение целого ряда технологических процедур, таких как дорогостоящая промывка и очистка поверхности деталей от остатков масла, с последующей утилизацией моечных растворов.
7.Ресурсосберегающий эффект проявляется в увеличении эксплуатационного ресурса закалочного масла, превышающего 10 000 часов. Исключена деградация закалочного масла по причине загрязнения и старения в результате окисления, увеличения вязкости и снижения охлаждающей способности.
8.Технология и оборудование обеспечивают наивысшую экологическую (зеленое производство) и пожарную безопасность по причине отсутствия задымленности и загазованности рабочих мест, а также исключения задымленных вентиляционных выбросов в воздушную атмосферу.
9.Минимальные закупочные цены на вакуумные элеваторные электропечи четвертого поколения при максимальных производственных преимуществах и экономических выгодах.
64
Электронный архив УГЛТУ
10. Особо низкие эксплуатационные расходы в сравнении со всеми известными технологиями термообработки с закалкой сталей в масле.
9.2. Термомеханическая обработка стали и сплавов
Процесс рекристаллизации в сталях протекает во времени, так как обусловлен диффузией атомов и дефектов при повышенной температуре. Если температура, до которой нагревается деформированный металл, высока, например 900 °С, а время значительно, например 2 ч, то зерно вырастает до 1-5 мм, что снижает как прочность, так и пластичность сталей.
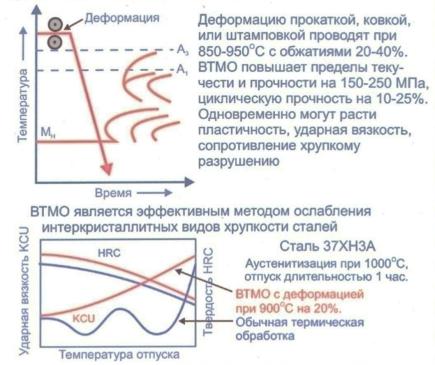
Поэтому на Урале в 1952 г. (В. Садовский, Е. Соколов) разработан способ термомеханической обработки, предотвращающий образование крупного зерна (рис. 48, 49).
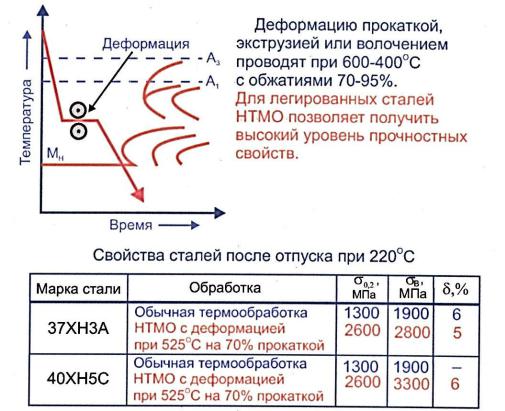
Смысл данных обработок заключается в том, что при 900°С (рис. 48) или при 400...600°С (рис. 49) осуществляется пластическая деформация, при этом зерна измельчаются за счет рекристаллизации обработки, а ускоренное охлаждение не позволяет зерну вырасти вследствие собирательной рекристаллизации.
Таким образом, формируется мелкозернистая структура, что благоприятно влияет на механические свойства стали.
Данный способ обработки сталей и сплавов применяется для получения особо высоких показателей механических свойств. Существуют разновидности способов, ВТМО и НТМО, однако суть этих способов подобна
(см. рис. 48, 49).
Рис. 48. Схема высокотемпературной термомеханической обработки (ВТМО) и влияние ее на свойства стали 37ХН3А
65
Электронный архив УГЛТУ
ВТМО заключается в совмещении горячей деформации, осуществляемой в аустенитном состоянии, с последующей закалкой на мартенсит и окончательном отпуске. При проведении ВТМО рекристаллизация горячедеформирванного аустенита должна быть исключена.
НТМО заключается в интенсивной пластической деформации пере-
охлажденного аустенита в температурном интервале его высокой устойчивости, с последующей закалкой на мартенсит.
При низкотемпературной термомеханической обработке (НТМО) механические свойства существенно выше, чем после обычной, типовой об-
работки (рис. 49), например, σ0,2 для стали 37ХН3А, 40ХН5С повышен с
1300 до 2600 МПа, т. е. в 2 раза.
Эти обработки широко используются в мировом машиностроении, в металлургии. Весь автолист производится только с использованием НТМО и его разновидностей.
Рис. 49. Схема низкотемпературной термомеханической обработки (НТМО) и влияние ее на свойства сталей
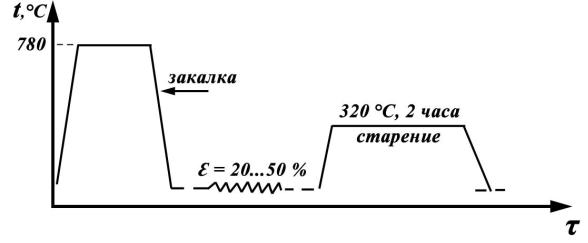
Наряду с рассмотренными обработками используется механикотермическая обработка-МТО. На рис. 50 показана последовательность операций при МТО, например для бериллиевой бронзы.
66
Электронный архив УГЛТУ
Рисунок 50. МТО пластинчатых пружин из БрБ2, БрБНТ
После закалки этих бронз получается однородный твердый раствор замещения бериллия в меди (ГЦК), последующая деформация прокаткой на 20...50 % вносит большие искажения (растет плотность дислокаций), при последующем старении (320 °С, 2 ч) из меди выделяются соединения бериллия (обогащенные бериллием зоны) В наиболее искаженных частях структуры и весьма дисперсные, что сильно упрочняет эту бронзу. Так, после закалки σВ = 500 МПа, после деформации σВ = 800 МПа, а после дополнительного старения σВ = 1600 МПа. Бериллиевые бронзы – наиболее прочные среди всех цветных сплавов, широко используются для упругих, токопроводящих элементов, безискрового инструмента в шахтах.
9.3. Поверхностное упрочнение наноструктурированием
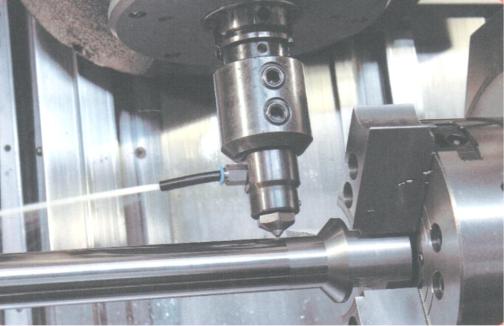
Весьма ярким и эффективным способом упрочнения сталей и сплавов является «наноструктурирование» поверхностных слоев путем «скоростного выглаживания» (рис. 51).
Данный процесс заключается в том, что обрабатываемая цилиндрическая деталь деформируется индентором со сферической поверхностью при скорости 50 м/мин по всей рабочей длине изделия. При этом на стали 20Х13 микротвердость поверхности достигает 1500 HV0,5 при шероховато-
сти Ra = 0,2.
Высокая микротвердость в данном случае обусловлена ультрамелким зерном (≤ 20 нм) и, соответственно, очень высокой плотностью дислокаций (≥ 1016 1/см2), а глубина такого слоя составляет 4,4 мкм.
Такая поверхность обладает износостойкостью в три раза выше, чем эти же стали после типовой термической обработки (закалка + отпуск).
67
Электронный архив УГЛТУ
Рис. 51. Процесс наноструктурирования скоростным выглаживанием
Эта технология разработана и используется на курганском заводе «Сенсор» (Sensor-Tool) для изготовления тяжелонагруженных узлов нефтяного оборудования. Авторы этой работы д-р техн. наук В.П. Кузне-
цов и А.С. Скоробогатов (2018 г.).
10. ХИМИКО-ТЕРМИЧЕСКАЯ ОБРАБОТКА СТАЛИ – ХТО
ХТО – процесс насыщения поверхности стали: углеродом – цемента-
ция; азотом – азотирование; хромом – хромирование и др.
Цель – изменить поверхностный химический состав стали для повышения служебных свойств непосредственно после ХТО (азотирование, хромирование или после соответствующей термической обработки (цементация)).
Цементация проводится для тяжелонагруженных деталей, например, для шестерен редукторов, коробок передач, от которых требуется высокая поверхностная твердость и повышенная пластичность сердцевины.
Цементация проводится в шахтных печах, в которые при 930 °С подают керосин, бензол (C6H6→ 6C+3H2), метан (CH4→C+2H2), распадающиеся с образованием атомарного углерода, который активно внедряется в поверхность шестерни со скоростью 0,12 мм/ч. Для шестерен требуется слой толщиной около 2 мм – он формируется за 16 ч.
68