Материал: Potekhin - Metallovedeniye 2019
Электронный архив УГЛТУ
а |
б |
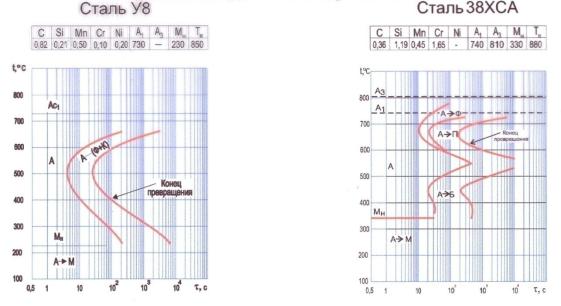
Рис. 46. Диаграммы изотермического распада переохлажденного аустенита стали У8 (а) и 38ХСА (б)
8.4. Отпуск закаленной стали
Сталь после закалки обладает высокой хрупкостью. Использовать закаленные детали практически невозможно, поэтому после закалки проводят отпуск.
Отпуск – это нагрев закаленной стали до температур в интервале 150…650 ºС с последующим охлаждением в воде или на воздухе.
Целью отпуска является повышение пластичности и вязкости закаленной стали при некотором снижении прочности (твердости).
Изменение свойств закаленной стали при отпуске происходит за счет изменения напряженного состояния и распада неравновесной фазы – мартенсита, который в итоге превращается в равновесные фазы – феррит и цементит.
Характер и полнота превращения мартенсита определяет три вида отпуска.
Низкий отпуск (150…250 ºС) приводит в основном к снятию внутренних напряжений. Видимых изменений структура стали после такого отпуска по сравнению с закалкой не претерпевает и носит название отпущенный мартенсит. Низкий отпуск применяется для металлорежущего инструмента.
При среднем отпуске (300…500 ºС) происходит полный распад мартенсита, а также остаточного аустенита с образованием дисперсной ферри- то-цементитной смеси, называемой троостит отпуска. Пластичность стали возрастает, а прочность понижается, оставаясь на довольно высоком
59
Электронный архив УГЛТУ
уровне. Средний отпуск применяется для пружин, рессор, деревообрабатывающего инструмента и т.п.
Высокий отпуск (500…650 ºС) способствует укрупнению фазовых составляющих и формирует структуру, называемую сорбит отпуска. Сталь с такой структурой характеризуется высокой ударной вязкостью. Высокому отпуску подвергаются детали конструкций, работающие при динамических нагрузках.
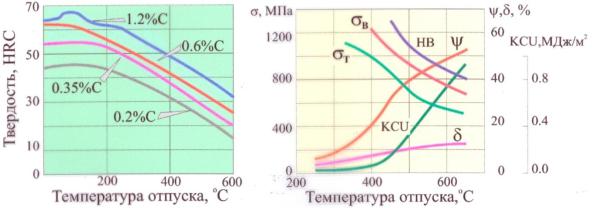
На рис. 47 представлено влияние нагрева закаленной стали (отпуска) на основные механические свойства сталей.
Рис. 47. Изменение механических свойств при отпуске в зависимости от % С в стали
9. СОВРЕМЕННЫЕ ПЕРСПЕКТИВНЫЕ СПОСОБЫ УПРОЧНЕНИЯ
Впервые в России по идеологии и под научно-техническим руководством канд. физ-мат. наук Шулаева Валерия Михайловича создан пол-
ностью компьютеризированный новый класс вакуумных элеваторных печей четвертого поколения, предназначенных для безокислительной, бездеформационной термической обработки, включающей: отжиг, закалку, нормализацию, отпуск (обезмасливание деталей без разгерметизации вакуумной электропечи во время всего технологического процесса).
Рисунки и схемы при их внимательном изучении позволяют оценить достоинства этих печей, проконсультироваться с изготовителем и принять решение о приобретении одной из 15 выпускаемых моделей.
Правильно и ответственно выбирать оборудование для совершенствования своего производства – это одна из важнейших задач инженера.
60
Электронный архив УГЛТУ
9.1. Вакуумная закалка в масле, обезмасливание и отпуск за один цикл
Методы вакуумной масляной закалки непрерывно совершенствуются. Это связано с общеизвестными преимуществами вакуумных электропечей.
Они герметичны, безокислительны, в них не идет процесс обезуглерожи-
вания. Именно в связи с этим операция термической обработки в вакуумных печах может быть заключительной операцией, а это весьма эффективно для машиностроительной продукции, так как не требуются припуски на обрабатываемых деталях.
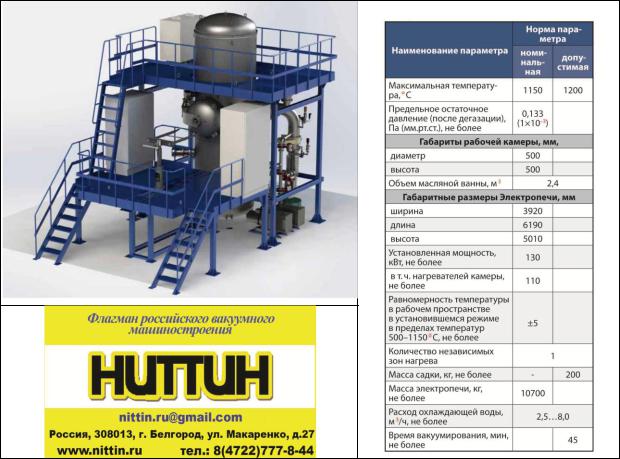
электропечь модели СЭВФ-5.5/11,5-ИЗМ-НИТТИН
Технические характеристики
Расшифровка буквенно-цифрового обозначения модели печи:
С – вид нагрева – сопротивлением; Э – основной конструктивный признак – элеваторная; В – среда в рабочем пространстве – вакуум; Ф – теплоизоляция – футеровка из корунда, замочного типа; 5 – диаметр рабочего пространства, дм; 5 – высота рабочего пространства, дм; 11,5 – номинальная температура, °С, условно уменьшенная в 100 раз; ИЗМ – типоисполнение – закалка в вакуумном масле.
61
Электронный архив УГЛТУ
Краткое описание конструкции
Электропечь состоит из вертикальной вакуумной камеры и эстакады, которая расположена вокруг вакуумной камеры. Под эстакадой размещены вакуумное оборудование, система водяного охлаждения, шкаф электропитания и управления, а также понижающий печной трансформатор. Кроме того, эстакада выполняет функции площадки для обслуживания токовводов, короткой силовой части и верхней термопары.
Вакуумная камера представляет собой двухстеночный водоохлаждаемый кожух из листовой конструкционной стали. В камере имеется три зоны: верхняя, средняя и нижняя. В верхней зоне смонтирован футерованный нагревательный модуль. Его мощность — 110 кВт. В средней зоне находится загрузочный люк. В нижней зоне — закалочном баке — происходит охлаждение садки.
Электропечь СЭВФ-5.5/11,5-И М является экологически чистой. В ней отсутствует выброс химически активных газов в атмосферу помещения, что обеспечивает ее взрыво-и пожаробезопасность в процессе эксплуатации. Отсутствует окисление закалочного масла атмосферным кислородом и его последующая деградация. Она может применяться в авиационной, электротехнической, машиностроительной и других отраслях промышленности. Работа электропечи, включая проведение термических процессов и управление вакуумной системой, осуществляется по про-
грамме с помощью системы автоматического управления на базе микро-
процессорных устройств. Нагрев и управление элементами вакуумной системы электропечи осуществляются автоматически. Также в автоматическом режиме происходит закалка и последующий немедленный отпуск непосредственно в рабочем пространстве электропечи без ее разгерметизации в рамках одного технологического цикла. Детали обезжириваются от масла в вакуумной электропечи. Отсутствует необходимость в моечной машине. Самое главное преимущество этой электропечи — термическая обработка является финишной операцией. После извлечения закаленных деталей из печи они не требуют дополнительной обработки: все они получаются чистыми и сухими.
В термическом цехе (участке), оснащенном вакуумными электропечами, можно работать в белых халатах и дышать чистым воздухом.
Особенности закалки в масле
Механизм действия закалочной среды, например, вакуумного масла, следующий. После нагрева деталей до температуры закалки в момент погружения стального изделия в закалочную среду вокруг него образуется плѐнка перегретого масляного пара, охлаждение происходит через слой этой паровой рубашки, т. е. относительно медленно. При последующем охлаждении паровая рубашка разрывается и закалочная среда начинает кипеть на поверхности детали и охлаждение происходит быстро.
62
Электронный архив УГЛТУ
Первый этап относительно медленного кипения называется стадией плѐночного кипения, второй этап быстрого охлаждения — стадией пузырькового кипения. Когда температура поверхности металла становится ниже температуры кипения жидкости, жидкость уже не может кипеть, и охлаждение замедляется. Этот этап носит название конвективного теплообмена.
Следующий после закалки отпуск окончательно формирует структуру и свойства улучшаемых и инструментальных сталей, может применяться для снятия остаточных напряжений в изделиях, в том числе и напряже-
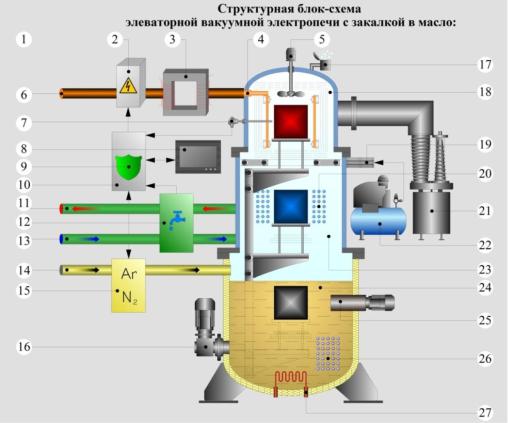
ний в изделиях после механической обработки и сварных соединениях. Ниже представлена структурная блок-схема:
1 |
Несущая монтажная рама |
10 |
Система управления |
19 |
Раздвижные отражательные |
|
перегородки |
||||||
|
|
|
|
|
||
2 |
Система электропитания |
11 |
Коллектор отвода воды |
20 |
Система газового охлаждения |
|
садки инертными газами |
||||||
|
|
|
|
|
||
3 |
Печной трансформатор |
12 |
Система водяного охлажде- |
21 |
Вакуумная система |
|
ния |
||||||
|
|
|
|
|
||
4 |
Модуль нагрева |
13 |
Коллектор подвода воды |
22 |
Автономная пневмосистема |
|
|
|
|
|
|
|
|
5 |
Вентилятор |
14 |
Подвод сетевого инертного |
23 |
Средняя секция технологиче- |
|
газа или из баллона |
ской камеры |
|||||
|
|
|
|
|||
6 |
Подвод электропитания |
15 |
Система газовая по напуску |
24 |
Нижняя секция технологиче- |
|
инертных газов |
ской камеры |
|||||
|
|
|
|
|||
7 |
Термопара |
16 |
Система перемещения садки |
25 |
Система нагнетания масла в |
|
зону закалки |
||||||
|
|
|
|
|
||
8 |
Панель оператора |
17 |
Клапан сброса избыточного |
26 |
Система охлаждения масла |
|
давления |
||||||
|
|
|
|
|
||
9 |
Система безопасности |
18 |
Верхняя секция технологи- |
27 |
Система подогрева масла |
|
ческой камеры |
||||||
|
|
|
|
|
63