Отчет по практике: Анализ металлургического производства ЗАО 'Кыштымский медеэлектролитный завод'
Анализ металлургического производства ЗАО 'Кыштымский медеэлектролитный завод'
ЮЖНО-УРАЛЬСКИЙ ГОСУДАРСТВЕНЫЙ УНИВЕРСИТЕТ
ОТЧЁТ
по производственной практике
на ЗАО "Кыштымский
медеэлектролитный завод"
Выполнил студент группы Э-138
Сериков Е.М.
Руководитель практики от предприятия:
Сериков М. В.
Челябинск.
г.
СОДЕРЖАНИЕ.
1. ВВЕДЕНИЕ
. МЕДЕПЛАВИЛЬНЫЙ ЦЕХ
.1 ПЛАВИЛЬНАЯ РАФИНИРОВОЧНАЯ ПЕЧЬ “MERZ”
.1.1 ТЕХНИЧЕСКОЕ ОПИСАНИЕ ПЕЧИ
.1.2 ТЕХНИЧЕСКАЯ ХАРАКТЕРИСТИКА ПЕЧИ «MAERZ»
.1.3 ОБОРУДОВАНИЕ ДЛЯ АНОДОРАЗЛИВОЧНОГО ОБОРУДОВАНИЯ М24 ФИРМЫ «WENMEC»
.1.4 ОПИСАНИЕ РАБОТЫ ОБОРУДОВАНИЯ
.2 ЭЛЕКТРОСНАБЖЕНИЕ МЕДЕПЛАВИЛЬНОГО ЦЕХА
.2.1 СИЛОВОЕ ЭЛЕКТРООБОРУДОВАНИЕ МЕДЕПЛАВИЛЬНОГО ЦЕХА
.2.2 ЭЛЕКТРООСВЕЩЕНИЕ
. ЦЕХ ЭЛЕКТРОЛИЗА МЕДИ
.1 ШЛАМОВОЕ ОТДЕЛЕНИЕ ЦЕХА ЭЛЕКТРОЛИЗА МЕДИ
4. ЦЕХ ЭЛЕКТРОЛИЗА МЕДНОЙ ФОЛЬГИ
5. ЦЕХ ТНП
6. СТРОИТЕЛЬНЫЕ ПОДРАЗДЕЛЕНИЯ
6.1 ЦЕХ ПО ПРОИЗВОДСТВУ БРИКЕТОВ И СТРОИТЕЛЬНЫХ МАТЕРИАЛОВ
7. ЭКОЛОГИЯ
1.
ВВЕДЕНИЕ
Кыштымский медеэлектролитный завод - одно из старейших металлургических предприятий Урала. Со времени его основания в 1757 году Н.Н. Демидовым, завод почти 150 лет являлся железоделательным. Многие годы именно здесь выпускали железо всемирно известной марки "Два соболя". Но в 1908 г. по инициативе новых акционеров во главе с англичанином Лесли Урквартом он был перепрофилирован для рафинирования меди. Шаг этот не был случайным, ведь век пара сменял век электричества. С этого момента началась новая страница истории завода, достойно продолженная последующими поколениями металлургов.век был богат потрясениями. Трудным было восстановление производства после разрушений и пожаров революции и гражданской войны. Но уже в 1920 году из сохранившихся запасов медных слитков - вайербарсов - была налажена прокатка медной проволоки. В двадцатые-тридцатые годы на КМЭЗ впервые в нашей стране были получены селен, теллур и сплав Доре, началось производство медного купороса. В результате совместных с институтом ГИПРОЦМО технологических разработок специалистами и квалифицированными рабочими в 1956 году впервые в Советском Союзе начато производство медной рулонной фольги электролитическим способом.
Значительным
событием в жизни медеэлектролитного завода в восьмидесятые годы стало решение о
коренной реконструкции, как основного производства, так и всех вспомогательных
служб. Несмотря на все экономические и политические потрясения, за последние 15
лет удалось завершить этот процесс. Полностью обновлены все основные
производственные мощности, созданы новые производства, благодаря чему
увеличилась численность работающих, построен новый жилой микрорайон. По уровню
используемых технологий и оборудования завод вошёл в десятку самых современных
заводов мира. Система качества при производстве всех основных видов продукции
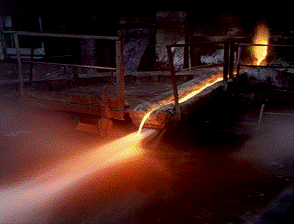
сертифицирована ГОССТАНДАРТОМ <#"867814.files/image001.gif"> 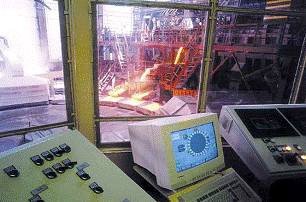
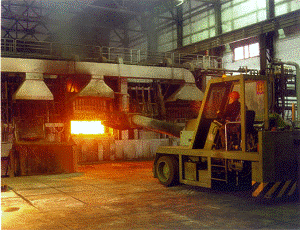
.1 Плавильная рафинировочная печь «MAERZ»
.1.1 Техническое описание печи
Наклонная печь состоит из жестких сваренных сегментов, сегменты перекрытия съемные , кирпичи подвешены.
Наклоняющаяся емкость опирается на обоймы и ролики, которые позволяют наклонять печь с двумя скоростями: с малой скоростью (6 мм/с) при разливе и с высокой скоростью (15 мм/с) при наклоне в положение для слива шлака (Наклон печи осуществляется гидравликой).
Подача окислительного воздуха для окисления и природного газа для восстановления осуществляется через блок фурм, расположенных в задней стенке печи. В случае прекращения подачи окислительного воздуха ( или газа ) предусмотрена автоматическая подача сжатого воздуха охлаждения для предотвращения вывода оборудования из строя.
В торцевой части печи расположены две регулируемые горелки для газа, воздух для сжигания подается вентиляторами. Горелки оборудованы детекторами наличия факела и запальниками, работающими в автоматическом режиме.
В случае отключения подачи электроэнергии или неисправности оборудования предусмотрены системы: автоматического отключения подачи газа на горелки, аварийного возврата печи в горизонтальное положение, а также аварийной подачи воды на охлаждение кессонированных элементов.
Автоматическая система контроля и управления позволяет устанавливать
режимы работы горелок, фурм, воздуходувок, выдаёт информацию о расходах газа и
воздуха в текущий момент и суммарный за заданный период. Обеспечивает контроль
за температурой футеровки печи и шлаковой камеры, углом наклона печи,
разрежением в печи и шлаковой камере, а также за работой систем: гидравлики,
воздуходувок, блоков клапанов горелок и фурм, охлаждения кессонированных
элементов печи.
.1.2 Техническая характеристика печи «MAERZ»
|
Плавильная способность |
от 220 до 350 т меди |
|
Площадь пода |
60 м2 |
|
Загрузочные окна, шт. |
2 |
|
Окно для слива шлака, шт. |
1 |
|
Топливо |
природный газ |
|
Горелки, шт. |
2 |
|
Генерация тепла ( максимальная ) |
23х106 ккал/ч |
|
Расход воздуха на горелки |
до 30000 м3/ч |
|
Производительность вентилятора |
до 33000 м3/ч |
|
Воздух для окисления (4 фурмы) |
до 1400 м3/ч,давление-0,25МПа |
|
Дразнитель |
природный газ, до 1200 м3/ч |
|
Система управления |
программируемая электроника |
|
Футеровка |
основные огнеупорные кирпичи ( хром-магнезит )-450 т |
|
Расход воды на охлаждение кессонированных элементов печи |
135 м3/ч |
|
Температура охлаждающей воды |
на входе- не более 35°С на выходе - не более 42°С |
.1.3 Оборудование для анодоразливочного оборудования М24 фирмы «Wenmec»:
двойная разливка
две системы сбора и транспортировки анодов.
Производительность до 58 т/ч
Масса анода от 200 до 350 кг
Гарантируемая точность массы анодов - 98 % от разлитых анодов с допуском по массе анода + 1 %
Система управления электронная, микрокомпьютер и программируемое
логическое управление ( PLC )
.1.4 Описание работы оборудования
Автоматическая система разливки анодов включает все механические функции анодоразливочного цеха, начиная с автоматического взвешивания и разливки анодов и заканчивая ванной для охлаждения анодов.
В систему входят следующие устройства: машина для разливки и взвешивания анодов с одним промежуточным и двумя разливочными ковшами; разливочная карусель; система охлаждения разбрызгиванием воды; гидроподъемник для отбраковки анодов; система съема анодов и укладки в ванны для охлаждения и система окрашивания изложниц; а также гидравлическая, пневматическая и электронная системы для управления процессом.
Расплавленная медь непрерывным потоком из анодной печи по стационарному желобу подаётся в промежуточный ковш анодоразливочной машины. Промежуточный ковш переливает медь в разливочный ковш, опирающийся на взвешивающее устройство. Когда разливочный ковш заполнен ( т.е. достигнут заданный вес ), промежуточный ковш выпрямляется и заливает медь во второй разливочный ковш. Разливочные ковши начинают заливать медь в изложницы. По окончанию заливки разливочная карусель подает следующие изложницы, в то время как промежуточный ковш снова заполняет разливочные ковши. Таким образом залитые изложницы перемещаются по одному шагу через систему охлаждения, где изложницы охлаждаются водяными струями с низу, а аноды сверху. После охлаждения аноды поступают на узел предварительного выталкивания анодов, где верхняя часть анода освобождается от изложницы. Дефектные аноды должны быть удалены с помощью специального гидравлического подъемника до подачи в зону съема в охлаждающей ванны. После этого карусель приводит аноды в позицию съема, где верхняя часть анодов снова поднимается вверх, снимающие устройства захватывают аноды за ушки и опускают их в охлаждающие ванны. Аноды накапливаются на цепном конвейере каждой ванны. Когда накопление закончено, конвейер перемещает анодную партию в конец ванны, чтобы она могла быть удалена из ванны вилочным захватом мостового крана. После позиции съема пустые изложницы направляются в систему окрашивания изложниц, где на поверхность изложниц наносится распылением слой сульфата бария. Система покраски включается, когда температура изложниц поднимется до 100С.
Автоматическая система управления разливочным комплексом позволяет;
контролировать и изменять температуру изложниц, время покраски, количество анодов в партии, скорость разливки, массу анодов;
контролировать работу систем: гидравлики, покраски, анодосъёмщиков.
.2 Электроснабжение медеплавильного цеха.
Питание электроприемников медеплавильного цеха осуществляется напряжением 0,4кВ от собственной встроенной подстанции 6/0,4кВ за исключением дымососов, электроснабжение которых предусмотрено на напряжение 6кВ от подстанции цеха электролиза медной фольги.
Подстанция в цехе предусмотрена комплектной типа 2КТП-1000/6.
Потребная мощность цеха 1420кВт.
Электроснабжние подстанции осуществляется по двум существующим кабельным линиям от ПС 110/6 кВ “Электролитная”.
Внешние питающие кабели 6 и 0,4 кВ в основном проложены по эстакадам и
частично в траншеях, марки кабелей ААШвУ, АВРБГ, АВВГ.
.2.1 Силовое электрооборудование медеплавильного цеха
Силовыми электроприемниками на напряжении 0,4кВ являются:
электроприводы разливочного участка;
электроприводы плавильной печи;
водооборотные циклы;
вентиляционные системы;
различные вспомогательные механизмы.
Категория по надежности электроснабжения всех электроприемников-2
Управление электроприводами предусматривается дистанционное и местное.
Рабочей документацией предусмотрено:
.Щиты станций управления
Щ1-для электроприводов разливочного участка
Щ2-для электроприводов плавильной печи
Щ3-для электроприводов вентиляционных систем
Щ4-для вспомогательных электроприводов цеха
Щиты Щ1…Щ4 запитаны от распредустройства 380/220В трансформаторной подстанции - два ввода на каждый щит.
Щит Щ4 имеет третью секцию с отдельным вводом от КТП.
Щит плавильной печи МСС запитан от щита Щ2 - с автоматическим вводом резервного питания.
Для щитов питания общеобменной вентиляции
.Управление электроприводами:
.1 Для электроприводов разливочного участка - дистанционное управление из отдельного операторского пункта разливочной карусели «М 24».
Сигнал “Включить”(постоянно замкнутая при наличии сигнала электрическая цепь) формируется на щите логики по проекту фирмы “Wenmec”. Ответные сигналы о готовности к пуску и работе электропривода берутся от соответствующих замыкающих контактов электроаппаратуры.
.2. Для электроприводов насосов охлаждения кессонированных элементов печи, вентиляторов градирни, общеобменных вентиляторов - дистанционное управление с пульта ПУ1 в операторском помещении печи «MAERZ». Для насосов охлаждения кессонированных элементов печи, вентиляторов градирни - автоматическое включение резервного механизма при самопроизвольном отключении или неисправности рабочего и наличии сигнала “Включить”.
.3. Для электроприводов вентиляционных систем - дистанционное управление из операторских пунктов печи или обслуживаемого вентсистемой помещения.
.4. Для вспомогательных механизмов цеха - местное управление с необходимыми блокировками.
. Прокладка кабелей в цехе выполнена по проектам АО ”Унипромедь” и фирмы “Wenmec”. Для стационарного устанавливаемого электрооборудования предусмотрены электрокабели с алюминиевыми жилами, для кабельных связей электронной аппаратуры фирмы “Wenmec” марка кабелей, число и сечение жил приняты по соответствующим проектам из номенклатуры медных кабелей, изготовляемых в России. Прокладка кабелей в цехе осуществлена на кабельных конструкциях, при этом кабели постоянного тока систем электроники проложены предусмотрено отключение силовой сети при пожаре.
. В цехе принята система электроснабжение 380/220 В 50Гц с
глухозаземленной нейтралью. Нулевая шина является одновременно и шиной
защитного зануления электрооборудования. Цепи зануления выполняются
специальными жилами кабелей.
.2.2 Электроосвещение
Напряжение сети электроосвещения принято 380/220 В, с заземленной нейтралью, у ламп 220 В. Для ремонтного освещения применяются переносные светильники на напряжение 12 В.
Источниками света применяются люминисцентные лампы и лампы накаливания. Осветительная арматура принимается в зависимости от среды помещений.
Проектом предусмотрена система общего рабочего и аварийного освещения.
Аварийное освещение предусмотрено для продолжения работы при аварии в сети
общего рабочего освещения и для эвакуации. Питание электроосвещения
предусмотрено от цеховой трансформаторной подстанции. В качестве
распределительных щитков электроосвещения приняты распределительные пункты
серии ПР- 2 в навесном исполнении.
3. ЦЕХ ЭЛЕКТРОЛИЗА МЕДИ.
В основу цеха заложена безосновная технология электролитического рафинирования меди (isa-process). В отличие от традиционной технологии, осаждение меди производится на титановые матрицы. Благодаря этому, а также четырехстадийной промывке осадка, удалось достичь очень высокой чистоты катодной меди. Промывка, сдирка катодов с матриц, их стопирование взвешивание и обвязка пакетов производятся в автоматическом режиме на стрип-машине финской фирмы "WENMEC".
Выпускаемая на заводе катодная медь по всем показателям соответствует требованиям ЛБМ. Для ее анализа используется современное аналитическое оборудование: атомно-абсорбционный спектрометр с графитовой печью и ртуть-гидридной приставкой "АА-6501" фирмы "Shimadzu", газоанализаторы "S-mat 550" и "O-mat 3500" фирмы "Stohein", а для экспресс-анализа "Spectrolab S".
В купоросном отделении внедрена самая передовая технология производства
солей с применением вакуум-кристаллизационных аппаратов (ВКУ). Медный купорос
всех выпускаемых марок сертифицирован Госстандартом России. Сохранность
купороса при транспортировке обеспечивается обвязкой поддонов полипропиленовой
пленкой.
3.1 Шламовое отделение цеха электролиза меди
Медеэлектролитные шламы, образующиеся при растворении анодов перерабатывают в шламовом отделении по технологии и на оборудовании финской фирмы "outokumpu". Процесс переработки включает автоклавное выщелачивание, обжиг шлама в уникальной обжиговой печи, дистилляцию селена, получение серебряно-золотого сплава в конверторе "trof" и его последующий аффинаж. Кроме слитков золота и серебра, в ходе переработки получают концентрат металлов платиновой группы.
Для анализа конечной продукции и полупродуктов используется
атомно-абсорбционный спектрометр "aas 3300" фирмы "perkin
elmer" и рентгено-флуоресцентный спектрометр "RW 2400"
голландской фирмы "philips".
4. ЦЕХ ЭЛЕКТРОЛИЗА МЕДНОЙ ФОЛЬГИ
Кыштымский медеэлектролитный завод является российским лидером в области производства медной электролитической фольги <http://192.168.200.9/prod/fol_med.shtml>. Благодаря модернизации старого и внедрению современного оборудования, постоянному совершенствованию технологий и методов контроля выпускаемая фольга практически не уступает по параметрам фольге самых известных фирм мира.