Материал: Автоматизированная система управления технологическим процессом производства щебня (на примере ООО "БЩЗ")
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
использовании токового входа клеммы V+ и I+ должны быть накоротко
соединены перемычкой.
Основу локальных шкафов автоматики ЛША9, ЛША13, ЛША14 и
ЛША15 составляют контроллеры типа DVP10SX11R. Данный контроллер
содержит центральный процессорный модуль с 10 точками ввода/вывода:
4 дискретных входа;
2 аналоговых входа;
2 релейных выхода.
Контроллеры типа DVP-SХ обладают хорошими возможностями для
построения программы и организации расчетов, прекрасно подходят для
решения широкого спектра задач средней сложности. Они поддерживают все
базовые команды, а также большое количество прикладные инструкций.
Один центральный процессорный модуль поддерживает до 256 точек
ввода/вывода и до 8 специальных модулей (аналоговые, температурные).
Контроллеры серии DVP-SХ оснащены встроенными часами реального
времени. Поддерживается протокол Modbus Master/Slave ASCII/RTU. Вид
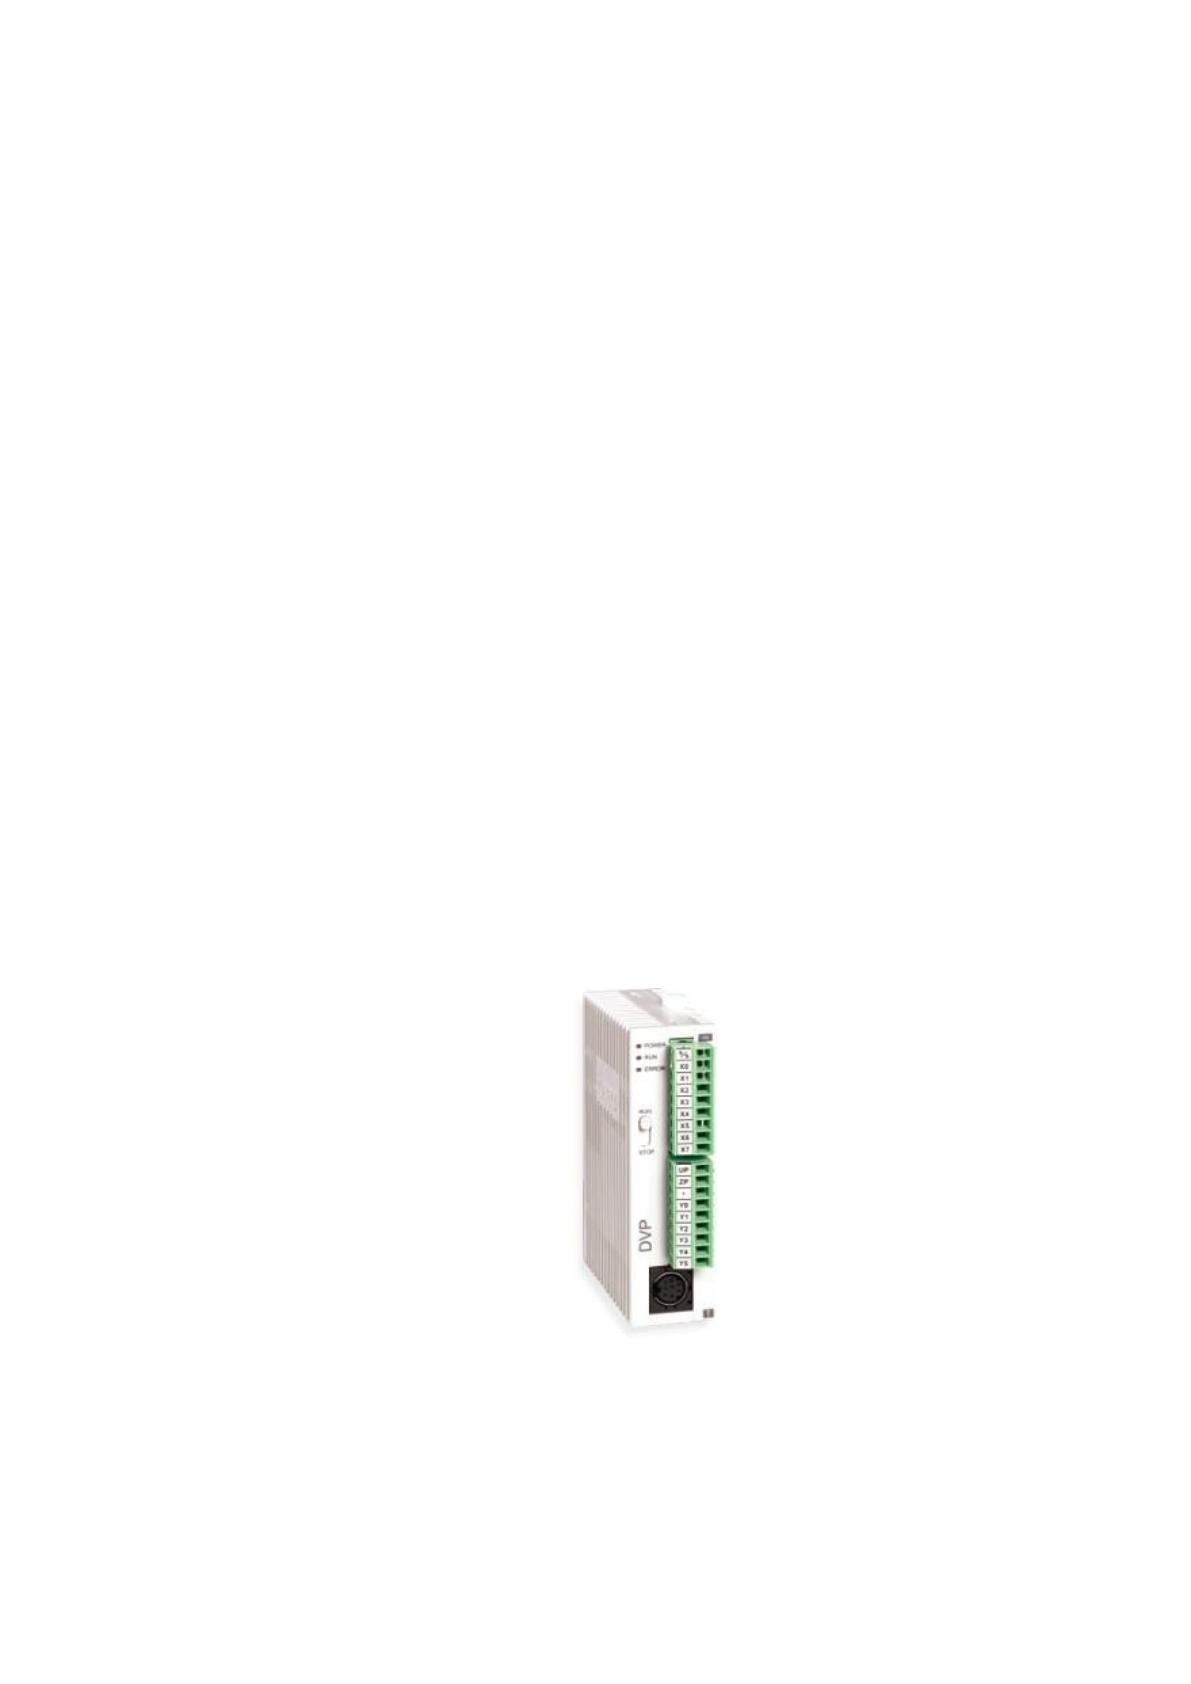
контроллера DVP10SX11R представлен в соответствии с рисунком 17.
Рисунок 17 – Контроллер DVP10SX11R
Контроллеры DVP-SX оснащены встроенными 2-х разрядным 7-ми
сегментным дисплеем и аналоговыми входами/выходами. Каждое из
встроенных устройств имеет относящееся к его работе специальные регистры
и реле. Дисплей можно использовать для наглядного отображения
содержимого различных регистров, перемещая данные из них в специальный
регистр D1196. Например, значение аналогового сигнала, или код ошибки в
режиме PLC LINK. Использование дисплея очень удобно для обслуживания
системы. Программное обеспечение контроллера - лестничные диаграммы,
языки программирования LD, SFC Instructions с пошаговой инструкцией.
Метод выполнения программы - циклическое сканирование загруженной
программы с возможностью прерываний. Метод обработки входов/выходов -
пакетная обработка и обновление после выполнения инструкции END в
каждом цикле, или немедленно по команде прикладных инструкций,
имеющих право на самостоятельное обновление входов/выходов. Время
обработки инструкций для базовых - несколько микросекунд, а для
прикладных 10-100 микросекунд. Программа хранится в энергонезависимой
памяти.
Электропитание конвейеров, для которых требуется автоматическая
регулировка скоростей, производится посредством частотных
преобразователей. В качестве базовых используются частотные
преобразователи общепромышленного применения серии VFD-C2000. Серия
VFD-C использует векторное управление в качестве базовой технологии
управления двигателем, за счет чего достигаются высокие характеристики
привода, такие как пусковой момент, точность поддержания скорости и
момента в широком диапазоне регулирования. Серия характеризуется
наличием удобного операторского интерфейса, разнообразием плат
расширения ввода/вывода и коммуникационных модулей, широким
диапазоном мощностей, комплексной защитой, адаптацией к жестким
окружающим условиям, увеличенным сроком службы, конкурентной ценой,
простотой обслуживания, самодиагностикой и низкой частотой сбоев.
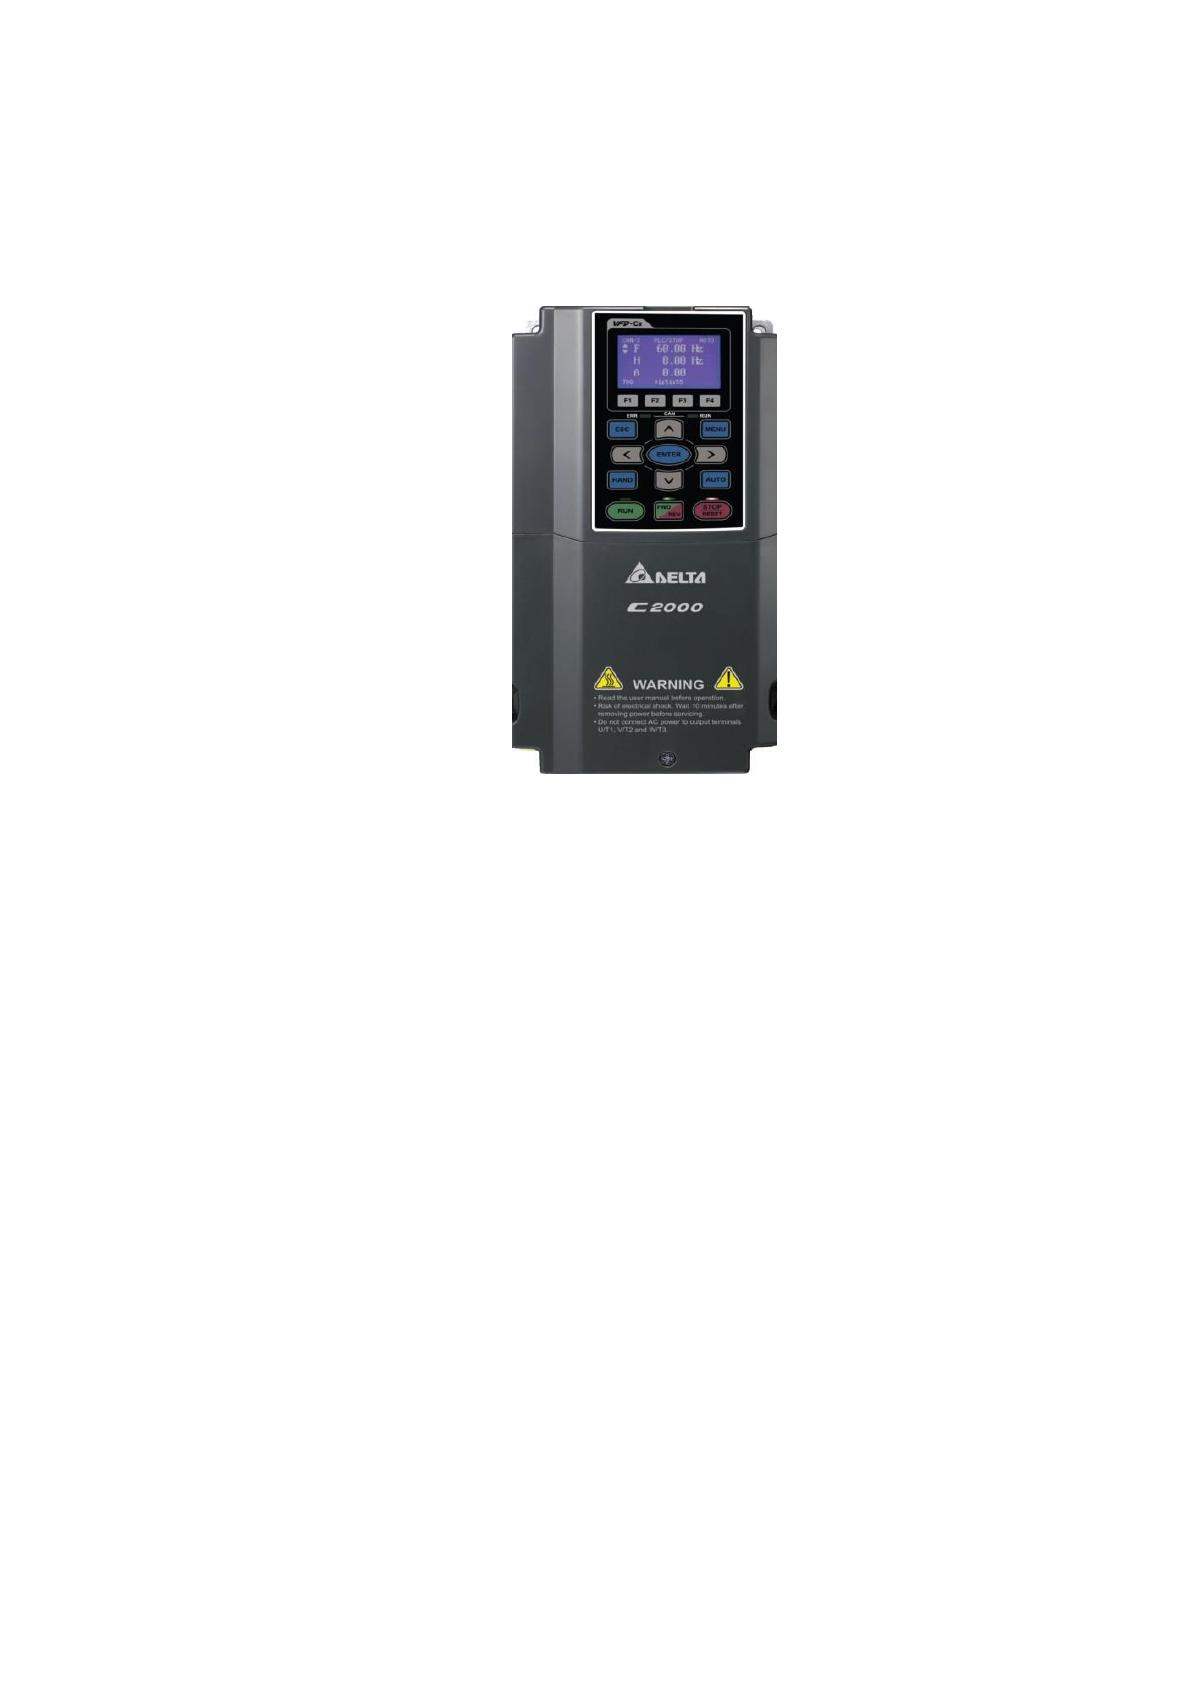
Частотный преобразователь серии VFD-C2000 представлен в соответствии с
рисунком 18.
Рисунок 18 – Частотный преобразователь серии VFD-C2000
Большой эксплуатационный ресурс в совокупности с контролем
времени наработки наиболее важных компонентов обеспечивают
длительную и надежную эксплуатацию изделия. Серия характеризуется
следующими показателями:
режимы управления скоростью, моментом, положением;
модульный дизайн с большим количеством плат расширения;
встроенный ПЛК с LD-программированием и часы реального
времени;
модели с двумя наборами номинальных данных (для
нормального/тяжелого рабочего цикла);
управление/ограничение момента в 4-х квадрантах;
управление стандартными асинхронными двигателями и
синхронными cервомоторами в разомкнутом и в замкнутом контуре
скорости;
стартовый момент: до 150 % на 0,5 Гц (без обратной связи); до 150 %
на 0Гц (с энкодером);
стабильное управления скоростью на низких частотах, до 200 %
момента на нулевой скорости в режиме FOC+PG;
используется PDFF-управление, которое устраняет
перерегулирование и улучшает отклик системы;
функция безопасной остановки двигателя в соответствие со
стандартами EN954-1, EN60204-1 и IEC61508 для предотвращения
травмирования персонала от случайного запуска;
функция синхронизации угловых положений вала нескольких
приводов;
встроенные CANOpen и Modbus, опциональные PROFIBUS-DP,
DeviceNet, MODBUS TCP и Ethernet/IP интерфейсы;
встроенный тормозной ключ (в моделях до 30кВт включительно);
встроенный дроссель постоянного тока (в моделях от 37кВт);
встроенный RFI-фильтр;
съемный цифровой пульт управления с текстовым ЖК-дисплеем;
платы расширения входов/выходов и для подключения энкодера;
быстросъемный вентилятор.
Встроенный PLC контроллер имеет 8 дискретных, свободно
программируемых входов и 5 дискретных выходов из них 2 релейных.
Имеются, также 2 аналоговых входа и 2 аналоговых выхода. Обмен данными
посредством интерфейса RS458 по протоколу Modbus RTU. Связь между
отдельными частями АСУ осуществляется посредством промышленной сети
стандарта RS485 по протоколу MODBUS. Сетевая архитектура системы
позволяет легко наращивать ее мощность, гибко конфигурировать под любой
технологический процесс, комбинируя нужные модули.
Верхний уровень функционирует под управлением SCADA системы,
имеющей следующие архитектурные решения:
распределенная клиент/серверная технология;
уникальный механизм хранения истории технологического процесса;
добавление новых, сколь угодно сложных алгоритмов обработки
информации;
визуализация процессов, просмотр исторических данных, звуковой и
речевой сигнализации, формирование отчетной документации, просмотр
событий, публикация данных в WEB;
ведение оперативного журнала для регистрации действий
диспетчера, сообщений об авариях.
Информация, формируемая сервером доступа к данным,
предоставляется пользователю посредством клиентских модулей. Основным
из них является модуль визуализации, где отображаемые данные
группируются в виде панелей мнемосхем. Каждая панель может отображать
информацию в любом удобном для анализа виде: графическом, текстовом,
анимированных изображений, трендов, гистограмм и т. д. Модуль
визуализации является основным инструментом управления процессом.
Модуль просмотра истории ТП и модуль формирования отчетной
документации являются мощным средством для анализа данных и ситуаций,
предоставление пользователю максимум удобств по виду отображения
навигации.
3.3 Оборудование верхнего (операторского) уровня
Оборудование верхнего уровня непосредственно управляет ходом
технологического процесса ДСФ № 1 и ДСФ № 2, при работе в
Источник: https://baza.diplomsite.ru/previewfile/2514