Материал: Дипломное проектирование по специальности 120100 «Технология машиностроения». Учебное пособие. Бородкин В.В., Болдырев А.И
В тексте РПЗ допускаются ссылки на стандарты, технические условия и другие документы (например, документы органов Государственного надзора) при условии, что они полностью и однозначно определяют соответствующие требования.
Ссылаться следует на документ в целом или его разделы и приложения. Ссылки на подразделы, пункты, таблицы и иллюстрации не допускаются.
При ссылках на стандарты и технические условия указывают только их обозначение, при этом допускается не указывать год их утверждения при условии записи обозначения с годом утверждения в конце текста РПЗ под рубрикой «ССЫЛОЧНЫЕ НОРМАТИВНЫЕ ДОКУМЕНТЫ» по форме:
Обозначение документа, на который дана ссылка |
Номер раздела, подраздела, пункта, подпункта, перечисления, приложения, разрабатываемого документа, в котором дана ссылка |
При ссылках на другие документы в графе «Обозначение документа» указывают также и наименование документа. При ссылках на paздел или приложения указывают их номер.
6.1.9 Приложение
Приложение оформляют как продолжение РПЗ на последующих его листах.
Приложения, как правило, выполняют на листах формата А4. Допускается приложения оформлять на листах формата А3, А4х3, А4х4, А2 и AI по ГОСТ 2.301.
Приложениями могут быть, нппример, графический материал, таблицы большого формата, расчеты,описания аппаратуры и приборов, описания алгоритмов и программ задач, решаемых на ЭВМ и т.д.
Приложения могут быть обязательными и информационными. Информационные приложения могут быть рекомендательного или справочного характера.
Каждое приложение следует начинать с новой страницы, с указанием наверху посредине страницы слова «Приложение» и его обозначения, а под ним в скобках для обязательного приложения пишут слово «обязательное», а для информационного - «рекомендуемое» или «справочное».
Приложение должно иметь заголовок, который записывают симметрично относительно текста с прописной буквы отдельной строкой.
Приложения обозначают заглавными буквами русского алфавита, начиная с А, за исключением букв Ё, 3, Й, О, Ч, Ь, Ы, Ъ. После слова «Приложение» следует буква, обозначающая его последовательность.
Допускается обозначенние приложений буквами латинского алфавита, за исключением букв I и O.
В случае полного использования букв русского и латинского алфавитов допускается обозначать приложения арабскими цифрами.
Если в РПЗ одно приложение, оно обозначается «Приложение А».
Текст каждого приложения при необходимости разделяют на разделы, подразделы и пункты, нумеруемые по каждому приложению. Перед номером ставится обозначение этого приложения.
Иллюстрации, таблицы и формулы в приложениях нумеруют в пределах каждого приложения.
Примеры
1 Рисунок A3.
2 Таблица A1.
3 Формула ... (B1).
Если в РПЗ есть приложения, то на них дают ссылки в основном тексте, а в содержании перечисляют все приложения с указанием их номеров и заголовков.
Допускается в качестве приложения в РПЗ использовать другие самостоятельно выпущеные конструкторские документы (например, габаритные чертежи, спецификации, схемы и др.).
Приложения должны иметь общую с остальной частью РПЗ сквозную нумерацию страниц.
6.1.10 Сноски
Если необходимо пояснить отдельные данные, приведенные в РП3, то эти данные следует обозначать надстрочными знаками сноски.
Сноски в тексте располагают с абзацного отступа в конце страницы, на которой они обозначены, и отделяют от текста короткой тонкой горизонтальной линией с левой стороны, а к данным, расположенным в таблице - в конце таблицы над линией, обозначающей окончание таблицы.
Знак сноски ставят непосредственно после того слова, числа, символа, предложения, к которому дается пояснение, и перед текстом пояснения.
Знак сноски выполняют арабскими цифрами со скобкой и помещают на уровне верхнего обреза шрифта.
Пример
- «...печатающее
устройство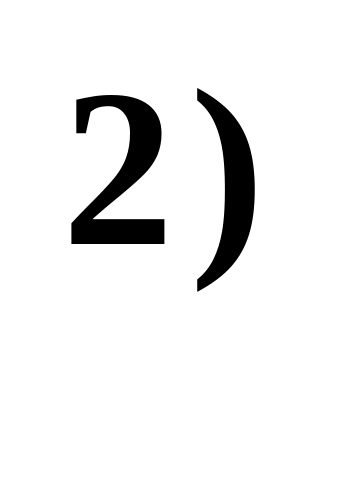 ...».
Нумерация сносок отдельная для каждой страницы. Допускается вместо цифр выполнять сноски звездочками: *.
Применять более четырех звездочек не рекомендуется.
6.1.11 Примеры
Примеры могут быть приведены в тех случаях, когда они поясняют требования документа или способствуют более краткому его изложению.
Примеры размещают, нумеруют и оформляют так же, как и примечания (по 6.1.7).
6.2 Оформление графической части проекта
Чертежи, схемы выполняют простым карандашом, черной тушью или печатающими устройствами ЭВМ на листах чертежной бумаги стандартных форматов по ГОСТ 2.301 с рамкой и основной надписью по ГОСТ 2.104.
Применяемые масштабы должны соответствовать ГОСТ 2.802.
Чертежные линии и шрифты должны выполняться по ГОСТ 2.303, ГОСТ 2.304.
Чертежи и схемы выполняют по правилам, изложенным в соответствующих стандартах ЕСКД.
Допускается выполнение графической части на обеих сторонах листа.
Схемы алгоритмов и программ выполняются в соответствии с требованиями стандартов единой системы программной документации (ЕСПД) и др. НТД.
Чертежи в автоматизированной системе управления (АСУ) выполняют по стандартам ЕСКД, ЕСПД и АСУ.
Графическая часть системы автоматизированного проектирования (САПР) выполняется в соответствии с ЕСКД, ЕСПД, САПР.
Чертежи проектной документации для строительства выполняются в соответствии с требованиями стандартов системы проектной документации для строительства (СПДС).
6.3 Оформление технологических карт дипломного проекта
6.3.1 Комплект карт технологической документации
Настоящей методикой предусматривается следующий комплект карт технологической документации дипломного проекта:
- титульный лист (ТЛ);
- маршрутная карта (МК);
- операционные карты (ОК);
- карты эскизов (КЭ);
- операционные карты контроля (ОКК).
Титульный лист (приложение Г) является первым листом всего комплекта технологической документации, он один на весь комплект документации и последующих листов не имеет.
Маршрутная карта служит для указания полного состава технологических операций разработанного технологического процесса, одна на весь технологический процесс и состоит из первого листа (приложение Д) и одного или нескольких последующих листов (приложение Е).
Операционная карта предназначена для попереходного описания технологической операции с указанием данных об оборудовании, приспособлениях, режущем, вспомогательном и мерительном инструментах, режимах обработки и нормах времени. Имеет первый (приложение Ж) и последующие (приложение И) листы. Описание каждой технологической операции всегда начинается с первого листа ОК.
Карта эскизов служит для выполнения графической иллюстрации, например в виде эскиза обработки, поясняющей технологическую операцию. Состоит из первого (приложение К) и последующих (приложение Л) листов. Карта эскизов в комплекте технологической документации следует за ОК, которую поясняет.
Операционная карта контроля служит для попереходного описания операции технического контроля с указанием данных о контрольном оборудовании, приспособлениях, мерительных инструментах, проценте контроля. Имеет первый (приложение М) и последующие (приложение Н) листы. Описание каждой операции технического контроля всегда начинается с первого листа ОКК. ОКК может сопровождаться своей КЭ.
Степень детализации описания технологического процесса. Последовательность карт в комплекте технологической документации.
При выполнении технологического процесса курсового или дипломного проекта следует придерживаться маршрутно - операционного описания. Тогда полное описание с оформлением на ОК требуется для операций обработки резанием, слесарных и контрольных. Операции заготовительные, термические, покрытия и перемещения отражаются только в МК (таблица 5).
Таблица 5 - Применение карт технологической документации
Операции |
Применяемая карта |
|||
МК |
ОК |
ОКК |
КЭ |
|
Обработки резанием |
+ |
+ |
|
+ |
Слесарные |
+ |
+ |
|
+ |
Контрольные |
+ |
|
+ |
+ |
Заготовительные |
+ |
|
|
|
Термические |
+ |
|
|
|
Покрытия |
+ |
|
|
|
Перемещения |
+ |
|
|
|
При оформлении технологической документации необходимо придерживаться последовательности карт согласно приложению П.
6.3.2 Оформление титульного листа
Порядок заполнения граф в картах технологической документации и содержание вносимой в них информации установлено государственными стандартами / 19, 20 / и по каждому предприятию конкретизировано собственными стандартами предприятия.
При выполнении курсового и дипломного проектов в титульном листе следует заполнять графы 6, 7, 8, 9 (см. приложение Г), содержание которых приведено в таблице 6.
Таблица 6 - Содержание граф титульного листа
Номер графы |
Содержание графы |
6 |
Обозначение предприятия. Для курсового и дипломного проекта в графе следует записать: ВГТУ |
7 |
Обозначение детали по чертежу, на изготовление которой разрабатывается данный технологический процесс |
8 |
Наименование детали по чертежу |
9 |
Номер цеха-изготовителя детали |
Пример оформления титульного листа приведен в приложении Р. На титульный лист выносится утверждающая подпись руководителя дипломного проекта.
6.3.3 Оформление маршрутной карты
Графы первого и последующих листов МК заполняются согласно таблиц 7 и 8.
Таблица 7 - Содержание граф маршрутной карты
Номер графы |
Лист МК |
Содержание графы |
|||
1 |
2 |
3 |
|||
1. |
1-й и последующие |
Вид технологического процесса. Для процессов обработки резанием: 10140 |
|||
2. |
1-й и последующие |
Номер листа МК. Все листы МК нумеруются в пределах МК от 1 до последнего |
|||
3. |
1-й |
Фамилии разработчика технологического процесса, т.е. студента и руководителя курсового или дипломного проекта, проверившего технологический процесс |
|||
4, 5. |
1-й |
Подписи и даты подписания карты студентом и руководителем проекта |
|||
Продолжение таблицы 7 |
|
|
|||
1 |
2 |
3 |
|||
6. |
1-й |
Обозначение предприятия. Для курсового или дипломного проекта: ВГТУ |
|||
7. |
1-й и послед. |
Обозначение детали по чертежу |
|||
8. |
1-й |
Наименование детали по чертежу |
|||
9. |
1-й |
Номер цеха, обозначаемый тремя знаками (например, 032, 007 и т. п.) |
|||
10. |
1-й |
Номер участка, обозначаемый двумя знаками (например, 01, 02, и т. п.) |
|||
11. |
1-й |
Номер технологической операции, обозначаемый тремя знаками (например, 005, 010 и т. п.) |
|||
12. |
1-й |
Марка обрабатываемого материала. ГОСТ или ТУ материала по чертежу детали |
|||
13. |
1-й |
Масса детали в килограммах по чертежу |
|||
14. |
1-й |
Вид заготовки: пруток, поковка, штамповка, литье |
|||
15. |
1-й |
Профиль и размеры заготовки (обычно её габаритные размеры, например, 100*200*50 и т. п.) |
|||
16. |
1-й |
Масса заготовки по её чертежу |
|||
17. |
1-й и послед. |
Номер цеха (аналогично графы 9) |
|||
18. |
то же |
Номер участка (аналогично графы 9) |
|||
19. |
то же |
Номер рабочего места. Допускается не заполнять. |
|||
20. |
то же |
Номер технологической операции (аналогично графы 11). |
|||
21. |
то же |
Наименование технологической операции в соответствии с таблицей 4. |
|||
22. |
то же |
Наименование, модель оборудования (например, Ст. Ток.-винт. 16К20, Ст. В.-Фрез. 6Р11 и т. п.). |
|||
23. |
то же |
Служебный символ А или Б (т. е. имена строк А или Б заглавной части МК). |
|||
Примечание: Графы 9, 10, 11 МК для дипломного проекта не заполняются.
Таблица 8 - Наименование технологических операций
Группа операций |
Наименование операций |
|
1 |
2 |
|
Абразивная обработка |
Бесцентрошлифовальная. Внутришлифовальная. Круглошлифовальная. Плоскошлифовальная. Шлифовальная. |
|
Продолжение таблицы 8 |
|
|
1 |
2 |
|
Зубообработка |
Зубодолбежная. Зубострогальная. Зубофрезерная. Зубошлифовальная. |
|
Механообработка |
Вертикально-сверлильная. Комбинированная. Комбинированная с ЧПУ. Отрезная. Протяжная. Расточная. Револьверная. Револьверная с ЧПУ. Сверлильная. Сверлильная с ЧПУ. Строгальная. Токарная. Токарная с ЧПУ. Токарно-карусельная. Фрезерная. Фрезерная с ЧПУ. |
|
Электрохимические |
Ультрозвуковая. Электроискровая. Электромеханическая. Электрофизическая. Электрохимическая. Электроэрозионная. |
|
Прочие |
Заготовительная. Перемещение. Покрытие. Термическая. Контрольная. |
|
Если в какой-либо строке графы 23 стоит служебный символ А, то вся строка поля 24 подчиняется графам строки А. Символ Б в строке графы 23 определяет действие граф строки Б на текущую строку поля 24. Рекомендуется в пределах поля 24 каждую следующую пару строк А и Б отделять от предыдущей пары пустой строкой.
6.3.4 Оформление операционной карты
К заглавной части первого листа ОК относятся графы с 1 по 24, к заглавной части второго листа ОК - графы 1, 2, 7, 11 (см. приложения Ж и И). Графы заглавной части ОК заполняются согласно таблицы 9.
Таблица 9 - Содержание граф заглавной части операционной карты
Номер графы |
Содержание графы |
|
1 |
2 |
|
1. |
Вид технологического процесса. Для процессов обработки резанием: 60140. |
|
2. |
Номер листа ОК. Все листы ОК нумеруются в пределах данной операции от первого до последнего. |
|
3. |
Фамилии разработчика (т.е. студента) технологического процесса и проверившего технологический процесс руководителя проекта. |
|
4. |
Подписи студента и руководителя проекта. |
|
Продолжение таблицы 9 |
|
|
1 |
2 |
|
5. |
Даты подписания карты студентом и руководителем проекта. |
|
6. |
Обозначение предприятия. Для курсового или допломного проекта: ВГТУ. |
|
7. |
Обозначение детали по чертежу. |
|
8. |
Наименование детали по чертежу. |
|
9. |
Номер цеха, где выполняется данная операция. |
|
10. |
Номер участка, где выполняется данная операция. |
|
11. |
Номер технологической операции. |
|
12. |
Наименование технологической операции в соответствии с таблицей 4. |
|
13. |
Марка обрабатываемого материала. |
|
14. |
Твердость обрабатываемого материала. |
|
15. |
Масса детали по чертежу. |
|
16. |
Профиль и размеры заготовки. |
|
17. |
Масса заготовки. |
|
18. |
Наименование, модель оборудования, модель системы ЧПУ (для оборудования с ЧПУ). |
|
19. |
Номер программы ЧПУ (если операция выполняется на оборудовании с ЧПУ). |
|
20. |
Основное время на операцию в минутах. |
|
21. |
Вспомогательное время на операцию в минутах. |
|
22. |
Подготовительно-заключительное время на операцию в минутах. |
|
23. |
Штучное время на операцию в минутах. |
|
24. |
СОЖ, применяемая в данной операции. Если СОЖ не применяется, то графу не заполнять. |
|