Материал: Дипломное проектирование по специальности 120100 «Технология машиностроения». Учебное пособие. Бородкин В.В., Болдырев А.И
Все листы графической части и техпроцесса должны быть подписаны автором и руководителем проекта.
После предварительной защиты дипломник направляется на рецензирование дипломного проекта, а затем на окончательную защиту.
1.6 Содержание вводной части дипломного проекта
Во введении необходимо обосновать актуальность разрабатываемой темы, сформулировать цель и задачи проектирования, изложить состояние вопроса в настоящий момент, обрисовать перспективы, направления развития темы и значение разрабатываемого проекта для дальнейшего развития данной отрасли машиностроения. Необходимо отметить, за счет каких мероприятий дипломник предполагает достигнуть лучших технико - экономических показателей по сравнению с существующими на данном заводе, указать, в какой степени опыт и достижения отечественной и зарубежной науки и техники могут быть использованы при выполнении проекта.
При наличии в проекте специальной части - теоретических или экспериментальных исследований или оригинальной конструкторской разработки - следует указать цель этих работ и их связь с выполнением основной задачи проектирования.
Следует отметить, как в дипломном проекте технико - организационные решения увязаны с законами общественного развития и как решаются вопросы экологии и охраны окружающей среды.
1.7 Проведение патентно - информационного поиска
Материалом при проведении патентно - информационного поиска являются патенты РФ и авторские свидетельства на изобретения СССР (обязательно), США, Великобритании, Франции, ФРГ, Японии (желательно) за последние 15 лет, журналы: «Станки и инструмент», «Машиностроитель», «Сверхтвердые материалы» и научно-техническая литература.
Изучаются новые методы обработки, оборудование, режущий и мерительный инструмент, вопросы организации производства и т.д. Отбираются те оригинальные решения, которые могут быть использованы при разработке соответствующих разделов дипломного проекта. При ссылке на изобретения указываются номера патентов, авторских свидетельств, класс, год выдачи и новизна (формула изобретения).
2 Технологическая часть
2.1 Анализ конструкции машин и их деталей
Технологический процесс изготовления детали может обеспечить ее высокую долговечность и надежность только в том случае, если технолог хорошо представляет особенности эксплуатации данной детали и в соответствии с этим назначает методы окончательной и предварительной обработки. Поэтому студент перед проектированием технологического процесса должен ознакомиться с конструкцией детали, ее служебным назначением.
Необходимо дать описание детали, ее основных поверхностей, влияние их качественно - точностных характеристик на работу изделия в целом.
Рекомендуемая литература к разделу 2.1: / 3 /, с. 10 - 11.
2.2 Технологический контроль чертежей и технических условий
Глубокое изучение конструкции изделия позволяет критически оценить чертеж детали, на которую необходимо проектировать технологический процесс.
Наряду с проверкой правильности простановки размеров, достаточности проекций изучают заданные чертежом и техническими условиями качественно - точностные характеристики основных поверхностей детали. Однако главная задача проектанта на данном этапе - выполнить анализ чертежа с технологической точки зрения.
Следует обратить внимание на унификацию размеров отверстий, пазов, обеспечение удобного базирования, повышения жесткости детали.
Контроль чертежа следует производить не только перед проектированием технологического процесса, но и во время проектирования. Так, например, дипломник установил, что необходимо ряд операций выполнять на станках с ЧПУ. В этом случае систему постановки размеров (например, координат отверстий) необходимо изменить.
Технологический контроль чертежей сопровождается анализом размерных цепей. В случае обнаружения недостатков или ошибок при контроле они должны быть устранены.
Рекомендуемая литература к разделу 2.2: / 1 /, с. 231-232.
2.3 Установление типа производства и формы организации работы
В зависимости от производственной программы и номенклатуры обрабатываемых деталей или собираемых узлов устанавливается тип производства и организации работы в соответствии с ГОСТ 14.312-74.
При проектировании технологического процесса механической обработки деталей поточного и поточно - группового производства определяется такт выпуска деталей с поточной линии.
Величину такта выпуска одноименной поточной линии можно определить по формуле:
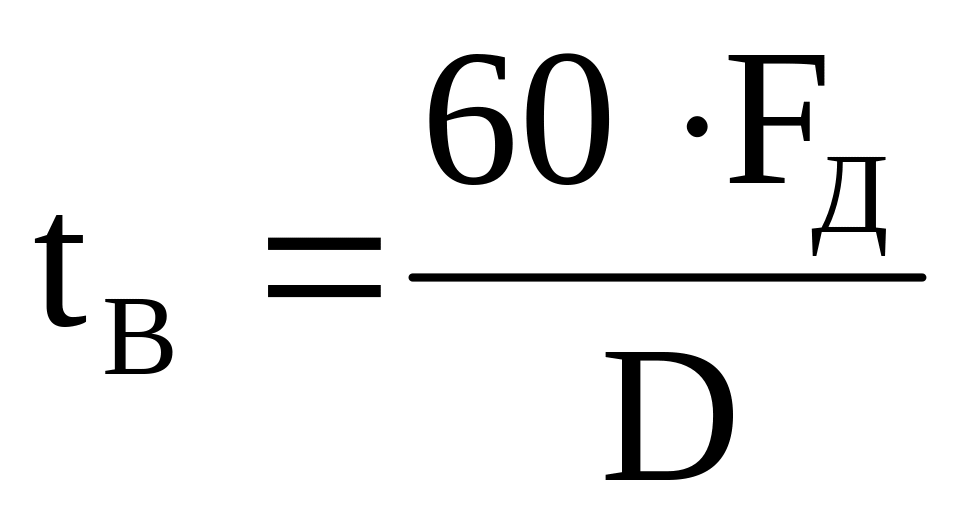 мин/шт,
( 1 )
где
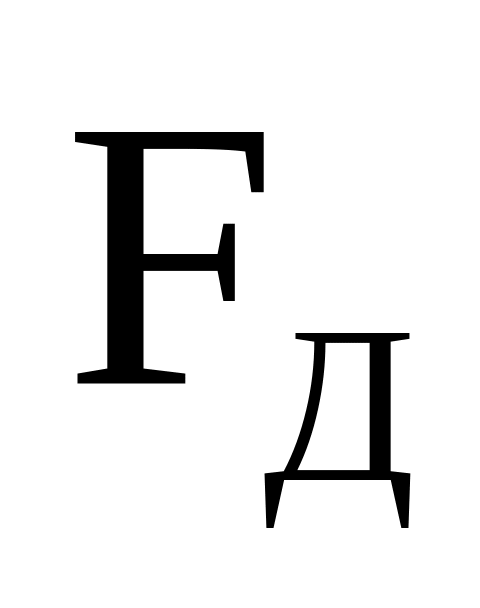 -
действительное годовое число часов
работы одного станка в ч;
D - количество деталей одного наименования, подлежащих обработке в год на данной поточной линии.
Величину партии деталей в серийном производстве определяют по формуле:
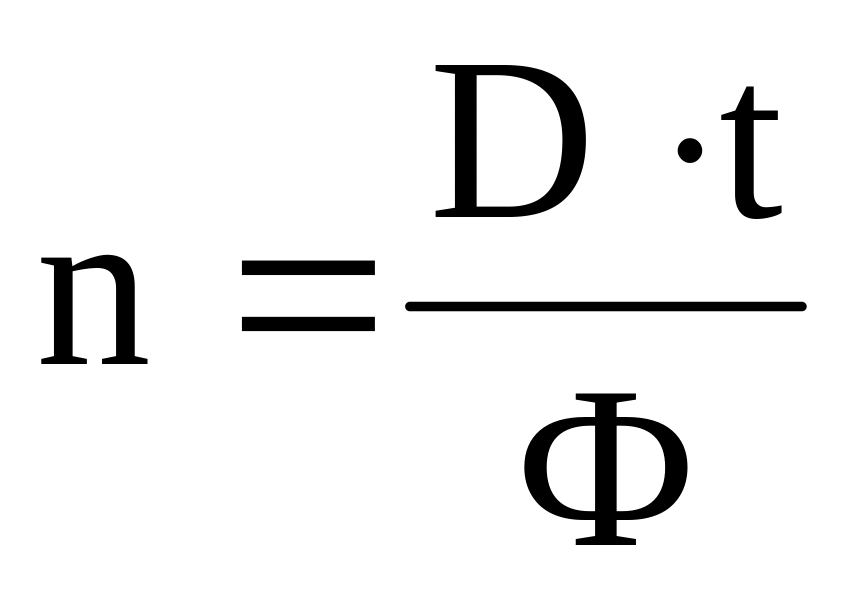 ,
( 2 )
где n - количество деталей в партии; D - количество деталей по годовой программе вместе с запасными частями; t - число дней, на которое необходимо иметь запас деталей на складе; Ф - число рабочих дней в году.
Ориентировочно тип производства можно определить по коэффициенту закрепления операций, который представляет собой отношение числа всех различных технологических операций, выполненных или подлежащих выполнению в течение месяца, к числу рабочих мест. В соответствии с ГОСТ 3.1108-74 этот коэффициент принимают равным:
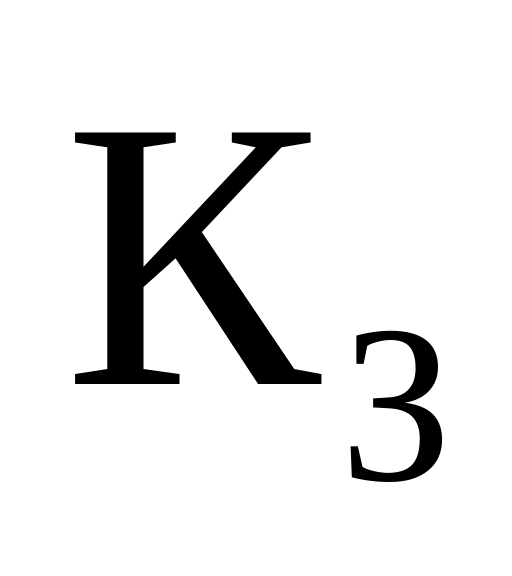 =1
- для массового производства;
=1...10 - для крупносерийного производства;
=10...20 - для среднесерийного производства;
=20...40 - для мелкосерийного производства.
Коэффициент закрепления операций можно косвенно определить через отношение такта выпуска изделий к среднему штучному времени по операциям разработанного технологического процесса.
Так как в
начальный период дипломного проектирования
дипломник только производит расчеты
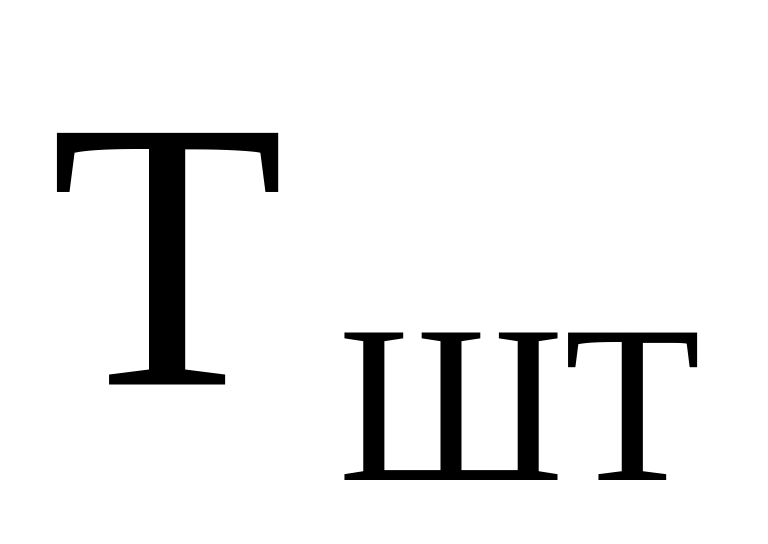 ,
он не может определенно судить о типе
производства и проводит проектирование
технологического процесса ориентировочно.
Затем, после выполнения технического
нормирования, следует окончательно
определить тип производства и
соответственно откорректировать
технологический процесс.
Рекомендуемая литература к - разделу 2.3: / 1 /, с. I53-I59; / 2 /, с. 16-24, с. I27-I30; / 3 /, с. 19-24.
2.4 Анализ технологичности конструкции. Разработка мероприятий
по повышению технологичности
Отработка конструкции на технологичность является постоянным процессом, который начинается во время проектирования изделия (на всех стадиях) проектирования технологического процесca (также на всех стадиях) и заканчивается во время изготовления опытных образцов.
Технологичность конструкции находится в прямой зависимости от масштаба выпуска и типа производства. Конструкция изделия может быть вполне технологичной для одного типа производства и совершенно нетехнологичной для другого. При переходе от меньшего выпуска к большему конструкция претерпевает изменения, а иногда требуется коренная переработка всей конструкции.
Технологичность конструкции деталей и узлов должна рассматриваться во взаимосвязи с требованиями технологичности всей машины, т.е. необходимо решать комплексную задачу, начиная от получения заготовки и обработки деталей до испытания машины.
Анализ технологичности целесообразно проводить в определенной последовательности / 3 /:
1. На основании изучения работы конструкции с учетом программы выпуска проанализировать возможность упрощения конструкции, возможность и целесообразность замены материала.
2. Установить возможность применения высокопроизводительных методов обработки.
3. Определить целесообразность назначения протяженности и размеров обрабатываемых поверхностей, труднодоступные для обработки места.
4. Определить технологическую увязку размеров, оговоренных допусками, классы шероховатости, необходимость дополнительных технологических операций для получения высоких качественно - точностных характеристик обработанных поверхностей.
5. Увязать указанные на чертежах допускаемые отклонения размеров, классы шероховатости и пространственные отклонения по геометрической форме и взаимному расположению поверхностей с геометрической точностью станков.
6. Определить возможность непосредственного измерения заданных на чертеже размеров.
7. Определить поверхности, которые могут быть использованы при базировании, возможность введения искусственных баз.
8. Определить необходимость дополнительных технологических операций, вызванных специфическими требованиями (например, допустимыми отклонениями в весе деталей), и возможность изменения этих требований.
9. Предусмотреть в конструкциях деталей, подвергающихся термической обработке, конструктивные элементы, уменьшающие коробление деталей в процессе нагрева и охлаждения, и определить, правильно ли выбраны материалы с учетом термической обработки. Каждый класс деталей требует своего конкретного подхода.
Например, для корпусных деталей определяют:
а) допускает ли конструкция обработку плоскостей на проход и что мешает такому виду обработки;
б) можно ли обрабатывать отверстия одновременно на многошпиндельных станках с учетом расстояний между осями этих отверстий;
в) позволяет ли форма отверстий растачивать их на проход с одной или двух сторон;
г) есть ли свободный доступ инструмента к обрабатываемым поверхностям;
д) есть ли глухие отверстия и можно ли их заменить сквозными;
е) имеются ли обрабатываемые поверхности, расположенные под тупыми и острыми углами, и можно ли заменить их плоскостями, расположенными параллельно или перпендикулярно друг к другу;
ж) достаточна ли жесткость детали, не ограничит ли она режимы резания.
Для валов:
а) можно ли обрабатывать поверхности проходными резцами;
б) убывают ли к концам диаметральные размеры шеек вала;
в) можно ли заменить закрытые шпоночные канавки открытыми;
г) имеют ли поперечные канавки форму и размеры, пригодные для обработки на гидрокопировальных станках;
д) допускает ли жесткость вала получение высокой точности обработки.
В данном разделе пояснительной записки необходимо дать анализ технологичности детали и мероприятия по повышению технологичности.
Методические рекомендации по оценке технологичности конструкции деталей отражены в рекомендуемой литературе к разделу 2.4:
/ 1 /, с. I60-I84, / 2 /, с. 30-36; / 3 /, с. 12-19, / 16 /, / 17 /.
2.5 Анализ заводского технологического процесса обработки детали и сборки изделия
Изучение заводского технологического процесса и его анализ производятся студентами во время прохождения преддипломной практики. Тщательный анализ заводского технологического процесса позволяет выявить недостатки и преимущества, присущие данному технологическому процессу. Это поможет спроектировать новый технологический процесс, свободный от недостатков.
При анализе заводского технологического процесса механической обработки деталей изучается последовательность операций и разбивка их на черновые, чистовые и отделочные; рассматриваются способы и методы достижения заданной точности размеров детали; устанавливается степень соответствия заводского технологического процесса программе выпуска деталей. Особое внимание обращается на уровень механизации и автоматизации действующего технологического процесса, применяемые оборудование и оснастку. Изучаемый заводской технологический процесс необходимо охарактеризовать с точки зрения дифференциации и концентрации операций.
Необходимо дать анализ действующего технологического процесса по выбору черновых баз, их влияния на определение последовательности обработки. Припуски на обработку в действующем технологическом процессе необходимо проанализировать с точки зрения соответствия их нормативам и стандартам и выборочно проверить расчетом.
Аналогичным образом анализируются допуски на обработку и режимы резания. Последние выборочно проверяются расчетом.
Далее анализируются затраты основного и вспомогательного времени на обработку.
Результаты работы по анализу заводского технологического процесса оформляются с необходимыми расчетами и эскизами в виде соответствующего раздела расчетно - пояснительной записки дипломного проекта.
Рекомендуемая литература к разделу 2.5: / 1 /, с. 227-293; / 3 /, с. 60-96.
2.6 Установление метода изготовления заготовки
Правильный выбор способа получения заготовки ведет к экономии металла, снижает потребность в металлорежущих станках, способствует сокращению производственных площадей, занятых оборудованием; уменьшает расход режущего инструмента; снижает трудоемкость механической обработки и, следовательно, ведет к снижению себестоимости изготовления детали.
Заготовку необходимо выбрать в соответствии с конструкцией детали и объемом производства. При крупносерийном и массовом производстве размеры и форма заготовки должны максимально приближаться к размерам и форме готовых деталей, поэтому целесообразно применять прецезионное литье, литье в оболочковые формы, литье под давлением, штамповку в закрытых безоблойных штампах, чеканку, штампо - сварные конструкции и другие.
В расчетно - пояснительной записке следует дать технико - экономическое обоснование оптимального метода получения заготовок с учетом как стоимости их получения, так и возможной экономии за счет уменьшения механической обработки.
Экспертную оценку и экономическое обоснование выбранного способа изготовления заготовки осуществляют путем сравнения технологической себестоимости различных вариантов в соответствии с методическими указаниями, приведенными в рекомендуемой литературе к разделу 2.6:
/ 1 /, с. 233-235; / 2 /, с. 91; / 3 /, с. 13-29, 251; / 4 /, с. 84-93, / 17 /.
2.7 Обоснование выбора баз и расчет погрешности базирования
Важным этапом проектирования технологического процесса на заданную деталь является выбор базовых поверхностей для ее обработки.
От правильного решения этого вопроса зависит обеспечение требуемой точности и продолжительности изготовления детали. В первую очередь выбирается черновая база, от которой будет выполняться первая операция механической обработки, а затем установочная база, которая будет служить для установки и ориентации детали в процессе последующей механической обработки.