Материал: Дипломное проектирование по специальности 120100 «Технология машиностроения». Учебное пособие. Бородкин В.В., Болдырев А.И
Порядок заполнения переходов в ОК.
Переходы на первом и последующих листах ОК записываются в пределах поля 33 карты (см. приложения Ж и И). Текст перехода обозначается в графе 32 карты служебном символом "О" и со своим номером помещается в той же стороне операционной карты в поле 33, а при необходимости и на следующих строках поля 33. Наиболее употребимые тексты переходов даны в таблице 10.
Таблица 10 - Наиболее употребимые тексты переходов
Номер п/п |
Варианты текстов переходов |
|
1 |
2 |
|
1. |
Выполнять по технологии заготовительного цеха |
|
2. |
Выполнять по технологии термического цеха |
|
3. |
Выполнять по технологии цеха покрытий |
|
4. |
Гравировать |
|
5. |
Долбить (паз, окно, канавку, уступ, зубья,...) |
|
6. |
Зенкеровать поверхность |
|
7. |
Зенкеровать (торец, конус, фаску, отв.,...) |
|
8. |
Клеймить |
|
9. |
Клеймить на бирке |
|
10. |
Контроль исполнителя |
|
11. |
Контроль БЦК |
|
12. |
Обработать поверхность |
|
13. |
Обработать |
|
14. |
Отрезать (деталь, припуск, питатель,...) |
|
15. |
Переместить деталь на следующую операцию |
|
16. |
Переустановить деталь |
|
17. |
Повторить переход |
|
18. |
Поджать деталь центром |
|
19. |
Подрезать торец |
|
20. |
Полировать (диаметр, канавку, сферу,...) |
|
21. |
Притереть поверхность |
|
22. |
Притупить острые кромки кругом |
|
23. |
Проверить (размер, размеры, угол...) |
|
24. |
Протянуть (паз, отв., окно, уступ...) |
|
25. |
Разметить (оси, заготовку...) |
|
26. |
Расточить (отв., радиус, сферу...) |
|
27. |
Сверлить |
|
28. |
Точить (пов., конус, радиус...) |
|
29. |
Транспортировать деталь |
|
30. |
Установить и после обработки снять деталь |
|
31. |
Фрезеровать (поверхность, паз, уступ...) |
|
32. |
Хонинговать |
|
Продолжение таблицы 10 |
|
|
1 |
2 |
|
33. |
Центровать |
|
34. |
Шлифовать (торец, резьбу, поверхн.,...) |
|
В таблице 10 скобками обозначена переменная часть текстов переходов. В позициях 5, 7, 14, 20, 23-26, 28, 31, 34 в скобках даны возможные значения переменных частей текстов переходов. Переходы нумеруются от первого до последнего в пределах каждой операции. Текст перехода со своей переменной частью записывается в ОК без скобок.
Запись средств технологического оснащения в ОК.
Средства технологического оснащения, в том числе, приспособления, режущий, вспомогательный и мерительный инструмент записываются в следующей строке поля 33 после текста перехода. Строка для записи средств технологического оснащения в графе 32 (см. приложения Ж и И) имеет служебный символ "Т". В строке Т данные о средствах технологического оснащения записываются по всей длине строки. Данные о применяемых средствах технологического оснащения в строке Т разделяются символом ";" и записываются в следующем порядке / 19 /:
- приспособления;
- вспомогательный инструмент;
- режущий инструмент;
- слесарно-монтажный инструмент;
- специальный инструмент;
- средства измерения (мерительный инструмент).
Сведения (данные) о приспособлениях всегда записываются в первом переходе после его текста.
Сведения о средствах технологического оснащения записываются в следующей последовательности:
- наименование по ГОСТ, СТП, нормали;
- обозначение по ГОСТ, СТП, нормали.
Например, режущий инструмент записывается следующим образом:
- резец 2102-0077 ВК8 ГОСТ 18877-73;
- сверло 2301-3449 ГОСТ 12121-77;
- фреза 2223-0501 ГОСТ 20537-75.
Мерительный инструмент записывается:
- глубиномер ГМ 100-0.01 ГОСТ 7470-78;
- микрометр МК 75-1 ГОСТ 6507-90.
Внимание! Правильную запись средств технологического осна-щения в ОК гарантируют только соответствующие стандарты на применяемую оснастку.
Запись режимов резания в ОК.
Режимы резания записываются в строке поля 33 ОК, которая в графе 32 обозначается служебным символом "Р" и располагается после строк, где записаны средства технологического оснащения. Строка Р имеет следующие плавающие по вертикали графы (см. приложения Ж и И):
25 D или В - диаметр или ширина обработки;
26 L - длина обработки;
27 t - глубина резания;
28 i - количество проходов;
29 S - подача;
30 n - число оборотов шпинделя;
31 v - скорость резания.
6.3.5 Оформление карты эскизов
Оформление заглавной части КЭ.
Заглавную часть первого листа КЭ (см. приложение К) составляют графы с 1 по 11. Заглавную часть последующих листов КЭ (см. приложение Л) составляют графы 1, 2, 7, 11. Все указанные графы заглавной части КЭ заполняются также, как соответствующие графы листов ОК (таблица 9). Исключение составляет графа 2, где записывается номер листа.
Так как КЭ следует непосредственно за ОК, т.е. первый лист КЭ следует за последним листом ОК и КЭ служит иллюстрацией к ОК, то на листах КЭ продолжается нумерация предшествующих листов ОК данной операции. Таким образом, листы ОК и следующие за ними листы КЭ имеют сквозную единую нумерацию в пределах своей операции.
Оформление эскизов в КЭ.
При оформлении эскизов необходимо выполнять следующие требования:
1. Ориентация детали на операционном эскизе должна соответствовать её ориентации на станке во время выполнения данной операции.
2. Обрабатываемые на данной операции поверхности детали должны быть выделены жирными линиями.
3. Эскиз детали должен содержать виды, разрезы и сечения, необходимые для полного понимания целей и процесса выполнения данной операции.
4. На операционном эскизе проставляются только исполняемые размеры. В виде исключения на эскизе допускается простановка поясняющих размеров с пометкой "д/св" (для сведения).
5. Каждый исполняемый размер на эскизе обработки сопровождается численными значениями его предельных отклонении.
6. Для каждой обрабатываемой поверхности (групп обрабатываемых поверхностей) на операционном эскизе указывается требуемая шероховатость в Ra или Rz.
7. Обозначение опор, зажимов и установочных устройств по ГОСТ 3.1107 - 81.
8. Припуск и режущий инструмент на операционном эскизе не показывается.
9. Изображение детали на операционном эскизе соответствует её состоянию после выполнения рассматриваемой операции.
10. При изображении детали на операционном эскизе допускаются отклонения в масштабах её элементов, если это не затрудняет понимание эскиза и не дезинформирует исполнителя.
6.3.6 Оформление операционной карты контроля (ОКК)
Оформление заглавной части ОКК.
Заглавную часть первого листа ОКК составляют графы с 1 по 17 (см. приложение М). Заглавную часть последующих листов ОКК составляют графы 1, 2, 7, 11 (см. приложение Н). Содержание граф ОКК с 1 по 13 полностью соответствует тем же графам ОК (см. таблицу 9). Содержание граф с 14 по 17 ОКК приведено в таблице 11.
Таблица 11 - Содержание граф
Номер графы |
Содержание графы |
14. |
Масса детали по чертежу |
15. |
Наименование, модель оборудования, модель системы ЧПУ (для оборудования с ЧПУ) |
16. |
Основное время на операцию в минутах |
17. |
Вспомогательное время на операцию в минутах |
Оформление переходов в ОКК.
Оформление переходов контрольных операции в ОКК выполняется в соответствии с графами 18-21 строки "Р" ОКК (см. приложения М, Н). Запись содержания перехода производится в пределах поля 23 ОКК. Каждый переход обозначается в графах 22 служебным символом "Р". Текст перехода (см. п. 23 таблицы 10) записывается построчно в пределах графы 18 строки Р. В пределах графы 19 строки Р записывается обозначение средства измерения. Наименование средства измерения следует записывать в графе 20 строки Р. В графе 21 строки Р записывается процент контроля деталей.
6.3.7 Оформление технологических операций на формах МК
Допускается текстовую часть технологических операций, в том числе и операции технического контроля, выполнять на формах МК. При этом необходимо руководствоваться следующим:
1. Каждая новая операция начинается с первого листа МК и продолжается на последующих.
2. Поле 24 МК (см. приложения Д и Е) содержит иерархическую последовательность строк А, Б, О, Т, Р, служебные символы которых записываются в графах 23.
3. В строке А в соответствии с ее графами, в поле 24 МК записывают номер цеха, номер участка, номер операции, наименование операции. Строка А одна на всю операцию.
4. В строке Б, в соответствии с её графами, в поле 24 МК записывают наименование и модель оборудования. Строка Б одна на всю операцию.
5. В строке О записывается текст перехода. Порядок записи текста перехода аналогичен выше изложенному. Количество строк О в операции равно количеству переходов этой операции.
6. В строке 7 записываются данные о средствах технологического оснащения, применяемых на данном переходе. Порядок оформления строки Т также аналогичен выше изложенному.
7. В строке Р записываются значения режимов резания. На форме МК строку Р следует оформлять с указанием обозначения параметров режимов резания, например:
Р В=70 L=20 t=0.4 i = 1 S = 0,15 мм/об n = 315 об/мм V=90 м/мин.
Заключение
Защита дипломного проекта является заключительной формой аттестации студента, проверкой его подготовленности к началу самостоятельной инженерной деятельности.
Защита проводится на открытом заседании. На заседание представляются следующие документы: зачетная книжка с проставленными экзаменационными оценками и зачетами за полный курс обучения в институте; отзыв руководителя дипломного проекта; дипломный проект; рецензия на дипломный проект; другие материалы, характеризующие научную и практическую ценность выполненного проекта, печатные статьи по теме проекта, макеты, образцы и т. п.
Вопросы, задаваемые студенту, могут касаться как деталей выполненного проекта, так и общих теоретических положений, связанных или не связанных с темой проекта, в пределах существующих учебных программ.
Решение об оценке дипломного проекта и о степени подготовки студента принимается на закрытом заседании ГАК простым большинством голосов (на закрытом заседании могут присутствовать руководитель проекта и рецензент). При равенстве голосов мнение председателя является решающим.
При оценке проекта учитывается: качество выполненного проекта, новизна и оригинальность решений, глубина проработки всех вопросов, степень самостоятельности при решении вопросов, содержание доклада, ответы на вопросы, качество учебы, отзыв руководителя проекта и рецензия. При оценке групповых и комплексных проектов решения принимаются индивидуально для каждого исполнителя.
Студент, выполнивший все требования учебного плана и защитивший дипломный проект, получает диплом об окончании института с указанием присвоенной ему квалификации.
Список литературы
1. Основы технологии машиностроения / Под ред. В.С. Корсакова.- М.: Машиностроение, 1977.
2. Егоров М.Е. и др. Технология машиностроения. - М.: Высшая школа, 1976.
3. Курсовое проектирование по технологии мааиностроения. / Под ред. Горбацевича. - Минск: Вышейшая школа, 1975.
4. Капустин Н.М. Разработка технологических процессов на станках с помощью ЭВМ. - М.: Машиностроение, 1976.
5. Стандарт предприятия СТП ВГТУ 001-98. Курсовое проектирование. Организация, порядок проведения, оформление расчетно - пояснительной записки и графической части. Воронеж : ВГТУ, 1998.
6. Справочник технолога - машиностроителя / Под ред. А.Г. Косило-вой и Р.К. Мещерякова. - М.: Машиностроение, 1972, т.1.
7. Справочник технолога - машиностроителя / Под ред. А.И. Малова. - М.: Машиностроение, 1972, т. 2.
8. ГОСТ I6320 - 70. Цепи размерные. Методы расчета плоских цепей.
9. Общемашиностроительные нормативы режимов резания для технического нормирования работ на металлорежущих станках. - М.: Машиностроение, 1974.
10. Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного для технического нормирования станочных работ. М.: Машиностроение, 1974.
11. Ансеров М.А. Приспособления для металлорежущих станков. -Л.: Машиностроение, 1975.
12. Горошкин А.К. Приспособления для металлорежущих станков.-Справочник. М.: Машиностроение, 1971.
13. Семенченко И.И. и др. Проектирование металлорежущих инструментов. - М.: Машгиз, 196I.
14. Активный контроль в машиностроении. Справочник. / Под ред. Е.И. Педь. - М.: Машиностроение, 1978.
15. Дипломное проектирование по технологии машиностроения.
/ Под ред. Бабука В.В. - Минск: Вышейшая школа, 1979.
16. Технологичность конструкции изделия: Справочник/ Ю.Д. Амиров, Т.К. Алферова, П.Н. Волков и др.; Под общ.ред. Ю.Д. Амирова.- 2-е изд., перераб. и доп.- М.: Машиностроение, 1990.
17. Методические указания к проведению индивидуальной работы по курсу «Технология изготовления штампованных, литых и сварных загото- вок» для студентов всех форм обучения по специальности 120100 «Техноло-гия машиностроения». / Сост. В.В. Бородкин, И.А. Чечета, В.А. Сай. Воро-неж: ВГТУ, 1992. - 28 с. (per. номер 58-92).
18. Методические указания по заполнению карт технологической до-кументации, используемых в курсовом и дипломном проектировании сту-дентов всех форм обучения специальности 120100 «Технология машино-строения» (в электронном виде на магнитном носителе). / Воронеж, гос. техн. ун-т; Сост.: Бородкин В.В., Болдырев А.И., Бочаров В.Б., Агеев В.В., Чечета И.А., Смоленцев В.П. Воронеж, 1999. 37с. (per. ном. 255-99).
19. ГОСТ 3.1118 - 82. ЕСТД. Формы и правила оформления маршрутных карт.
20. ГОСТ 3.1404 - 86. ЕСТД. Формы и правила оформления документов на технологические процессы и операции обработки резанием.
Приложение А
Пример оформления рисунка
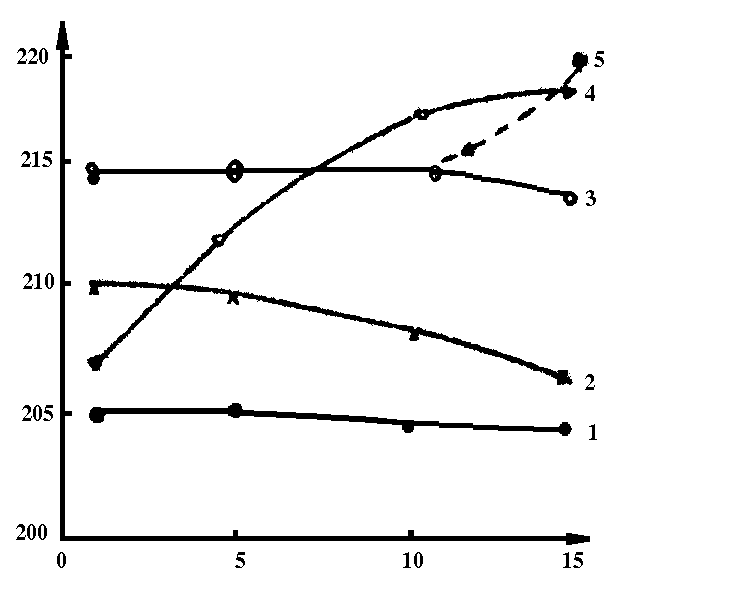
Скорость вытяжки, м/мин
1 _____________________________________________________;
2 _________________________; 3 _________________________;
4 _____________________________________________________;
5 ____________________________
Рисунок 1 - Название рисунка (приводят при необходимости)
Приложение Б
Примеры библиографических описаний в соответствии с ГОСТ 7.1-84
Однотомные издания
Книги одного, двух и трех авторов