Материал: Дипломное проектирование по специальности 120100 «Технология машиностроения». Учебное пособие. Бородкин В.В., Болдырев А.И
Фрагменты маршрутного или операционного технологического процесса, самостоятельно разработанные или переработанные дипломником с целью достижения поставленных задач дипломного проектирования, следует представлять в графической части проекта в виде плаката по форме, приведенной на рисунке 4.
Технологический процесс изготовления детали
|
|
|
|
|
|
Инструмент |
Режимы резания |
|
|
|
||||
№ операции |
Наименование операции |
Содержание операции |
Эскиз обработки |
Оборудование |
Оснастка |
Режущий |
Мерительный |
V, м/мин |
S, мм/об |
t, мм |
i |
Основное время |
Штучное время |
Примечание |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
10
|
10 |
140 |
220 |
20 |
20 |
20 |
30 |
10 |
10 |
10 |
10 |
15 |
15 |
28 |


Рисунок 4
На этом плакате заполнение граф 1-3 и 5-14 пояснений не требует. В графе 4 выполняется эскиз операции и красными линиями отмечаются места обработки. В графе 15 показываются особенности выполнения данной операции, например, одновременное сверление нескольких отверстий при помощи многошпиндельной головки.
Рекомендуемая литература к разделу 2.8: / 1 /,с.237-243, 255-270;/ 2 /, с. 130-131; / 3 /, с. I60-I65, 251-252, 257-261, / 4 /, с. 114-257, / 8 /.
2.9 Расчет припусков, операционных размеров. Назначение допусков
В данном разделе необходимо осветить роль определения оптимальных припусков для снижения коэффициента использования материала. Следует привести расчет припусков на 6 - 8 разнообразных поверхностей (вал, отверстие, плоскость), из которых припуски на 2 - 3 поверхности рассчитывают аналитически, а на остальные поверхности выбирают по таблицам. Расчетные данные следует оформить в виде таблицы (см. таблицу 3).
Порядок расчета припусков на обработку и предельных размеров по технологическим переходам.
1. Пользуясь рабочим чертежом детали и картой технологического процесса механической обработки, записать в графу 1 таблицы обрабатываемые элементарные поверхности заготовки и технологические переходы обработки в порядке последовательности их выполнения по каждой элементарной поверхности от черновой заготовки до окончательной обработки.
2.
Занести в графу 2
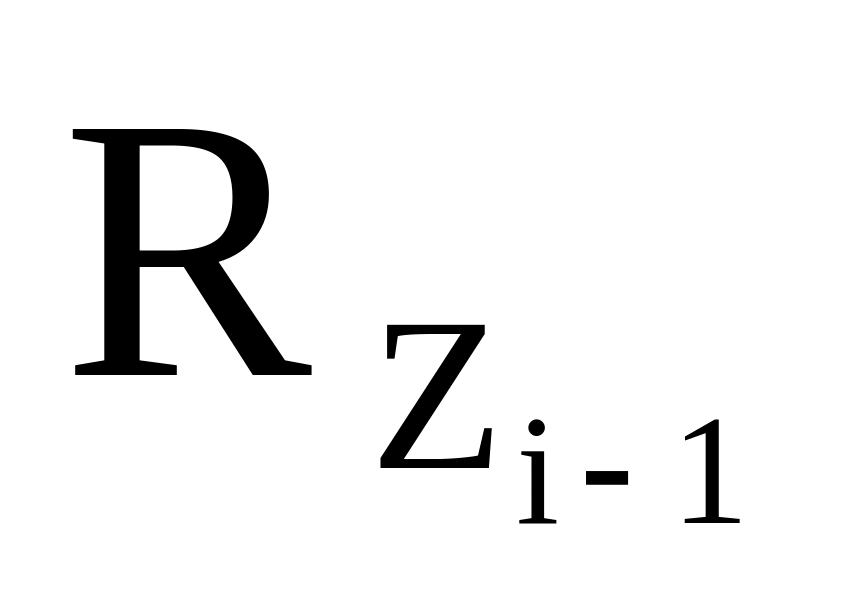 ,
а в графу
3 величину
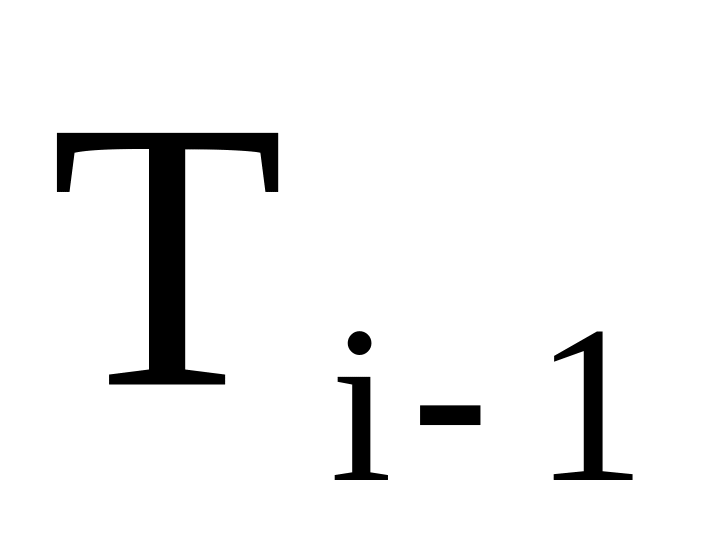 для каждого технологического перехода,
учитывая, что как величина шероховатости
,
так и глубина нарушенного слоя
определяются по предшествующему
технологическому переходу. Например,
при определении нарушенного слоя,
учитываемого для чистового точения, в
графу 3 вносится величина нарушенного
слоя, сформированного при черновом
точении.
В графу 4 заносится ссылка на источник, по которому определялось количественное значение и с указанием номеров таблиц и страниц литературных источников.
Рекомендуемая литература для определения и представлена в таблице 1.
3.
В графу
5 для каждого
технологического перехода заносится
величина пространственного отклонения
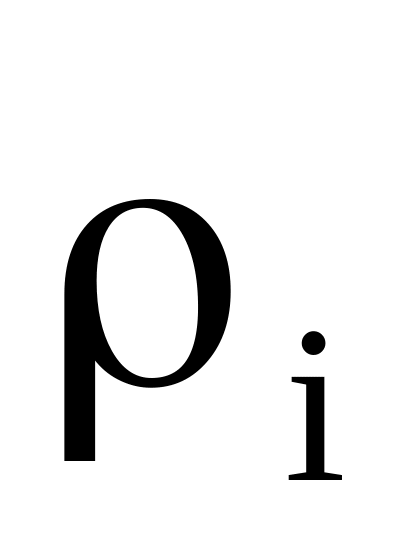 ,
сформированного на предыдущем
технологическом переходе.
Величины пространственных отклонений заготовок определяются по формулам, представленным в литературе (см. таблицу 2).
При использовании
таблицы 14, / 6 / следует иметь в виду, что
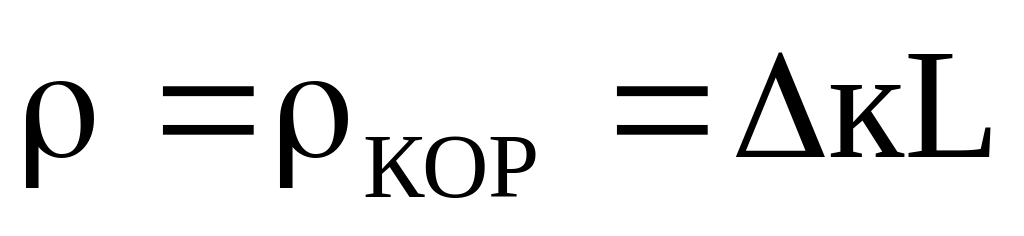 - величину остаточной кривизны после
переходов обработки выполняют с учетом
коэффициента уточнения согласно таблиц
17 и 22, с. 177, 181 / 6 /.
Расчеты пространственных отклонений выполняют вне таблицы, нумеруют, а номер расчета заносят в графу 6 таблицы.
Таблица 1 - Рекомендуемая литература для определения и
Вид по- |
Прокат |
Литье |
Пласт. деформир. |
||||||
верхности |
№ ист. |
№ табл. |
№ стр. |
№ ист. |
№ табл. |
№ стр. |
№ ист. |
№ табл. |
№ стр. |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
Поверхность заготовки |
/6/ /3/ |
1 7 |
166 65 |
/6/ /3/ |
13 27 |
174 65 |
/6/
/3/ |
5 7 9 11 27 |
169 171 172 172 66 |
Поверхность после мех. обработки |
/6/
/3/ |
3 4 29 30 |
167 167 67 67 |
/6/
/3/ |
15 16 29 30 |
175 175 67 67 |
/6/ |
12 29 30 |
173 67 67 |
Таблица 2 - Рекомендуемая литература для определения
Метод получения заготовки |
№ источника |
№ таблицы |
№ страницы |
Литье |
/6/ /3/ |
14 31.III |
174 69 |
Пластическое деформирование |
/6/ /3/ |
6 8 31.II |
169-171 172 68-69 |
Прокат |
/6/ /3/ |
2 31.I |
166-167 68 |
4. В графу 7 таблицы заносят величину погрешности установки заготовки на данном технологическом переходе, определяемую по / 6 /, таблицы 12-18, с. 25-29, или по / 3 /, таблицы 37-40, с. 79-82, или аналитически.
При аналитическом расчете следует учитывать, что
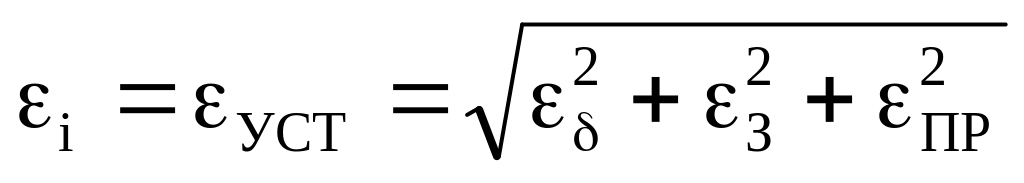 ,
( 3 )
где
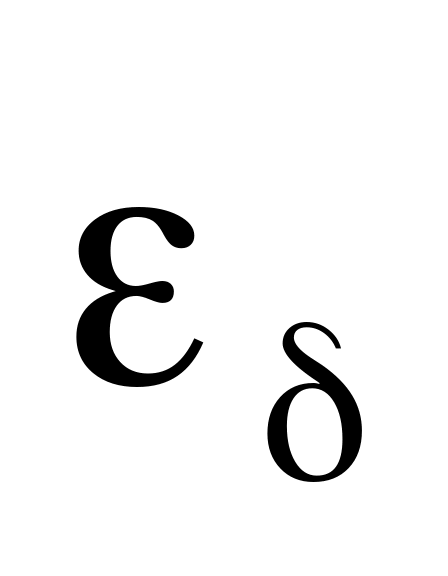 - погрешность базирования, определяемая
по формулам, представленным в / 3 /, таблица
36, с. 76-78 и / 6 /, таблица 19, с. 31;
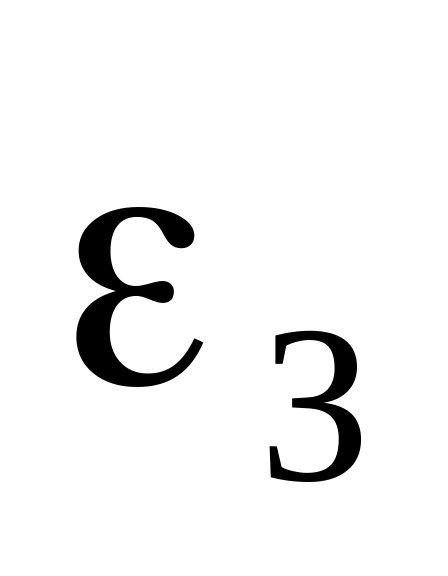 - погрешность
закрепления, которая обычно не учитывается
при использовании пневматических и
других зажимных устройств, обеспечивающих
постоянство усилий зажима;
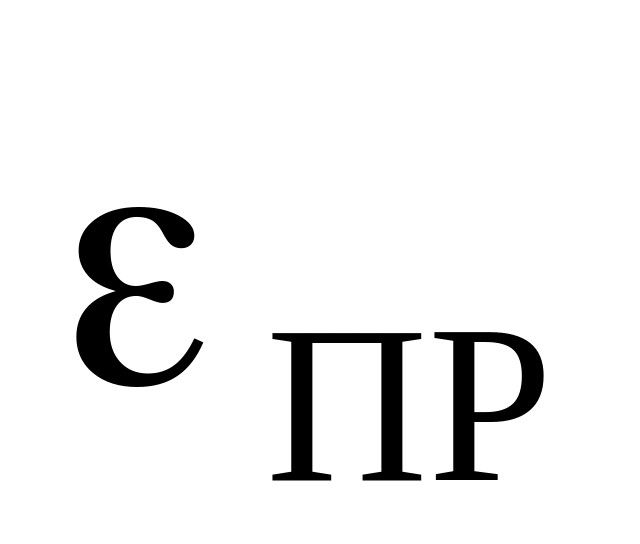 - погрешность
положения заготовки, являющаяся
следствием не точности изготовления
установочных элементов приспособления
или их износа.
Сюда же входит и погрешность индексации поворота зажимных устройств при обработке на многопозиционных станках. Обычно ее принимают равной 0,05 мм.
В графу 8 заносятся номера источника, таблицы, страницы, которые были использованы при определении погрешности установки.
5. В графу 11 заносятся значения допуска на размер соответствующего технологического перехода согласно тому классу точности (квалитету), по которому данный технологический переход выполняется с соответствующей ссылкой на источник, заносимый в графу 12.
Допуски на заготовку определяются:
а) на отливки из серого чугуна и стали по ГОСТ 1855-55,
ГОСТ 2009-55, / 6 /, таблица 3, с. 105;
б) на отливки из цветных сплавов / 6 /, таблица 4, с. 106, а также:
в) по ГОСТ 7505-74 «Поковки стальные штампованные. Допуски, припуски и кузнечные напуски»;
г) по ГОСТ 7829-70 «Поковки из углеродистой и легированной стали, изготовляемые свободной ковкой на молотах. Припуски и допуски»;
д) по ГОСТ 7062-67 «Поковки из углеродистой и легированной стали, изготовленные свободной ковкой на прессах. Припуски и допуски».
6. Определяется и заносится в графу 9 таблицы минимальный припуск на каждый технологический переход. Расчет производят по общим структурным формулам:
- при последовательной обработке противолежащих поверхностей:
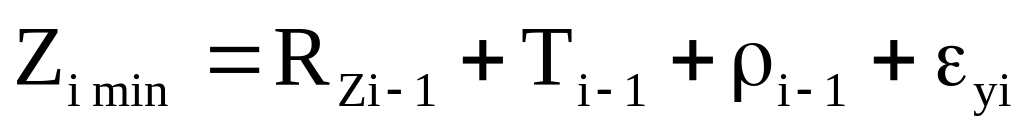 ,
( 4 )
- при параллельной обработке противолежащих поверхностей:
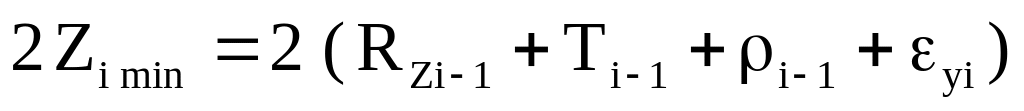 ,
( 5 )
- при обработке наружных и внутренних поверхностей вращения:
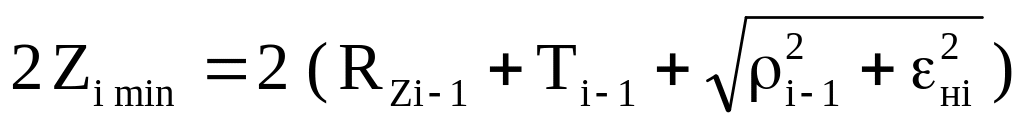 .
( 6 )
На базе общих структурных формул можно вывести частные формулы для определения минимального припуска на технологический переход применительно к конкретным условиям.
Например, припуск на последовательную обработку противоположных поверхностей после термообработки:
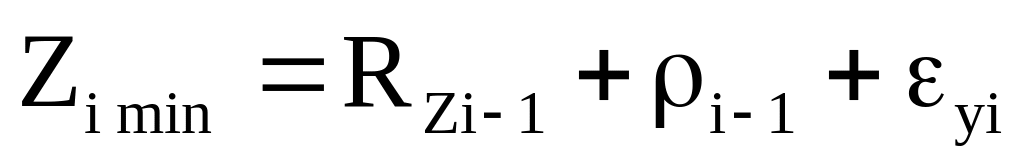 ,
( 7 )
на суперфиниш поверхности:
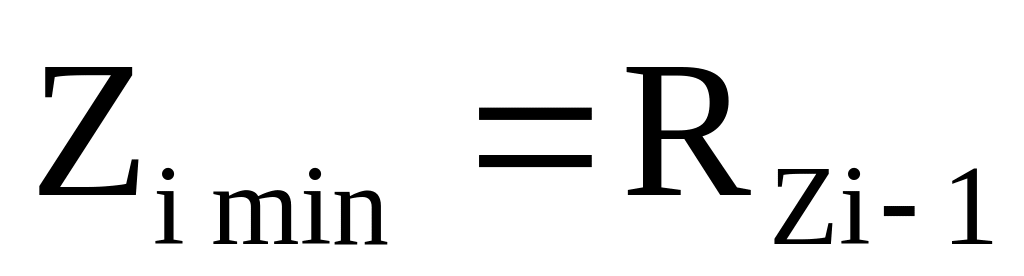 .
( 8 )
Последующий порядок расчета припусков на обработку и предельных размеров по технологическим переходам представлен отдельно для наружных и внутренних поверхностей.
Для наружных поверхностей |
Для внутренних поверхностей |
1 |
2 |
7. Записать для конечного перехода в графу 10 наименьший предельный размер детали по чертежу.
8.
Для перехода, предшествующего
конечному, определить расчетный
размер прибавлением к наименьшему
предельному размеру по чертежу
расчетного
припуска
9. Последовательно определить расчетные размеры для каждого предшествующего перехода прибавлением к расчетному размеру следующего за ним смежного перехода расчетного припуска . 10. Записать в графу 14 таблицы наименьшие предельные размеры по всем технологическим переходам, округляя их увеличением расчетных размеров, до того же знака десятичной дроби, с каким дан допуск на размер для каждого перехода. 11. Определить наибольшие предельные размеры прибавлением допуска к округленному наименьшему предельному размеру и записать их в графу 13. 12. Определить и записать в графу 15 |
7. Записать для конечного перехода в графу 10 наибольший предельный размер детали по чертежу. 8. Для перехода, предшествующего конечному, определить расчетный размер вычитанием из наибольшего предельного размера по чертежу расчетного припуска . 9. Последовательно определить расчетные размеры для каждого предшествующего перехода вычитанием из расчетного размера следующего за ним смежного перехода расчетного припуска . 10. Записать в графу 13 таблицы наибольшие предельные размеры по всем технологическим переходам, округляя их уменьшением расчетных размеров до того же знака десятичной дроби, с каким дан допуск на размер для каждого перехода. 11. Определить наименьшие предельные размеры путем вычитания допуска из округленного наибольшего предельного размера и записать в графу 14. 12. Определить и записать в графу 15 |
максимальные значения припусков как разность наибольших предельных размеров предшествующего и выполняемого переходов. 13. Определить и записать в графу 16 минимальные значения припусков как разность наименьших предельных размеров предшествующего и выполняемого переходов. |
максимальные значения припусков как разность наименьших предельных размеров выполняемого и предшествующего переходов. 13. Определить и записать в графу 16 минимальные значения припусков как разность наибольших предельных размеров выполняемого и предшествующего переходов. |
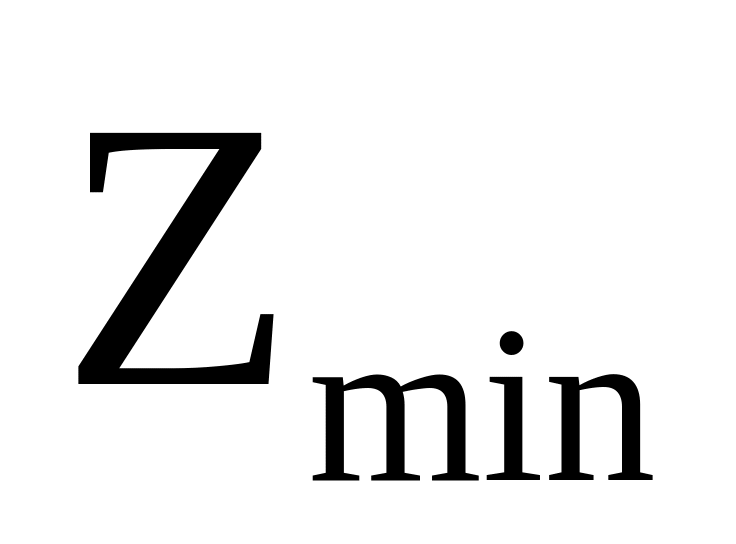 .
14. Определить
общие припуски
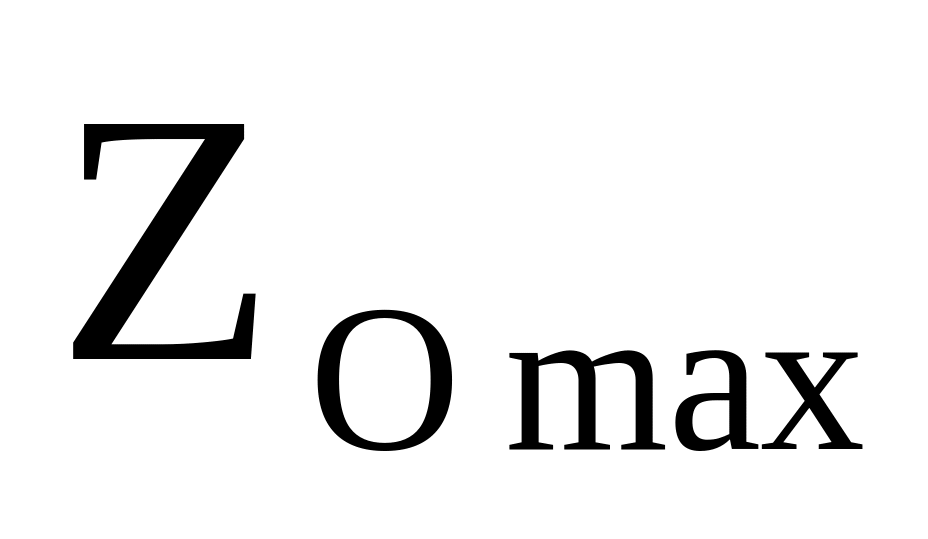 и
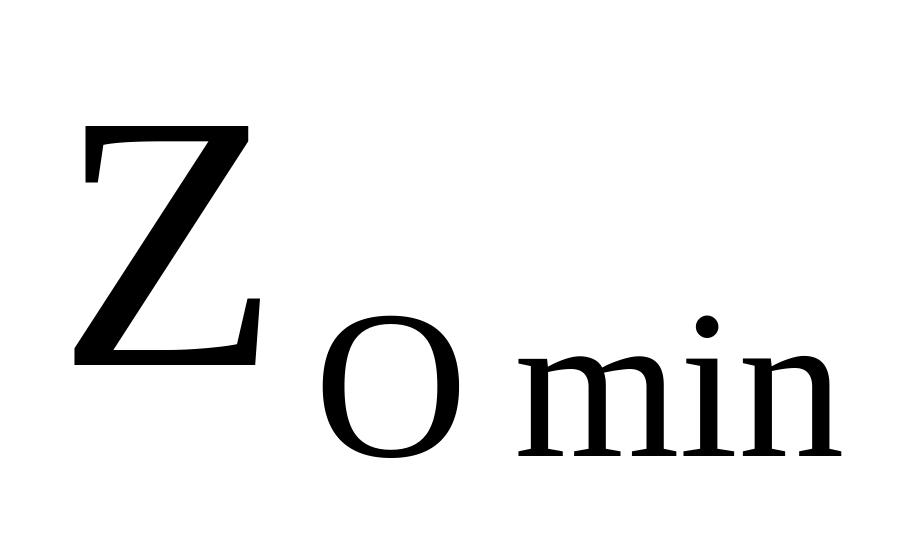 ,
суммируя промежуточные припуски на
обработку.
15. Проверить правильность произведенных расчетов по формулам:
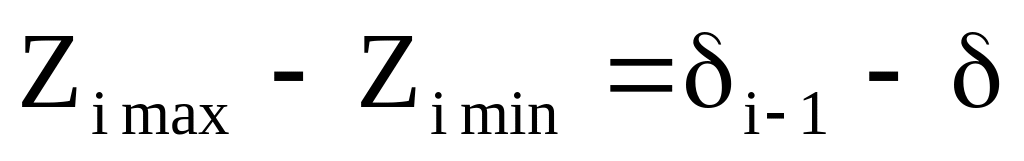 ;
( 9 )
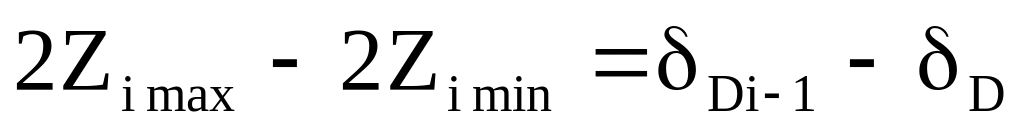 ;
( 10 )
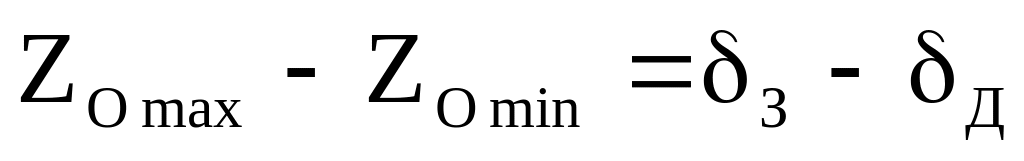 ;
( 11 )
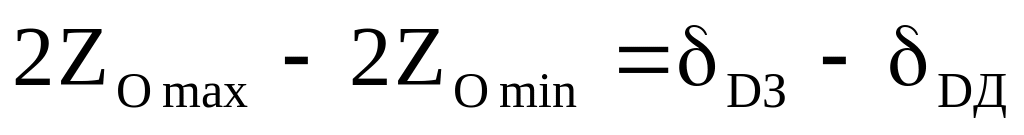 .
( 12 )
При заполнении соответствующего раздела расчетно - пояснительной записки приводятся таблицы расчета припусков и необходимые расчеты, ссылки на которые представлены в таблице 3.
Примеры.
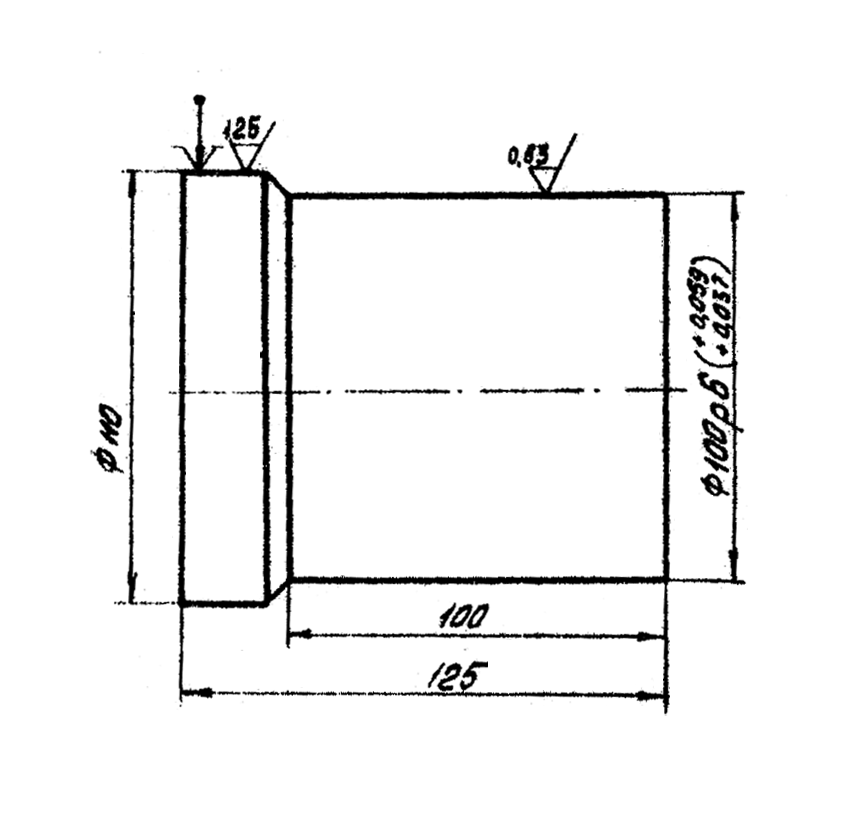 Пример
1. Определить
расчетно-аналитическим методом припуски
на вал (рисунок 5).
Заготовка - штамповка II
класса точности, изготовленная на ГКМ.
Материал заготовки
- сталь
45. Базирование
и закрепление заготовки
- в трех
кулачковом патроне с упором по торцу.
Рисунок 5. Эскиз вала
Пример 2. Определить расчетно-аналитическим методом припуск на отверстие во втулке из стали 45Л. Заготовка - литье центробежное. Базирование и закрепление в трех кулачковом патроне с упором в торец (рисунок 6).
Пример 3. Определить расчетно-аналитическим методом припуск на параллельные плоскости в рычаге из стали 45. Заготовка - литье по выплавляемым моделям II класса точности (рисунок 7).
Результаты промежуточных расчетов представлены в таблице 3.
Р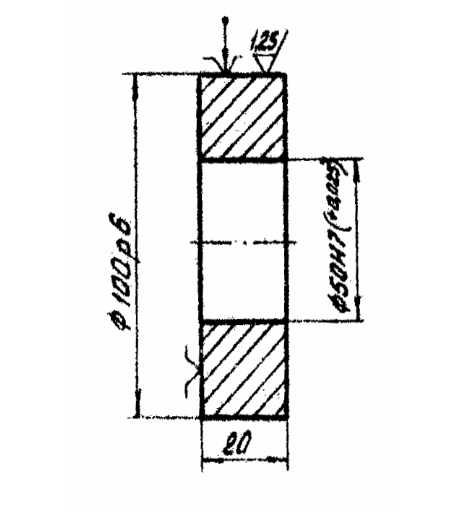
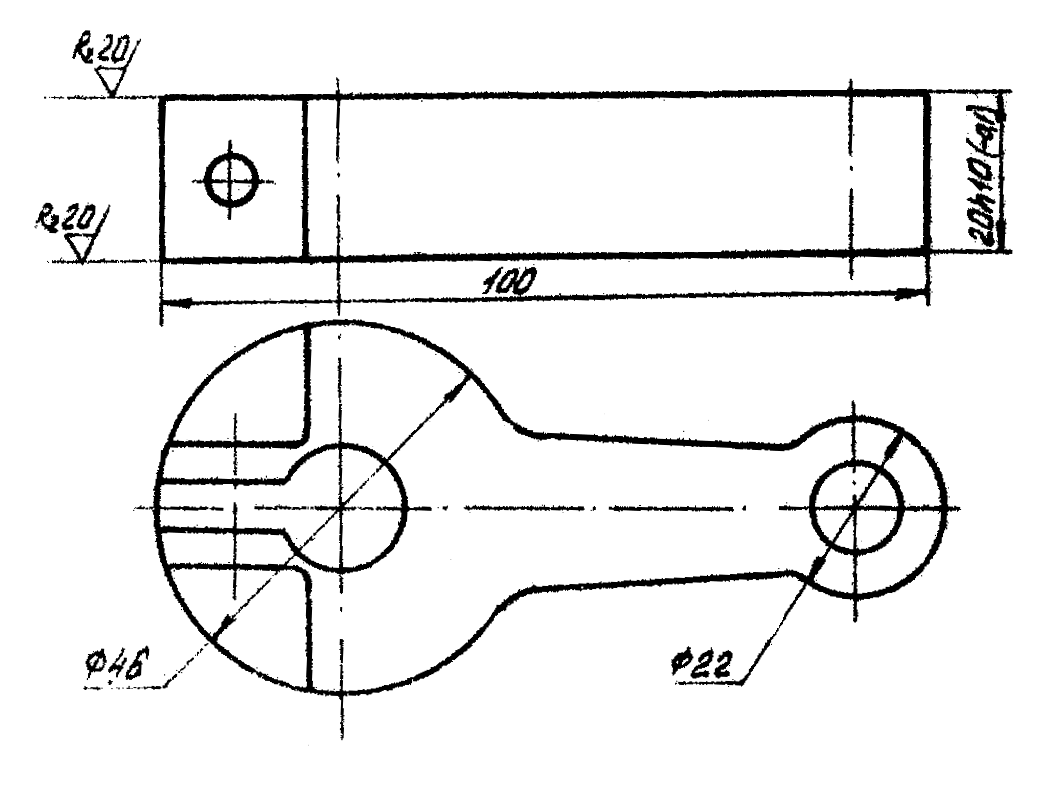 исунок
6. Эскиз втулки
Рисунок 7. Эскиз рычага
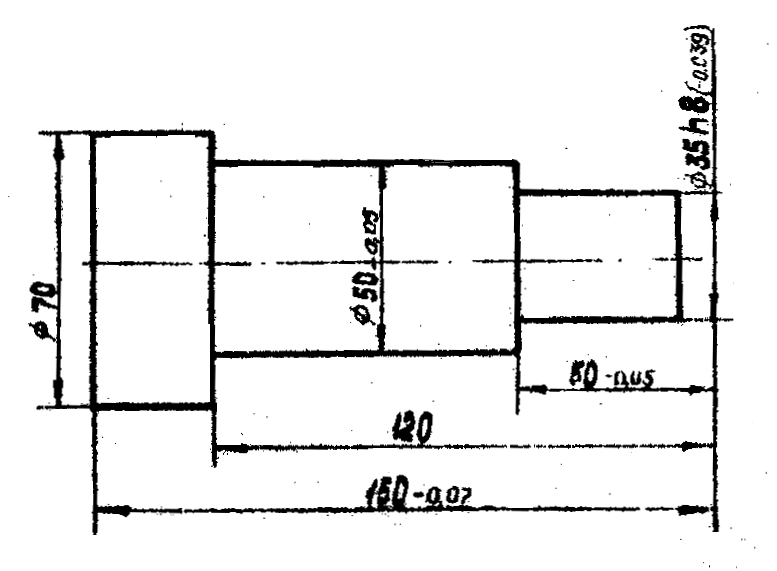 Пример 4.
Определить табличным методом припуск
на
35 h8
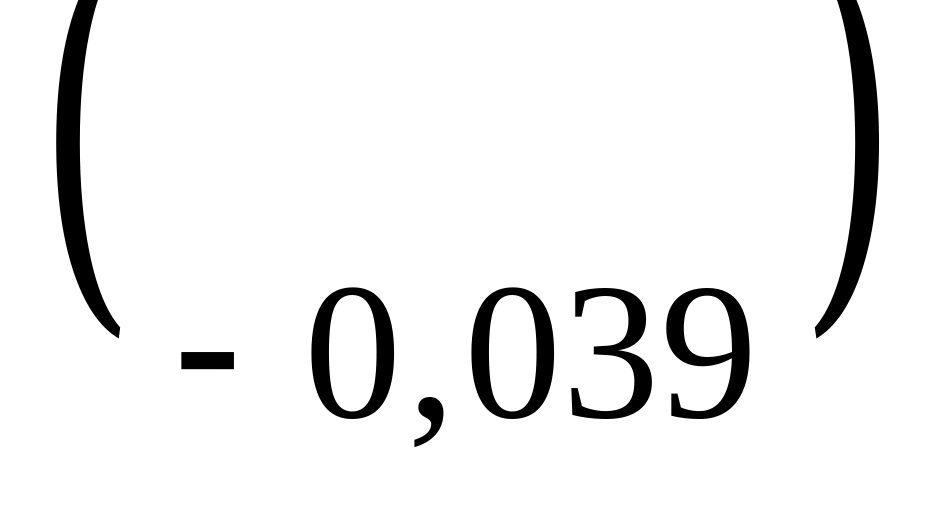 для вала, приведенного на рисунке 8.
Определенные по таблице значения,
ссылки на литературные источники и
необходимые расчеты представлены в
таблице 4.
Рисунок 8. Эскиз вала
Таблица 3 - Элементы припуска и предельные размеры