Материал: Дипломное проектирование по специальности 120100 «Технология машиностроения». Учебное пособие. Бородкин В.В., Болдырев А.И
При выборе черновой базы необходимо руководствоваться следующими положениями:
1. Необработанные поверхности заготовки могут быть использованы в качестве установочной базы без выверки только один раз.
2. Принятые поверхности для черновой базы должны иметь правильную геометрическую форму, не иметь следов отрезки облоя, литников и прибылей, литейных и штамповочных уклонов.
3. Если деталь обрабатывается со всех сторон, то черновой базой должна служить поверхность, имеющая наименьший припуск.
При выборе чистовых баз необходимо руководствоваться следующими положениями:
1. По мере возможности соблюдать принципы единства и постоянства баз.
2. Выбранные поверхности детали в качестве чистовой базы должны обеспечивать неизменность положения детали в пространстве и связать столько степеней свободы, сколько потребуется для устойчивого положения детали.
3. Выбранные технологические базы должны обеспечить наибольшую жесткость детали в направлении действия зажимных усилий и сил резания, возникающих в процессе обработки.
4. Установочные и направляющие базовые поверхности должны иметь наибольшие размеры.
При обработке детали следует стремиться использовать основные базы, так как при этом отпадает необходимость перерасчета размеров и ужесточения допусков.
Применение вспомогательных баз может быть оправдано, если при этом осуществляется большее удобство базирования и упрощается конструкция приспособлений.
Если выбранная технологическая база не совпадает с конструкторской, то необходимо рассчитать установочные размеры и допуски на них так, чтобы при возможных погрешностях базирования выполнялись требования точности конструкторских баз.
При этом пользуются размерными цепями, которые представляют связь между размерами. Различают два вида размерных цепей - конструкторскую и технологическую.
В конструкторской размерной цепи замыкающий размер является наименее важным, что нельзя сказать при рассмотрении технологической размерной цепи.
Расчет размерной цепи наиболее прост, когда ставится задача определения значения замыкающего размера по размерам составляющих звеньев, т.е. решается прямая задача. При расчете технологических размерных цепей всегда приходится решать обратную задачу, т.е. по заданным значениям замыкающего размера размерной цепи необходимо определить значения составляющих размеров. Для этого необходимо произвести подбор величин допусков на составляющие размеры с таким расчетом, чтобы их сумма не превышала допуск на замыкающий размер.
В технологической размерной цепи замыкающим размером служит размер, являющийся в конструкторской цепи одним из составляющих.
Рассмотрим примеры.
Пример I.
Определить погрешность установки в токарном 3-кулачковом самоцентрирующем патроне единичной заготовки, полученной литьем в оболочковую форму, если диаметр поверхности, воспринимающей силу зажима, равен 70 мм.
Решение. При обработке поверхностей вращения играет роль радиальное смещение, величина которого составляет 150 мкм, / 6 /, с. 26, таблица 13.
При обработке плоских торцовых поверхностей важно знать осевое смещение, равное в рассматриваемом случае 80 мкм, / 6 /, с. 26, таблица 13.
Пример 2.
Определить
погрешность базирования при токарной
обработке заготовки на центровой жесткой
оправке с буртом и закреплением заготовки
гайкой, если диаметр посадочного места
оправки равен
75
g6
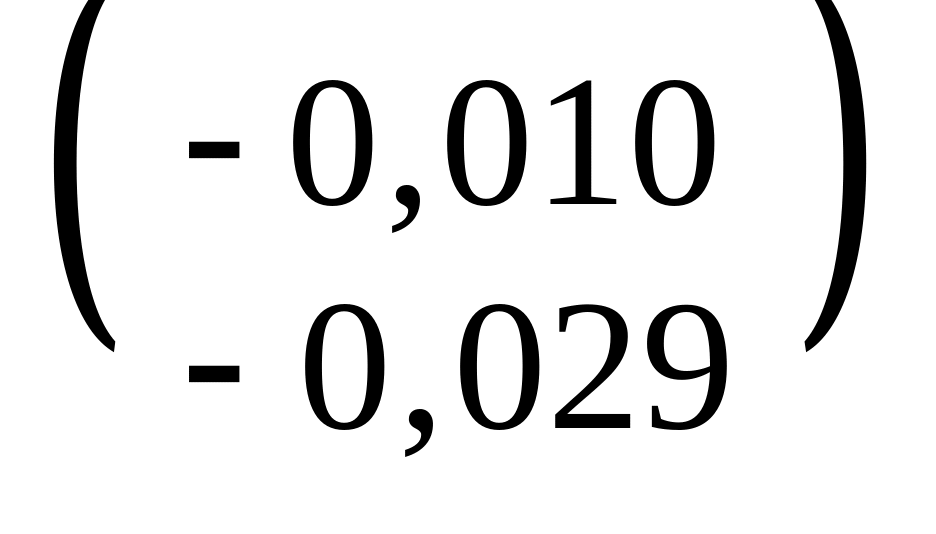 ,
а диаметр базового отверстия 75
Н7
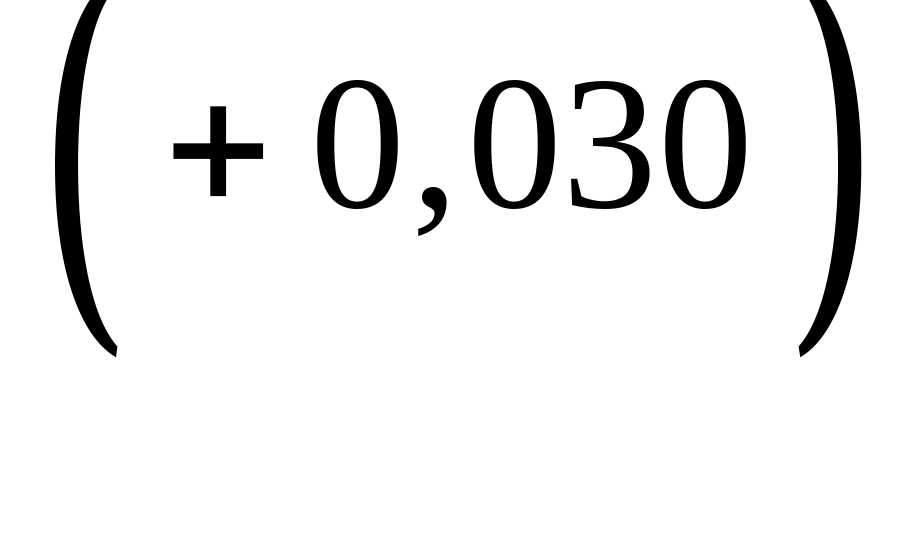 .
Решение. Погрешность базирования в радиальном направлении, сказывающаяся на точности расположения наружной обрабатываемой поверхности, равна наибольшему зазору между базовым отверстием и оправкой, т.е. в данном случае:
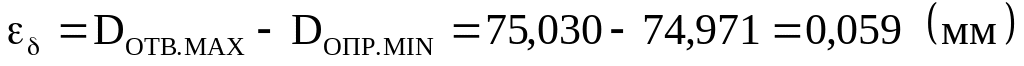 .
Пример 3.
Как следует
из чертежа детали (рисунок 1),
при обработке торца
2 уступа
необходимо выдержать размер
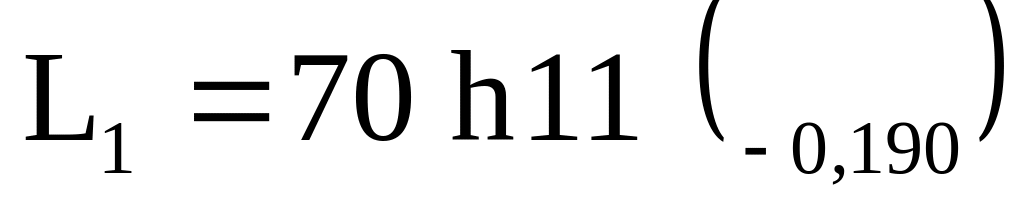 .
Обработка этого торца производится на
токарно - многорезцовом полуавтомате
(рисунок 2).
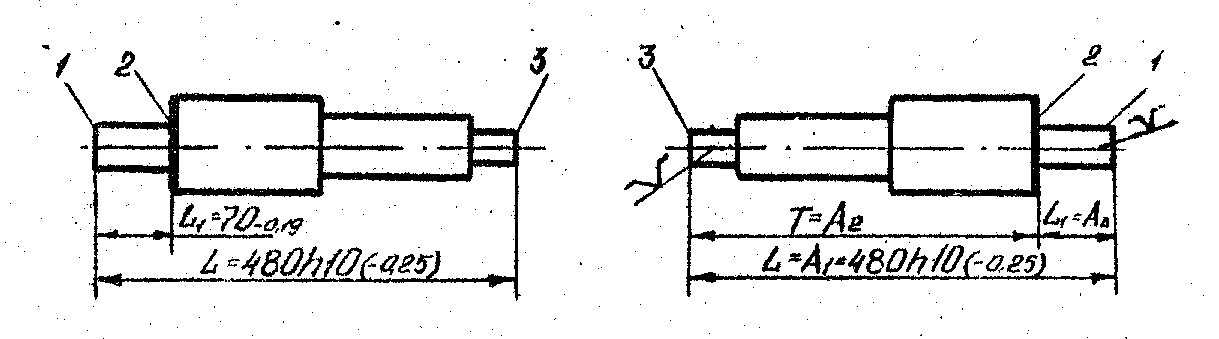 Рисунок 1.
Чертеж детали Рисунок 2. Схема
обработки
Определить
условия, при которых при обработке в
этом положении будет выполнено требование
чертежа в отношении точности заданного
размера
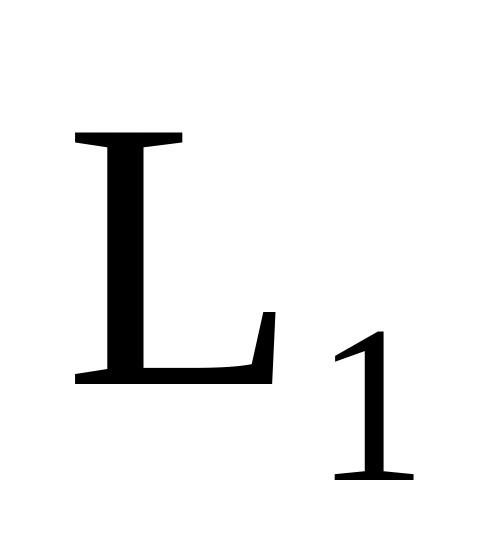 .
Решение. У
вала для его линейных размеров торец
1 принят
за конструкторскую базу и поэтому от
него задан paзмер
(до торца уступа) с точностью
11 квалитета
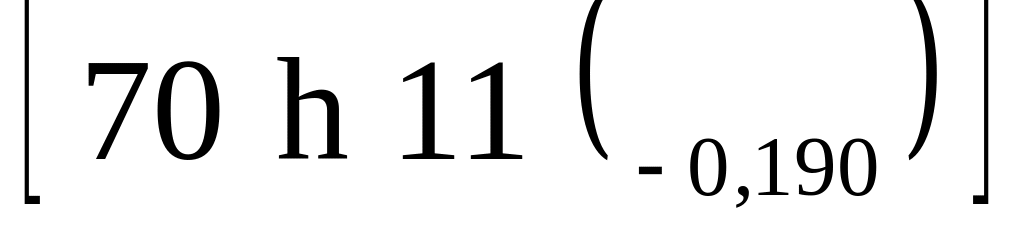 при общей длине вала
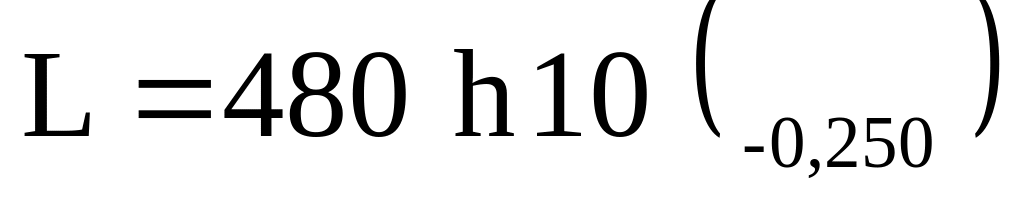 .
В конструкторской размерной цепи размер 410 = 480 - 70 является замыкающим звеном этой цепи.
При подрезке уступа 2 на токарно - резцовом полуавтомате с использованием плавающего центра установочной базой станет, кроме центровых гнезд, еще и торец 3 и создадутся условия не совмещения баз (конструкторской и технологической), в связи с чем потребуется определить новый технологический размер Т.
В
технологической размерной цепи замыкающим
становится размер
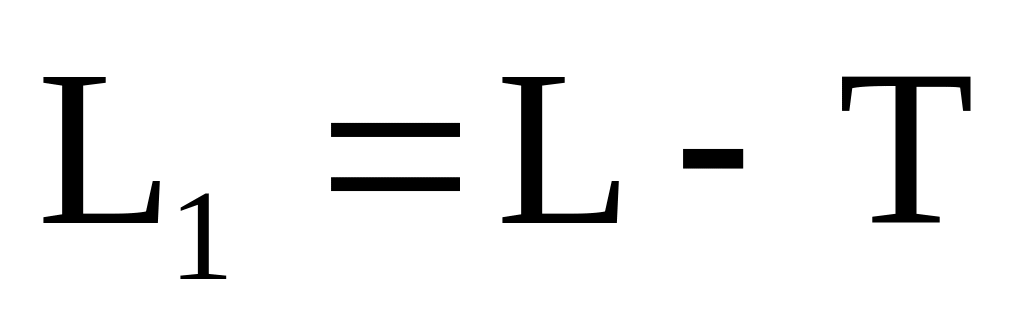 ,
допуск которого определяется так:
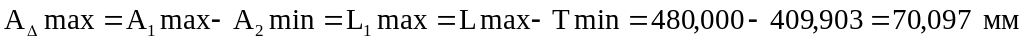 ;
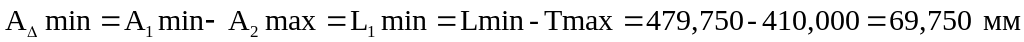 .
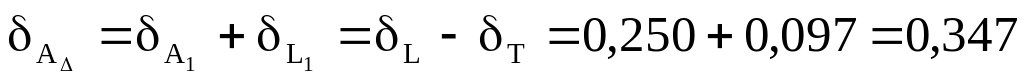 .
Допуском размера Т является экономическая точность работы полуавтомата по выдерживанию точности линейных размеров. Ее можно принять по 8 квалитету точности, что составляет на размер 410 h8 допуск, равный 0,097 мм.
Сравнивая
полученный допуск размера
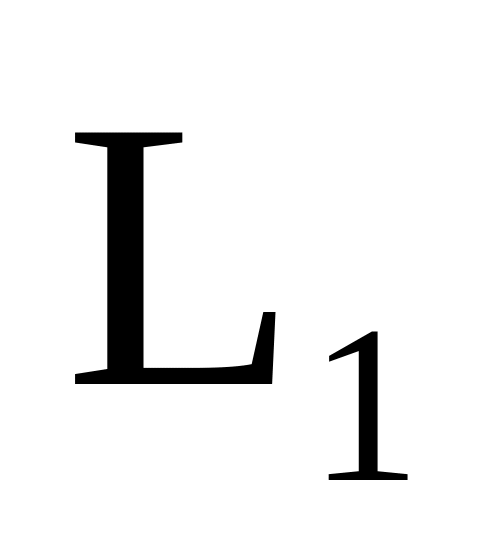 (0,347 мм) с
заданным чертежом
(0,190 мм),
устанавливаем, что заданная точность
не достигается. Значит, необходимо
уменьшить оба слагаемых, из которых
составляется допуск размера
70. Так:
а) ужесточить допуск на размер общей длины вала L до величины 0,097 мм, т. е. выполнять его с точностью 8 квалитета;
б) повысить точность при подрезке торца 2 до величины 0,063 мм, что соответствует точности 7 квалитета.
При выполнении этих мероприятий допуск размера будет равен:
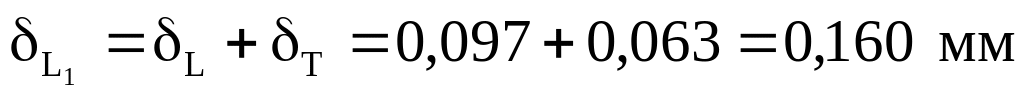 ,
что вполне удовлетворяет требованиям чертежа.
В данном разделе пояснительной записки необходимо дать обоснование баз на всех операциях, указать, как соблюдаются принципы единства баз и дать 2-3 расчета погрешностей базирования.
Рекомендуемая литература к разделу 2.7: / 1 /, с. 235-537; / 2 /, с. 36-46; / 3 /, с. 49-67; / 6 /, с. 24-39.
2.8 Разработка маршрутной технологии механической обработки.
Построение операций технологического процесса.
Расчет размерных цепей
Маршрут обработки определяется исходя из требований рабочего чертежа принятой заготовки и с учетом вида производства. В первую очередь обрабатываются поверхности детали, которые являются базовыми для дальнейшей обработки. Затем обрабатываются поверхности, имеющие наибольший припуск, а также поверхности, при обработке которых имеется наибольшая вероятность получения брака (из-за скрытых дефектов или сложностей механической обработки).
Поверхности, к которым предъявляются наиболее высокие требования по качественно - точностным характеристикам, обрабатываются окончательно в последнюю очередь, причем при выборе методов их обработки учитываются условия эксплуатации.
Наметив завершающий и первоначальный методы обработки, устанавливают промежуточные методы, исходя из правила, по которому каждому методу окончательной обработки предшествует один или несколько возможных предварительных менее точных методов. Технологический допуск на промежуточный размер и качество поверхности, полученное на предыдущем этапе обработки, должны находиться в пределах, при которых можно использовать намечаемый последующий метод обработки.
При назначении, метода обработки необходимо стремиться к тому, чтобы одним и тем же методом подвергалось обработке возможно большее количество поверхностей заготовки, что позволяет максимально совмещать обработку отдельных поверхностей, сокращает количество операций и установов, повышает производительность и точность обработки.
При построении операций допуски на операционные размеры детали необходимо назначать с учетом ГОСТ 16320-70 «Цепи размерные. Методы расчета плоских цепей» / 8 /. Следует привести 1-2 соответствующих расчета. Например, задача:
Установить допуски на операционные размеры детали по рисунку 3а.
Деталь обрабатывается по следующему маршруту.
Операция 1. Подрезка торцов и зацентровка валика на фрезерно - центровальном станке (рисунок 3б).
Операция 2. Токарная обработка валика с одного конца с установкой валика в центрах (передний центр - плавающий, рисунок 3в).
Операция 3. Токарная обработка валика с другого конца при аналогичной схеме базирования (рисунок 3г).
Операция 4. Шлифование 32 h8.
В результате обработки валика требуется достичь заданную чертежом точность размеров 50, 60 и 140 мм.
В спроектированном
технологическом процессе размер 50 мм
окончательно получается на 3-й операции
и является замыкающим звеном размерной
цепи А:
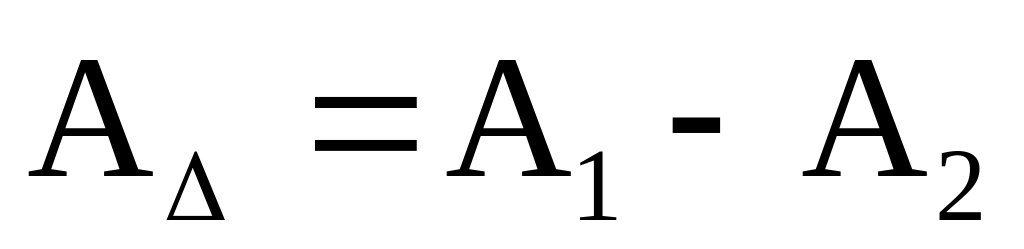 .
Вскрыв схему образования размера
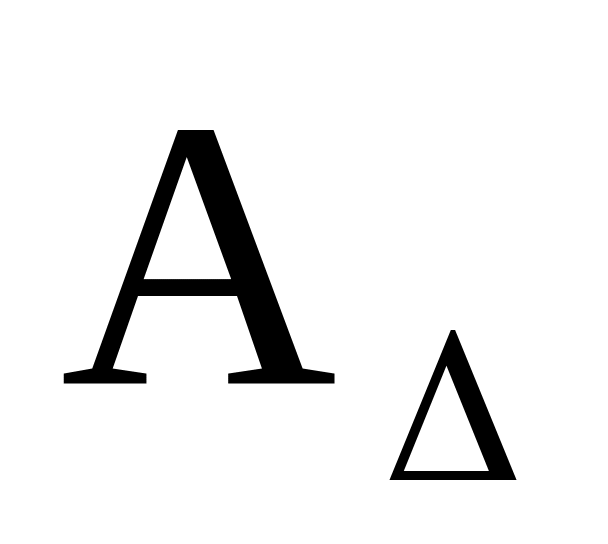 ,
получим:
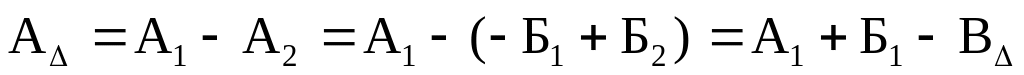 .
Размер 60 мм
также получается на 3-й операции. На
рисунке 3г видно, что он является
замыкающим звеном размерной цепи Г;
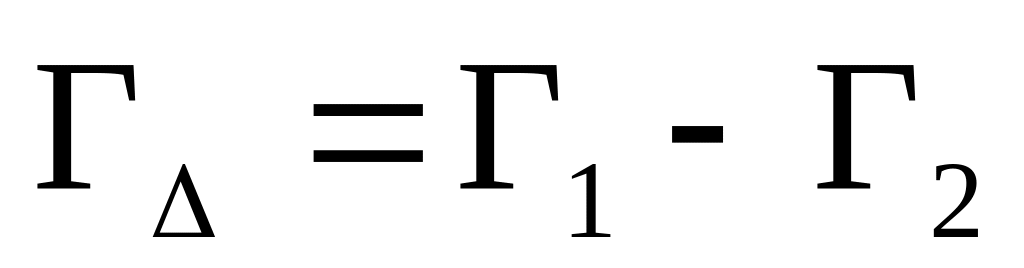 и образуется параллельно с размером
;
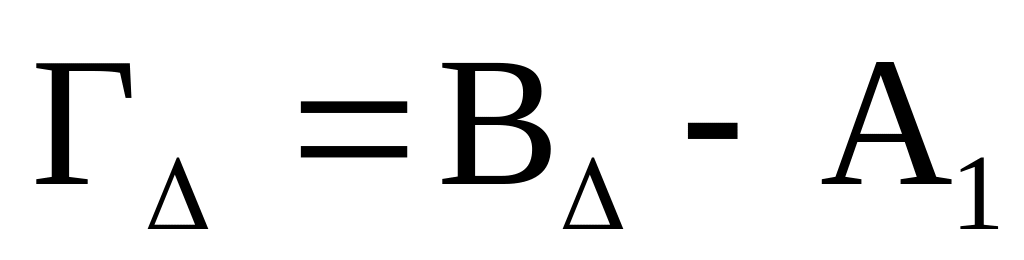 .
Размер
140 мм
получается как замыкающее звено
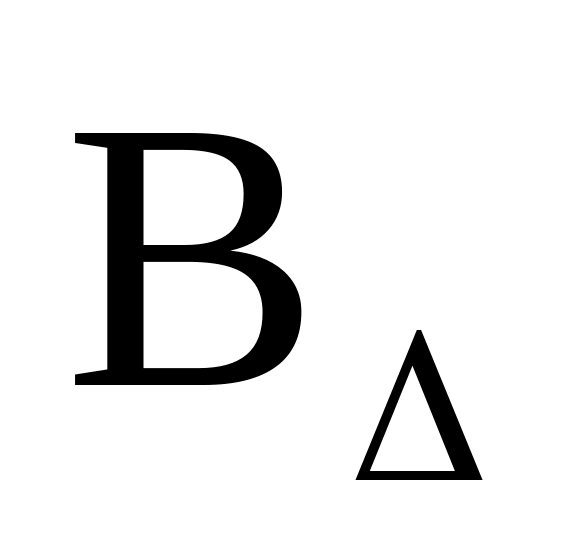 размерной цепи системы СПИД на 1-й
операции.
Таким образом,
для одновременного обеспечения требуемой
точности размеров
50 мм и 60 мм
необходимо рассмотреть две параллельно
связанные размерные цепи:
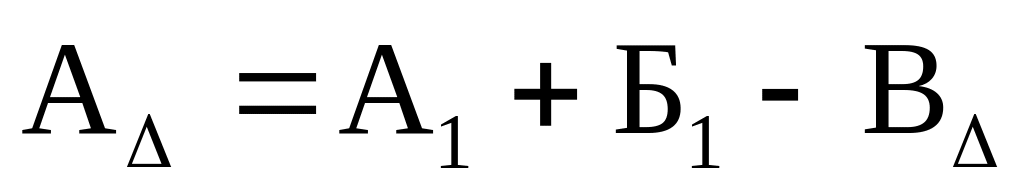 и
.
Р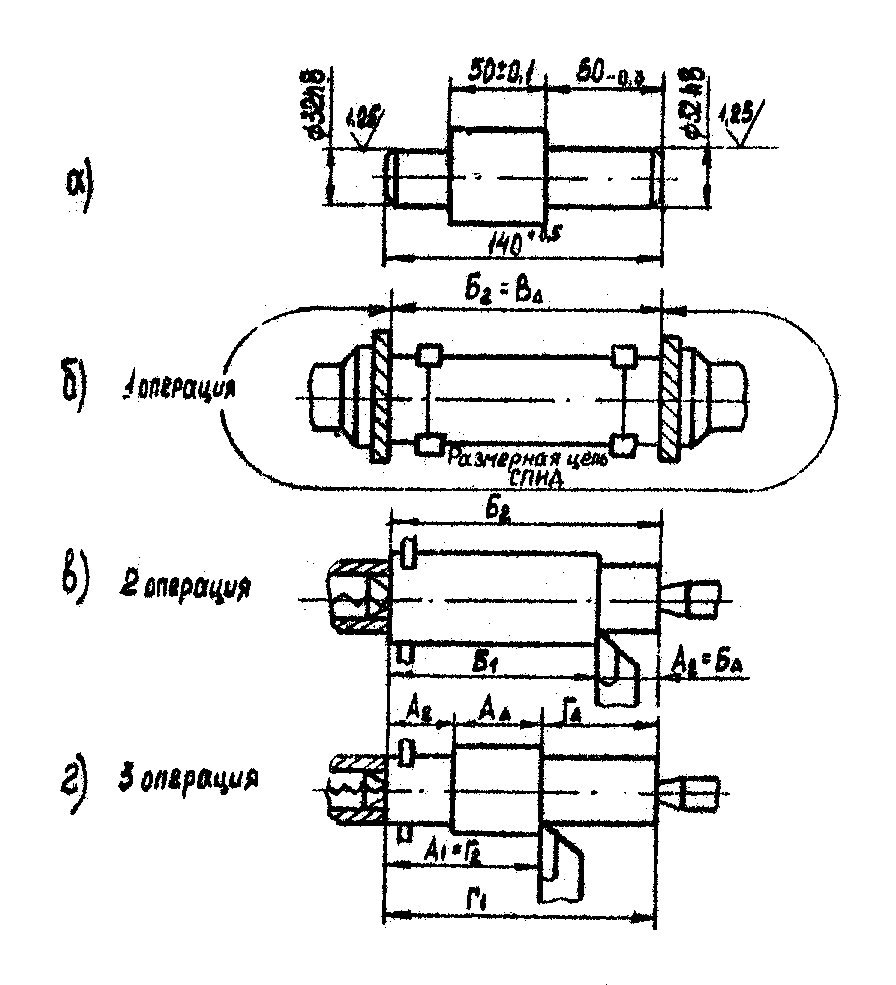 исунок
3. Эскизы детали (а) и маршрута обработки
(б-г).
Руководствуясь существующим правилом расчета допусков на звенья параллельно связанных размерных цепей, согласно которому расчет допусков следует начинать с той размерной цепи, замыкающее звено которой имеет наименьший допуск, установим операционные допуски, преследуя целью обеспечение требуемой точности размера 50 мм.
Используя
метод неполной взаимозаменяемости при
условии, что предполагаемое распределение
погрешностей на каждом звене подчинено
закону Гаусса
(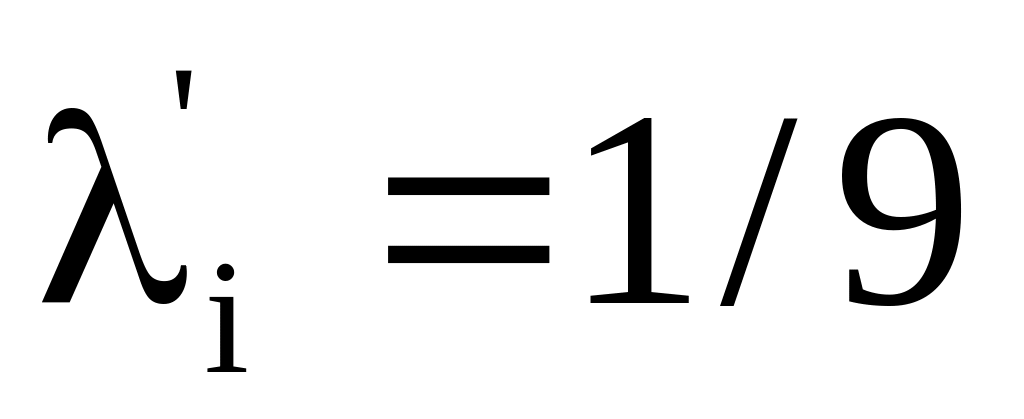 )
и процент риска Р = 0,27%
(t
= 3),
можно установить:
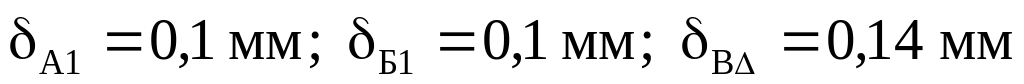 .
Проверка:
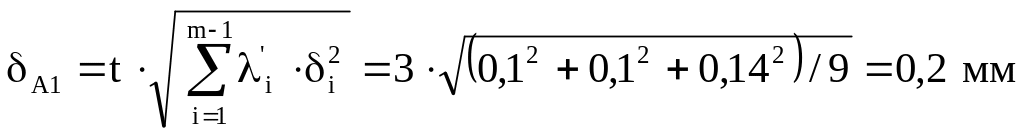 .
Нетрудно
видеть, что установленные допуски
надежно обеспечивают точность размера
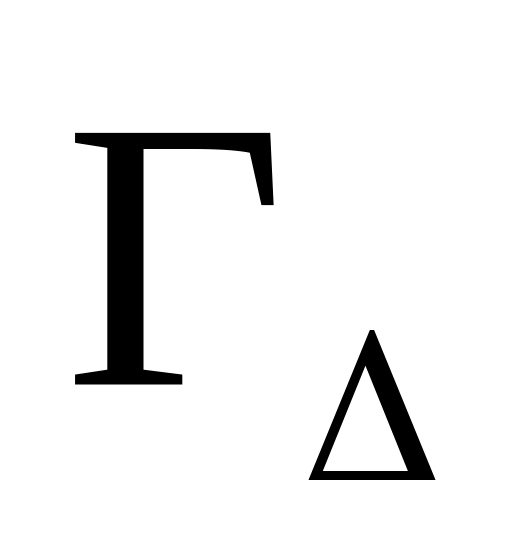 даже по методу полной взаимозаменяемости,
так как
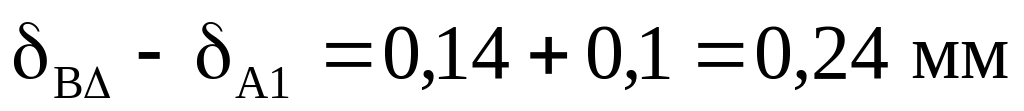 меньше
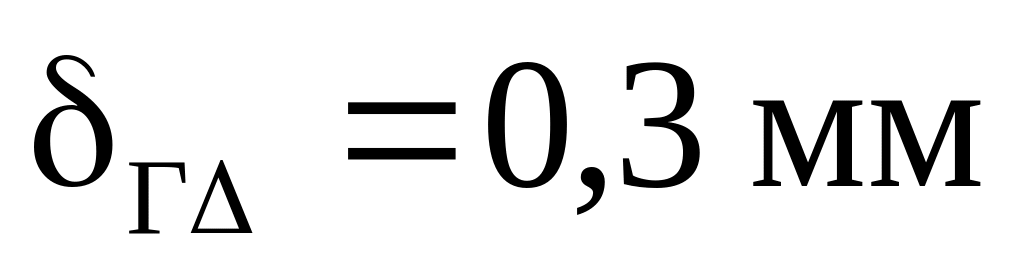 .
Что касается размера 140 мм, то для достижения требуемой точности допуск на операционный размер должен быть задан жестче, чем это требует чертеж детали.
Для назначения координат середин полей допусков операционных размеров необходимо совместное решение уравнений координат:
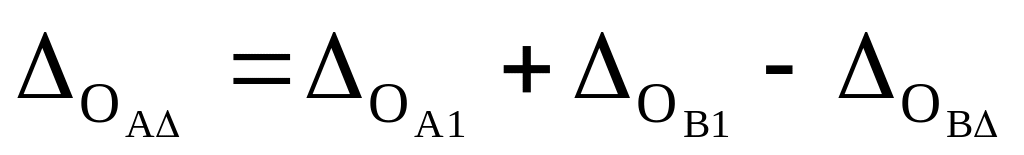 и
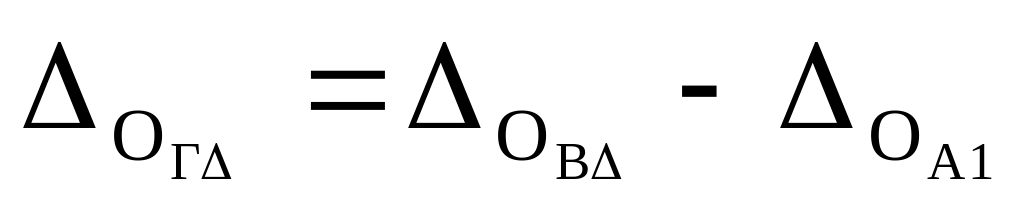 .
Чертеж детали
требует, чтобы
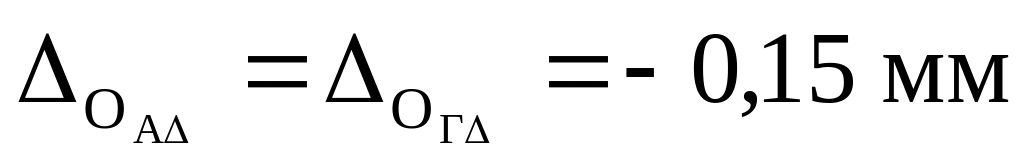 и
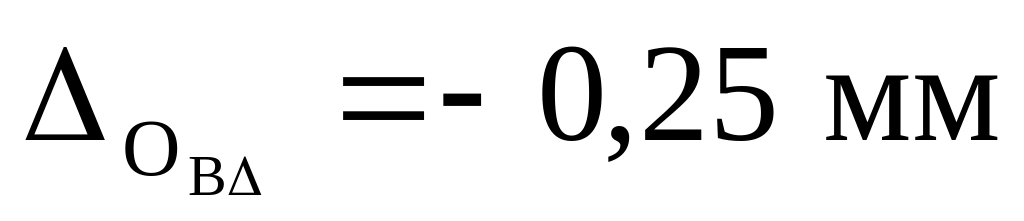 .
Учитывая это требование, необходимо установить
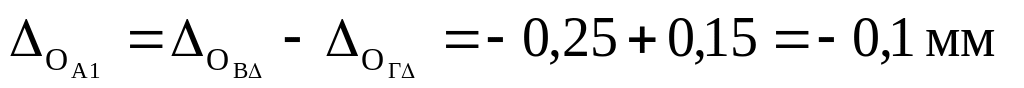 и
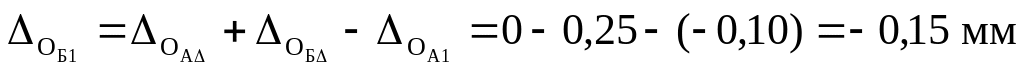 .