Дипломная работа: Дипломный проект Технология изготовления пластмассового мостовидного протеза
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
В последнее время распространение в ортопедической стоматологи получила пластмасса Ре-файн Брайт (Re-fine Bright) от фирмы Yamahachi. Это многофункциональная самотвердеющая высокопрочная облицовочно-моделировочная пластмасса.
Состав: порошок – полиметилметакрилат. Жидкость – метилметакрилат (100%). Ее преимущество перед другими пластмассами заключается в том, что пластмасса практически не меняет цвет. Также пластмасса обладает необходимой степенью прозрачности. Отвердевшая пластмасса, легко и быстро полируется, не накручивается на бор или фрезу. Подходит для всех методов работы, включая метод работы кистью, заливки и полимеризации под давлением. [29]
Моделировка восковой композиции каркаса осуществляется из моделировочного воска. Он выпускается в виде прямоугольных брусков синего цвета, размером 40 х 9 х 9 мм. Этот воск отличается малой тепловой усадкой и не изменяет своих свойств при неоднократном расплавлении, фактически полностью выгорает в процессе подготовки формы к литью (зольность не превышает 0,05%). Указанный воск легко поддается обработке инструментами, дает сухую невязкую стружку, имеет минимальную термическую усадку. Температура плавления составляет 58° С.
Моделировочный воск обладает следующими характеристиками:
-
Имеет хорошие показатели при плавлении. С ним удобно работать и это самый востребованный материал для создания прототипов мостовидных протезов. -
Текучесть. Материал легко застывает и принимает нужную форму при комнатной температуре. При обработке он хорошо склеивается. -
Податливость. Материал отлично обрабатывается инструментом, не липнет и не спадает с рабочей поверхности. -
Не оставляет следов. При обработке формы из гипса воск хорошо смывается теплой водой и не оставляет при этом жирных следов и разводов. -
Умеренная хрупкость. В меру хрупкий, но это не сказывается на качестве протезной конструкции.
К стоматологическим моделировочным воскам предъявляют определенные требования. Они должны:
-
во время процесса остывания давать небольшую усадку; -
иметь пластичность при нагревании в пределах от 41 до 55°С; -
при остывании до 37-40°С становиться твердыми; -
не расслаиваться и не прилипать в момент обработки; -
для упрощения процесса моделирования иметь яркие цвета.
1.6 Принципы конструирования мостовидных протезов
Согласно первому принципу опорные элементы и тело протеза должны находиться на одной линии. Криволинейная форма промежуточной части допустима только в переднем отделе, если выпуклость тела резко выражена опорные зубы вывихиваются вперед. В мостовидном протезе желательно соединять в жесткий блок только одинаково функционально ориентированные зубы (боковые с боковыми, передние с передними). Если приходится объединять передние зубы с боковыми, то в конструкцию включается клык. Наилучшим видом стабилизации для любых протезов является стабилизация по дуге.
Второй принцип заключается в том, что следует использовать в качестве опоры зубы со средней высотой коронки. Зубы с низкими клиническими коронками непригодны, особенно для штампованно-паяных протезов, т.к. пайка будет маленькая и слабая. Зубы с высокими клиническими коронками особенно при атрофии десны и заболеваниях пародонта нагруженные мостовидным протезом быстро расшатываются.
Третий принцип предполагает, что ширина жевательной части тела мостовидного протеза должна быть меньше ширины замещаемых зубов, чтобы не перегружать опоры. Бугры не следует моделировать резко выраженными, следует создавать окклюзию удобства, предполагающую отсутствие блокирующих движений.
Четвертый принцип основан на том, что величина жевательного давления обратно пропорциональна расстоянию от точки приложения силы до опорного зуба. Для снижения функциональной перегрузки зубов необходимо увеличивать количество опор, избегать применения консолей и уменьшать ширину жевательной поверхности тела протеза.
Пятый принцип предполагает обязательное восстановление контактных пунктов между опорами протеза и рядом стоящими зубами для восстановления непрерывности зубной дуги.
Шестой принцип предусматривает грамотное конструирование протезов с точки зрения нормализации окклюзионных контактов. Здесь следует заботиться о создании множественных равномерных окклюзионных контактов при всех видах окклюзии, устранении преждевременных контактов, правильном моделировании окклюзионных поверхностей опорных коронок и тела.
Седьмой принцип предполагает соблюдение эстетических норм, т.е. все видимые части протеза долины быть облицованы под цвет естественных зубов пластмассой, цвет протезов должен соответствовать цвету оставшихся зубов. [19, с.304].
Ткани зубов обладают определенной светопроницаемостью – эмаль способна пропускать около 70% света, а лежащий под эмалью дентин – около 30%. Такие оптические свойства придают коронкам зубов определенную степень прозрачности, которая особенно видна в области режущих краев и боковых поверхностей зуба (особенно при ярком освещении) [9, с.88].
Нужно отметить, что у разных людей прозрачность эмали зубов может немного отличаться.
ГЛАВА 2. ТЕХНОЛОГИЯ ИЗГОТОВЛЕНИЯ ПЛАСТМАССОВОГО МОСТОВИДНОГО ПРОТЕЗА
2.1 Лабораторно-технические этапы изготовления пластмассового мостовидного протеза.
Отливка рабочей и вспомогательной модели.
По полученному рабочему оттиску получают модель.
На культи препарированных зубов наносится слой компенсационного лака, что обеспечивает создание пространства для фиксирующего материала и облегчает наложение готового мостовидного протеза в полости рта. Компенсационный лак наносят на всю гипсовую культю, не доходя 0,5 мм до клинической шейки зуба.
Гравировка шеек. В области препарированных зубов проводится гравировка шеек, скальпелем или заточенным шпателем очищаем место перехода зуба в десны от наплывов гипса, таким образом, уточняя границы. Затем обводим шейку остро отточенным химическим карандашом. Данная линия служит ориентиром для оформления будущего края протеза.
Моделирование опорных коронок и промежуточной части.
Порциями наносим расплавленный моделировочный воск, моделируем анатомическую форму зубов и промежуточную часть; - при моделировании восстанавливаем контактные пункты, окклюзионные контакты; - при моделировании отдаем предпочтение бесцветному воску так как краситель цветного воска может перейти в гипс при гипсовке в кювету и окрасить пластмассу; - вестибулярная поверхность моделируется слегка в увеличенном объёме в расчёте на обработку пластмассы после полимеризации.
Гипсовка в кювету.
Вываривание воска. Кювету с затвердевшим гипсом помещаем в кипящую воду на 10-15 мин, а затем вскрываем. Остатки расплавленного воска тщательно смываем горячей водой и охлаждаем кювету, после чего формуем в нее пластмассу.
Нанесение изоляционного лака «Изальгин». Разделительный лак «Изальгин» изготовлен на основе альгината натрия. Образуя пленку на поверхности гипсовой модели, лак «Изальгин» предотвращает сращивание гипса с пластмассой. Покрытие гипсовой формы разделительным лаком «Изальгин» проводим после того, как с поверхности гипса удален воск и модель (форма) хорошо обезжирена кипячением в воде.
Замешивание и паковка пластмассы «Синма-М».
Закрепление в бюгельном зажиме. После контрольного прессования и удаления излишков пластмассы кювету зажимают в бюгель и полимеризуют.
Полимеризация. Полимеризацию материала СИНМА-М проводим на водяной бане согласно инструкции.
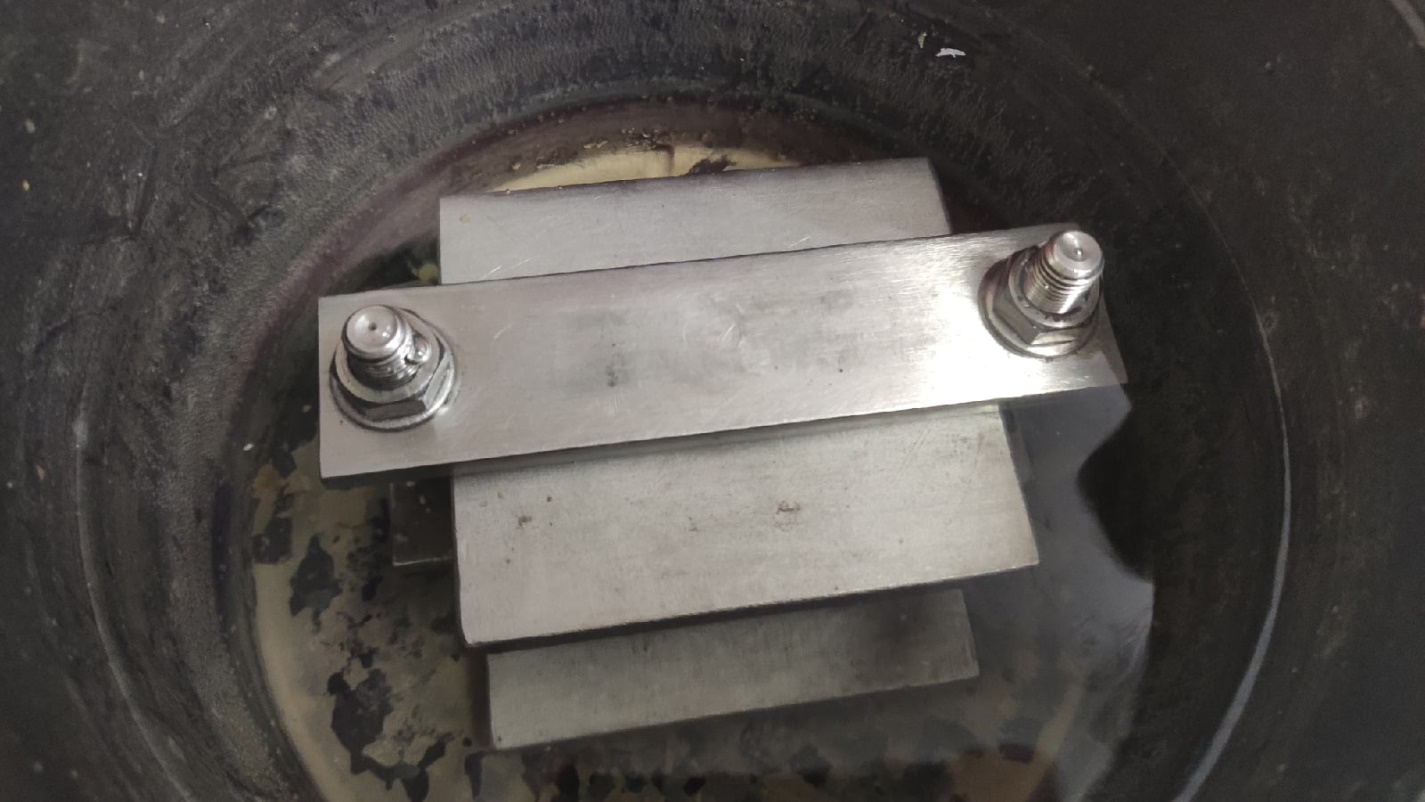
Выемка из кюветы
Обработка, полировка. После тщательной обработки протез следует отшлифовать наждачной бумагой и абразивными материалами.
Шлифовку можно проводить вручную и на шлифовальных моторах. После шлифовки коронку промывают щеткой в холодной воде и полируют мягкой волосяной щеткой с разведенным в воде порошком.
Готовый мостовидный протез из пластмассы
Источник: https://files.student-it.ru/previewfile/164787