Материал: Интегрированные системы технической подготовки производства. методические указания к выполнению контрольных работ. Демидов А.В
<Точки сверления> могут быть указаны и вручную. Координаты центров отверстий задаются либо напрямую путем ввода значений, либо точками, которые могут быть импортированы из файлов или же определены в режиме <2D Геометрия>, а также выбором отверстий (цилиндрических поверхностей) на 3D модели. Список отверстий с их параметрами (высота переключения на рабочую подачу и глубина сверления) формируется в окне <Рабочее задание>. В этом же окне доступна функция автоматического обнаружения круглых отверстий в обрабатываемой модели.
Верхний и нижний уровни отверстия для каждой точки могут быть заданы пользователемвручную или рассчитаны автоматически. При автоматическом расчете верхний уровень определяется исходя из модели заготовки (уровень, где инструмент упирается в заготовку), а нижний уровень– по модели обрабатываемой детали (уровень, где инструмент упирается в деталь).
Вбольшинстве случаев диаметр инструмента следует устанавливать равным диаметру просверливаемых отверстий, а при обработке отверстий по спирали и выборкой круглых колодцев диаметр инструмента должен быть меньше диаметра отверстия. Все отверстия операции обрабатываются одним инструментом и циклом одного типа. Для обработки отверстий разных диаметров или циклами различных типов необходимо создавать несколько операций. Исключением является лишь обработка отверстий разного диаметра по спирали или выборкой колодца.
Вокне параметров операции, которое открывается по
кнопке  из режима <Технология>, настраиваются общие свойства операции. На странице <Инструмент> можно выбрать инструмент для обработки отверстий.
Страница <Режимы> позволяет задавать режимы обработки: скорость вращения шпинделя, охлаждение, величины подач для разных типов ходов (подход, отход, рабочий ход и т.п.). Перемещения на вспомогательных ходах (т.е. там, где не происходит резания) могут осуществляться как в ускоренном
16
режиме, так и в режиме линейной интерполяции. Данная настройка переключается галочкой <Все не режущие подачи как ускоренные>.
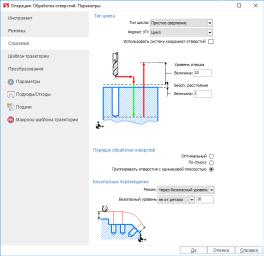
Способ обработки отверстий, а также ряд дополнительных параметров задаются на странице <Стратегия> окна параметров операции.
Рис. 3. Окно параметров операции сверления отверстий
Взависимости от выбранного в выпадающем списке <Тип цикла> способа обработки вид окна и набор параметров изменяется.
Всписке <Формат УП> указывается формат управляющей программы обработки отверстий.
• <Развернутый>. Все движения инструмента со-
стоят из команд элементарного перемещения (отрезки и дуги окружностей).
• <Цикл>. В управляющую программу выводятся команды циклов обработки отверстий. Каждая команда цикла содержит в себе весь комплекс манипуляций инструментом,
17
необходимый для обработки отверстия. Способы отработки тех или иных циклов зависят от используемой стойки ЧПУ. Переключатель <Использовать систему координат отверстий> позволяет включить использование локальных систем координат для обработки каждого отверстия. При выключенной галочке все отверстия обрабатываются в общей системе координат операции. Если галочку включить, то после позиционирования на безопасном уровне над отверстием будет сгенерирована локальная система координат (команда переноса ЛСК – Origin) с началом на верхнем уровне отверстия и осью Z, совпадающей с осью отверстия. Таким образом, циклы обработки отверстия всегда получаются в плоскости XY локальной системы координат, что поддерживается большинством стоек ЧПУ.
Последовательность обработки отверстий определяется порядком их вхождения в список рабочего задания, если в окне стратегии для параметра <Порядок обработки отверстий> выбрано значение <По списку>. При выборе значения <Оптимальный> последовательность обработки будет выбираться таким образом, чтобы длина траектории была минимальной. Если же на данной панели выбран пункт <Группировать отверстия с одной плоскостью>, то оптимизация отверстий будет производиться сначала для отверстий, лежащих в одной плоскости, и лишь затем происходит переход к отверстиям, лежащим в других плоскостях, последовательность обхода которых также будет оптимизироваться группами.
Параметры на панели <Переходы> позволяют настроить способ перехода инструмента от одного отверстия к другому. При помощи выпадающего списка <Режим> система позволяет выбрать следующие типы переходов.
• <Использовать безопасный уровень>. Переходы, формируемые данным способом, осуществляются путем подъема на безопасный уровень текущего отверстия, перемещения по прямой к безопасному уровню следующего отверстия и опускания к уровню начала цикла для этого отверстия. Следует отметить, что безопасный уровень всегда отсчитывается вдоль
18
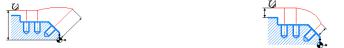
оси каждого из обрабатываемых отверстий. При этом величина безопасного уровня может быть зада либо как абсолютная, либо как относительная величина. При абсолютном способе задания безопасный уровень отсчитывается от проекции нулевой точки системы координат на ось данного отверстия. При относительном способе задания безопасный уровень отсчитывается вдоль оси отверстия, начиная от самой верхней выступающей части детали.
Абсолютный безопасный уровень |
Относительный безопасный уровень |
|
|
|
|
Рис. 4. Задание плоскости безопасности
Величина <Безопасное расстояние> определяет точку на оси отверстия относительно верхнего уровня отверстия. В данной точке обычно производится переключение с подачи подвода или ускоренной подачи на рабочую подачу. Таким образом, остается зазор, позволяющий исключить контакт инструмента с заготовкой до включения рабочей подачи.
Параметр <Уровень отвода> также определяет точку на оси отверстия – точку отвода. Данная точка расположена на расстоянии <Уровень отвода> от верхнего уровня отверстия. В точке отвода инструмент обычно находится до начала и после завершения работы цикла обработки отверстия.
Функция <Размножение по оси> позволяет упростить процедуру задания отверстий для обработки при наличии на детали повторяющихся элементов. Можно задать отверстия для одного повторяющегося элемента, а затем указать по какой координате размножить и сколько копий отверстий необходимо обработать.
19
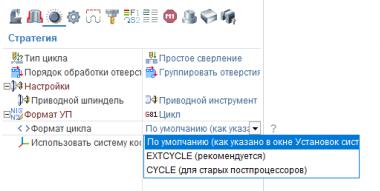
В инспекторе свойств операции обработки отверстий имеется соответствующий параметр <Формат цикла>.
Рис. 5. Формат цикла обработки очерстви
Указанный параметр может принимать следующие зна-
чения.
•<По умолчанию (как указано в окне Установок системы)>. Будет использован формат цикла, который указан в окне системных установок. По умолчанию параметр в окне системных установок имеет значение EXTCYCLE.
•<EXTCYCLE (рекомендуется)>. Будет использован новый формат цикла EXTCYCLE. Данный цикл отличается расширенным набором параметров, включает все стратегии обработки, которые реализованы в системе, а также позволяет реалистично моделировать перемещения инструмента согласно выбранной стратегии.
•<CYCLE (для старых постпроцессоров)>. Будет использован старый формат цикла CYCLE. Этот цикл моделирует любую стратегию обработки только как простое опускание до нижнего уровня отверстия. Данный формат необходим для совместимости с постпроцессорами старых версий, в которых не реализована подпрограмма обработки для технологической команды EXTCYCLE.
20