Материал: Курс общей химии. Спиридонов Б.А
гии. Он имеет ряд отличительных особенностей по сравнению с выделением многих других металлов: высокий отрицательный потенциал восстановления хромат - ионов, низкий выход по току хрома (15 - 30 % в зависимости от катодной плотности тока ik и длительности электролиза η), высокие плотности тока, обязательное присутствие в растворе некоторых посторонних анионов, необходимость применения нерастворимых анодов, очень низкая рассеивающая способность электролита.
Чрезвычайная сложность явлений, сопровождающих процесс хромирования, не позволяет пока признать вопрос о механизме решенным однозначно. Однако предположение о непосредственном восстановлении Сr6+ до Сr° представляется экспериментально более обоснованным. Восстановление хрома можно представить уравнением:
CrO42- + 8H+ + 6ē = 2Cr0 + 4H2O
Особенностью процесса является то, что посторонние анионы адсорбируясь на поверхности катода, препятствуют образованию на ней прочной окисной пленки и тем самым облегчают сорбцию и восстановление хромат-ионов.
Основными компонентами хромового электролита являются хромовые кислоты H2CrO4 и H2Cr2O7, посторонние анионы (SO42- и SiF62-) и соединения трехвалентного хрома. На практике чаще всего применяют электролит, содержащий
200 - 300 г/л CrO3 и 2,5 г/л Н2SO4.
Основным недостатком электролита является его повышенная токсичность. Применение электролитов хромирования c относительно низкой концентрацией CrO3 позволяет уменьшить загрязнение окружающей среды и улучшить условия труда в гальванических цехах. Известны способы нанесения хромовых покрытий из двух электролитов с концентрацией CrQ3 60 г/л и 150 г/л. Осаждение хрома из этих электролитов можно проводить как в стационарных (с использованием постоянного тока), так и в нестационарных (с использованием
273
импульсного тока) режимах. Покрытия осаждаются зеркальноблестящие, высокой коррозийной стойкости.
Цинкование. Электролитические покрытия цинком применяются для защиты от коррозии изделии из черных металлов (сталь, чугун) от коррозии. Цинком покрывают стальные листы, проволоку, ленту, детали машин и крепежа, водопроводные трубы, питательные резервуары и предметы домашнего обихода (из черного металла), соприкасающиеся с пресной водой при температуре 60 - 70 °С; бензобаки, бензино- и маслопроводы и др.
Электролиты для цинкования можно разделить на две основные группы: простые кислые (сернокислые, хлористые, борфтористоводородные и др.), в которых цинк находится в виде гидратированных ионов, и сложные комплексные, в которых оба металла присутствуют в виде комплексных ионов, заряженных отрицательно (анионы) или положительно (катионы). К комплексным электролитам относятся щелочноцианистые, пирофосфатные, аммиакатные, аминокомплексные с различными органическими лигандами и др. Для цинкования применяются также щелочные нецианистые или цинкатные электролиты.
Наиболее широко применяют кислые электролиты. Кислые электролиты применяют главным образом для цинкования изделий простой формы. В присутствии некоторых органических добавок, повышающих катодную поляризацию, из кислых электролитов можно получать относительно равномерные по толщине светлые осадки и на рельефных деталях.
Одним из существенных недостатков сернокислых электролитов цинкования является их низкая буферная емкость. Для повышения буферной емкости электролитов вводят, например, сульфат алюминия, который тормозит образование основных соединений цинка (ZnO , Zп(OН)2 и др.), ухудшающих качество покрытий. Однако в присутствии Al2(SO4)3 нельзя повышать плотность тока более 2 А/дм2 т.к. при более высоких ее значениях повышается рН прикатодного слоя (рНs) до
274
4,2 и более, что является причиной резкого ухудшения качества покрытий.
В последние годы разработаны новые электролиты цинкования, в которые вводят более эффективные буферные добавки, чем сульфат алюминия - молочную, янтарную и другие кислоты. Разработанные электролиты, в сравнении о известными, позволяют повысить скорость процесса в 1,5 - 2 раза, а покрытия осаждаются лучшего качества, полублестящие и более коррозионностойкие (в 1,5 - 2 раза). В этих электролитах можно вести электролиз при плотности тока 5 А/дм2, темпера-
туре 18 - 25 °С и рН - 2,3 - 3,5.
Электроосаждение сплавов. В последние десятилетия большое внимание уделяется изучению процессов электроосаждения сплавов как у нас в стране, так и за рубежом. Этот интерес вызван тем, что электролитические сплавы, используемые в качестве покрытий, характеризуются в большинстве своем ценными физико-химическими и физико-механическими свойствами, отличными от свойств покрытий из чистых металлов. Применяют сплавы из двух и более компонентов. Так, например, сплав меди с цинком (желтая латунь) широко применяется для улучшения адгезии металла с резиной, сплав меди с оловом (белая бронза) обладает высокой отражательной способностью. Для защиты изделий от коррозии значительный интерес представляют сплавы хрома с металлами группы железа, а также хром-вольфрам, хром-молибден, хром-рений. Очень устойчивыми в агрессивных средах являются сплавь циркония и ванадия (Zr - Zn., Zr - Cd, V - Ni - Сr). Следует отметить, что уже изучено свыше 300 сплавов. Однако не все они нашли применение в промышленности. Технология электролитического получения многих сплавов разработана сравнительно недавно и еще полностью не установлены их свойства.
Особенностью процессов электроосаждения сплавов является то, что совместный разряд ионов различных металлов характеризуется одним из двух типов электрохимических систем.
275
Всистемах первого типа закономерности процесса при совместном разряде остаются такими же, как и при раздельном разряде ионов, такие систем называются несопряженными.
Всистемах второго типа (сопряженных, системах) вследствие взаимного влияния разряжающихся ионов скорости протекания отдельных электродных процессов при совместном разряде изменяются.
Впрактике электроосаждения сплавов чаще всего встречаются системы второго типа, которые называются реальными сопряженными в отличие от систем первого типа.
Для совместного разряда ионов при данных условиях не-
обходимо соблюдение равенства:
E10 + RT/z1F·ln a1 – η1 = E20 + RT/z2F·ln a2 – η2 ,
где Е10 и E20 - стандартные потенциалы металлов, a1 и a2 - активности разряжающихся ионов,
η1 и η2 - перенапряжение разряда ионов.
Согласно этому уравнению электроосаждение двух металлов легко осуществимо, если стандартные потенциалы и активности ионов, очень близки, близкие значения имеют так же перенапряжение или катодная поляризация. В этом случае совместный разряд ионов возможен даже из растворов простых солей, как например, при получении никель-кобальтовых сплавов из сернокислых электролитов.
Графически эти закономерности для идеальных несопряженных систем представлены на рис. 65, где EМе1 и ЕМе2 потенциалы выделения первого и второго металлов, зависящие от стандартные потенциалов соответствующих металлов и активности их ионов в электролите.
276
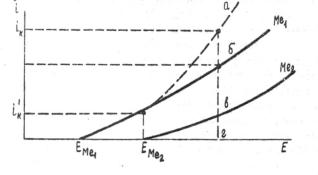
Рис.65. Поляризационные кривые при совместном электроосаждении металлов Ме1 и Ме2:
EMe1 - Me1, EMe2 - Me2 - парциальные поляризационные кривые, характеризующие скорость разряда соответствующих ионов в зависимости от катодного потенциала. Отрезок бг - скорость разряда ионов металла Me1, вг - второго металла Мe2,
аг - скорость осаждения сплава.
Если стандартные потенциалы металлов значительно отличаются друг от друга, то сблизить потенциалы их выделения можно соответствующим изменением перенапряжения и активности ионов. При увеличении или уменьшении активности одновалентных ионов в электролите в 10 раз равновесный потенциал сдвигается в отрицательную или положительную сторону всего лишь на 0.059 В, т.е. влияние изменения активности ионов в электролите значительно меньше разности стандартных потенциалов, обусловленных природой металла. Сближение потенциалов катионов металлов, различающихся величинами E°, переводом их в прочные комплексные соединения, позволяет осуществлять совместное их электроосаждение.
Для получения гальванических покрытий сплавами наиболее широкое применение получили электролиты с различными комплексными анионами: цианистые, станнатные, цинкатные, пирофоофатные и др. Используя для сближения потенциалов связывание катионов металлов в комплексные со-
277