Материал: Курсовое проектирование по автоматизации, робототехнике и ГПС кузнечно-штамповочного производства. Антонов С.И., Бойко А.Ю
 (134)
где q - число деталей, изготовляемых за один цикл; tр - среднее время одного цикла работы оборудования (номинальный цикл), Фактическая производительность РПС
 ; (135)
 ; (136)
где tф - средний фактический интервал времени между двумя последовательно выполняемыми номинальными циклами с учетом цикловых потерь (tцп), а также внецикловых потерь (tвц), связанных с несовершенством организации и дисциплины труда.
Значение tр определяется из паспортных данных пресса:
 (137)
где п - номинальная частота ходов пресса в минуту,
Цикловые потери определяются структурной схемой РПС и алгоритмом её работы, Путем построения циклограммы работы типовых структур РПС получены выражения для tцп:
при последовательном перемещении звеньев
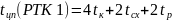 ;
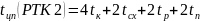 ;
при совмещении движений звеньев (поворота колонны и радиального перемещения руки)
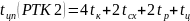
при последовательном перемещении звеньев
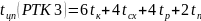
при совмещении движении звеньев (повороте колонны и радиальном перемещении руки)
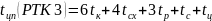
при последовательном перемещении звеньев
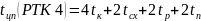
при совмещении движений звеньев (поворота колонны и радиальном перемещении рук)
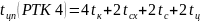
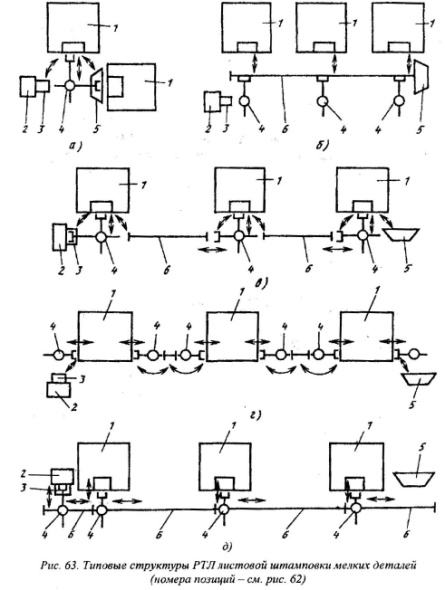
Рис 63. Типовые структуры РТЛ листовой штамповки мелких деталей (номера позиций – см, рис,62)
при последовательном перемещении звенье
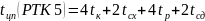
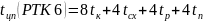
при совмещении движений звеньев (повороте колонны и радиальном перемещении рук)
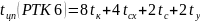
при последовательном перемещении звеньев
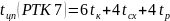
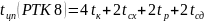
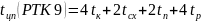
при совмещении движений звеньев (повороте колонны и радиальном перемещении рук)
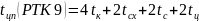
где tk - время подъема или опускания колонны; tсх - время срабатывания схвата; tр - время радиального перемещения руки (втягивания или выдвижения); tn - время поворота колонны; tсд - время сдвига робота (перемещения идоль фронта пресса); tc - время совместного перемещения звеньев (поворота колонны и радиального перемещения руки); tц - время успокоения колебаний руки на позициях загрузки-разгрузки.
Рациональные значения составляющих цикловых потерь могут быть получены в результате оптимального проектирования модуля, а при компоновке РТК серийными ПР их берут из паспортных данных робота.
Внецикловые потери времени, отнесенные к одному циклу,
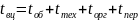 (138)
где tоб - среднее время простоев в связи с ремонтом оборудования, tmex - среднее время простоев в связи с техническим обслуживанием, tорг - среднее время простоев по организационным причинам, tпер - среднее время переналадки при переходе на обработку другой детали.
Возможности повышения производительности РТК и уровень эксплуатации комплексно оцениваются коэффициентом использования
 (139)
Или
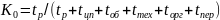
В математических моделях PTJI необходимо вместо k0 применять mk0, где m — число РТК, составляющих PTЛ,
Исходя из анализа циклограмм работы РТК и PTЛ, для значений tцп установлены соотношения:
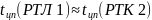
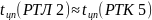
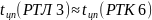
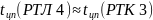
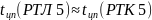
Внецикловые потери в PТK объясняются следующими причинами:
несовершенством методов расчета инструмента, низким качеством его изготовления и сборки;
отсутствием заготовок, инструмента, смазочно-охлаждающих жидкостей, сжатого воздуха и т,д,;
переналадкой на изготовление нового вида или типоразмера детали;
ремонтом и техническим обслуживанием прессового оборудования и технических средств роботизации (TCP);
подготовкой РТК к работе и его программированием,
Определение (tоб + tmex) может быть проведено с использованием данных, собранных опытно-статическим путем при эксплуатации модулей листовой штамповки или с использованием нормативных показателей надежности типовых устройств, по формуле
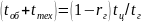 (140)
где rг - коэффициент готовности соответствующего устройства РТК; tц - цикл работы РТК.
Внецикловые потери времени по организационным причинам tорг определяют на основе статистических данных работы РТК на различных предприятиях, При недостаточности этих данных они могут быть определены ориентировочно по формуле

где Ф - годовой фонд рабочего времени, мин; N - годовая производственная программа, шт,
Для оценки tорг и tnep можно использовать tм,пер - среднее время работы РТК между переналадками, Величина tм,пер зависит от серийности производства, Для потребителя удобнее пользоваться значением среднего размера партий деталей qсp, запускаемых для изготовления на РТК:
 (141)
где qj - число деталей в партии; l - число партий, предполагаемых к запуску в данный период, Тогда
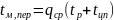 (142)
Исследования значений tорг при работе РТК штамповки мелких деталей позволили установить зависимость от серийности производства.
На рис. 64 показана зависимость tорг от отношения:
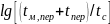 (143)
где tc - время рабочей смены,
Как видно, tорг на предприятиях приборостроения и радиопромышленности для крупносерийного и массового производства может быть принято 0,5 ч; для мелкосерийного 1,5 ч,
В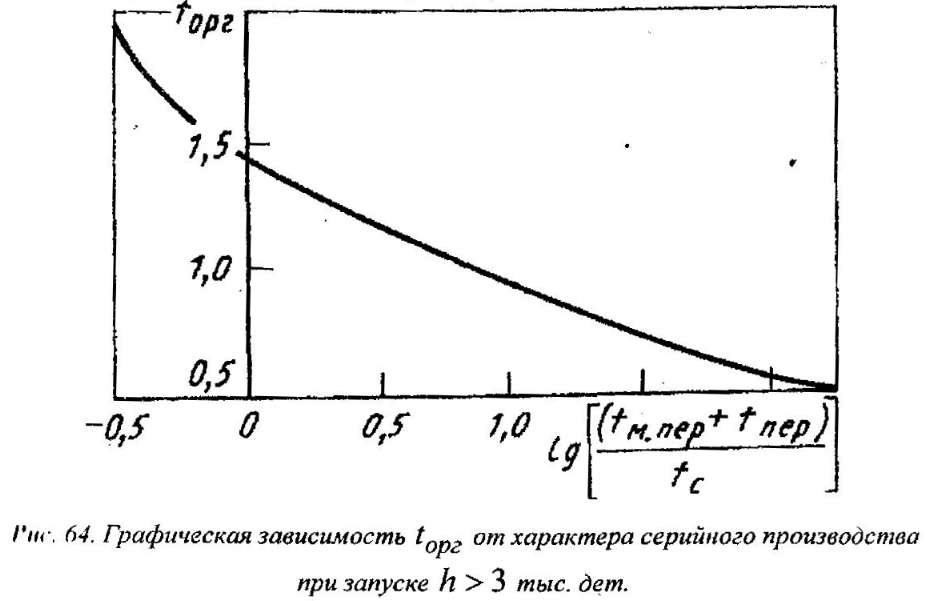 табл, 21 приведены данные, полученные
для РПС штамповки, применяемых в
приборостроении, ПР разделены на два
класса: с грузоподъемностью 0,1 ,,, 1 кг
(сверхлегкие) и 1 ,,, 3 кг (легкие),
Полученные ранее выражения позволяют проводить сравнительный анализ различных вариантов структурных схем РПС и, исходя из определенных условий, выбирать оптимальный, Алгоритм выбора структуры показан на рис, 65,
Решение задачи автоматизации проводилось для процесса гибких штучных деталей типа «скоба» с параметрами: длина 50,,,20 мм, ширина 10,,, 120 мм, толщина 0,1,,,2 мм, масса не более 0,2 кг, Анализ процесса и конкретных возможностей предприятия позволил установить, что требуется создание РТК на базе пресса К-117А, Для оценки были выбраны следующие структурные схемы: РТК-3, РТК-4, РТК-6 с применением различных исполнений модульно- агрегатированного робота РФ-202М, Схемы РТК-1 и РТК-2 были исключены, так как они не обеспечивают съем детали, Схема РТК-5 не обеспечивается компоновкой робота РФ-202М, Схема РТК-7 не обеспечивает подачу деталей больших линейных размеров.
Р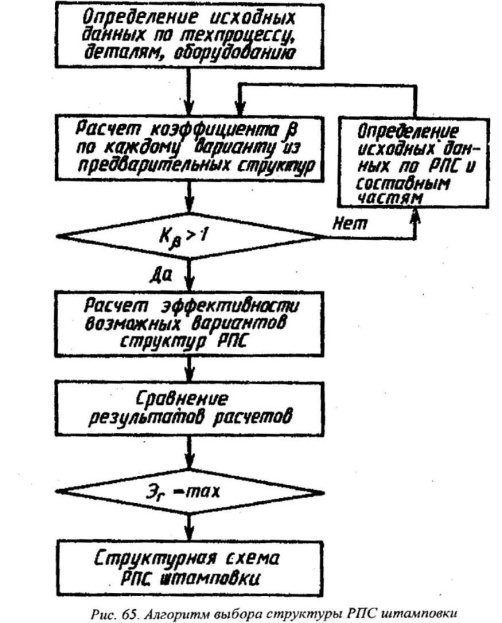 ис
65. Алгоритм выбора структуры РПС штамповки
Таблица 21
Технические характеристики РПС листовой штамповки
Класс ПР |
Тип РПС |
Производственная площадь, занимаемая техническими средствами |
tрем |
tбр |
tпер |
Затраты на монтаж и внедерение, тыс.руб |
|
ч |
|||||||
ПР сверхлегкого типа |
РТК-1 |
0,6 |
3 |
250 |
1,0 |
2,0 |
|
РТК-2 |
0,8 |
3 |
230 |
1,0 |
2,0 |
||
РТК-3 |
0,9 |
3 |
230 |
1,0 |
2,0 |
||
РТК-4 |
1,0 |
3 |
200 |
1,5 |
2,0 |
||
РТК-5 |
1,2 |
3 |
200 |
1,5 |
2,5 |
||
РТК-6 |
1,2 |
3 |
200 |
1,5 |
2,5 |
||
РТК-7 |
1,1 |
3 |
210 |
1,5 |
2,5 |
||
РТЛ-1 |
- |
- |
- |
- |
- |
||
РТЛ-2 |
1,7 |
6 |
100 |
2,0 |
4,0 |
||
РТЛ-3 |
2,0 |
6 |
80 |
2,5 |
4,5 |
||
РТЛ-4 |
2,0 |
6 |
80 |
2,5 |
4,5 |
||
РТЛ-5 |
2,0 |
6 |
90 |
2,5 |
4,5 |
||
ПР легкого типа
|
РТК-1 |
1,2 |
4 |
210 |
1,5 |
3,5 |
|
РТК-2 |
1,5 |
4 |
200 |
1,5 |
3,5 |
||
РТК-3 |
1,7 |
4 |
200 |
1,5 |
3,5 |
||
РТК-4 |
2,1 |
4 |
180 |
2,0 |
4,2 |
||
РТК-5 |
2,5 |
4 |
180 |
2,0 |
4,2 |
||
РТК-6 |
2,5 |
4 |
180 |
2,0 |
4,2 |
||
РТК-7 |
2,3 |
4 |
190 |
2,0 |
4,2 |
||
РТЛ-1 |
2,1 |
6 |
100 |
3,0 |
6,0 |
||
РТЛ-2 |
4,2 |
8 |
80 |
4,0 |
8,0 |
||
РТЛ-3 |
5,3 |
8 |
60 |
4,0 |
9,0 |
||
РТЛ-4 |
5,3 |
8 |
60 |
4,0 |
9,0 |
||
РТЛ-5 |
5,0 |
8 |
70 |
4,0 |
9,0 |
||
Расчеты экономического эффекта ЭГ каждого варианта РТК проводились на ЭВМ, Для условий частой сменяемости деталей tпер + tб,пер ≤ 32 ч наиболее высокое значение ЭГ ≈ 3,40 тыс, руб, обеспечивается структурной схемой РТК-6, а для условий tпер + tб,пер > 32 ч - ЭГ ≈ 4,64 тыс, руб, при использовании РТК-4, который и был внедрен.
Таким образом, для выбора структурной схемы РПС листовой штамповки необходимо:
провести анализ технологических процессов;
провести предварительный анализ применяемости типовых структур РТК и определить их исходную номенклатуру;
провести расчет коэффициента повышения производительности Кβ и выбрать структурные схемы РТК с Кβ > 1;
• рассчитать экономическую прибыль каждого варианта и путем сопоставления результатов выбрать варианте ЭГ = mах ,
Выбор структурной схемы является первым шагом в проектировании РПС. Дальнейшая работа состоит в разработке технических требований на технические средства, разработке компоновки РПС, проектировании технических средств, Разработка методологии проведения этих работ возможна также с применением метода оценки типовых решений. При этом необходимо создать классификатор и альбом типовых технических решений по конкретным составным частям РПС.
Рекомендации по разработке технических требований на РТК и составные части, Разработку технических требований на РТК листовой штамповки рекомендуется начинать с разработки ее предварительной компоновки. Основой для этой работы является выбранная структурная схема согласно методике, изложенной в разделе 10. При разработке планировки уточняется состав РТК, проводится выбор вспомогательных технических средств: накопительно- подающих устройств, а также устройств управления. Для ускорения проведения данных работ рекомендуется пользоваться табл, 22, составленной на основании анализа деталей, изготовляемых методами листовой штамповки с применением накопительно-подающих и захватывающих устройств.
Таблица 22
Типовые устройства для РТК штамповки мелких деталей
Класс детали |
Устройтсва типа |
Применяемые НПУ |
Спсоб ориентации |
Захватывающие устройства |
Примечание |
Миниатюрные |
«Лепесток» «контакт»
|
Бункерные |
Бесконтактный(ЭМАГО) |
Механические, вакуумные |
Проблемность роботизации в обеспечении деталей |
Объемные малогабаритные |
«экран» «Крышка» «корпус» |
Бункерные |
Контактный |
Механические |
- |
Плоские малогабаритные |
«Скоба», «кронштейн», «планка» |
Шиберные, кассетноподающие |
- |
Электромагнитные, вакуумные |
Для детали с магнитными свойствами |
Плоские крупногабаритные |
«Шасси» «плата» |
Шиберные, кассетноподающие |
- |
Вакуумные, электромагнитные |
Возможность обеспечения взятия поштучно деталей из стопы за счет подпруживания схвата |