Материал: Курсовое проектирование по автоматизации, робототехнике и ГПС кузнечно-штамповочного производства. Антонов С.И., Бойко А.Ю
Для автоматизации работы из листового материала однокривошипные открытые прессы оснащаются автоматическими подачами листа (табл. 10)
Таблица 10
Основные параметры автоматических
подач листа с открытым прессом
Параметры |
Модели |
|
АП48 |
АП49 |
|
Наибольшие размеры подаваемых листов, мм |
|
|
длина |
1600 |
2200 |
ширина |
800 |
1100 |
толщина |
0,5-4 |
0,5-4 |
Шаг подачи в продольном и поперечном направлениях, мм |
30-150 |
30-150 |
Наибольшое число перемещений листа в минуту |
100 |
90 |
Наибольше расстояние от захватов до оси ползуна пресса, мм |
35 |
35 |
Точность шага подачи, мм |
±0,6 |
±0,6 |
Габарит подачи с прессом в плане, мм |
2350 3400 |
3100 4060 |
Масса подачи, кг |
1800 |
2000 |
Штамповка непосредственно из листа исключает операции разрезки листа на полосы и транспортировки их. При этом повышается коэффициент использования материала в результате исключения припусков на разделку листа и полосы и снижения общего числа перемычек, а также применения шахматного раскроя для деталей круглой формы.
Перемещение листа в продольном и поперечном направлениях осуществляется от привода пресса, возврат в исходное положение — от индивидуального электродвигателя.
Продольное перемещение листа производится путем движения каретки вдоль станины, поперечное—движением по каретке захватов с вырубаемым листом. Периодическое движение каретки и захватов, а также изменение направления движения осуществляются при помощи трехшестеренного механизма и автоматически переключаемых кулачковых муфт.
Останов пресса и возврат каретки в исходное положение происходят автоматически.
Работа пресса с подачей происходит в следующей последовательности. Вначале происходит продольная подача листа вперед для вырубки первого ряда, после чего лист перемещается на один шаг в поперечном направлении и на полшага назад или вперед (в зависимости от принятой схемы раскроя листа) в продольном направлении и т. д.
После вырубки деталей последнего ряда ползун пресса останавливается в верхнем положении, а захваты с остатком листа возвращаются в исходное положение.
Подачей модели АП48 оснащаются прессы усилием 400 кН, модели АП49—прессы усилием 630—1000 кН.
Для автоматизации работ при штамповке деталей из полосовых заготовок однокривошипные открытые прессы снабжаются автоматическими подачами, которые состоят из трех самостоятельных устройств: агрегата поштучной выдачи полос валковой подачи и укладчика полосовых отходов. Основные технические данные установки для автоматической подачи полосовых заготовок к прессу усилием 400 кН модели КД2326 приведены в табл. 11.
Таблица 11
Техническая характеристика установки для автоматической подачи полосовых заготовок
Наибольшие размеры подаваемой полосы, мм |
|
длина |
710-1500 |
ширина |
40-100 |
толщина |
0,5-3,0 |
Шаг подачи, мм |
0-100 |
Наибольшая высота стопы загружаемых полос, мм |
170 |
Расстояние между осями валков тянущей и подающей кареток, мм |
630 |
Габариты пресса модели КД 2326 (усилием 400кН) в плане с установкой для автоматической подачи полосовых заготовок, мм |
4110 1660 |
Наибольшая высота над уровнем пола, мм |
2535 |
Масса установки, кг |
1667 |
Различными средствами механизации и автоматизации оснащаются, как указывалось выше, закрытые прессы. Двухкривошипный закрытый пресс простого действия усилием 5 МН модели К3537А, показанный на рис.3,а поз.1, оснащен листоукладчиком ЛУ1 (4), клещевой подачей КП9 (3), механизмом выгрузки (2) модели МВ2 (механизированный участок УВ11) и предназначен для вырубки заготовок из полосовой или листовой стали. Тот же пресс, оснащенный листоукладчиком и клещевой подачей, но не имеющий механизма выгрузки, образует механизированный участок УВ10.
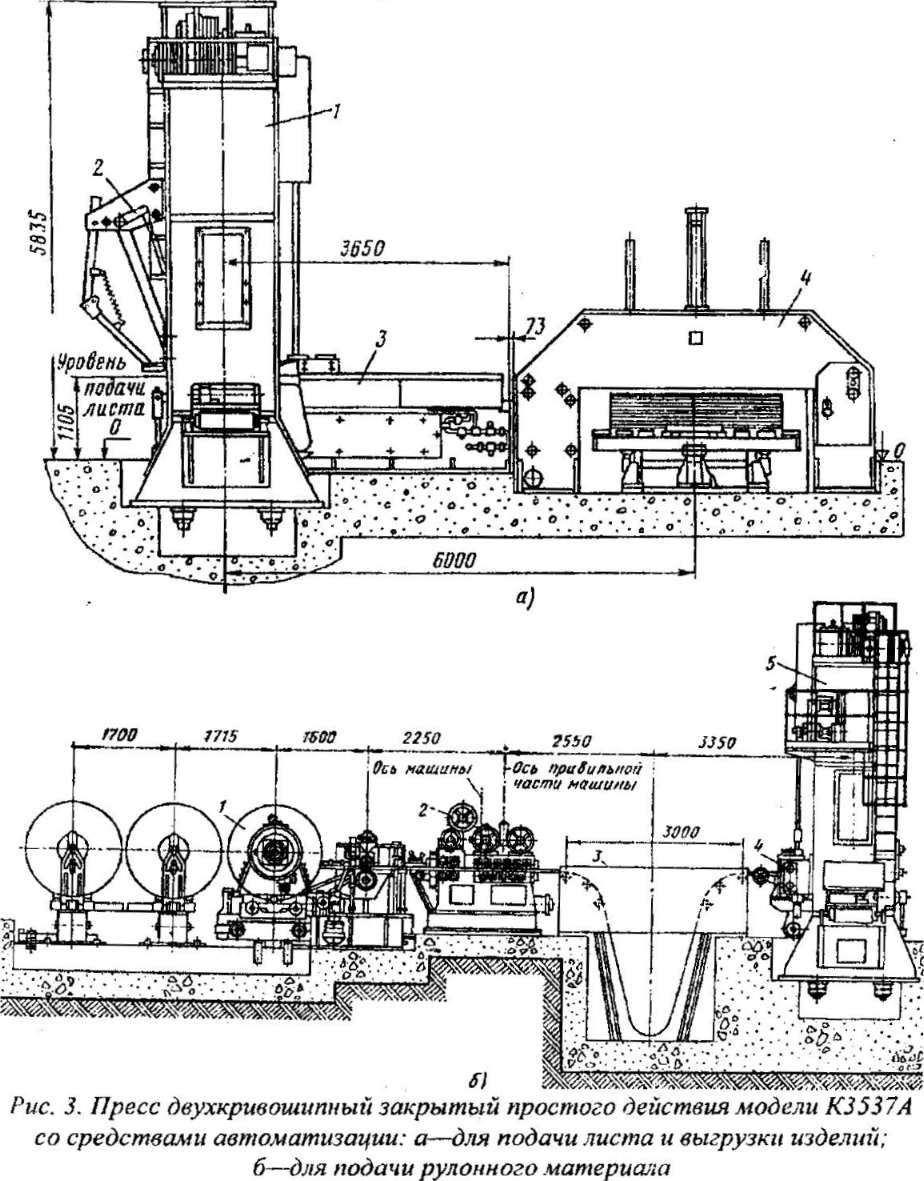
Рис 3. Пресс двухкривошипный закрытый простого действия модели К3537А со средствами автоматизации: а-для подчи листа и выгрузки изделий, б-для подачи рулонного материала.
На участке УВ10 вырубленные заготовки проталкиваются под плиту пресса и укладываются на ленточный транспортер, который выносит их за пределы пресса.
В прессе, показанном на рис. 3,а вырубленные заготовки остаются в верхней половине штампа и в крайнем верхнем положении ползуна пресса сбрасываются жестким выталкивателем на лоток механизма выгрузки.
Этот же пресс (5) (рис. 3,6), используемый для вырубки заготовок из рулонного материала и укладки заготовок в тару и снабженный разматывающим устройством РУ10В (1), листоправилыюй машиной модели 3598П (2), петлевым компенсатором ПК9 (5), валковой подачей ВП32 (4), образует автоматическую линию ЛИЗ.
Основные технические данные комплексов оборудования, показанных на рис. 3, приведены в табл. 12.
Таблица12
Основные параметры автоматического оборудования (на базе пресса модели К3537А)
Параметры |
Модели |
||
УВ10 |
УВ11 |
Л113 |
|
Наибольшие размеры вырубаемых изделей, мм |
|
|
|
длина |
100-700 |
75-700 |
|
толщина |
400-1600 |
400-1500 |
300-1100 |
ширина |
0,8-2,5 |
0,8-2,5 |
0,8-1,0 |
Проектная производительность при двухсменной работе, шт/год |
1500000 |
1852500 |
2700000 |
Габарит участков(линии)в плане,мм |
4500 |
10000 |
14400 7100 |
Масса оборудования, кг |
77000 |
78000 |
120000 |


Специализированные листоштамповочные прессы-автоматы с верхним приводом, со средствами автоматизации, выпускаемые различными фирмами, характеризует уменьшенный ход ползуна (у прессов, предназначенных для вырубных операций) и повышенная частота ходов ползуна в минуту.
Для лучшего направления ползуна применяют удлиненные призматические направляющие, беззазорные призматические направляющие качения или круглые направляющие. Прессы имеют увеличенную жесткость, в ряде случаев — подвесную конструкцию коленчатого вала и др.
У большинства машин предусматриваются бесступенчатое регулирование числа ходов, усовершенствованные конструкции подач и других узлов и механизмов, обеспечивающих высокую производительность и способствующих повышению стойкости инструмента и качества штампуемых изделий.
2. Циклограммы и циклограммирование устройств загрузки
Устройства механизации и автоматизации загрузки кузнечно-штамповочных машин (КШМ) обязательно имеют в своей структуре цикловой механизм, подающий заготовки в рабочую зону машины - так называемый питатель, исполнительный орган (ИО) которого работает в цикле машины, т.е. синхронно взаимодействует с основным ИО — ползуном.
Циклограмма ползуна КШМ, выполняющей операцию, обычно трехпараллельная: холостой ход вперед—обработка — холостой ход назад.
Интервал холостого хода вперед—подвод ползуна к рабочей зоне машины.
Интервал обработки в общей случае может состоять из двух участков: собственно деформации (силовое взаимодействие инструмента и заготовки) и проталкивания обработанной детали.
Интервал холостого хода назад включает участок выхода ползуна с инструментом из рабочей зоны (обратный ход), по длительности примерно равный интервалу обработки, и участок движения ползуна в исходное положение (собственно холостой ход).
Рабочий ход циклового механизма загрузки рабочей зоны (питателя) возможен в конце интервала холостого хода ползуна назад и в начале интервала холостого хода ползуна вперед, т.е. когда ползун удален от рабочей зоны и рабочая зона свободна от инструмента и предметов обработки.
Выбор типа питателя определяется размерами подаваемого предмета ( толщина и ширина полосового материала, габаритные размеры штучной заготовки), требуемой точностью подачи на позицию обработки, характером заготовки (наличие полостей и выступов, положение центра тяжести, состояние поверхности, свойства материала) и осуществляется по рекомендациям справочной и информационной литературы.
В общем случае:
для подачи лент, полос требуются валковые, клещевые, крючковые, клиноножевые, клинороликовые механизмы;
для подачи листов применяют механизмы с пневмоприсосами, механические руки, широкозахватные валки;
для подачи прутков — валковые, клещевые подачи;
для подачи штучных заготовок — шиберные, грейферные, револьверные питатели.
Шиберные питатели подают заготовки поштучно: раздельно, дорожкой и каскадом; могут выбираться по ГОСТ 15824-70; применяются для штучных заготовок с поперечными размерами до 250 мм из материалов толщиной более 0,5 мм, обеспечивают шаг подачи в пределах 16...630 мм.
Грейферные подачи (ГОСТ 15489-70) обеспечивают шаг до 1000 мм.
Механические руки (ГОСТ 16558-71) — шаг до 300 мм.
Револьверные питатели служат для подачи разнообразных заготовок с шагом до 300 мм.
Область применения и некоторые характеристики подач листовых материалов приведены в табл. 13.
Таблица13
Характеристики подач листовых материалов
Тип подачи |
Характеристика заготовки |
Характеристика подачи |
|||
Ширина, мм |
Толщина, мм |
Шаг,мм |
Скорость, м/с |
Точность,мм |
|
Валковая |
10…730 |
0,3…4,0 |
10…630 |
25 |
0,15 |
Ролико-клиновая |
10…160 |
0,3…2,5 |
10…200 |
1 |
0,06 |
Клещевая |
10…500 |
0,1…6,0 |
0…400 |
20 |
0,05 |
Крючковая |
До 150 |
0,3…5,0 |
10…100 |
1 |
0,25 |
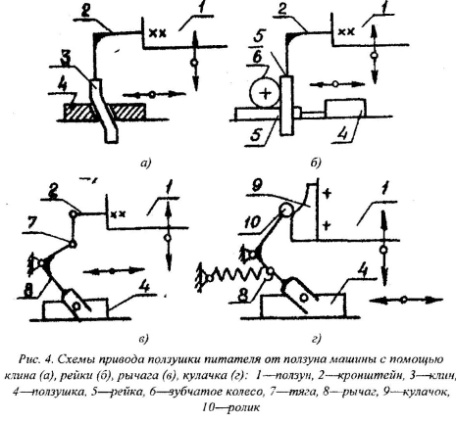
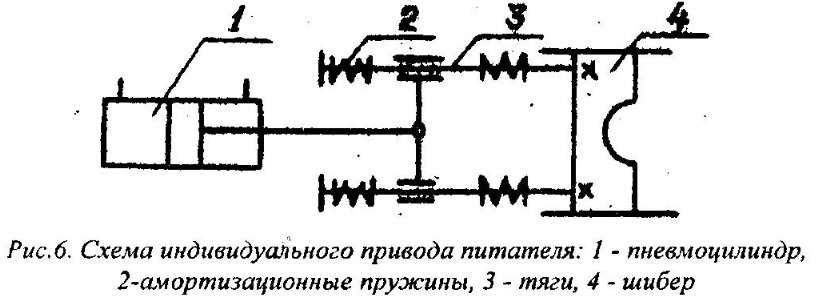
Возвратно-поступательное прерывистое движение ИО питателя (шибер, грейфер, захваты руки, ползунка) можно обеспечить приводом от ползуна машины с помощью клина, рейки, рычага, кулачка (рис. 4); от главного вала машины с помощью кулачка, эксцентрика (рис. 5); от индивидуального пневмопривода (рис. 6).
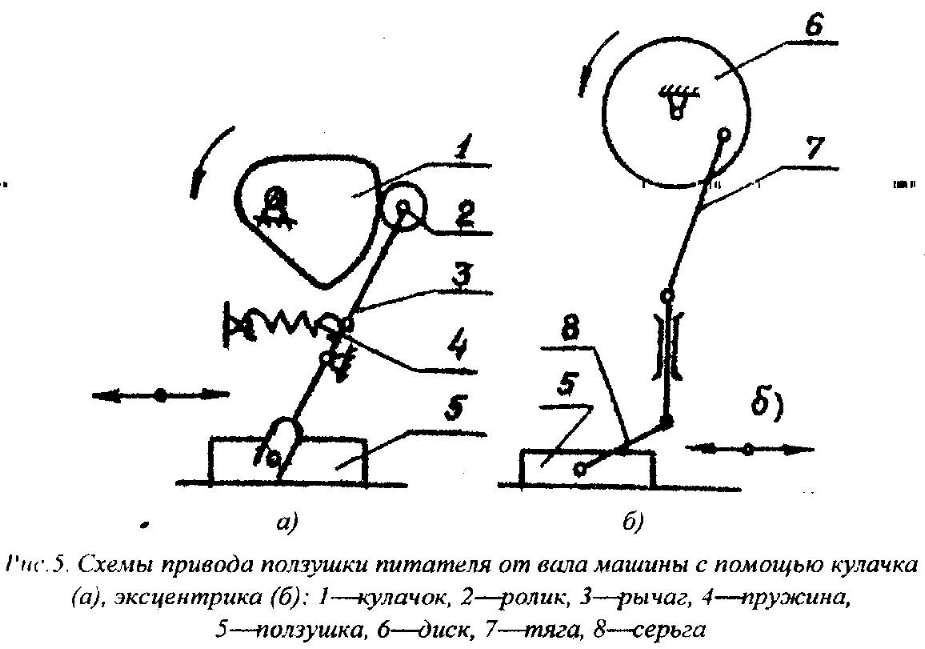
 Рис
5. Схемы привода ползушки питателя от
вала машины с помощью кулачка(а),
эксцентрика(б): 1-кулачок, 2-ролик,3-рычаг,
4-пружина, 5-ползушка, 6-диск, 7-тяга,
8-серьга.
Рис 6. Схема индивидуального привода питателя:1-пневмоцилиндр, 2-амортизационные пружины, 3-тяга, 4-шибер.
Вращательное прерывистое движение ИО питателя (валки, револьверный круг) можно обеспечить приводом ползуна или вала посредством рейки, рычага, ползушки с использованием муфты обгона, храпового или мальтийского механизма, возможен также и индивидуальный: пневмо-, электро-, гидропривод (рис. 7).
Функционирование питателей описывается циклограммами:
двухинтервальными
Рабочий ход - холостой ход;
Рабочий ход - выстой;
трех интервальными
Рабочий ход - выстой - холостой ход;
Рабочий ход - холостой ход - выстой;
четырехинтервальными
Рабочий ход - выстой - холостой ход — выстой.
При подаче штучных заготовок интервал рабочего хода участок перебега ИО питателя.
При выборе кинематики
привода питателя для обеспечения
требуемого закона движения ИО следует
иметь ввиду вариантность сочетаний
кинематических схем и циклограмм. Одна
и та же кинематическая схема привода
позволяет получить несколько вариантов
циклограмм ИО питателя и наоборот (рис.
8). На рисунке начало координат (0)
соответствует исходному (удаленному
от рабочей зоны) п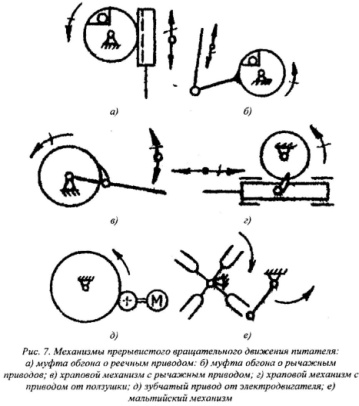 оложению
ползуна машины.
Рис 7. Механизмы прерывестого вращательного движения питателя: а)муфта обгона с реечным приводом; б)муфта обгона с рычажным приводом; в)храповый механизм с рычажным приводом; г)храповы й механизм с приврдом от ползушки; д) зубчатый привод от электродвигателя; е)мальтийский механизм
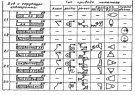
Рис 8. Варианты циклограмм и кинематических схем питателей
Выбор 2-х, 3-х или 4-х интервальной циклограммы обуславливают:
размеры стола машины;
длина хода ползуна (время срабатывания);
соотношение длин ходов ползуна и питателя;
величина ускорения в момент рабочего и холостого ходов питателя;
масса подвижных частей питателя и заготовки;
условия передачи заготовки под инструментом (в том числе соосность).
Можно рекомендовать применение:
индивидуального привода питателя для подачи заготовок большой массы или в случае больших конструктивных размеров машины (стол, высота машины);
привод питателя от вала машины для большого шага подачи;
привод питателя от ползуна машины для малых шагов подачи;
привод питателя от ползуна с 4-х интервальной циклограммой в случае быстроходных машин.