Материал: Курсовое проектирование по автоматизации, робототехнике и ГПС кузнечно-штамповочного производства. Антонов С.И., Бойко А.Ю
Ширину перемычки L1 по окружности центров гнезд принимают:
для круглых ПО
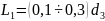 (65)
для прямоугольный ПО
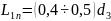 (66)
Окружная скорость рабочего диска
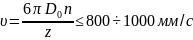 (67)
где n - число кодов ползуна пресса, ход/мин; z - число гнезд.
Толщину рабочего диска устанавливают в зависимости от способа загрузки, жесткости, необходимой при выполнении им своих функций и то/ щины ПО. При загрузке вручную или БЗУ с механизмом поштучной выдачи
 (68)
где sд- толщина диска, мм; sв - толщина ПО, мм;
при загрузке из магазина и отсекании из него
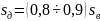 (69)
Угол поворота диска
 (70)
Первоначально наружный диаметр диска и число гнезд в зависимости от размеров подаваемых ПО можно принять но данным табл. 15. Окончательно эти величины уточняют после определения всех размеров рабочего диска.
В массовом производстве для повышения производительности и увеличения выпуска продукции с единицы оборудования гнезда в дисках могут быть расположены в два ряда. Помимо транспортных функций диск, оснащенный нижней частью штампа, выполняет функции рабочего инструмента. В первом случае, как правило, гнезда делают закрытыми, но иногда для улучшения условий загрузки и разгрузки их делают открытыми в сторону наружной окружности диска. Некоторые параметры револьверных питателей в зависимости от вида механизмов периодического движения указаны в табл. 16.
Таблица 15
Число гнезд в диске в зависмости от отношения DH/d3
Диаметр ПО, мм |
Отношение DH/d3 |
||||||
4 |
5 |
6 |
7 |
8 |
9 |
10-11 |
|
20 |
_____ |
_____ |
_____ |
_____ |
12 |
15 |
18 |
30 |
12 |
15 |
18 |
20 |
|||
40 |
10 |
||||||
50 |
14 |
16 |
|||||
60 |
8 |
10 |
12 |
15 |
18 |
20 |
24 |
70 |
16 |
_____ |
|||||
80 |
15 |
_____ |
|||||
90 |
_____ |
||||||
100 |
_____ |
||||||
6.3. МАЛЬТИЙСКИЙ МЕХАНИЗМ
Мальтийский механизм обеспечивает точный поворот и надежную фиксацию, плавность поворота диска при входе поводка в паз под прямым углом. Этот механизм компактен. Конструкция его относительно проста, имеет высокий КПД. Недостатками являются: большой угол поворота поводка ведущего звена, особенно при большом числе пазов креста; относительно большая трудоемкость изготовления; в отдельных случаях требуется применение фиксаторов. При определенном числе пазов креста уменьшение угла поворота возможно лишь у механизмов с ударным зацеплением.
7. РАСЧЕТ МАЛЬТИИСКИХ МЕХАНИЗМОВ
Мальтийские механизмы получили широкое применение
Таблица 16
Параметры револьверных питателей
Механизм периодического давления |
Наибольшие размеры гнезл(размеры подаваемых ПО), мм |
Допустимое число ходов пресса в минуту |
Точность позиционирования диска по окрудности центров его гнезд,мм |
Мальтийский |
60 |
40-60 |
0,2-0,4 |
Получервячный |
20 |
40-60 |
0,1-0,2 |
Фрикционный |
40 |
20-40 |
0,2-0,4 |
С обгонной муфтой |
40 |
40-60 |
0,2-0,4 |
Шарнирно-зубчатый |
60 |
105-170 |
0,05-0,1 |
Храповой |
40 |
40-60 |
0,2-0,4 |
|
60 |
30-40 |
0,2-0,5 |
|
100 |
25-30 |
0,2-0,6 |
в прессах- автоматах для периодического поворота револьверных (поворотных) столов и других механизмах периодического действия.
В последнее время в средствах автоматизации все большее распространение получают механизмы периодического движения, не требующие от ведущей части механизма движений различных знаков.
На рис. 48 приведен мальтийский механизм с внешним
Р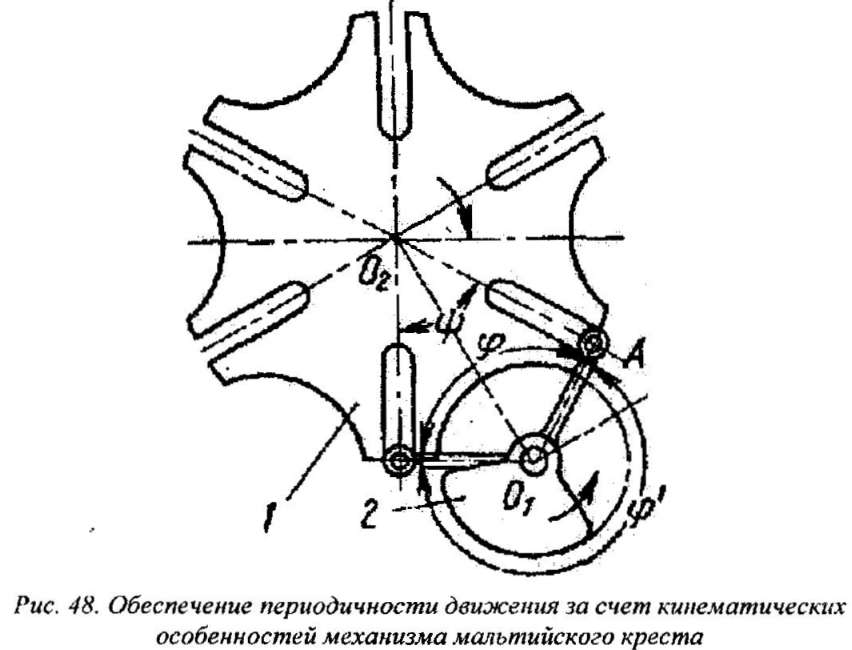 ис
48. Обеспечение периодичности движения
за счет кинематических особенностей
механизма маьтийского креста
зацеплением. Он состоит из креста 1, кривошипа (поводка) с пальцем (цевкой) 2.
рисунке показан механизм мальтийского креста (цевочный механизм), который обеспечивает выстаивание ведомой части (креста 1) при постоянно вращающейся ведущей части (цевки 2) за счет западания хвостовика цевки в паз креста. Расчетный угол поворота ψ обеспечивается соответствующим профилированием механизма, т. е. выбором числа пазов n:
Угол поворота цевки φ, соответствующий повороту креста на угол ψ. находим из треугольника О2АО1:
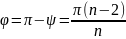

Угол поворота цевки за период выстаивания φ' равен
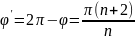
Отношение углов φ и φ' определяет степень выстаивания ведущей части. Чем больше отношение φ / φ', тем больше угол выстаивания.
В средствах автоматизации кузнечно-штамповочного производства обычно предусматривается не меньше шести пазов креста при одной девке. При этом обеспечиваются оптимальные условия работы механизма. Так как механизм мальтийского креста не допускает регулировки по шагу поворота, то его применение ограничено средствами автоматизации, требующими постоянного нерегулируемого угла поворота.
Для обеспечения плавной работы механизма угловая скорость мальтийского креста 1 (см. рис. 48) должна быть равна нулю в момент входа пальца 3 кривошипа 2 в паз креста и выхода из него. Для этого центр кривошипа располагают так, чтобы в момент входа и выхода вектор скорости пальца был направлен вдоль паза креста.
Рассмотрим пример расчета основных конструктивных размеров плоского механизма с внешним зацеплением: число пазов креста zк= 6, межосевое расстояние А = 250 мм. Время поворота стола tп = 1.5 с, масса стола с приспособлениями и заготовками mСТ — 1500 кг, приведенный радиус стола 400 мм.
1. Определяем углы поворота мальтийского креста и кривошипа:
 ;
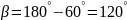 ;
2. Определяем конструктивные размеры механизма:
а) длина (радиус) кривошипа
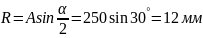 ;
б) радиус мальтийского креста
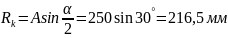 ;
в) диаметр ролика кривошипа
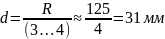 ;
г) длина паза креста
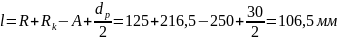
д) наружный диаметр креста
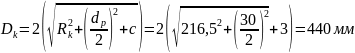
(где с – фаска в пазу креста, с = 1.5…3 мм);
е) принимаем из конструктивных соображений диаметр вала креста
dвк = 60 мм. Проверяем выполнение условий:
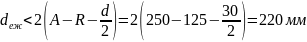
ж) диаметр вала кривошипа принимаем конструктивно: dк = 30 мм. Проверяем выполнение условий:
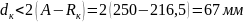
3. Определяем угловую скорость кривошипа ω к, число оборотов кривошипа nк, угловую скорость ω и ускорение ε креста:
а) угловая скорость кривошипа (автомат 2 группы).
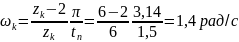
Если распределительный вал вращается с одной и той же скоростью при рабочем и холостом ходе, то ω к, определяется по Формуле

где tПК - время пребывания креста в покое, которое зависит от наибольшей длительности технологической операции;
б) частота вращения кривошипа при повороте стола
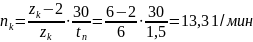
Для автоматов 1 группы

в) максимальная угловая скорость крест
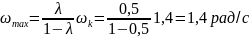
Где

г) ускорение креста в начале и конце поворота
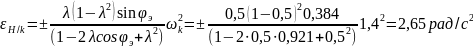
Где
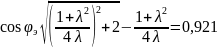
Таблица 17
Приведенные значения коэффициента трения качения
Тип подшипников |
|
Шариковый радиальный, в том числе сферический |
1,5…2,0 |
Шариковый радиально-упорный |
2,0…2,5 |
Шариковый упорный и упорно-радиальный |
2,5…3,5 |
Радиальный с короткимим цилиндрическими роликами |
2,0…3,0 |
Роликовый конический и сферический |
3,5…5,0 |
Упорный роликовый |
5…8 |
Игольчатый |
5…10 |
 ·10-3
4. Выполняем силовой расчет:
а) определяем статический момент сил трения в опорах стола. В опорах используем упорный подшипник № 8224, с параметрами: диаметр центровой окружности (по центру шариков) - dm= 150 мм, Р= 1500 Н. Статический момент сил трения может быть определен в любом подшипнике качения по формуле
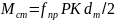
где Р - эквивалентная нагрузка на подшипник, вычисляемая по формулам динамического расчета, Н; fпр - приведенный к диаметру центровой окружности динамический коэффициент трения, который определяется по табл.17; К - коэффициент, учитывающий дополнительное трение за счет наличия контактных уплотнений, технологических и монтажных погрешностей, форсируемых режимов эксплуатации, загрязнения смазки, К = 1.5...2.
Тогда Мст =0.003∙1500∙2∙150/2 = 675 Н∙мм;
б) определяем максимальное усилие на ролике кривошипа
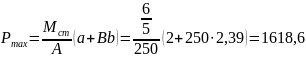
Коэффициенты
определяются по таблице 18 (при
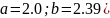
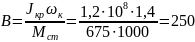
где Jкр - момент инерции перемешаемых масс (стола), приведенный к валу мальтийского креста
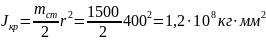
Таблица 18
Значения коэффициентов
Число пазов креста,zk |
a |
b |
m |
q |
u |
3 |
7,46 |
20,70 |
39,900 |
2,000 |
4,00 |
4 |
3,41 |
16,30 |
3,7100 |
1,000 |
2,70 |
6 |
2,00 |
2,390 |
0,4770 |
0,500 |
2,07 |
8 |
1,62 |
1,010 |
0,1630 |
0,333 |
1,88 |
10 |
1,45 |
0,602 |
0,0795 |
0,250 |
1,79 |
12 |
1,35 |
0,422 |
0,0465 |
0,200 |
1,73 |