Материал: Методические указания к практическим занятиям по дисциплине Перспективные технологические процессы и оборудование для производства ИС и 3D изделий микроэлектроники. Зенин В.В., Землянский А.И
Как показано на таблице, свариваемость ухудшается при загрязнении поверхностного слоя углеродом (более 40 %) и связанным с ним кислородом (варианты 2 и 4) или при повышенной концентрации кремния (более 3 %) (варианты 1 и 3). В вариантах 2 и 4 практически на поверхности отсутствовал алюминий. Легирование алюминиевой металлизации кремнием (до 1 %) при вакуумном напылении приводит к повышенной его концентрации на поверхности после операции фотогравировки металлизированной разводки на структуре и диэлектрического покрытия диоксидом кремния. Увеличение содержания кремния в поверхностном слое металлизации (рисунок) связано с растворением пассивирующего диэлектрического покрытия даже при пироли-тическом способе его нанесения, хотя температура нагрева подложки в этом случае минимальная и составляет 430-450 °С.
Распределение содержания кремния в поверхностном слое алюминиевой металлизации толщиной 1200 Å: 1-3 – для металлизации Аl+1%Si; 4 – для двухслойной металлизации Аl-Аl+1% Si (1 – неудовлетворительная свариваемость; 2 – удовлетворительная; 3-4 – хорошая)
На операции вскрытия диэлектрика под контакты этот слой может удалиться не полностью. По этой причине возможны и локальные «островковые» остатки пассивирующей пленки на поверхности контактных площадок структур, которые практически невозможно определить методами контактной разности потенциала и «мягкого» зонда. Увеличение концентрации кремния и связанного с кислородом углерода способствует повышению микротвердости алюминиевой пленки, что ухудшает ее пластическую деформацию и приводит к нарушению изолирующего диэлектрика под алюминиевой металлизацией при сварке.
Для алюминиевой металлизации, легированной никелем (до 1 %), аналогичная термообработка не приводит к увеличению концентрации никеля ни на поверхности, ни по толщине пленки. Кроме того, такие пленки более пластичны, чем легированные кремнием. С целью исключения нарушений диэлектрического покрытия в процессе присоединения выводов было предложено на контактных площадках формировать два слоя алюминия по следующей схеме: нижний слой (более толщины защитного диэлектрического покрытия) легируют 1 % кремния или никеля до микротвердости не менее микротвердости материала вывода, а верхний слой (толщиной не менее 0,4 мкм) не легируют (рис. 6).
Нанесением верхнего слоя чистого алюминия обеспечивают хорошую свариваемость с алюминиевым микропроводником при «мягких» сварочных режимах за счет высокой пластичности данного слоя. При толщине чистого алюминия более 0,4 мкм зона взаимодействия свариваемых материалов не доходит до нижнего слоя; уменьшение толщины данного слоя приводит к взаимодействию проводника с нижним слоем легированного алюминия, что может привести к деформации последнего и контакту проводника со ступенькой диэлектрика. Формированием нижнего слоя контактной площадки из алюминия, легированного до микротвердости не менее микротвердости материала вывода и толщиной более толщины защитного диэлектрического покрытия, защищают диэлектрическое покрытие от непосредственного контакта с привариваемым проводником. Верхний слой алюминия выполняет функцию своеобразной демпфирующей прослойки, за счет деформации которой при сварке и выдавливания ее на периферию контактной площадки практически устраняют деформацию нижнего слоя легированного алюминия и исключают непосредственный контакт вывода с защитным диэлектрическим покрытием. Верхние пределы толщины слоев ограничены только необходимой степенью разрешения фотолитографии при формировании металлизированной разводки.
Нанесение слоев алюминиевой металлизации за один технологический процесс обеспечивает гарантированную адгезию между ними. Данная конструкция дает 100 %-ное распознавание контактных площадок с помощью системы технического зрения установки УЗС.А-2 и повышение стабильности прочности формируемых микросварных соединений на 30-40 %.
Практическое занятие № 6
Расчеты прочности столбиковых выводов с кристаллами/корпусами 3D изделий микроэлектроники»
Оценка прочности соединения кристалла с основанием корпуса.
В электронной промышленности широко используется способ оценки прочности крепления кристалла к держателю (табл.1). Однако в данном способе не учитывается толщина кристалла, что не позволяет использовать максимально допустимое усилие сдвига кристалла, исключая его разрушение. Кроме того, не берется во внимание возможное наличие пустот (непропаев) в паяном шве.
Таблица 1
Зависимость минимально-допустимого усилия сдвига от площади кристалла (ОСТ 11 073.013-2008, часть 1, стр. 39)
Площадь кристалла, мм2 |
До 0,5 |
> 0,5 до 1,0 |
> 1,0 до 1,5 |
> 1,5 до 2,0 |
> 2,0 до 2,5 |
> 2,5 до 3,0 |
> 3,0 до 3,5 |
> 3,5 |
Минимально-допустимое усилие сдвига, кгс |
0,2 (0,1) |
0,6 (0,3) |
1,0 (0,5) |
1,4 (0,7) |
1,6 (0,8) |
1,8 (0,9) |
2,2 (1,1) |
2,5 (1,25) |
Примечание: значение в скобках приведены для проверки прочности крепления кристаллов, посаженных на клей.
Пример расчета.
По ОСТ 11 073.013-2008 проведем оценку прочности соединения кристалла с основанием корпуса. Определим максимально допустимое усилие сдвига кремниевого кристалла площадью 3,24 мм2 (1,8 мм х 1,8 мм) и толщиной 0,3 мм с основания корпуса. Кристалл присоединяется к основанию корпуса пайкой с использованием припоя ПОС40. Допускаемое напряжение для кремния при сжатии []сж = 9,47 кгс/мм2, а допускаемое напряжение в паяном шве на срез [´]ср = 3,9 кгс/мм2.
При работе элемента паяной конструкции на сжатие расчетным значением прочности P´ паяного соединения будет
P´ = []сж F,
где []сж – допускаемое напряжение для основного материала (кристалла) при сжатии, кгс/мм2;
F – площадь поперечного сечения кристалла в направлении действия усилия сжатия, мм2.
Подставляя значения []сж = 9,47 кгс/мм2, размеры кристалла 1,8 мм и 0,3 мм, получаем P´ = 5,11 кгс. Т.е. кристалл при данном усилии сдвига не будет разрушаться.
В табл. 3 приведены значения прочности P´ паяного соединения (усилия сдвига) для кристаллов размером 1,8 мм х 1,8 мм при толщине от 0,3 до 0,6 мм.
Таблица 2
Зависимость прочности P´(усилие сдвига) от толщины кристалла.
Толщина кристалла, мм |
0,3 |
0,35 |
0,4 |
0,45 |
0,5 |
0,55 |
0,6 |
Площадь поперечного сечения кристалла в направлении действия усилия сжатия, мм2. |
0,54 |
0,63 |
0,72 |
0,81 |
0,9 |
0,99 |
1,08 |
Прочность P´ (усилие сдвига), кгс |
5,11 |
5,97 |
6,82 |
7,67 |
8,52 |
9,38 |
10,23 |
Из табл. 3 видно, что только кристалл толщиной 0,6 мм будет разрушаться при сдвиге с усилием 10,23 кгс, т.е. больше допускаемого напряжения при сжатии ([]сж = 9,47 кгс/мм2).
Соединение кристалла с основанием корпуса относится к нахлесточному соединению. Для данного типа соединения расчет прочности P кристалла с корпусом определяется по формуле
P = [´]ср bl,
где [´]ср – допускаемое напряжение в паяном шве на срез, кгс/мм2;
b – ширина шва, мм;
l – длина шва (нахлестки), мм.
Для припоя ПОС40 [´]ср = 3,9 (размеры кристалла b = 1,8 и l = 1,8).
Подставляя эти значения в формулу прочности (при отсутствии непропаев в паяном шве, т.е. когда площадь паяного шва равна площади кристалла), получим P = 12,64 кгс.
В табл. 3 приведены значения усилия сдвига кристалла 3,24 мм2 при различных значениях площади паяного шва.
Таблица 3
Прочность соединения кристалла с корпусом P (усилие сдвига) при различных значениях площади паяного шва.
Площадь паяного шва в % от площади кристалла, мм |
100 |
75 |
70 |
50 |
25 |
17,3 |
Прочность соединения кристалла с корпусом P (усилие сдвига), кгс |
12,64 |
9,48 |
8,85 |
6,32 |
3,16 |
2,19 |
Расчеты показывают, что кремниевый кристалл площадью 3,24 мм2 выдерживает при сдвиге минимально-допустимое усилие 2,2 кгс. Однако площадь паяного соединения (спая) составляет около 17 % от площади кристалла. То есть, кристаллы с площадью непропаев в паяном шве 83 % будут считаться годными на операции контроля прочности паяных соединений кристалла с корпусом (по ОСТ 11 073.013-2008).
Из табл. 3 видно, что соединение кристалла с корпусом выдерживает усилие сдвига величиной 8,85 кгс без разрушения, при этом площадь непропаев (пустот) в паяном шве составляет 30 % от площади кристалла. В этом случае усилие сдвига не приведет к разрушению кристалла, т.к. меньше []сж.
1. Цель работы:
1.1. Ознакомиться с приспособлением для оценки прочности присоединения кристалла к основанию корпуса.
1.2. Экспериментально оценить прочность соединений кристаллов с основанием корпусов.
1.3. Построить номограммы максимально-допустимых усилий сдвига кремниевых кристаллов в зависимости от их геометрических размеров и площади спаев в паяном шве.
Примечание:1) Площадь кристаллов от 0,5 до 6 мм2;
2) Толщина кристаллов от 0,3 до 0,6 мм;
3) Площадь спая в паяном шве, в %: 17,3; 25; 50; 70; 75; 100.
2. Контрольные вопросы
2.1. Разрушающие способы контроля прочности соединений кристаллов с кристаллодержателями.
2.2. Неразрушающие способы контроля прочности соединений кристаллов с кристаллодержателями.
2.3. Выборы способов контроля качества соединений кристаллов с кристаллодержателями конкретных ППИ (по рекомендации преподователя).
2.4. Особенности испытаний на сдвиг кристаллов по методике, изложенной в ОСТ 11.073.013-2008 (часть 1, с. 39)
Библиографический список
1. Тилл У., Интегральные схемы: Материалы, приборы, изготовление: пер. с англ. / У. Тилл, Д. Лаксон. – М.: Мир, 1985.
2. Полупроводниковые приборы: учебник для вузов / Н.М. Тугов, Б.А. Глебов, Н.А. Чарыков; под ред. В.А. Лабунцева. – М.: Энергоатомиздат. 1990.
3. Онегин Е.Е. Автоматическая сборка ИС. Технологический процесс. Оборудование. Управление. Техническое зрение. Привод: справ. пособие / Е.Е. Онегин, В.А. Зенькович, Л.Г. Битно. – Мн.: Высш. шк., 1990.
4. ОСТ 11 073.013-2008 (Микросхемы интегральные. Методы испытаний), ч. 1. С.39.
5. Парфенов А.Н. Введение в теорию прочности паяных соединений / А.Н. Парфенов // Технологии в электронной промышленности, 2008, №3.
6. Зенин В.В. Особенности оценки прочности соединения кристалла с основанием корпуса / В.В. Зенин, А.В. Кочергин // Технологии в электронной промышленности. 2009. №7. С. 58-61.
Практическое занятие № 7 разработка технологии сборки «чип-на-плате»
В технологии «кристалл-на-плате» расположение микросхем осуществляется непосредственно на монтажную поверхность печатной платы. Кристалл микросхемы приклеивается к плате. Затем контактные площадки кристалла соединяются с контактными площадками (печатными дорожками) печатной платы (см. рисунок).
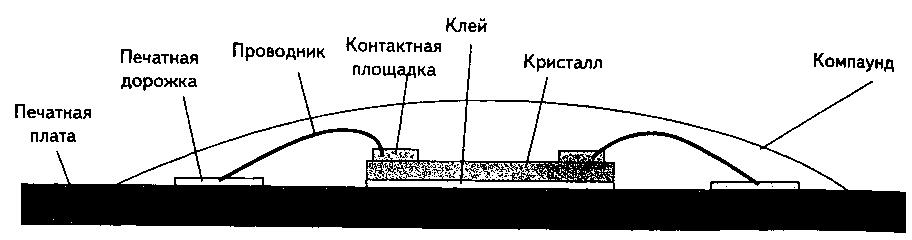
Монтаж кристалла микросхемы непосредственно на плату
Технология «кристалл-на-плате» (СОВ). Технология печатной платы в целом не отличается от обычной, но контактные площадки, предназначенные для присоединения проволочных выводов, имеют более твердую структуру. Технология формирования металлизации на контактных площадках платы следующая: на медь осаждается слой химического никеля толщиной 0,1 – 0,2 мм. Контактные площадки для СОВ – монтажа имеют ширину до 100 мкм, и шагом между проводниками менее 100 мкм. Монтаж кристаллов на печатную плату осуществляется на серебросодержащий адгезив, который отверждается и проходит дегазацию при температурах до 150 ºС. Монтаж кристаллов возможен на припойную пасту.
Теплоотвод от силовых компонентов осуществляется монтажом кристаллов на металлические теплоотводы, вмонтированные в печатную плату. При окончательной сборке теплоотвод соединяется с основным радиатором изделия.
После монтажа кристалла и отверждения адгезива формируют электрические связи между контактными площадками кристалла и печатными дорожками печатной платы. Используют ультразвуковую сварку алюминиевой проволокой (тип соединения внахлестку «клин-клином») или термозвуковую сварку золотой проволокой (тип соединения «шарик-клин»). Способы и режимы формирования соединений представлены в таблице.