Материал: Методические указания к практическим занятиям по дисциплине Перспективные технологические процессы и оборудование для производства ИС и 3D изделий микроэлектроники. Зенин В.В., Землянский А.И
Практическое занятие № 2 Анализ структуры и химического состава различных покрытий после нанесения и технологических отработок Введение
Надежность полупроводниковых изделий (ППИ) тесно связана с технологией производства и, в особенности, с операциями получения контактных соединений. Одной из наиболее распространенных причин отказов, связанных с процессом производства, является нарушение микросоединений кристалла с корпусом и внутренних выводов с контактными площадками кристалла и корпуса. По данным отечественной и зарубежной литературы от 35 до 60 % всех отказов в радиоэлектронной аппаратуре приходится на долю микросоединений.
Поэтому при разработке новых приборов, а также при оценке работоспособности существующих конструкций необходимо учитывать влияние условий изготовления и эксплуатации на структуру и свойства микроконтактов, особенно в случае наличия биметаллических пар. Электрическая и механическая стабильность биметаллических пар во многом определяется интерметаллическими соединениями, образующимися за счет взаимной диффузии различных металлов при повышенной температуре.
На качество микросоединений оказывают влияние не только правильный выбор способов и режимов монтажа, но и таких параметров, как структура пленок и адгезионная прочность их с подложкой, физико-механические свойства материалов выводов и конструкция сварочного инструмента. Известно, что проволока микронных размеров имеет нестабильность геометрических размеров и механических свойств; это является одной из причин низкой воспроизводимости качества внутренних микросоединений.
Обеспечение качества микросоединений в ППИ в процессе их разработки и серийного производства возможно путем исследований влияний конструктивно-технологических факторов на формирование сварных и паяных микросоединений.
Влияние состава алюминиевой металлизации на качество микросварных соединений Al-Al
В кремниевых ППИ для создания токоведущих дорожек и контактных площадок используется в основном тонкопленочный алюминий. Несмотря на большое количество исследований свариваемости алюминиевой проволоки с алюминиевыми контактными площадками на кристалле, проблема повышения выхода годных изделий остается. Это объясняется недостаточным вниманием исследователей к составу алюминиевой металлизации, его влиянию на качество микросоединений.
Повышение качества микросоединений, выполненных УЗС. В качестве образцов использовались кремниевые пластины с готовыми структурами ИС. Методом магнетронного распыления в вакууме наносилась алюминиевая металлизация с добавлением 1 % (в массовых долях) кремния или никеля. Для получения адгезии алюминиевой пленки к диэлектрическому покрытию кристалла ИС проводилась термообработка в среде азота в течение 25 мин для МОП-структур при температуре 475 °С и в течение 15 мин для биполярных структур при температуре 520 °С. Пассивирующее покрытие из оксида кремния наносилось на металлизацию пиролитическим осаждением, а вскрывалось на контактных площадках методом плазмохимического травления через маскирующий фоторезист. Разварка алюминиевой проволоки марки АК09ПМ35 проводилась на автомате типа УЗС.А-1 как на готовых структурах ИС, так и на тестовых структурах без гравировки металлических дорожек и без использования защитного диэлектрика.
В результате сравнительной оценки свариваемости на готовых и тестовых структурах было установлено, что микросоединения на тестовых структурах имели значительно лучшее качество. Это, очевидно, объясняется тем, что тестовые структуры не подвергались операциям фотолитографического формирования алюминиевой разводки на кристалле и нанесения защитного диэлектрического покрытия. Кроме того, свариваемость алюминиевых контактных площадок с добавлением 1 % никеля была значительно лучше, чем с добавлением кремния. Контроль состояния поверхности алюминия контактных площадок для структур, имеющих неудовлетворительную свариваемость, проведенный на растровом электронном микроскопе, показал наличие у некоторой группы контактных площадок отдельных крупных выступающих включений неправильной формы.
С помощью рентгеновского микроанализатора был установлен следующий состав этих включений: алюминий – 71 %, кремний – 12 %, кислород – 17 %. На структурах другой группы в углублениях микрорельефа поверхности были обнаружены остатки фоторезиста. По состоянию поверхности третья группа структур не имела внешних отличий от структур с хорошей свариваемостью. На этих структурах методом Оже-спектроскопии был проведен послойный анализ поверхности пленок 48 контактных площадок кристаллов ИС, результаты которого представлены в табл. 1. Например, в поверхностном слое глубиной 50 Å пленки Al+1%Si в исследуемых контактных площадках содержание алюминия составляло от 70 до 80 вес.%, углерода от 3,5 до 14 вес.% и т. д.
Таблица 1
Результаты контроля состава поверхности алюминиевых пленок, имеющих неудовлетворительную свариваемость
Состав исходной пленки |
Вариант |
Глубина поверхностного слоя, Å |
Процентное содержание элементов |
|||||
Al |
С |
О |
Ni |
Si |
N, P |
|||
Аl + 1 % Si |
1 |
50 |
70-80 |
3,5-14 |
4-10 |
– |
5-7 |
2-4 |
500 |
78-86 |
2-8 |
3-8 |
– |
3-4,5 |
0-1,5 |
||
2 |
50 |
0-10 |
70-87 |
22-36 |
– |
1-2 |
2,3 |
|
500 |
23-35 |
45-56 |
10-15 |
– |
1 |
1-3 |
||
Al + 1 % Ni |
3 |
50 |
70-80 |
5-12 |
4-9 |
1 |
4-5 |
2-3 |
500 |
16-89 |
2-7 |
3-7 |
1 |
3-3,5 |
1-2 |
||
4 |
50 |
0-12 |
65-87 |
18-40 |
1 |
1-2 |
2-3 |
|
500 |
24-37 |
43-57 |
10-20 |
1 |
0-1 |
1-2 |
||
Как видно из таблицы, свариваемость ухудшается при загрязнении поверхностного слоя углеродом (более 40 %) и связанным с ним кислородом (варианты 2 и 4) или при повышенной концентрации кремния (более 3 %) (варианты 1 и 3). В вариантах 2 и 4 практически на поверхности отсутствовал алюминий. Легирование алюминиевой металлизации кремнием (до 1 %) при вакуумном напылении приводит к повышенной его концентрации на поверхности после операции фотогравировки металлизированной разводки на структуре и диэлектрического покрытия диоксидом кремния. Увеличение содержания кремния в поверхностном слое металлизации (рис. 1) связано с растворением пассивирующего диэлектрического покрытия даже при пиролитическом способе его нанесения, хотя температура нагрева подложки в этом случае минимальная и составляет 430-450 °С.
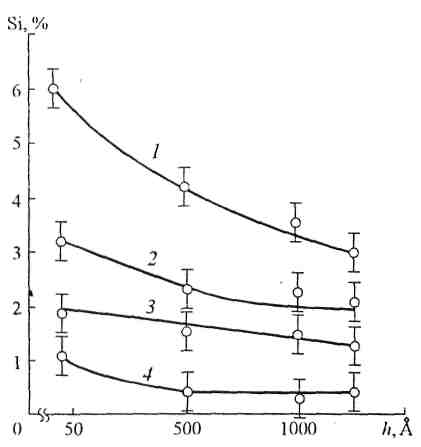
Рис. 1. Распределение содержания кремния в поверхностном слое алюминиевой металлизации толщиной 1200 Å: 1-3 – для металлизации Аl+1%Si; 4 – для двухслойной металлизации Аl-Аl+1% Si (1 – неудовлетворительная свариваемость; 2 – удовлетворительная; 3-4 – хорошая)
На операции вскрытия диэлектрика под контакты этот слой может удалиться не полностью. По этой причине возможны и локальные «островковые» остатки пассивирующей пленки на поверхности контактных площадок структур, которые практически невозможно определить методами контактной разности потенциала и «мягкого» зонда. Увеличение концентрации кремния и связанного с кислородом углерода способствует повышению микротвердости алюминиевой пленки, что ухудшает ее пластическую деформацию и приводит к нарушению изолирующего диэлектрика под алюминиевой металлизацией при сварке.
Для алюминиевой металлизации, легированной никелем (до 1 %), аналогичная термообработка не приводит к увеличению концентрации никеля ни на поверхности, ни по толщине пленки. Кроме того, такие пленки более пластичны, чем легированные кремнием. С целью исключения нарушений диэлектрического покрытия в процессе присоединения выводов авторами было предложено на контактных площадках формировать два слоя алюминия по следующей схеме: нижний слой (более толщины защитного диэлектрического покрытия) легируют 1 % кремния или никеля до микротвердости не менее микротвердости материала вывода, а верхний слой (толщиной не менее 0,4 мкм) не легируют (рис. 2).
Нанесением верхнего слоя чистого алюминия обеспечивают хорошую свариваемость с алюминиевым микропроводником при «мягких» сварочных режимах за счет высокой пластичности данного слоя. При толщине чистого алюминия более 0,4 мкм зона взаимодействия свариваемых материалов не доходит до нижнего слоя; уменьшение толщины данного слоя приводит к взаимодействию проводника с нижним слоем легированного алюминия, что может привести к деформации последнего и контакту проводника со ступенькой диэлектрика. Формированием нижнего слоя контактной площадки из алюминия, легированного до микротвердости не менее микротвердости материала вывода и толщиной более толщины защитного диэлектрического покрытия, защищают диэлектрическое покрытие от непосредственного контакта с привариваемым проводником. Верхний слой алюминия выполняет функцию своеобразной демпфирующей прослойки, за счет деформации которой при сварке и выдавливания ее на периферию контактной площадки практически устраняют деформацию нижнего слоя легированного алюминия и исключают непосредственный контакт микропроводника с защитным диэлектрическим покрытием. Верхние пределы толщины слоев ограничены только необходимой степенью разрешения фотолитографии при формировании металлизированной разводки.
Нанесение слоев алюминиевой металлизации за один технологический процесс обеспечивает гарантированную адгезию между ними. Данная конструкция дает 100 %-ное распознавание контактных площадок с помощью системы технического зрения УЗС.А-2 и повышение стабильности прочности формируемых микросварных соединений на 30-40 %.
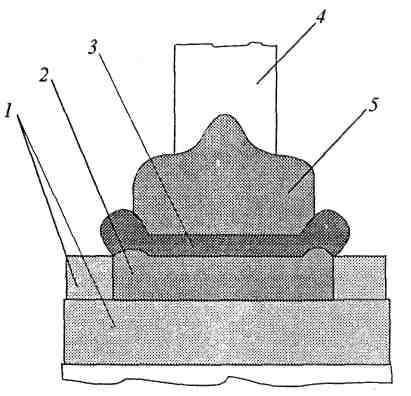
Рис. 2. Схема монтажа алюминиевой проволоки к контактной площадке на кристалле: 1 – диэлектрическая пленка; 2 – легированный алюминий; 3 – чистый алюминий; 4 – алюминиевая проволока; 5 – сварное соединение
Свариваемость алюминиевой проволоки с никель-бор покрытием при термообработке.
Существенным недостатком пленок из чистого никеля является их низкая теплостойкость, поэтому данные покрытия применимы только при низкотемпературном монтаже элементов или при использовании защитной среды. В процессе напайки кристаллов к корпусу происходит окисление никелевого покрытия, что резко ухудшает свариваемость алюминиевой микропроволоки с пленочными площадками.
Легирование никеля бором значительно повышает температурную стойкость сплава даже при малой концентрации бора, а микротвердость и хрупкость покрытия можно уменьшать путем отжига.
Авторами проводилось исследование свариваемости покрытия никель – бор с алюминиевой микропроволокой УЗС после температурного воздействия в диапазоне возможных технологических обработок в процессе изготовления микросборок. В качестве подложек использовали корпуса микросборок, выводная рамка которых изготовлена из ферроникеля (42Н). Толщина исследуемых покрытий составляла 3-5 мкм. Исходная концентрация бора в покрытии определялась химическим способом по известной методике и методом Оже-спектрального послойного анализа и составляла 0,7-1,2 %. Температурное старение образцов проводили на воздухе в диапазоне температур 300-500 °С в течение 15-60 мин.
Приварка алюминиевых проводников марки АК09ПМ35 осуществлялась УЗС на установке УЗСМ-2,5. Режимы сварки подбирали опытным путем исходя из условия получения максимальной прочности сварных соединений.
Контроль прочности сварных соединений осуществлялся на установке типа 12МП-0,05/100-1 натяжением вывода под углом 45° к плоскости сварного соединения до разрушения контактов. Для исследований использовалось 100 проволочных перемычек от каждой группы образцов.
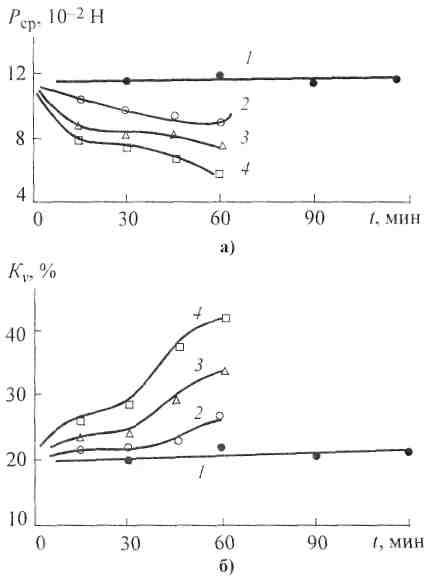
Оценка свариваемости никель-бор покрытий проводилась по средним значениям прочности Рср сварных соединений. Коэффициент вариации Kν, характеризующий воспроизводимость качества сварных соединений, определялся по известной формуле:
Kν = (σcp/Pcp)·l00 %,
где аср – среднее квадратичное отклонение значений.
Эксперименты показали (рис. 3), что свариваемость покрытий Ni+1%B практически не изменяется после выдержки при температуре 300 °С в течение 90 мин. После нагрева при температуре 400 °С происходит медленное ухудшение свариваемости, а при 450-500 °С – сначала ухудшение свариваемости (после термообработки покрытий в течение 15 мин), а затем стабилизация ее на этом уровне (в течение 15-30 мин), после чего происходит резкое ухудшение свариваемости. На образцах, подвергавшихся температурной обработке при 450-500 °С более 30 мин, наблюдались случаи разрушения сварных соединений по зоне контакта («отслоение») как в процессе сварки, так и при контроле прочности сварных соединений. Количество таких разрушений изменялось пропорционально времени обработки и колебалось от 6 до 20 %. Подбор режимов сварки (увеличение амплитуды и мощности колебаний, времени сварки, а также изменение давления инструмента) не позволил значительно улучшить свариваемость и исключить «отслоения».
Методом оже-спектроскопии поверхностного слоя толщиной 250-300 Å никель-бор покрытия установлено, что при нагреве выше 300 °С происходит диффузия бора на поверхность покрытия, содержание которого достигает 5,5 % при 500 °С, что ухудшает пластичность покрытия, необходимую для формирования сварных соединений. Термообработка в течение 45-60 мин при температуре 500 °С приводит к растрескиванию покрытия, т. е. начинает окисляться никель, что подтверждается быстрым увеличением содержания кислорода в поверхностном слое покрытия. В результате резко снижается прочность сварных соединений и их воспроизводимость.
Таким образом, проведенные исследования показывают, что нанесенное электрохимическим способом покрытие сплавом Ni+1 % В имеет удовлетворительную свариваемость методом УЗС с алюминиевой проволокой после нагрева при температуре 400 °С в течение 60 мин и при температуре 450-500 °С в течение 30 мин. Указанные время и температура перекрывают реальные режимы, применяемые при монтаже кристаллов в корпуса.