Материал: Методические указания к практическим занятиям по дисциплине Перспективные технологические процессы и оборудование для производства ИС и 3D изделий микроэлектроники. Зенин В.В., Землянский А.И
Рис. 3. Среднее значение прочности Рср (а) и воспроизводимость Kν (б) качества микросоединений алюминиевой проволоки с никель-бор покрытием корпусов в зависимости от времени отжига покрытий перед сваркой при различных температурах, °С: 1 – 300; 2 – 400; 3 – 450; 4 – 500
Исследование покрытия из сплава никель-олово
Припои на основе олова хорошо смачивают медь и никель при температуре пайки 220-300 0С. Однако перегрев оловянно-свинцовых припоев, например ПОС61, в процессе пайки при температуре 400 0С существенно увеличивает пористость паяных швов. Кроме того, данный припой ухудшает смачивание никеля. Из этих соображений осуществлять пайку припоями типа ПОС61 при температуре 400 0С не рекомендуется. Корпуса ИЭТ, покрытые никелем, паяют в водороде припоями ПОС2, ПСр2,5, ПОС10, ПСр 1,5 и ПСр2 соответственно при температуре 400-420, 360-390, 330-360, 280-310 0С. Гальванические покрытия контактных поверхностей кристалла и основания корпуса при сборке должны обладать не только хорошей смачиваемостью, но и высокой коррозионной стойкостью. Этим требованиям в полной мере отвечают сплавы никеля с оловом (Ni-Sn).
Для осаждения сплава Ni-Sn существует несколько типов электролитов. Наиболее широкое применение в промышленности получили фторидхлоридные электролиты как наиболее стабильные в работе и позволяющие получать покрытия с относительно высокими защитно-декоративными свойствами.
Для исследований покрытий из сплава Ni-Sn электроосаждение сплава проводили из электролита состава (г/л): NiCl2-200; SnCl2-40; NH4F-60; OC-20-5. Температура электролита составляет 50 0С. В качестве анода используется сплав никель-олово (30-50 % Ni).
При осаждении сплава Ni-Sn необходимо строго соблюдать условия электроосаждения: температуру электролиза, соотношение концентраций компонентов электролита, плотность тока.
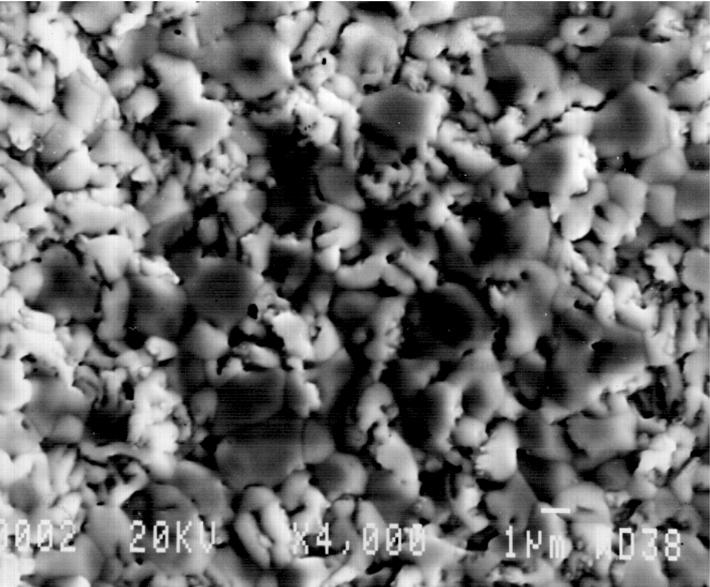
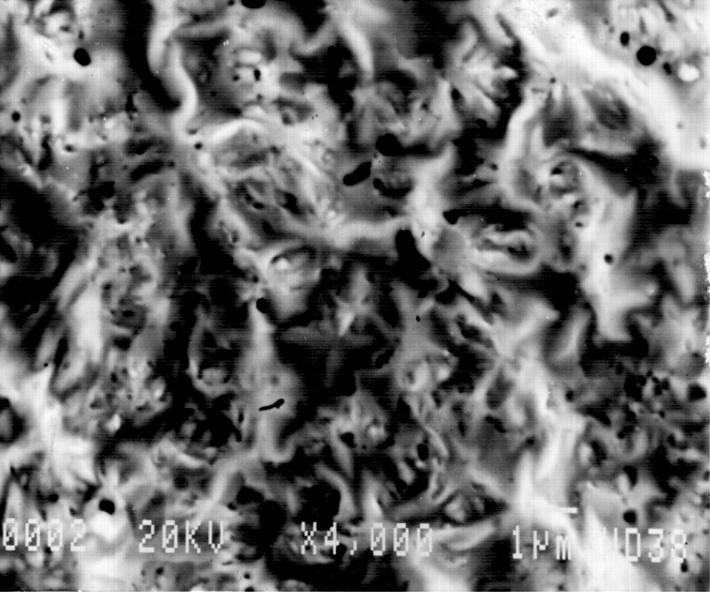
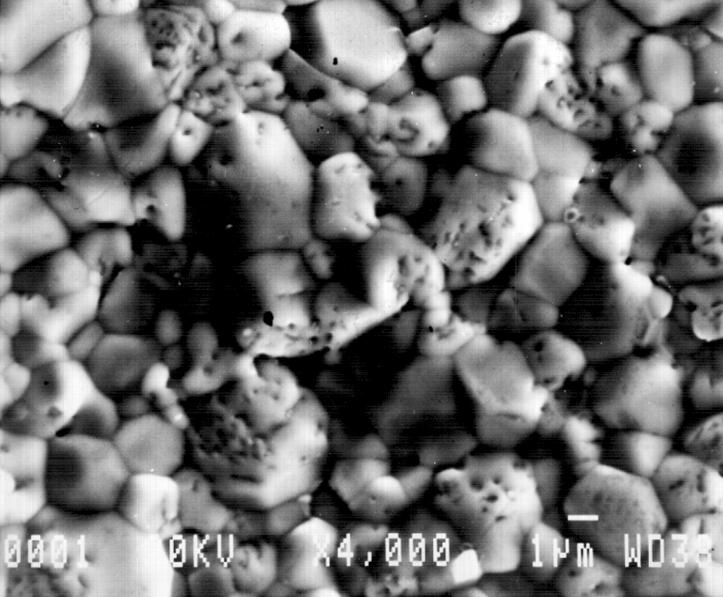
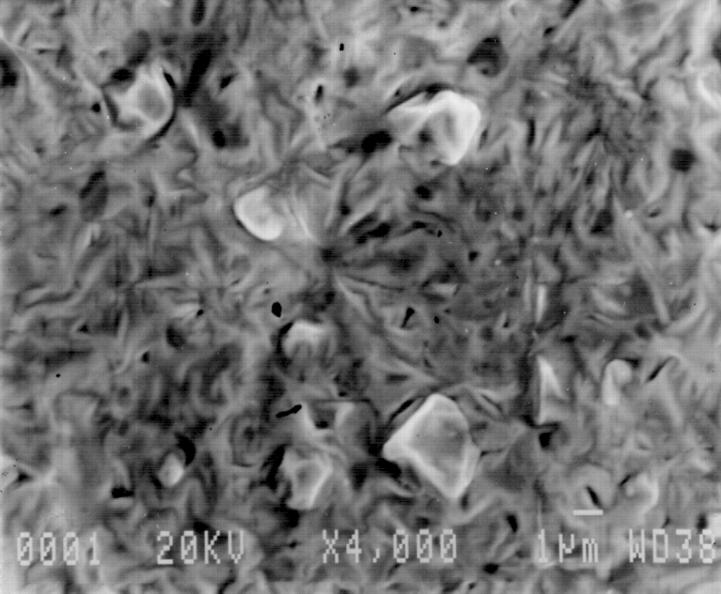
Исследования микроструктуры и химического состава поверхности покрытий из сплава 35 % Ni +65 % Sn, полученных из электролитов с добавкой ОС-20, показали следующие результаты: при температуре 50 0С получаются крупнокристаллические покрытия, в которых массовая доля олова составляет 99,8 %. Отжиг покрытий в вакууме, соответствующий режимам пайки кристаллов к основаниям корпусов, приводит к увеличению массовой доли никеля в поверхностном слое до 8 %. Покрытия после отжига получаются более плотными с включениями неправильной формы (рис. 4 и 5).
Объясняется это тем, что при температуре 390±20 0С электролитический сплав NiSn переходит в интерметаллические соединения Ni3Sn2 и Ni3Sn4, что способствует обогащению поверхностного слоя никелем. Кроме того, повышенное содержание никеля в поверхностном слое данного покрытия, очевидно, обусловлено различной сублимацией компонентов сплава, которая в большей степени присуща Sn.
Для исследований влияния термообработки на качество облуживаемости Ni-Sn покрытий их наносили на образцы из бериллиевой бронзы. Образцы выдерживали в термошкафу при 170 0С в течение 4 ч, при 150 0С в течение 7 ч и при 125 0С в течение 14 ч. Последующее облуживание припоем ПОС61 со спирто-канифольным флюсом показало 100 %-ную паяемость после выдержки при комнатной температуре в течение 5 лет.
Исследования смачивания и растекания припоев по Ni-Sn покрытию с добавкой ОС-20 показали, что припои ПОС40, ПОС61 и ПСр2,5 хорошо растекаются по данному покрытию. Добавка ОС-20 в состав покрытия Ni-Sn играет роль поверхностно-активного вещества, а при температуре пайки выполняет в некоторой степени функцию флюса и тем самым способствует лучшему смачиванию и растеканию припоев.
Следует отметить, что электролитическое покрытие из сплава Ni-Sn, содержащего 30-50 % Ni, полученное из фторидхлоридного электролита с органической добавкой ОС-20, можно наносить на слой никеля на коллекторную сторону кристалла. В этом случае между кристаллом и никелированным корпусом размещают фольгу припоя ПСр2,5, а пайку проводят в среде водорода или в вакууме.
а
б
Рис. 4. Микроструктура поверхности покрытий сплавом Ni-Sn (35 % Ni + 65% Sn): а –после осаждения сплава; б – после отжига в вакууме (10-2 Па) при Т=370 0С в течение 7 мин
а
б
Рис. 5. Микроструктура поверхности покрытий сплавом Ni-Sn (50 % Ni + 50 % Sn): а –после осаждения сплава; б – после отжига в вакууме (10-2 Па) при Т=370 0С в течение 7 мин
Распределение химических элементов на поверхности покрытия после нагрева при температуре пайки кристаллов
В технологическом процессе производства полупроводниковых приборов и ИС пайка кристалла к основанию корпуса является одной из первых сборочных операций. После пайки происходит присоединение внутренних выводов к контактным площадкам кристалла и корпуса и герметизация.
Поэтому представляет определенный интерес исследование состояния поверхности корпуса после его нагрева до температуры пайки. В данном разделе проведен количественный анализ распределения химических элементов на поверхности корпусов с покрытиями (химическое никелирование и гальваническое серебрение) после растекания по ним припоев ПОС40, ПОС61 и ПСр2,5).
Основной целью никелирования является защита основного металла от коррозии и повышение поверхностной твердости. В электронной промышленности для покрытия корпусов приборов (в случае пайки кристаллов в защитной среде) используется химическое никелирование. Химические никелевые покрытия намного тверже электрохимических. Повышенная твердость покрытий во многом зависит от содержания фосфора в осажденных никелевых сплавах и режимов осаждения.
Для проведения исследований химическое никелирование осуществлялось на медные корпуса из следующего раствора (г/л):
никель двухлористый – 20;
натрий фосфорноватистокислый – 25;
кислота аминоуксусная – 15;
натрий уксуснокислый – 10.
Время осаждения покрытия толщиной 4 мкм составляло 40-50 мин при температуре раствора 82-85 0С.
Анализ припоя на паяемой поверхности показал, что форма навески различных припоев после расплавления отличается как по площади, так и по конфигурации. Смачивание поверхности кристалла и корпуса расплавленным припоем зависит от поверхностного натяжения припоя. Чем оно выше, тем расплавленный припой хуже смачивает паяемую поверхность. В то же время известно, что поверхностное натяжение припоев (металлов) - не основной показатель процесса смачивания при пайке. Этот процесс еще зависит от физико-химических свойств металла покрытия.
Большую роль при растекании играет слой припоя, непосредственно прилегающий к покрытию, по которому происходит растекание. Этот слой называют “пристеночным слоем”, так как его свойства (скорость движения, плотность и термодинамические параметры) существенно отличаются от свойств припоя, расположенного над ним.
При растекании расплавленного припоя по покрытию одновременно протекают ограниченные во времени и достаточно сложные процессы взаимодействия покрытие-припой-атмосфера, состояние равновесия которых, как правило, не достигается.
По всей видимости, при растекании припоя по покрытию в первую очередь происходит взаимодействие с металлом покрытия тех элементов из состава припоя, которые имеют меньшее поверхностное натяжение. Поэтому и граница раздела (припой-покрытие) имеет различную ширину.
Схема образцов для экспериментальных исследований показана на рис. 6.
Результаты исследований представлены в табл. 2.
Таблица 2
Количественный анализ распределения элементов (в %) на поверхности корпуса после расплавления навески припоя (нагрев в Н2 при температуре 390±20 0С в течение 3 мин)
Покрытие корпуса |
Припой |
Исследуемый участок |
||
А |
В |
С |
||
Никель химический |
ПОС40 |
Sn – 53,1; Pb – 46,9 |
Ni – 69,8; Sn – 14; Pb – 5,4; P – 7,5; Cu – 3,3 |
Ni – 87,6; P – 8,3; Cu – 3,6; Sn < 0,5 |
Никель химический |
ПОС61 |
Pb – 41,6; Sn – 57; Cu – 1,4 |
Pb – 10,5; Sn – 65,1; Cu – 2,3; Ni – 22,1 |
Sn – 1,0; Cu – 2,9; Ni – 87,8; P – 8,3 |
Никель химический |
ПСр2,5 |
Sn – 15,7; Pb – 80,6; Ni – 0,9; Ag – 2,8 |
Sn – 2,1; Cu – 2,8; Ni – 87,9; Р - 7,2 |
Ni - 89,4; Cu - 2,8; P - 7,8 |
Серебро гальваническое |
ПОС40 |
Sn – 46,4; Pb – 50,2; Ag – 2,5; Cu – 0,9 |
Ag – 99,0; Cu – 1,0 |
Ag – 99,3; Cu – 0,7 |
Серебро гальваническое |
ПОС61 |
Pb – 42,8; Sn – 52,5; Ag – 2,2; Cu – 2,4 |
Pb – 0,9; Sn – 26,6; Ag – 70,6; Cu – 1,8 |
Pb – 0; Sn – 0; Ag – 98,5; Cu – 1,4 |
Серебро гальваническое |
ПСр2,5 |
Pb – 80,5; Ag – 2,3; Cr – 1,6; Sn – 15,6 |
Pb – 81,2; Sn – 9,0; Ag – 9,0; Cu – 0,8 |
Pb – 1,5; Sn – 0; Ag – 97,8; Cu – 0,6 |
Практическое занятие № 3 Анализ процессов нанесения медной металлизации на кристаллы ис и сбис Введение
К покрытиям предъявляются следующие основные требования [5, 6]:
они должны обеспечивать хорошую паяемость с полупроводниковыми кристаллами и свариваемость с внутренними выводами;
сохранять способность к пайке и сварке при заданном сроке хранения; обеспечивать антикоррозионную защиту;
не подвергаться росту нитевидных кристаллов («усов») при хранении и разрушению при температурах сборки, испытании и эксплуатации.
обеспечивать минимальное переходное электрическое сопротивление;
быть устойчивыми к тепловому удару при монтаже приборов на печатные платы пайкой, к химическим реагентам, используемым в процессе сборки;
обеспечивать адгезию компаунда при герметизации прибора опрессовкой полимером.
На надежность соединений влияют физико-механические свойства материала контактных площадок. Например, акустические условия в зоне УЗС зависят от морфологии покрытий контактных площадок. Для образования прочного и надежного микросоединения необходимо иметь поверхность покрытия контактных площадок с малой высотой микронеровностей и, по возможности, меньшим значением внутренних напряжений в покрытии [7].
Производство ИС, особенно БИС и СБИС ориентировано на использование автоматического сборочного оборудования производительностью до 15 тысяч соединений в час и более с электронными сканирующими устройствами и системами оптико-телевизионного контроля. Широкое внедрение автоматического микросварочного оборудования при массовом производстве ППИ делает особо актуальной задачу повышения воспроизводимости качества микросоединений за счет ужесточения требований к физико-химическим свойствам и состоянию поверхности деталей, поступающих на операции сборки. Кроме различных конструктивно-технологических факторов на качество микросоединений оказывают существенное влияние пленочная металлизация на кристалле (толщина, состояние поверхности, структура и адгезия пленки с подложкой и др.) [8,9].
В настоящее время проводятся работы, направленные на формирование межсоединений из медной металлизации вместо алюминиевой, что способствует увеличению быстродействия ППИ и повышению их стабильности в процессе эксплуатации. Однако существующая технология производства медной системы металлизации не обеспечивает достаточной надежности межсоединений.
С развитием полупроводниковой технологии и уменьшением размеров элементов большое внимание уделяется проблеме задержки сигналов в соединительных линиях. В связи с этим, возникла необходимость замены алюминиевой металлизации на медную в производстве современных ИС, в первую очередь микропроцессоров с элементами субмикронных размеров [15]. По сравнению с алюминием удельное сопротивление меди 1,7 мкОм×см даже при осаждении в узкие канавки (2,8 мкОм×см у алюминия). Кроме того, медь обладает высокой устойчивостью к электромиграции по сравнению с алюминием.
Основные принципы создания схем с медной металлизацией представлены фирмами IBM, Motorola и Texas Instruments на декабрьской международной конференции по электронным приборам (IEDM) в 1997г. В «медных схемах» первый уровень металлизации для формирования контактов к областям истока, стока и затвора – вольфрамовый. Этот барьерный металл предназначен для защиты активных областей прибора от диффузии меди, а также для улучшения адгезии меди к пластине. Часть вольфрамовых токопроводящих дорожек может быть очень малой длины. Остальная металлизация, в том числе и покрытия сквозных отверстий, - медная.
По данным исследовательской фирмы The Information Net work, в 2009 г. ускорился переход к использованию медных межсоединений в схемах памяти. Так, если общий объем продаж полупроводникового оборудования сократился более чем на 40 %, то тот же показатель для оборудования, непосредственно связанного с формированием медных межсоединений в процессе производства ППИ, - только на 8,7 % [14].
Массовое производство ДОЗУ с медной металлизацией вместо аллюминиевой первой начала осуществлять корпорация Micron Technology уже в конце 2006 г. Через год эту технологию стала применять Elpida. Затем все основные изготовители ИС ЗУ во главе с корпорацией Samsung Electronics затратили значительные суммы для модернизации своих заводов по обработке пластин под «медные» процессы.

Количественный анализ распределения элементов на поверхности корпусов с покрытиями (серебро гальваническое и никель химический) после расплавления припоев ПОС40, ПОС61 и ПСр2,5 при режимах пайки кристаллов показал, что происходит изменение химического состава припоя, границы припоя с покрытием и паяемого покрытия.
Таким образом, данные исследования показывают изменение состава поверхностного слоя покрытий корпусов после пайки кристаллов. Это необходимо учитывать при выборе режимов присоединения выводов к корпусу и герметизации полупроводниковых ИЭТ.
Цель работы:
1) исследование структуры и химического состава покрытий кристаллов и корпусов: после нанесения и термообработки на режимах пайки кристалла к основанию корпуса;
2) количественный анализ распределения элементов (в %) на исследуемых поверхностях.