Материал: Методические указания к практическим занятиям по дисциплине Перспективные технологические процессы и оборудование для производства ИС и 3D изделий микроэлектроники. Зенин В.В., Землянский А.И
Переход от алюминиевой металлизации к медной достаточно сложный. При минимизации топологических элементов и увеличении объема меди в структуре требуется более тонкий слой барьерного металла и поддержание эффективного удельного сопротивления. Основной проблемой перехода к медным межсоединениям в условиях миниатюризации ППИ, в частности, СБИС с элементами субмикронных размеров, является большая диффузионная подвижность Cu в различных материалах. Это вынуждает окружать медные межсоединения со всех сторон диффузионно–барьерным слоем (ДБС).
Для металлизации с проводящим слоем на основе меди известны ДБС на основе TiN, Ti-Si-N, TaN, Ta-Si-Ni, TiW, W2N и д.р. Свойства ДБС для металлизации на основе меди приведены в таблице [16].
Сравнительные свойства барьерных материалов для металлизации на основе меди
Материал ДБС |
Температурная стабильность Тстаб, оС |
Удельное
сопротивление |
TaN (PVD) TaN (PVD) TaN (CVD) TaC (PVD) TiN (PECVD) Ti-Si-N (PVD) W2N (PVD) |
700 600 550 600 500 600/650 600 |
580 450 900 210 200 215/590 205 |
 ,
мкОм×см
Примечание: в скобках указаны способы формирования ДБС [16].
Выбор ДБС должен основываться на физико-химических представлениях о процессах, происходящих в гетерогенной системе, а именно [17]: компоненты, входящие в состав ДБС, должны обладать как можно более высокой теплотой сублимации или низким давлением собственных паров; материал ДБС должен обладать более отрицательной теплотой образования. Авторы работы [17] в качестве основы барьерного материала выбрали сплав Ta-W с добавлением в него азота, т.к. W и Ta образуют нитриды W2N и TaN c теплотами образования – 5,7 и – 29, 5 ккал/(г×ат) соответственно. Исследование пленок сплава Ta-W-N показали перспективность его использования в системе металлизации СБИС субмикронного уровня. Пленки данного сплава имеют следующие свойства: достаточно низкое удельное сопротивление ( ̴260 мкОм×см); не имеют границ зерен; не взаимодействуют с медью; не только не пропускают через себя медь, но и выталкивают ее из объема на поверхность; сохраняют аморфное состояние в структуре Cu/W-Ta-Ni/Si до 700 оС. При использовании медных токоведущих слоев (ТВС) наличие ДБС требуется не только в области контактного окна, но и на маскирующем SiO2, поскольку медь быстро диффундирует через него даже при низких температурах [18].
В работе [19] достаточно подробно рассмотрены конструктивно- технологические особенности изготовления многоуровневой металлизации СБИС, обеспечивающие улучшение качества медных проводников.
В связи с вышеизложенным, технологам по сборке 3D изделий с использованием кристаллов с медной металлизацией необходимо в первую очередь обратить внимание на систему Cu/W-Ta-Ni/Si. Для этого нужно провести анализ качества микросоединений алюминиевой, медной и золотой проволок с медной металлизацией при микросварке проволочных выводов при сборке 3D изделий.
Основным недостатком меди по сравнению с алюминием является низкая радиационная стойкость металлизации, контактных соединений и, в целом, 3D изделий. На вопросы применения меди или алюминия в радиационно-стойких 3D изделиях необходимо проведение целого комплекса сравнительных испытаний.
Практическое занятие № 4
Исследование микротвердости медной металлизации на кристаллах
методом Кнупа
Введение
Методы измерения микротвердости регламентированы ГОСТ 9450–76 и предназначены для измерения микротвердости изделий и образцов из металлов, сплавов, минералов, стекол, пластмасс, полупроводников, керамики, тонких листов, фольги, пленок, гальванических, диффузионных, химически осажденных и электроосажденных покрытий вдавливанием алмазных наконечников. Микротвердость – это твердость очень малых (микроскопических) объемов материалов.
Стандарт устанавливает два метода испытаний: по восстановленному отпечатку (основной метод) и по невосстановленному отпечатку (дополнительный метод).
Измерение микротвердости методом восстановленного отпечатка состоит в нанесении на испытуемую поверхность изделия отпечатка под действием статической нагрузки, приложенной к алмазному наконечнику в течение определенного времени. Максимальная нагрузка составляет 4,905 Н.
Число микротвердости определяют делением приложенной к алмазному наконечнику нормальной нагрузки в ньютонах (килограмм-силах) на условную площадь боковой поверхности отпечатка в квадратных миллиметрах. Измерения твердости при малой нагрузке можно проводить на стандартных приборах для испытания твердости по Бринеллю и Виккерсу [1]. При испытании по Бринеллю используют шарик диаметром 1 мм; необходимое при этом усилие определяют по таблицам, а величину твердости HB рассчитывают по формуле
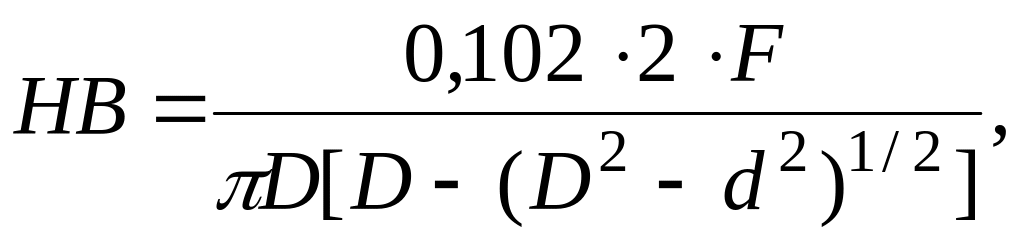 (1)
где F – приложенная нагрузка, Н; D – диаметр шарика, мм; d – диаметр отпечатка, мм.
При испытаниях с использованием малой нагрузки в качестве индентора обычно применяют пирамиду Виккерса. Величину твердости при этом рассчитывают по формуле (2), измеряя длину диагоналей и приложенную нагрузку.
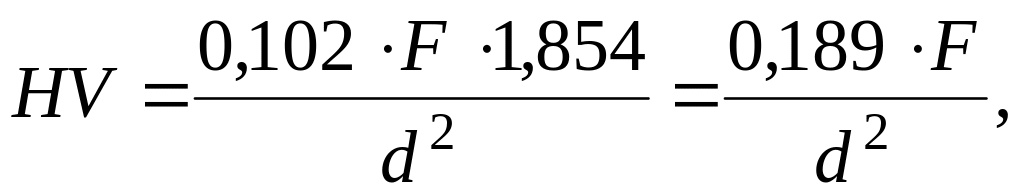 (2)
где d – среднее арифметическое длин диагоналей квадратного отпечатка. В интервале макротвердости значения HV в первом приближении не зависят от приложенной нагрузки; при усилиях же <10 Н величина нагрузки влияет па значения HV. Если по величинам твердости, измеренным при малой нагрузке, путем экстраполяции определять значения макротвердости, то можно сравнивать только те данные, которые были определены при одинаковой нагрузке.
При определении твердости по Кнупу в качестве индентора используют алмазную пирамиду с ромбическим основанием. Как показано на рис. 1, угол пересечения выступающих продольных ребер этой пирамиды составляет 172°30', а поперечных 130°.
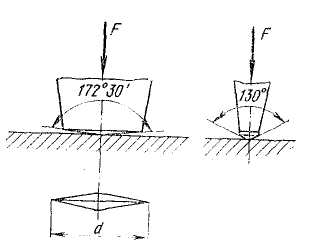
Рис. 1. Определение твердости по Кнупу
Благодаря этому получается отпечаток, продольная диагональ которого примерно в 7 раз больше, чем поперечная. Продольную диагональ можно измерить относительно точно. В отличие от значений твердости по Бринеллю и Виккерсу величина твердости по Кнупу Нк рассчитывается как соотношение нагрузки F к проекции поверхности отпечатка по формуле
Hk = 100F/7,02Sd2. (3)
Глубина вдавливания очень маленькая (~ 1/30 продольной диагонали d). Благодаря такой малой глубине вдавливания метод определения твердости по Кнупу наиболее пригоден для измерения тонких слоев (например, гальванических покрытий из алюминия).
Измерение микротвердости методом невосстановленного отпечатка заключается в нанесении на поверхность образца отпечатка под действием статической нагрузки, приложенной к алмазному наконечнику в течение определенного времени, с одновременным измерением глубины отпечатка. Метод невосстановленного отпечатка применяют также для определения дополнительных характеристик материала.
При этом методе число микротвердости определяют делением приложенной к алмазному наконечнику нормальной нагрузки в ньютонах на условную площадь боковой поверхности отпечатка в квадратных миллиметрах, соответствующую его измеренной глубине.
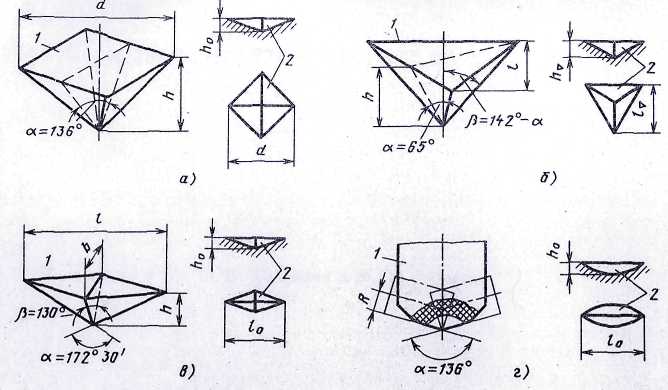
Рис. 2. Форма алмазных наконечников (1) и отпечатков (2) на образцах при измерении микротвердости:
а – четырехгранная пирамида с квадратным основанием; б – трехгранная пирамида с основанием в виде равностороннего треугольника; в – четырехгранная пирамида с ромбическим основанием; г – бицилиндрический наконечник.
В зависимости от формы наконечника (рис. 2) числа микротвердости определяют по формулам:
для четырехгранной пирамиды с квадратным основанием
H□ м ≈ 0,03784Р/h2□ (4)
для трехгранной пирамиды с основанием в виде равностороннего треугольника
Hт м ≈ 0,03797Р/h2т (5)
для четырехгранной пирамиды с ромбическим основанием
Hп м ≈ 0,01385Р/h2п (6)
для бицилиндрического наконечника
Hб м ≈ 0,01385Р/h3/2б (7)
где Р – нормальная нагрузка, приложенная к алмазному наконечнику, Н (кгс); h – глубина отпечатка, мм.
Число микротвердости вычисляют по формулам (1) – (7) или находят по таблицам ГОСТа 9450–76. Размеры d и l отпечатка по его измеренной глубине h (см. рис. 2) определяют по таблице из ГОСТа 9450–76.
Нагружение следует проводить плавно, без толчков; скорость опускания алмазного наконечника не должна влиять на размеры отпечатка; продолжительность выдержки не менее 3 с .
В общем случае при определении макротвёрдости и при измерении твердости с использованием малой нагрузки получают отпечатки на сравнительно большом участке поверхности, соответствующие средним значениям твердости, на которые влияет большое число отдельных зерен. Если необходимо узнать твердость отдельных структурных составляющих, то приложенную нагрузку уменьшают так, чтобы получаемый отпечаток относился только к исследуемой структурной составляющей. Поэтому при измерении микротвердости прикладывают нагрузку в пределах от 0,002 до 2 Н, а в качестве индентора обычно применяют пирамиду Виккерса. Ее помещают в сверление фронтальной линзы микроскопа; при этом окружающая кольцеобразная часть линзы остается свободной, что вполне достаточно для освещения и передачи изображения. Нагрузка передается с помощью пружинной системы; для получения наибольшей точности измерения следует давать как можно большую нагрузку. Верхний предел ее определяется прежде всего величиной исследуемой структурной составляющей, поскольку она должна в несколько раз превышать размер отпечатка. Это требование, в частности, относится к испытанию твердых частиц в мягкой массе основы, так как в противном случае большие по сравнению с размером твердых частиц отпечатки продавливают их. При измерении твердости тонких поверхностных слоев толщина их должна в 10 раз превышать глубину вдавливания или в полтора раза длину продольной диагонали.
Важнейшим свойством, влияющим на качество операции присоединения внутренних выводов ППИ, является твердость покрытий. Поэтому именно твердость была выбрана для сравнительного анализа покрытий кристаллов Cu-Ni после напыления и после отжига образцов.
Методы измерения микротвердости регламентированы ГОСТ 9450–76 и предназначены для измерения микротвердости изделий и образцов из металлов, сплавов, минералов, стекол, пластмасс, полупроводников, керамики, тонких листов, фольги, пленок, гальванических, диффузионных, химически осажденных и электроосажденных покрытий вдавливанием алмазных наконечников. Микротвердость – это твердость очень малых (микроскопических) объемов материалов.
Стандарт устанавливает два метода испытаний: по восстановленному отпечатку (основной метод) и по невосстановленному отпечатку (дополнительный метод).
Измерение микротвердости методом восстановленного отпечатка состоит в нанесении на испытуемую поверхность изделия отпечатка под действием статической нагрузки, приложенной к алмазному наконечнику в течение определенного времени. Максимальная нагрузка составляет 4,905 Н.
Число микротвердости определяют делением приложенной к алмазному наконечнику нормальной нагрузки в ньютонах (килограмм-силах) на условную площадь боковой поверхности отпечатка в квадратных миллиметрах. Измерения твердости при малой нагрузке можно проводить на стандартных приборах для испытания твердости по Бринеллю и Виккерсу [55].
При испытаниях с использованием малой нагрузки в качестве индентора обычно применяют пирамиду Виккерса. Величину твердости при этом рассчитывают по следующей формуле, измеряя длину диагоналей и приложенную нагрузку
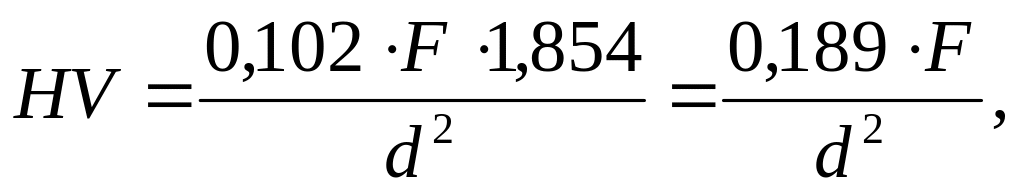 (8)
где d – среднее арифметическое длин диагоналей квадратного отпечатка.
В интервале макротвердости значения HV в первом приближении не зависят от приложенной нагрузки; при усилиях же <10 Н величина нагрузки влияет па значения HV. Если по величинам твердости, измеренным при малой нагрузке, путем экстраполяции определять значения макротвердости, то можно сравнивать только те данные, которые были определены при одинаковой нагрузке.
При определении твердости по Кнупу в качестве индентора используют алмазную пирамиду с ромбическим основанием. Как показано на рисунке 21, угол пересечения выступающих продольных ребер этой пирамиды составляет 172°30', а поперечных 130°.
Рис.3. Определение твердости по Кнупу
Благодаря этому получается отпечаток, продольная диагональ которого примерно в 7 раз больше, чем поперечная. Продольную диагональ можно измерить относительно точно. В отличие от значений твердости по Бринеллю и Виккерсу величина твердости по Кнупу Нк рассчитывается как соотношение нагрузки F к проекции поверхности отпечатка по формуле
Hk = 100F/7,02Sd2 (9)
Глубина вдавливания очень маленькая (~ 1/30 продольной диагонали d). Благодаря такой малой глубине вдавливания метод определения твердости по Кнупу наиболее пригоден для измерения тонких слоев.
Нагружение следует проводить плавно, без толчков; скорость опускания алмазного наконечника не должна влиять на размеры отпечатка; продолжительность выдержки не менее 3 с.
В нашем эксперименте проводились исследования микротвердости по методу Кнупа на двух образцах (после напыления и после отжига при температуре 400 °С).
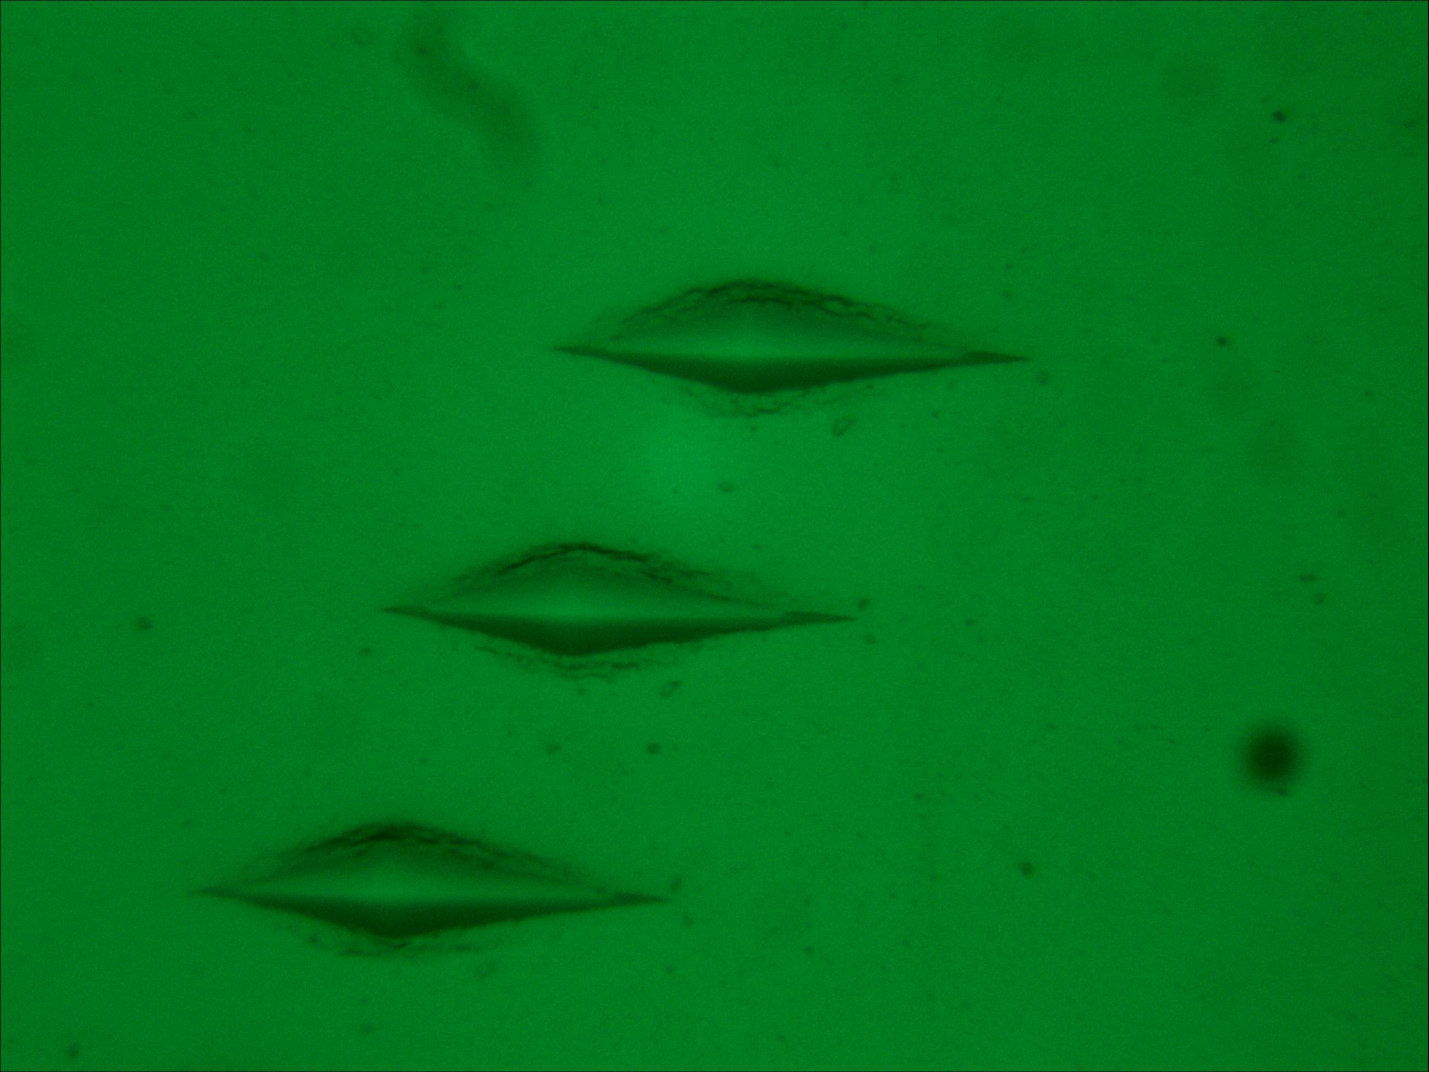
Рис.4. Фрагмент отпечатков микротвердости с использованием пирамиды
Кнупа
Цель работы
1. Ознакомление с методами определения микротвердости пленочных покрытий.
2. Провести замеры твердости Cu-Ni металлизации на кристаллах интегральных схем после напыления и отжига при температуре 400 0С
3. Построить график интегрального распределения микротвердости.
4. Выводы.
Практическое занятие № 5 Способы повышения качества проволочного монтажа ис
ПОВЫШЕНИЕ КАЧЕСТВА МИКРОСОЕДИНЕНИЙ aL-al НА КРИСТАЛЛАХ, ВЫПОЛНЕННЫХ УЗС
В качестве образцов использовались кремниевые пластины с готовыми структурами ИС[18]. Методом магнетронного распыления в вакууме наносилась алюминиевая металлизация с добавлением 1 % (в массовых долях) кремния или никеля. Для повышения адгезии алюминиевой пленки к диэлектрическому покрытию кристалла ИС проводилась термообработка в среде азота в течение 25 мин. для МОП-структур при температуре 475 °С и в течение 15 мин. для биполярных структур при температуре 520 °С. Пассивирующее покрытие из оксида кремния наносилось на металлизацию пиролитическим осаждением, а вскрывалось на контактных площадках методом плазмохимического травления через маскирующий фоторезист. Разварка алюминиевой проволоки марки АК09ПМ35 проводилась на автомате типа УЗС.А-1 как на готовых структурах ИС, так и на тестовых структурах без гравировки металлических дорожек и без использования защитного диэлектрика.
В результате сравнительной оценки свариваемости на готовых и тестовых структурах было установлено, что микросоединения на тестовых структурах имели значительно лучшее качество. Это, очевидно, объясняется тем, что тестовые структуры не подвергались операциям фотолитографического формирования алюминиевой разводки на кристалле и нанесения защитного диэлектрического покрытия. Кроме того, свариваемость алюминиевых контактных площадок с добавлением 1 % никеля была значительно лучше, чем с добавлением кремния. Контроль состояния поверхности алюминия контактных площадок для структур, имеющих неудовлетворительную свариваемость, проведенный на растровом электронном микроскопе, показал наличие у некоторой группы контактных площадок отдельных крупных выступающих включений неправильной формы.
С помощью рентгеновского микроанализатора был установлен следующий состав этих включений: алюминий – 71 %, кремний – 12 %, кислород – 17 %. На структурах другой группы в углублениях микрорельефа поверхности были обнаружены остатки фоторезиста. По состоянию поверхности третья группа структур не имела внешних отличий от структур с хорошей свариваемостью. На этих структурах методом Оже-спектроскопии был проведен послойный анализ поверхности пленок 48 контактных площадок кристаллов ИС, результаты которого представлены в табл. 2[18]. Например, в поверхностном слое глубиной 50 Å пленки Al+1% Si в исследуемых контактных площадках содержание алюминия составляло от 70 до 80 вес.%, углерода от 3,5 до 14 вес.% и т. д.
.
Результаты контроля состава поверхности алюминиевых пленок, имеющих неудовлетворительную свариваемость
Состав исходной пленки |
Вариант |
Глубина поверхностно-го слоя, Å |
Процентное содержание элементов |
|||||
Al |
С |
О |
Ni |
Si |
N, P |
|||
Аl + 1 % Si |
1 |
50 |
70-80 |
3,5-14 |
4-10 |
– |
5-7 |
2-4 |
500 |
78-86 |
2-8 |
3-8 |
– |
3-4,5 |
0-1,5 |
||
2 |
50 |
0-10 |
70-87 |
22-36 |
– |
1-2 |
2,3 |
|
500 |
23-35 |
45-56 |
10-15 |
– |
1 |
1-3 |
||
Al + 1 % Ni |
3 |
50 |
70-80 |
5-12 |
4-9 |
1 |
4-5 |
2-3 |
500 |
16-89 |
2-7 |
3-7 |
1 |
3-3,5 |
1-2 |
||
4 |
50 |
0-12 |
65-87 |
18-40 |
1 |
1-2 |
2-3 |
|
500 |
24-37 |
43-57 |
10-20 |
1 |
0-1 |
1-2 |
||