Материал: Методические указания к практическим занятиям по дисциплине Технология металлов и трубопроводостроительных материалов. Ткаченко Ю.С., Корнеев В.И
2.2. Содержание работы
В процессе выполнения темы студент должен разработать чертеж отливки с простановкой необходимых размеров, выбрать наиболее рациональный способ изготовления отливки, разработать конструкцию необходимой литейной оснастки, оценить эффективность конструкции и технологии изготовления отливки.
Графическая часть задания (чертеж детали, отливки, литейной формы в сборе, оснастки и необходимых приспособлений) выполняется на листах формата А4 (210 297 мм) в соответствии с требованиями ЕСКД.
2.3. Проектирование технологии изготовления отливок
Прежде чем приступить к проектированию технологического процесса изготовления отливки, необходимо выбрать наиболее рациональный способ ее производства, который наряду с требующимися служебными свойствами изделия обеспечил бы наиболее высокие технико-экономические показатели производства и экономный расход материалов.
Целесообразность выбранного способа изготовления заготовки может быть определена путем сравнительного расчета относительных себестоимостей вариантов изготовления. При выборе способа изготовления заготовки в большинстве случаев достаточно определить относительную технологическую себестоимость сравниваемых способов, которая складывается из стоимости материалов, заработной платы производственных рабочих, расходов на оснастку и инструмент, расходов на обслуживание и эксплуатацию оборудования и т.д. Эффективность (минимальную относительную технологическую себестоимость) сравниваемых способов изготовления отливки в зависимости от серийности можно определить графическим способом /3/.
Из пересечения кривых, выражающих зависимость относительной себестоимости применения способа изготовления отливки от серийности, получаем число критической серийности. При заданной серийности выгоднее использовать тот способ, у которого меньше относительная себестоимость изготовления заготовки.
Технологический процесс изготовления отливки проектируют в определенной последовательности и в соответствии со стандартами ЕСКД, ЕСТД и др. При проектировании поступают следующим образом.
На чертеже изделия наносят модельно-литейные указания. Дополненный таким образом чертеж при единичном и мелкосерийном производстве представляет собой основной технологический документ. Он определяет все особенности технологического процесса и является основой для проектирования и изготовления модельного комплекта и выбора других приспособлений (опок, шаблонов и пр.), необходимых для изготовления литейной формы. В массовом и крупносерийном производстве на все объекты модельной оснастки разрабатывают рабочие чертежи и технологию изготовления каждого объекта оснастки.
Вычерчивают чертеж (или эскиз) собранной формы со всеми размерами. Он должен давать представление о расположении стержней, литниковой системы, холодильников, выпоров, прибылей. С этой целью вычерчивают минимально необходимое число разрезов формы с тем, чтобы можно было собрать форму, не прибегая к помощи чертежа отливки.
При нанесении технологических указаний на чертеже детали определяют оптимальный разъем модели и формы, положение отливки в форме при заливке, последнее устанавливают в зависимости от конфигурации отливки, вида формы, литниковой системы, требований в отношении плотности металла, шероховатости поверхности и т.д. Для получения плотной отливки в соответствии с принципом направленной кристаллизации наиболее массивные ее узлы располагают при заливке сверху, ответственные поверхности отливки стремятся расположить внизу или вертикально. Положение отливки в форме при заливке (табл. 1) указывается стрелками и буквами В (верх) и Н (низ). Разъем модели и формы указывают на всех проекциях буквами МФ.
При определении разъема модели и формы выбирают такой вариант, который обеспечивают наименьшую трудоемкость изготовления модельной оснастки и формы, беспрепят-
Таблица 1
Графическое изображение основных элементов
литейной технологии
Наименование элемента |
Обозначение |
Прямая плоскость разъема модели и формы |
|
Ломаная плоскость разъема модели и формы |
|
Припуск на механическую обработку. Отверстия, впадины и т.п., не выполняемые литьем, зачеркивают сплошной тонкой линией |
|
Стержень, его знаки и фиксаторы. Проставляют размеры знаков и зазоров между знаками и стенками формы. В разрезе стержень штрихуют только по контуру и обозначают буквами "ст." с указанием порядкового номера |
|
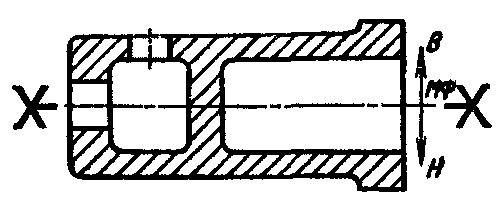
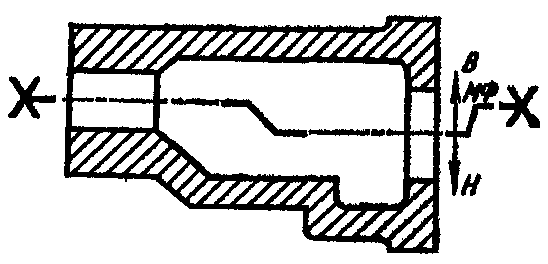
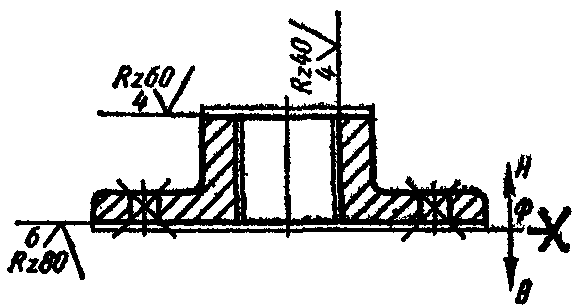
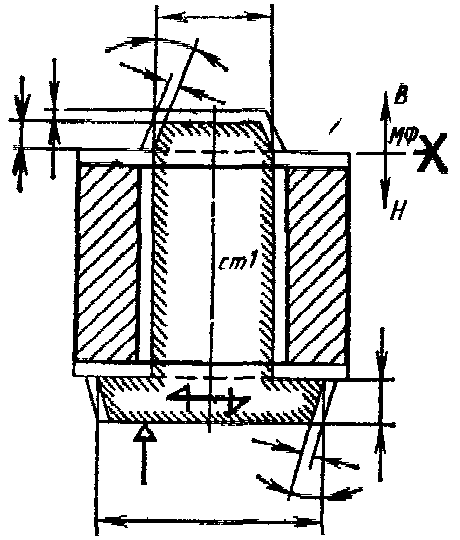
ственное удаление модели из формы, повышение размерной точности отливки и уменьшение затрат на очистку и дальнейшую ее обработку. При использовании неразъемных моделей указывают только разъем формы; его обозначают буквой Ф.
В том случае, когда отдельные части модели при ее извлечении могут разрушить форму, они выполняются отъемными. Отъемные части удаляют из формы после извлечения основной части модели, так как их устанавливают на модель и извлекают из формы вручную, что снижает производительность машины. При машинной формовке в этих целях целесообразно применять добавочные стержни.
На чертеже указывают также припуски на механическую обработку. Припуск - слой металла (на сторону), предназначенный для снятия в процессе механической обработки отливки. Величину припусков выбирают по ГОСТ 26645-85 в зависимости от способа литья, материала и класса точности отливки, наибольшего размера отливки, а также положения обрабатываемой поверхности в форме в момент заливки. Для тех поверхностей отливки, которые при заливке металлом формы обращены вверх, назначают припуск больший, чем на нижних и боковых поверхностях, так как неметаллические и газовые включения скапливаются обычно наверху.
Для облегчения извлечения модели из формы на ее вертикальных поверхностях (перпендикулярных к плоскости разъема) выполняются уклоны. Уклоны могут быть конструктивными и формовочными. Уклоны, предусмотренные при конструировании отливок, называют конструктивными; размеры отливок в этом случае не изменяются. При отсутствии конструктивных уклонов предусматривают формовочные уклоны, которые влекут за собой изменение размеров отливки.
Для получения на отливках плавных переходов от одной поверхности к другой предусматривают галтели, которые улучшают качество отливок.
Далее, для нанесения технологических указаний на чертеже детали определяют число стержней, оформляющих внутренние полости отливки или отдельные ее внешние части и их границы. Стержням присваивают номера в порядке простановки их в форму. Устанавливают тип литниковой системы, места подвода питателей к отливке. Рассчитывают литниковую систему и показывают на чертеже детали во всех необходимых проекциях, позволяющих получить полное представление о всех ее элементах (Рис. 1).
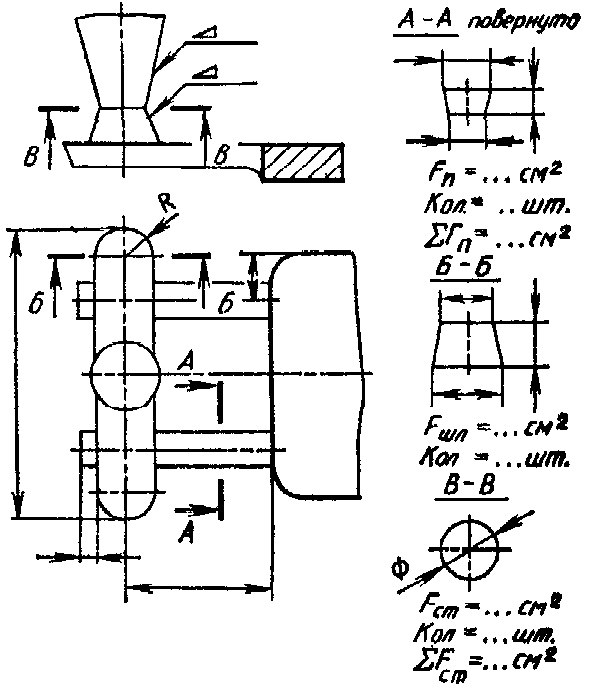
Рис. 1. Литниковая система
Прибыли и выпоры вычерчивают так же, как и литниковую систему - в масштабе и во всех необходимых проекциях. Каждой прибыли присваивается порядковый номер. На чертеже отливки показывают холодильники и другие элементы, применение которых необходимо для получения качественной отливки. Модельно-литейные указания наносят на чертеж только черным карандашом.
Чертеж отливки с литейно-модельными указаниями выполняется в следующей последовательности:
условно наносят плоскость разъема модели и формы, обозначив их РМФ и двумя отрезками с буквами В - верх и Н - низ;
условно наносят припуски на механическую обработку и обозначают тонкими линиями у поверхностей, где указан знак обработки √;
отверстия, не получаемые при литье, зачеркивают крестообразными линиями;
контуры стержня со стержневыми знаками обозначают тонкими линиями и штриховой у контура;
формовочные уклоны на вертикальных стенках обозначают тонкими линиями.
Помимо этих обозначений, в технических требованиях указывают процент усадки сплава, из которого изготавливают отливку. На технологический чертеж отливки наносят литниковую систему, прибыли, выпоры.
Вторым документом, в котором фиксируют технологический процесс, является технологическая карта. Как правило, технологические карты разрабатывают в условиях массового и крупносерийного производства; в мелкосерийном и единичном производстве необходимые технологические указания приводят на чертеже детали. Технологическая карта определяет как порядок, так и условие выполнения технологических операций при изготовлении отливки. В ней также перечисляют необходимые материалы, оборудование, оснастку, основной и вспомогательный инструмент, норму выработки в смену, расценки на одну отливку. В карте приводят перечень технологических указаний по изготовлению модельного комплекта, стержневых ящиков, литейной формы и стержней, указывают продолжительность и температуру заливки металла в форму, температуру выбивки отливки из формы, способы очистки поверхности отливки, термической обработки и контроля.
2.4. Проектирование и расчет литниково-питающей
системы
Проектирование литниково-питающей системы обусловливается характером производимых заготовок, выбранным способом их получения, а также числом располагаемых в форме моделей. При расчете литниковой системы необходимо учитывать следующие требования:
литниковая система должна обеспечивать заполнение формы металлом за оптимальное время и с определенной скоростью;
во всех сечениях литниковой системы давление металла должно быть равно или больше атмосферного во избежание застоя газов;
при заданной продолжительности заливки скорость металла, вытекающего из питателя, должна быть небольшой;
литниковая система должна задерживать неметаллические включения;
расход металла на литниковую систему должен быть минимальным.
Расчет сводится к определению площади минимального сечения элемента литниковой системы (питателя) с последующим определением (по соотношениям) площадей сечений остальных элементов системы.
Площадь поперечного сечения питателя Fп равна
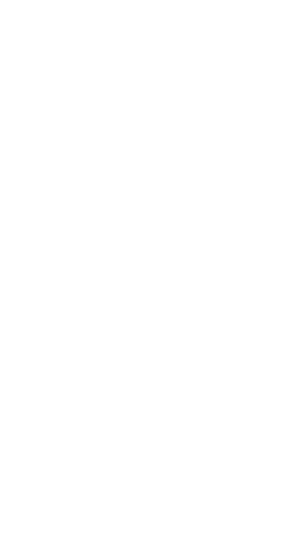
 ,
(2.1)
где m - масса металла, прошедшего через минимальное сечение, кг; τ - продолжительность заливки формы жидким металлом, сек; ρ - плотность жидкого металла, г/см 3; μ - коэффициент литниковой системы, учитывающий потери на трение поворота (0,3…0,5); Нр - расчетный напор, см.
Продолжительность заливки формы жидким металлом определяется по формуле
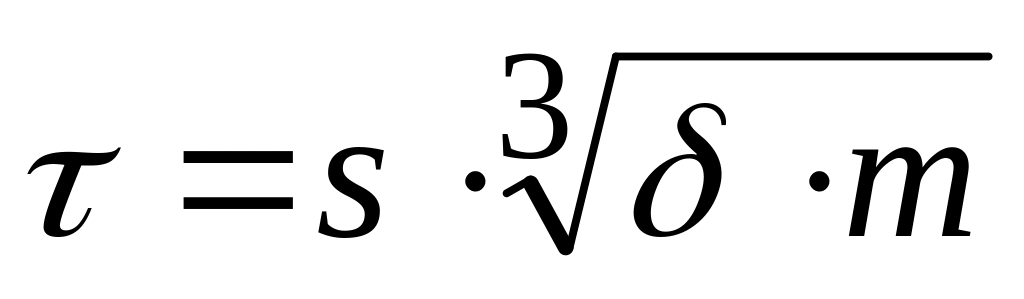 ,
(2.2)
где, δ - преобладающая толщина стенки отливки, мм; m – общая масса отливки, литников и прибылей, кг; s - коэффициент, зависящий от толщины стенки и конфигурации отливки, для различных сплавов: чугуна s = 1,7…2,0; стали 0,91…1,7; медных 2,0…2,1; алюминиевых 1,7…3,0; магниевых 2,3…4,5.
Расчетный напор Нр зависит от способа заливки, типа литниковой системы, положения отливки в форме и ряда других факторов. Для наиболее распространенного в литейном производстве случае подвода металла в форму по разъему, Нр можно рассчитать по формуле
Нр = Но – р / 2с (2.3)
где Но - первоначальный максимальный напор, см; р - расстояние от самой верхней точки отливки до уровня подвода жидкого металла, см; с - высота отливки (при заливке), см.
Площади сечений каналов литниковой системы шлакоуловителя и стояка выбираются из соотношений:
Fст : Fшл : Fпит = 1 : 1,2 : 1,4 - для чугунных отливок;
Fст : Fшл : Fпит = 1,1 : 1,3 : 1,5 - для сталей;
Fст : Fшл : Fпит = 1 : 2 : (2…4) - для медных сплавов;
Fст : Fшл : Fпит = 1 : (2…4) : (2…6) - для алюминиевых и магниевых сплавов.
После расчета площадей сечений определяют размеры всех элементов литниковой системы. Для прямого круглого стояка определяют его диаметр. Шлакоуловители используют прямоугольные или трапециевидные. Поперечные сечения питателей обычно имеют прямоугольную форму.
2.5. Определение габаритов опок
Определение габаритов опок входит в задачу конструирования литейной формы. Они определяются габаритами формуемой модели, числом моделей в одной опоке, размерами стержневых знаков и др. Выбор опок должен удовлетворять следующему условию - толщина слоя формовочной смеси вокруг отливки должна быть такой, чтобы при заливке от статического и динамического давления металла не произошло разрушение и деформация формы.
Минимальные внутренние размеры опок получаются, если в габаритные размеры модели с литниковой системой прибавить некоторые расстояния. Расстояние "а" от тела отливки или модели до края опоки берется для мелких опок 30…50 мм, для средних – 60…100 мм, для крупных 100…150 мм. Расстояние "б" от модели до нижней полости формы берется для мелких опок 40…60 мм, для средних 60…120 мм, для крупных 100…150 мм; от стержневых знаков берется 40…120 мм. Расстояние "в" от модели до верхней плоскости формы берется для мелких опок 50…60 мм, для средних 60…120 мм, для крупных 100…160 мм.