Материал: Методические указания к практическим занятиям по дисциплине Технология металлов и трубопроводостроительных материалов. Ткаченко Ю.С., Корнеев В.И
2.6. Особенности получения отливок
в металлической форме
Данный способ изготовления отливок имеет некоторые специфические особенности, которые необходимо учитывать при проектировании технологического процесса. Быстрый теплоотвод увеличивает скорость затвердевания сплава, в результате чего повышается плотность и улучшается структура и механические свойства отливок, прочностные и пластические характеристики которых возрастают на 15…30%. Повышенная точность размеров и снижение шероховатости отливок позволяют уменьшить объем механической обработки в 2…3 раза. Однако жесткая неподатливая металлическая форма может вызвать напряжения, коробление и трещины в отливках. Относительно худшая заполняемость кокиля связана с трудностями изготовления тонкостенных протяженных отливок. Кокили имеют более высокую стоимость, чем разовые песчано-глинистые формы, поэтому кокильное литье экономически целесообразно использовать в серийном и массовом производстве. Так для чугуна критическая серийность должна быть не менее двадцати крупных или пятисот мелких отливок в год, а при литье алюминиевых отливок соответственно не менее восьми - двенадцати тысяч в год. Наиболее широко литье в кокиль используется в производстве заготовок из алюминиевых и магниевых сплавов.
Кокили в основном изготовляют из чугуна и стали. Перед заливкой металла их нагревают до 200…400 °С, а на внутреннюю рабочую поверхность наносят слой теплоизоляционной краски. Кокиль в 3…6 раз быстрее, чем обычная песчаная форма аккумулируют теплоту перегрева и затвердевания заливаемого сплава. Толщиной и составом красок можно регулировать интенсивность затвердевания отливок или отдельных их частей, т.е. можно обеспечить направленность затвердевания отливки или ее узлов (с различной толщиной стенок) в сторону питающей прибыли, что дает возможность получения плотной структуры без усадочных раковин в любом сечении отливки.
Толщину стенки кокиля рассчитывают из условия аккумуляции теплоты перегрева и кристаллизации расплава и требований жесткости конструкции. Обычно она равна двум-трем толщинам стенки отливки. Для получения полостей и отверстий в чугунных и стальных отливках используют песчаные стержни и соответственно в отливках из цветных сплавов (алюминиевых и магниевых) металлические стержни.
Для удаления воздуха из полости кокиля предусматриваются выпоры, вентиляционные риски по разъемам поверхности, специальные вентиляционные пробки и т.п.
Литниковые системы и питающие прибыли по назначению и принципам расчета не отличаются от применяемых при литье в разовые песчаные формы.
При конструировании отливки, изготавливаемой в металлической многоразовой форме, необходимо учитывать некоторые специфические особенности. Конструктивные уклоны на вертикальных стенках отливок регламентирует ГОСТ 3212-80. Конструктивные уклоны внутренних и наружных стенок отливок выбирают в зависимости от высоты отливки и стержня, площади контакта отливки с рабочей поверхностью полости кокиля и вида заливаемого сплава. Поверхности отливок, которые выполняются в контакте с металлическими вкладышами и стержнями, должны иметь уклоны к плоскости разъема кокиля не менее 6 °.
Толщина стенки отливки должна обеспечивать необходимую ее прочность и легкое заполнение кокиля расплавом. Минимальную толщину стенки отливок из различных сплавов можно определить по диаграмме /4/ в зависимости от приведенного габаритного размера отливки, вычисляемого по отношению
N = (2 · l + b + h) / 3 , (2.4)
где l, b, h - соответственно, длина, ширина и высота отливки в мм. Толщина ребер жесткости и внутренних стенок отливки должна составлять не менее 0,6…0,7 толщины ее наружных стенок. Отливка должна быть технологичной и иметь плавные переходы и закругления. Для мелких по массе отливок радиус закруглений должен быть не менее 3 мм.
Минимальный диаметр и соответствующую максимальную глубину отверстия, которое может быть получено литьем в кокиль, определяют с учетом применяемого сплава и габаритных размеров отливки.
2.7. Определение размеров литейной формы
Размеры отливки по сравнению с размерами рабочей полости литейной формы уменьшаются на величину линейной усадки сплава. Поэтому рабочая полость кокиля или размеры модели для изготовления разовой песчано-глинистой формы должны иметь размеры, которые больше размеров отливки на величину усадки. Например, усадка алюминиевых сплавов - 1,0%; магниевых - 1,4%; медных - 1,6%; серого чугуна - 1%; углеродистых сталей - 2%; высоколегированных сталей - 2,4%.
2.8. Оценка эффективности способа изготовления
заготовки
Выбор конкретного способа технологического процесса изготовления заготовки начинается на этапе ее проектирования и является важной задачей, предопределяющей работоспособность и стоимость создаваемой машины. Часто одну и ту же заготовку можно изготовить не только различными технологическими процессами - литьем, давлением и др., но и различными способами одной технологии. В настоящее время главным требованием к выбору способа изготовления заготовки является возможность максимального приближения ее геометрии к размерам детали. При автоматизированной механической обработке заготовок необходимо обеспечить оптимальные припуски, назначаемые из условий рациональности технологического процесса механической обработки. Опыт показывает, что наибольшая доля затрат, составляющих до 60% себестоимости детали, приходится на оплату материалов. В связи с этим снижение металлоемкости - основной путь к снижению себестоимости детали, а уменьшение расхода материала можно достичь выбором оптимальной конструкции детали и применением прогрессивных способов изготовления заготовок. Разработка оптимальной конструкции детали относится к конструктивному фактору, а выбор способа изготовления - к технологическому фактору. Оценку оптимальности конструкции детали и прогрессивности примененного способа изготовления заготовки можно провести с помощью следующих показателей:
коэффициента выхода годного, КВГ;
коэффициента массовой точности, КМТ;
коэффициента использования металла, КИМ.
Коэффициент выхода годного определяют из отношения массы заготовки Mз к массе исходного металла Мим, т.е.
КВГ = Мз / Мим. (2.5)
В литых заготовках их массу Мз принимают без литниковой системы, прибылей, выпоров, безвозвратных потерь (потерь на угар ~ 1% массы исходного металла; разбрызгивание – до 1…3% от массы исходного металла), т.е. массу отливки отправляемой в механический цех. В качестве массы исходного материала при литье может быть масса жидкого металла, заливаемого в форму. Таким образом, КВГ характеризует использование металла в заготовительном производстве, т.е. эффективность применяемых технологий изготовления заготовок.
Коэффициент массовой точности КМТ определяют из отношения массы готовой детали Мд к массе заготовки Мз, т.е.
КМТ = Мд / Мз. (2.6)
Этот коэффициент характеризует степень приближения размеров заготовки к размерам детали. По нему можно оценить в процентах количество снимаемой стружки. По коэффициенту КМТ оценивают рентабельность принятой заготовки, потому, что он зависит как от массы и конструкции детали, так и от массы и конструкции заготовки.
Коэффициент использования металла КИМ определяют из отношения массы детали Мд к массе исходного металла Мим , т.е.
КИМ = Мд / Мим, (2.7)
Этот коэффициент характеризует использование металла на всех этапах передела от его выплавки до получения готовой детали (включая металлургический передел) или на отдельном этапе передела металла, например от отливки до готовой детали (машиностроительный передел).
Таким образом, выбор заготовки - это процесс решения технико-экономической задачи по выявлению самой низкой себестоимости ее изготовления по сравниваемым способам, а себестоимость изготовления заготовки - показатель качества технологической подготовки.
3.2. Свариваемость металлов и сплавов
Свариваемость — свойство металла или сочетания металлов образовывать при установленной технологии сварки соединение, отвечающее требованиям, обусловленным конструкцией и эксплуатацией изделия.
Свариваемость материалов оценивают степенью соответствия заданных свойств сварного соединения одноименным свойствам основного металла и их склонностью к образованию таких сварочных дефектов, как трещины, поры, шлаковые включения и др. По этим признакам материалы разделяют на хорошо, удовлетворительно и плохо сваривающиеся. Многие разнородные материалы, особенно металлы с неметаллами, не вступают во взаимодействие друг с другом. Такие материалы относятся к числу практически несваривающихся.
Свариваемость материалов в основном определяется типом и свойствами структуры, возникающей в сварном соединении при сварке. При сварке однородных металлов и сплавов в месте соединения, как правило, образуется структура, идентичная или близкая структуре соединяемых заготовок. Этому случаю соответствует хорошая свариваемость материалов. При сварке разнородных материалов в зависимости от различия их физико-химических свойств в месте соединения образуется твердый раствор с решеткой одного из материалов либо химическое или интерметаллидное соединение с решеткой, резко отличающейся от решеток исходных материалов. Такие материалы относятся к удовлетворительно сваривающимся. Если образуются хрупкие и твердые структурные составляющие в сварном соединении, то в условиях действия сварочных напряжений возможно возникновение трещин в шве или околошовной зоне. В последнем случае материалы относятся к категории плохо сваривающихся.
3.3. Источники теплоты при дуговой сварке
Источником теплоты при дуговой сварке служит электрическая дуга, которая горит между электродом и заготовкой. В зависимости от материала и числа электродов, а также способа включения электродов и заготовки в цепь электрического тока различают следующие способы дуговой сварки: сварка неплавящимся (графитным или вольфрамовым) электродом 1 дугой прямого действия (рис. 2, а), при которой соединение выполняется путем расплавления только основного металла 3 либо с применением присадочного металла 4; сварка плавящимся (металлическим) электродом 1 дугой прямого действия 2 (рис. 2, б) с одновременным расплавлением основного металла 3 и электрода, который пополняет сварочную ванну жидким металлом; сварка косвенной дугой 5 (рис. 2, в), горящей между двумя, как правило, неплавящимися электродами 1; при этом основной металл 3 нагревается и расплавляется теплотой столба дуги; сварка трехфазной дугой 6 (рис. 2, г), при которой дуга горит между электродами 1, а также между каждым электродом и основным металлом 3.
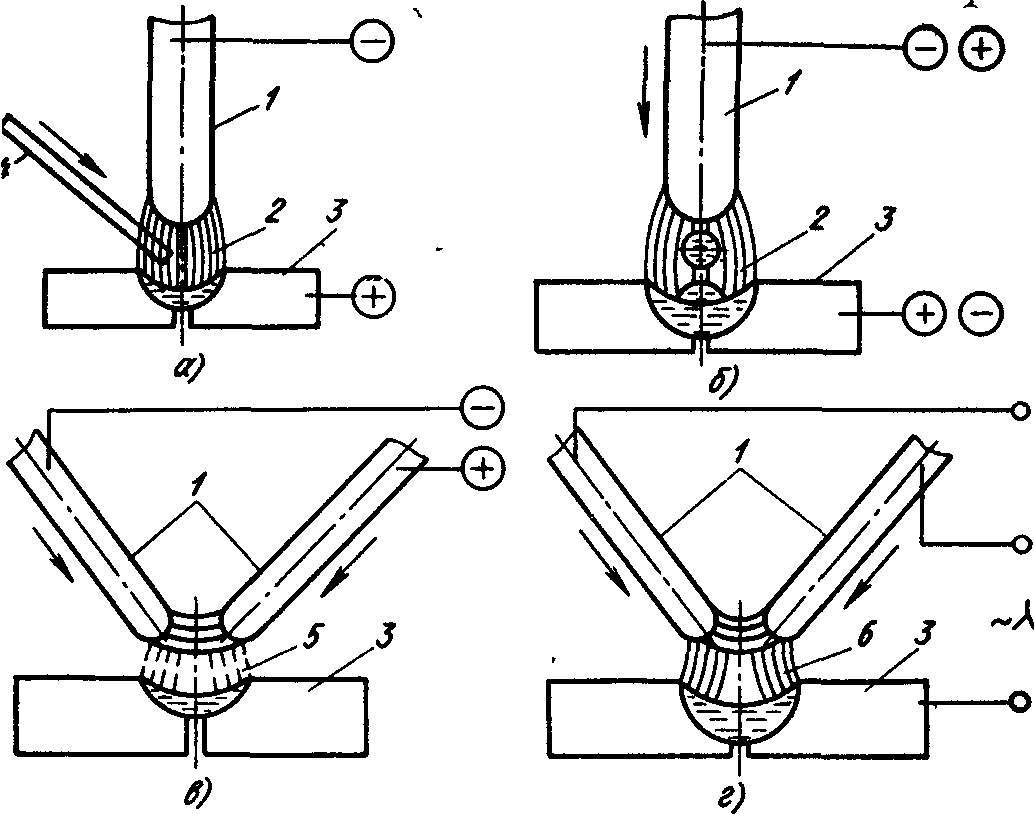
Рис. 2. Схемы дуговой сварки
Питание дуги осуществляется постоянным или переменным током. При применении постоянного тока различают сварку на прямой и обратной полярностях. В первом случае электрод подключают к отрицательному полюсу (катод), во втором — к положительному (анод).
При обычных условиях газовый промежуток между электродами является неэлектропроводным. Газы и пары различных материалов могут проводить электрический ток только тогда, когда в них появляются заряженные частицы - ионы и электроны. Поэтому дуговой промежуток, в котором происходит дуговой разряд, должен быть ионизирован.
Зажигание дуги производится при мгновенном соприкосновении электрода с изделием. В момент короткого замыкания сварочной цепи происходит быстрый разогрев места контакта электрода с изделием. Нагрев конца электрода и металла изделия при протекании тока короткого замыкания сопровождается образованием легко ионизирующихся паров металла и компонентов покрытия. Они заполняют дуговой промежуток в момент отрыва электрода от изделия.