Материал: Методические указания к практическим занятиям по дисциплине Технология металлов и трубопроводостроительных материалов. Ткаченко Ю.С., Корнеев В.И
2.9. Содержание отчета по теме
При выполнении темы по разработке технологического процесса изготовления отливки в отчете должны быть отражены следующие вопросы:
характеристики изготавливаемой детали - наименование, габаритные размеры, наличие отверстий и выступов, масса, марка сплава, его химический состав, основные механические и технологические свойства сплава, количество производимых заготовок в год;
принцип проектирования чертежа отливки с выбором припусков на механическую обработку литейных уклонов и т.д.;
выбор и обоснование способа получения отливки, исходя из размеров и массы детали, ее конфигурации, усадки и программы выпуска;
описание состава литейной формы с расчетом необходимых элементов (габаритов опок, толщины стенок кокиля и т.д.), характеристика и размеры моделей, количество и размеры стержней, расчет литниковой системы и т.д.;
краткая характеристика плавильного агрегата, описание способа сборки полуформ и заливки форм металлом, краткое описание методов контроля
качества отливок и способов устранения дефектов;
оценка эффективности выбранного способа изготовления и проектирования отливки с помощью показателей КВГ, КМТ, КИМ.
Отчет иллюстрируется необходимыми схемами, эскизами, формулами для расчета и должен иметь ссылку на литературный источник в перечне использованной литературы.
3. Изучение процесса ручной дуговой
СВАРКИ СТАЛЕЙ ПОКРЫТЫМИ ЭЛЕКТРОДАМИ
3.1. Физические основы образования сварного соединения
Сварка — технологический процесс получения неразъемных соединений материалов посредством установления межатомных связей между свариваемыми частями при их местном или общем нагреве, или пластическом деформировании, или совместным действием того и другого. Сваркой соединяют однородные и разнородные металлы и их сплавы, металлы с некоторыми неметаллическими материалами (керамикой, графитом, стеклом и др.), а также пластмассы.
Физическая сущность процесса сварки заключается в образовании прочных связей между атомами или молекулами на соединяемых поверхностях заготовок. Для образования соединений необходимо выполнение следующих условий: освобождение свариваемых поверхностей от загрязнений, оксидов и адсорбированных на них инородных атомов; энергетическая активация поверхностных атомов, облегчающая их взаимодействие друг с другом; сближение свариваемых поверхностей на расстояния, сопоставимые с межатомным расстоянием в свариваемых заготовках.
Указанные условия реализуются различными способами сварки путем энергетического воздействия на материал в зоне сварки. Энергия вводится в виде теплоты, упругопластической деформации, электронного, ионного, электромагнитного и других видов воздействия. В результате поверхностные атомы металлов и кристаллических неметаллических материалов образуют общие для соединяемых заготовок кристаллические решетки, а на поверхности пластмасс происходит объединение частей молекулярных цепей.
В зависимости от характера вводимой энергии все сварочные процессы (сварку, пайку, резку) можно отнести к термическим (Т), термомеханическим (ТМ) и механическим (М) методам.
При термических методах сварки с помощью внешнего источника нагрева кромки расплавляются, образуя так называемую сварочную ванну. Расплавление металла способствует его объединению в единое целое.
После прекращения поступления теплоты к сварочной ванне (удаление источника теплоты или его отключение) происходит быстрое охлаждение и последующая кристаллизация расплавленного металла при максимальном теплоотводе в стенки ванны. Процесс кристаллизации заканчивается образованием монолитного шва, который связывает свариваемые детали в единое целое.
Движущиеся под действием электрического поля электроны взаимодействуют с нейтральными молекулами паров и газов, в результате чего образуются положительные и отрицательные ионы и электроны. При этом дуговой промежуток из диэлектрика превращается в проводник.
Температура столба дуги зависит от материала электрода и состава газов в дуге, а температура катодного и анодного пятен приближается к температуре кипения металла электродов. Эти температуры для дуги покрытого стального электрода составляют соответственно ~6000 и ~3000 К. При этом в анодной области дуги, как правило, выделяется значительно больше тепловой энергии, чем в катодной.
Однако не вся мощность дуги полностью расходуется на нагрев и расплавление электрода и основного металла, часть ее теряется в результате теплоотдачи в окружающую среду.
Для обеспечения устойчивости горения сварочной дуги необходимо, чтобы ее основные параметры (ток и напряжение) находились в определенной зависимости друг от друга. Графическое изображение этой зависимости при работе в статическом режиме (состояние установившегося равновесия) называют статической, или вольтамперной, характеристикой дуги (рис. 3).
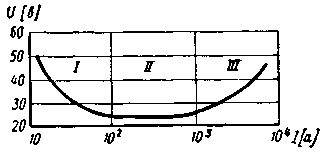
Рис. 3. Статическая характеристика дуги при
постоянных длине дуги и диаметре электрода
Кривую статической характеристики дуги можно разделить на три области. В области I увеличение тока до 80 а вызывает резкое падение напряжения на дуге. Дугу с падающей характеристикой практически не используют в сварочной технике вследствие малой устойчивости. В области II статическая характеристика носит жесткий характер. Увеличение тока от 80 до 800 а не изменяет напряжения дуги. Оно практически остается постоянным. Это объясняется тем, что площадь сечения столба дуги и активных пятен растет пропорционально току, поэтому плотность тока и падение напряжения во всех участках этой области сохраняются постоянными. Для этой области напряжение на дуге не зависит от тока и его можно с достаточной точностью выразить уравнением Фрелиха:
Uд = а + blд
где а — коэффициент, характеризующий суммарное падение напряжения в катодной и анодной областях; для стальных электродов а = 10…12, для угольных или графитных а = 35…38; b — коэффициент, характеризующий падение напряжения на 1 мм длины столба дуги; для воздушной среды
b = 2…2,5 в/мм; lд —длина дуги, мм.
Таким образом, напряжение, необходимое для возбуждения дуги, зависит: от рода тока (постоянный или переменный), длины дугового промежутка, материала электрода и свариваемых кромок, покрытия электродов и ряда других факторов. Значения напряжений, обеспечивающих возникновение дуги в дуговых промежутках, равных 2...4 мм, находятся в пределах 40...70 В.
Дугу с жесткой статической характеристикой очень широко применяют в сварочной технике. Область II характерна для электрических дуг ручного и автоматического процессов.
Вольтамперная характеристика дуги при ручной дуговой сварке низкоуглеродистой стали (рис. 4) представлена в виде кривых а (длина дуги 2 мм) и б (длина дуги 4 мм). Кривые в (длина дуги 2 мм) и г (длина дуги 4 мм) относятся к автоматической сварке под флюсом при высоких плотностях тока.
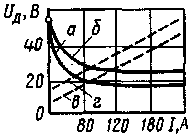
Рис. 4. Вольтамперная характеристика дуги
при ручной дуговой сварке низкоуглеродистой стали
В области III (рис. 3) увеличение тока в электроде приводит к повышению напряжения дуги. Это объясняется тем, что дальнейшее увеличение плотности тока в электроде выше достигнутого невозможно, так как площадь пятна на торце электрода становится равной площади этого торца.
Таким образом, дальнейшее повышение плотности тока, проходящего через электрод, в данных условиях возможно только при повышении напряжения дуги. Этим и объясняется возрастающая форма статической характеристики дуги в области III. Дугу с возрастающей статической характеристикой широко используют при сварке под флюсом и в защитных газах.
3.4. Характеристики источников сварочного тока
Источники тока для питания сварочной дуги должны иметь специальную внешнюю характеристику. Внешней характеристикой источника называется зависимость напряжения на его выходных клеммах от тока в электрической цепи. Внешние характеристики могут быть следующих основных видов: падающая 1, пологопадающая 2, жесткая 3 и возрастающая 4 (рис. 5, а). Источник тока выбирают в зависимости от вольтамперной характеристики дуги, соответствующей принятому способу сварки.
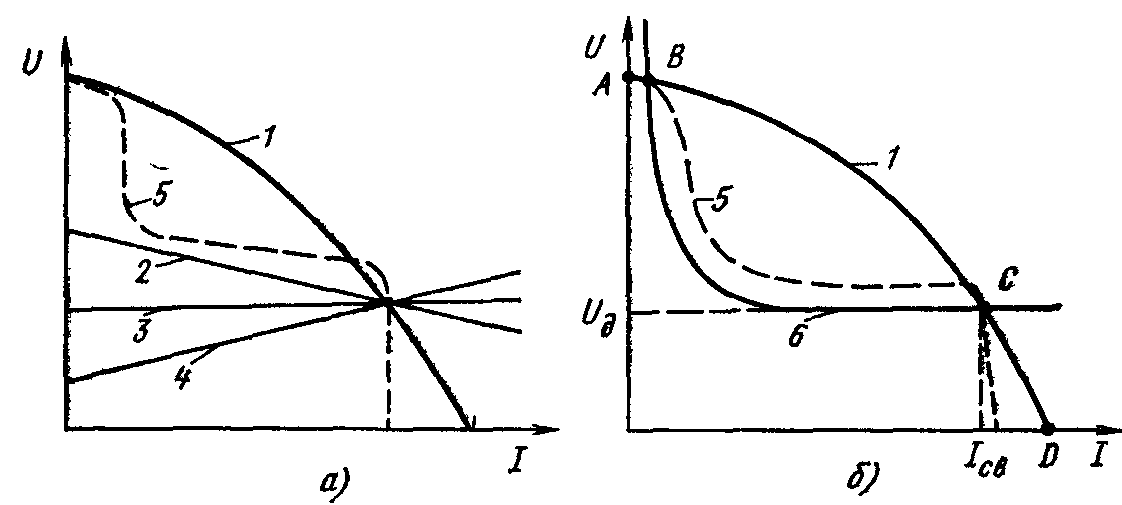
Рис. 5. Внешние характеристики источников сварочного тока (а) и соотношение характеристик дуги и
падающей характеристики источника тока при сварке (б)
Для питания дуги с жесткой характеристикой применяют источники с падающей или пологопадающей внешней характеристикой (ручная дуговая сварка, автоматическая под флюсом, сварка в защитных газах неплавящимся электродом). Режим горения дуги определяется точкой пересечения характеристик дуги 6 и источника тока 1 (рис. 5, б). Точка С соответствует режиму устойчивого горения дуги, точка А — режиму холостого хода в работе источника тока в период, когда дуга не горит и сварочная цепь разомкнута. Режим холостого хода характеризуется повышенным напряжением (60…80 В). Точка D соответствует режиму короткого замыкания при зажигании дуги и ее замыкании каплями жидкого электродного металла. Короткое замыкание характеризуется малым напряжением, стремящимся к нулю, и повышенным, но ограниченным током.
Источники сварочного тока с падающей характеристикой необходимы для облегчения зажигания дуги за счет повышенного напряжения холостого хода, обеспечения устойчивого горения дуги и практически постоянной проплавляющей способности дуги, так как колебания ее длины и напряжения (особенно значительные при ручной сварке) не приводят к значительным изменениям сварочного тока, а также для ограничения тока короткого замыкания, чтобы не допустить перегрева токоподводящих проводов и источников тока. Наилучшим образом приведенным требованиям удовлетворяет источник тока с идеализированной внешней характеристикой 5 (рис. 5).
Для обеспечения устойчивости горения дуги с возрастающей характеристикой применяют источники сварочного тока с жесткой или возрастающей характеристикой (сварка в защитных газах плавящимся электродом и автоматическая под флюсом током повышенной плотности).
Для питания сварочной дуги применяют источники переменного тока (сварочные трансформаторы) и источники постоянного тока (сварочные выпрямители и генераторы). Источники переменного тока более распространены, так как обладают рядом технико-экономических преимуществ. Сварочные трансформаторы проще в эксплуатации, значительно долговечнее и обладают более высоким КПД, чем выпрямители и генераторы постоянного тока. Однако постоянный ток предпочтителен в технологическом, отношении: при его применении повышается устойчивость горения дуги, улучшаются условия сварки в различных пространственных положениях, появляется возможность вести сварку на прямой и обратной полярностях и т. д. Последнее вследствие большего тепловыделения в анодной области дуги позволяет проводить сварку сварочными материалами с тугоплавкими покрытиями и флюсами.
3.5. Процесс дуговой сварки
Ручную электродуговую сварку можно осуществлять металлическим (плавящимся) электродом, угольным электродом без защиты, a также угольным или вольфрамовым электродами в среде защитных газов.
Электроды после зажигания дуги перемещают вдоль заготовки. В процессе сварки металлическим покрытым электродом (рис. 6) дуга 8 горит между стержнем электрода 7 и основным металлом 1. Стержень электрода плавится, и расплавленный металл каплями стекает в металлическую ванну 9. Вместе со стержнем плавится покрытие электрода 6, образуя газовую защитную атмосферу 5 вокруг дуги и жидкую шлаковую ванну 4 на поверхности расплавленного металла.
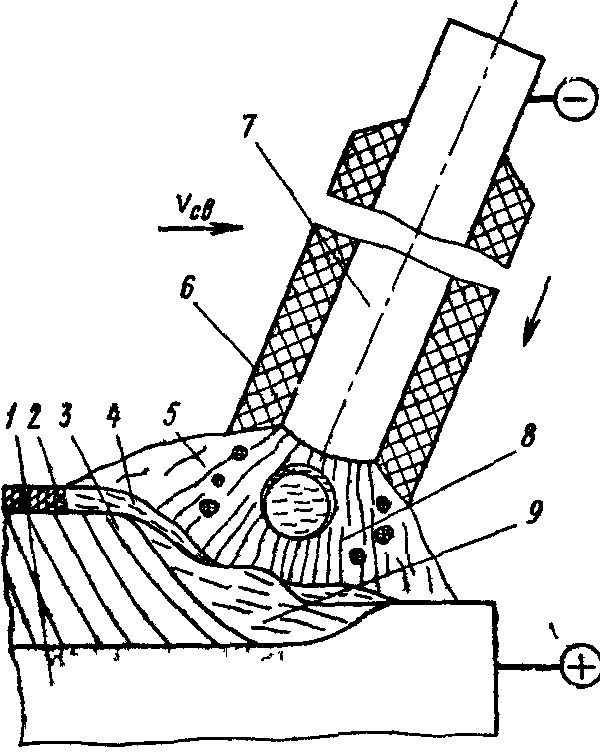
Рис. 6. Схема процесса сварки металлическим
покрытым электродом
Металлическая и шлаковая ванны вместе образуют сварочную ванну. По мере движения дуги сварочная ванна затвердевает и формируется сварной шов 3. Жидкий шлак после остывания образует твердую шлаковую корку 2.
В перегретой сварочной ванне протекает ряд металлургических процессов: испарение или окисление (выгорание) некоторых легирующих элементов, например углерода, марганца, кремния, хрома и др., и насыщение расплавленного металла кислородом, азотом и водородом из окружающего воздуха. В результате возможно изменение состава сварного шва по сравнению с электродным и основным металлом, а также понижение его механических свойств, особенно вследствие насыщения шва кислородом. Для обеспечения заданных состава и свойств шва в покрытие вводят легирующие элементы и элементы-раскислители.
Кристаллизация сварного шва начинается от границ оплавленного основного металла и протекает путем роста столбчатых кристаллитов к центру шва. Вследствие дендритной ликвации примеси располагаются по границам кристаллитов, где они могут образовать легкоплавкие эвтектики и неметаллические включения. Это снижает механические свойства шва и в отдельных случаях может быть причиной образования горячих трещин.
Ручная дуговая сварка применяется главным образом в изделиях, имеющих короткие и прерывистые швы, швы сложной конфигурации, т. е. там, где трудно или невыгодно применять автоматические методы сварки. Положительной стороной ручной сварки является возможность производить сварку в любом пространственном положении, что особенно важно для сварки в монтажных условиях.
К недостаткам ручной дуговой сварки относятся: трудности сварки тонкого материала (менее 1…2 мм), длительный срок обучения сварщика высокой квалификации (1,0…1,5 г), большая зависимость качества сварки от индивидуальных особенностей сварщика, малая производительность.
Ручной дуговой сваркой можно сваривать стали, чугун, медь и медные сплавы. Естественно, что для каждого металла и его сплавов необходимо применять соответствующие электродные проволоки и покрытия.
3.6. Электроды для ручной дуговой сварки
Электроды для ручной сварки представляют собой стержни с нанесенными на них покрытиями. Стержень изготовляют из сварочной проволоки повышенного качества. Стандарт на стальную сварочную проволоку предусматривает 77 марок проволоки диаметром 0,2…12 мм.
На электроды наносят специальные покрытия с целью:
1) создания шлаковой и газовой защиты расплавленного металла сварочной ванны (шлак защищает и капли металла в процессе перехода их с электрода в шов, обволакивая их);
2) раскисления наплавленного металла с помощью добавок в покрытие таких элементов, как Mn, Si, Ti, A1 в виде ферросплавов или чистых элементов;
3) легирования наплавленного металла, что позволяет изменять его химический состав, а также расширяет возможность получения требуемых свойств наплавленного металла;
4) улучшения стабильности горения дуги посредством включения в покрытие элементов с малым потенциалом ионизации.