Материал: Методические указания к выполнению лабораторных работ №4-7 по проектированию технологических процессов сборки для студентов магистров. Сай В.А., Кириллов О.Н
ФГБОУ ВПО «Воронежский государственный технический
университет»
Кафедра технологии машиностроения
357 - 2014
Методические указания
к выполнению лабораторных №№ 4-7
по дисциплине «Проектирование технологических
процессов сборки» для студентов направления подготовки магистров 151900 «Конструкторско-технологическое обеспечение машиностроительных производств»(программа магистерской подготовки «Технология машиностроения»)
всех форм обучения
Воронеж 2014
Составители: канд. техн. наук В.А. Сай,
д-р техн. наук О.Н. Кириллов,
канд. техн. наук В.В. Долгушин
УДК 621.757 (083)
Методические указания к выполнению лабораторных работ №4-7 по дисциплине «Проектирование технологических процессов сборки» для студентов направления подготовки магистров 151900 «Конструкторско-технологическое обеспечение машиностроительных производств»(программа магистерской подготовки «Технология машиностроения») всех форм обучения/ ФГБОУ ВПО «Воронежский государственный технический университет»; сост. В.А. Сай, О.Н. Кириллов, В.В. Долгушин. Воронеж, 2014. 40 с.
В методических указаниях изложены требования и методика проведения лабораторных работ, приводятся расчеты технологических параметров различных видов сборки разъемных и неразъемных неподвижных соединений; дан перечень необходимой технической литературы и вопросы для самоконтроля.
Методические указания могут быть использованы студентами при выполнении выпускной квалификационной работы.
Издание подготовлено в электронном виде в текстовом редакторе MS WORD XP и содержится в файле «Л.р. СБ № 1-3.doc.».
Табл. 3. Ил. 14. Библиогр.: 4 назв.
Рецензент канд. техн. наук, доц. А.В. Перова
Ответственный за выпуск зав. кафедрой доцент
И.Т. Коптев.
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
© ФГБОУ ВПО «Воронежский
государственный технический
университет», 2014
ВВЕДЕНИЕ
Развитие всех отраслей народного хозяйства существенно зависит от совершенствования и оснащения современными технологическими средствами всех предприятий машиностроения. Требования к качеству и разнообразию продукции машиностроения, интенсивное развитие технических средств и оборудования вызывают необходимость создания, совершенствования и внедрения различных методов и расчетов сборочных процессов. Проектирование и умение осуществлять необходимые расчеты технологических процессов сборки изделий является важнейшей задачей подготовки инженеров - технологов.
Основной целью методического руководства является закрепление и расширение знаний, полученных студентами при теоретическом изучении курса «Проектирование технологических процессов сборки».
Данное учебное руководство содержит сведения о видах и методах пневматических и гидравлических испытаний сборочных изделий на герметичность, измерения чисел оборотов и приборов для проверки различных типов датчиков давлений, температуры и др.,а также изучения оборудования и приборов для испытания узлов и агрегатов на прочность и ознакомление с технологией проведения этих испытаний.
Лабораторная работа № 4
ИЗМЕРЕНИЕ ЧИСЕЛ ОБОРОТОВ. СРАВНЕНИЕ ПОКАЗАНИЙ ЭТАЛОННОГО И ПРОВЕРЯЕМОГО ДАТЧИКОВ. РАСЧЕТ ПОГРЕШНОСТЕЙ
Цель работы: изучить методы измерения чисел оборотов; ознакомится с приборами, применяемыми для измерения чисел оборотов; выполнить тарировку тахометров.
Приборы и оборудование:
Установка для измерения чисел оборотов разными методами.
2. Строботахометр тип CT 5.
3. Частотомер тип ЧЗ 7.
4. Вольтметры -2 шт.
5. Микроамперметр.
6. Автомобильный счетчик числа оборотов
7.Авиационный счетчик числа оборотов.
8. Датчики: ИС 341, ИС 386, ДО 5.
9. Электромотор постоянного тока.
10. Авиационный тахогенератор.
11. Центробежный тахометр.
12. Коллектор.
13. ФСК - фотосопротивления.
14.Индикаторные часы.
Общие сведения
Для измерения угловой скорости вращения вала существует множество методов. Рассмотрим некоторые из них.
1. Индукционный метод.
Этот метод основан на зависимости ЭДС, наводимой полем постоянного магнита в обмотке, от угловой скорости вращения магнита или обмотки. По этому принципу работают установленные на нашем стенде датчики ИС 386 и ДО 5 (рис.2) и тахогенератор постоянного тока (рис. 4.1).
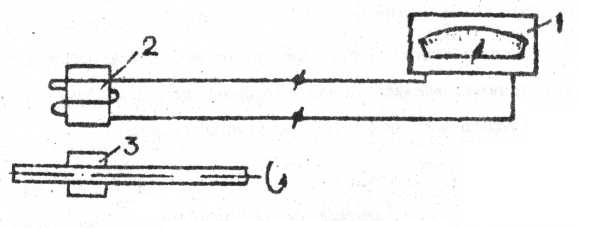
Чувствительный элемент 2 датчиков ДО 5 и ИС 386 представляет собой постоянный магнит цилиндрической формы с обмоткой. Установленные на валу 4 две вставки 3 магнитомягкого материала периодически пересекают магнитный поток постоянного магнита. В обмотке чувствительного элемента наводится ЭДС, Ее частота пропорциональна скорости вращения. Частота измеряется частотомером. Сравнивая показания частотомера с показаниями эталонного тахометра можно проградуировать шкалу частотомера в об/мин,
Достоинства датчиков: высокая точность, т.к. частота не зависит от сопротивления проводов; отсутствие нагрузки на вал.
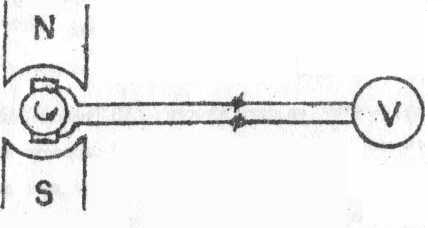
Рис. 4.2. Схема тахогенератора постоянного тока
Тахометр постоянного тока состоит из генератора постоянного тока и показывающего прибора (вольтметра). ЭДС, развиваемая тахогенератором пропорциональна угловой скорости.
2. Магнитоиндукционный метод.
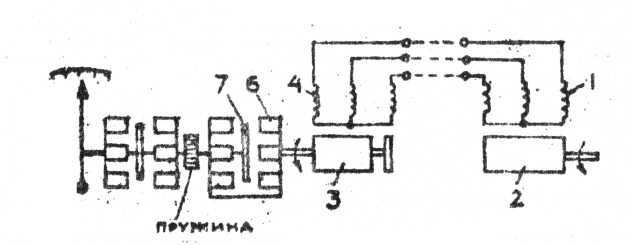
Этот метод основан на давлении проводящего тела полем вращающеюся постоянного магнита благодаря взаимодействию наводимых в проводящем теле индукционных токов с магнитным полем постоянного магнита. На нашем стенде установлен тахометр ТЭ-45 (рис.4.5). Он состоит из двух частей: датчика, установленного на двигатель и указателя, вынесенного на пульт наблюдения. При вращении ротора датчика 2 в обмотке статора 1 вырабатывается 3-х фазный ток. Он передается на статор измерителя 4. Начинает вращаться постоянный магнит 3, вращение передается магнитному узлу 6, состоящему из двух плат с запрессованными постоянными магнитами. В воздушном зазоре узла находится диск 7 в котором при вращении возникают вихревые токи. Взаимодействие этих токов с магнитным полем создает вращающий момент, пропорциональный числу оборотов. Этот момент используется для отклонения стрелки тахометра.
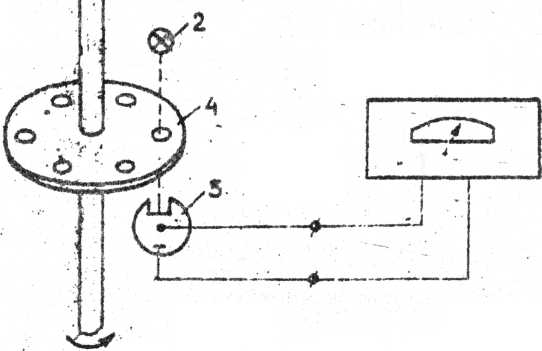
Действие фотоэлектрических преобразователей (ФСК) основано на явлении фотоэффекта. На валу закрепляется диск 4 с отверстиями (рис.4.6). С одной стороны диска устанавливают осветитель 2, с другой фотосопротивление 5. Прерывание света вращающимся диском преобразуется фотосопротивлением в электрические импульсы, поступающие на частотомер 1. Число оборотов определяется по формуле:
n=60f/N,
где f - отсчет по шкале частотомера,
N - кол-во отверстий.
Этот метод имеет ряд достоинств: высокую чувствительность, малую инерционность. Недостатки: недостаточная стабильность и надежность.
Импульсный тахометр (рис. 4.6) состоит из блока питания, коллектора со щетками и емкости 3. Контактный прерыватель периодически переключает конденсатор на заряд от источника питания и на заряд через измеритель (гальванометр). Чем выше скорость вращения, тем чаще происходит зарядка и разрядка емкости. Стрелка измерителя отклонится на больший угол, т.к. по его рамке будет течь большой эффективный ток.
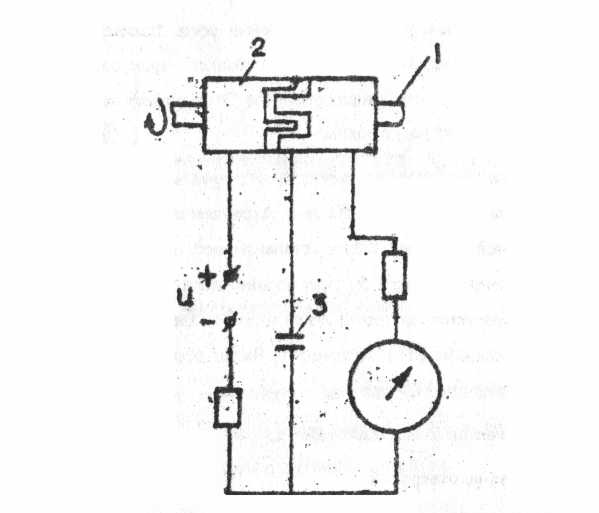
Рис. 4.3.Конденсаторный импульсныйтахометр
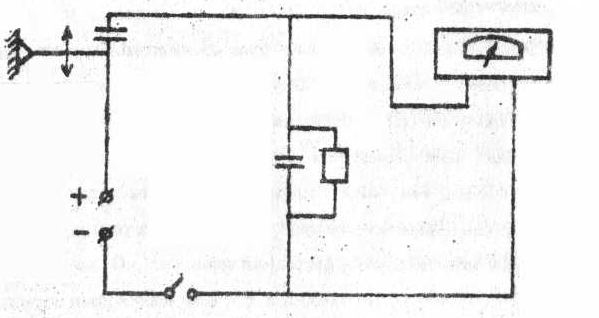
Рис. 4.4 . Схема включения датчика ИС 341
3 .Импульсный метод
Этот метод основан на определении частоты электрических импульсов (рис.4.6)формируемых с помощью контактного или бесконтактного (фотоэлектрического, индуктивного, емкостного и др.) прерывателя или коммутатора, связанного с валом, скорость которого измеряется. По этому принципу работают на нашем стенде датчик ИС 341, конденсаторный импульсный тахометр, ФСК и частотно-конденсаторный тахометр.
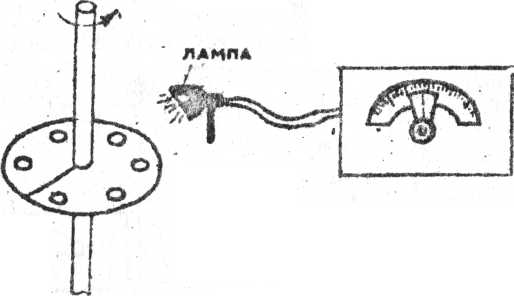
Принцип работы тот же, что и в предыдущем примере. При этом один сигнал размыкания и замыкания соответствует одному обороту вала в секунду. Частотомер показывает при этом 1 Гц. Для того, чтобы узнать обороты вала в минуту, надо показания частотомера умножить на 60.
4. Стробоскопический метод
Стробоскопические тахометры (рис.4.7) используют способность человеческого глаза удерживать в течение некоторого времени изображения предмета, исчезнувшего с поля зрения. В этих тахометрах вращающаяся деталь периодически освещается без инерционным источником света - газосветной лампой. Частота вспышек известна и ее можно плавно регулировать. Если частота вспышек равна числу оборотов детали или меньше его в целое число раз, то деталь кажется неподвижной. В этот момент по числу вспышек лампы судить о числе оборотов детали. Шкала стробоскопа проградуирована в об/мин.
5.Центробежный метод
Этот метод основан на зависимости ц/6 сил от угловой скорости вращения инерционной массы. Существуют две типовые схемы ц/б тахометров - конического типа и с кольцевым грузом. На нашем стенде - конического типа( рис. 4.8). В нем на вращающейся оси 1прикреплено несколько грузов 6, которые при вращении под действием ц/б сил симметрично расходятся, перемещая вдоль оси муфту 2 до тех пор, пока упругая сила пружины 3 не уравновесит ц/б силы. Перемещение втулки 2 через передаточный механизм 7 передается на индикаторные часы 8. Величина этого перемещения равна: S = nm, где n- число грузов; m - масса одного груза.
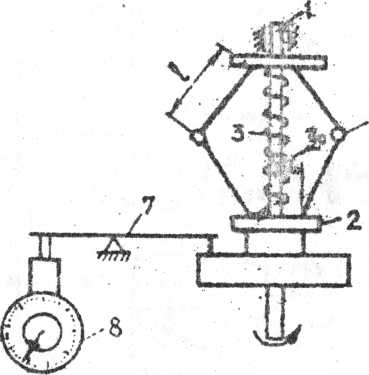
Рис. 4.8. Центробежный тахометр
Описание установки
Электродвигатель 1(рис. 4.9) приводит во вращение вал 2. На этомвалу укреплены: коллектор конденсаторно импульсного тахометра 11, сигналы принимает гальванометр 17, центробежный тахометр 12, его перемещение измеряют часы 13, магнитомягкая вставка датчиков 18, 19 датчиков ДО 5 и ИС 386, сигналы от датчиков поступают на частотомер14. При помощи шестеренной передачи вращение вала 2 передается валикам 6 и 7.
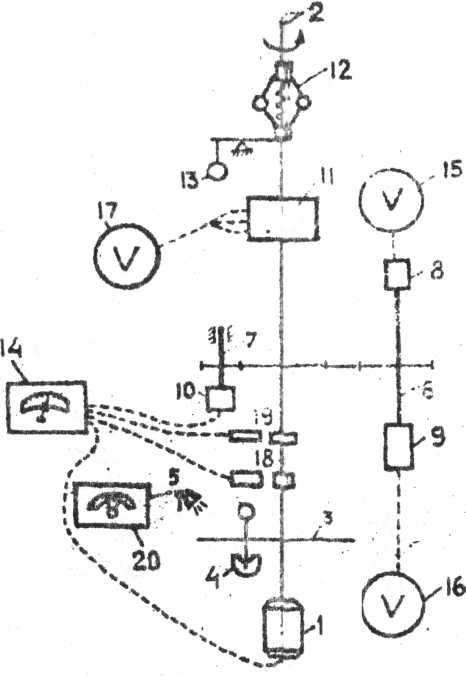
Рис. 4.9. Принципиальная схема установки для измерения чисел оборотов
На валике 6 укреплены;
а) тахометр ТЭ 45, сигналы с него принимает вторичный прибор 16;
б) тахогенератор постоянного тока 8, он связан с вольтметром 15.
На валике 7 укреплен датчик 10-ИС-341. Сигналы с него поступают на частотомер 14. На валу 2 укреплен также диск для замера оборотов с помощью стробоскопа 20 и ФСК 4.
Порядок выполнения работы
1. Включить штепсельную вилку в сеть с напряжением 220 Вт.
2. Тумблер «Сеть» на панели управления поставить в положение «Вкл».
Включение частотомера производится в следующем порядке:
1. Механическим корректором установить стрелку на нуль.
2. Поставить тумблер «Сеть» на панели частотомера в положение «Вкл». После чего прибор должен нагреваться 30 мин.
3. Установить переключатель «Пределы измерения кГц» в положение «01-200», а переключатель поддиапазонов в положение «10».
4. Установить тумблер «10 кГц-изм.» В положение «10 кГц».
5. Ручкой «Калибровка» добиться установки стрелки измерителя на нуль.
6. Перевести переключатель «кГц» последовательно в положение 20 и 50. При этом показания прибора должны быть соответственно 50 и 20. После этого ручкой ЛATPa дается напряжение на эл. мотор привода. Затем на частотомер подаем напряжение от того или иного датчика или фотосопротивления. Тахогенератор постоянного тока подает напряжение на вольтметр в центре правой передней панели. Вторичный прибор магнитоиндукционного тахометра показывает непосредственно об/мин. Он находится на левой части передней панели.
ИС 341 подает сигнал на частотомер. Частотно конденсаторный тахометр подает сигнал на микроамперметр.
Включение строботахометра производится тумблером «Сеть». Через 4-5 минут включить лампу тумблером «Лампа».
Главное изменение частоты вспышек достигается вращением верньера, одна из ручек которого позволяет быстро менять частоту, а вторая предназначена для точной настройки. Положение переключателя диапазонов указывает по какой из шкал должен быть произведен отсчет и коэффициент, на который следует умножить результат отсчета.
Пример: переключатель диапазонов в положении, обозначенным красным кружком с цифрой 2. Отсчет должен быть произведен по шкале с красной меткой и результат умножен на 2.
Производим тарировку измерительных приборов. За эталон принимаем строботахометр.
Устанавливаем по эталонному прибору 400 об/мин и снимаем показания тарируемых приборов. Затем производим измерения через каждые 200 об/мин.
Составление отчета
Для определения погрешности делаем несколько замеров при одних и тех же числах оборотов и находим среднее значение По графику тарировки переводим эти значения в об/мин. Проводим такие замеры при различных числах оборотов. Заносим полученные данные в таблицу
Эталонный прибор |
Тарируемый прибор (ГцЗт;мА;мм) |
Вычислено |
|||||
об/мин |
1 1 |
2 2 |
3 3 |
Средн значе- ние |
Перевод по графику в об/мин |
Абсол. погреш. |
Относ. погрешн |
|
|
|
|
|
|
|
|