Материал: Методические указания к выполнению лабораторных работ №4-7 по проектированию технологических процессов сборки для студентов магистров. Сай В.А., Кириллов О.Н
Абсолютная погрешность равна:
A=Nэ-Nт,
где Nэ - показания эталона;
Nt - показания тарируемого прибора (об/мин).
Относительная погрешность подсчитывается по формуле:
δ - 100% A/Nэ.
Контрольные вопросы
1. Перечислить основные методы измерения чисел оборотов.
2. В чем сущность каждого метода?
3. Расскажите порядок проведения работы.
4. Какие вторичные приборы применяются при проведении работы?
5. Как определить абсолютную и относительную погрешности измерения числа оборотов?
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
1. Проектирование технологии сборки и испытаний изделий: учеб. пособие [Электронный ресурс]. - электрон. Текстовые, граф. данные (1,46 МБ) / В.А Сай, О.Н. Кириллов.- Воронеж: ФГБОУ ВПО «Воронежский государственный технический университет», 2015.-109 с
2. 1. Ильянков А.И. Основы сборки авиационных двигателей/ А.И. Ильянков, Н.В.Левит - М.: Машиностроение М.Е., 1987. - 286 с.
3. Никитин А.Н. Технология сборки двигателей летательных аппаратов/ Никитин А.Н. -М.: Машиностроение, 1982.-268 с.
Лабораторная работа № 5
ТЕХНОЛГИЯ СБОРКИ ПАЯННЫХ СОЕДИНЕНИЙ
Цель работы:
1. Ознакомление с видами пайки.
2. Разработка технологического процесса пайки.
3. Приобретение навыков пайки.
Приборы и оборудование:
1. Электропаяльник.
2. Подставка под паяльник.
3. Радиоэлементы и вывода.
4. Платы для монтажа радиоэлементов.
Общие сведения
Пайка - это процесс получения неразъемных соединений двух или нескольких деталей с применением присадочного материала (припоя) путем нагрева их в собранном виде до температуры плавления припоя. При этом расплавленный припой затекает в специально создаваемые зазоры между сопрягаемыми деталями и дифундирует в металл этих деталей, при этом протекает элементарный процесс взаимного растворения металла детали и припоя, в результате чего часть образованного сплава получается прочнее чем припой.
В зависимости от температуры плавления различают пайку мягкими и твердыми припоями.
Пайка мягкими припоями При подготовке скрепленных деталей к пайке их поверхности в местах соединения тщательно зачищают напильником, шабером и т.д. На очищенную поверхность наносят флюс, предназначенный для растворения окисных пленок на поверхности деталей и защиты расплавленного припоя от окисления. Иногда поверхности скрепляемых деталей предварительно обуживаются, т.е. покрываются тонким слоем расплавленного олова или мягкого припоя.
Сборка деталей для пайки проводится в специальных приспособлениях. Основное требование - строгое выдерживание заданного зазора между скрепляемыми деталями, не более 0,4 мм. Припой при сборке располагается строго в определенных местах.
Пайка мягкими припоями - это пайка оловянисто-свинцовыми припоями, температура плавления которых более 400°С, в качестве флюса иногда применяют канифоль, фосфорную кислоту, фтористый цинк, нашатырь.
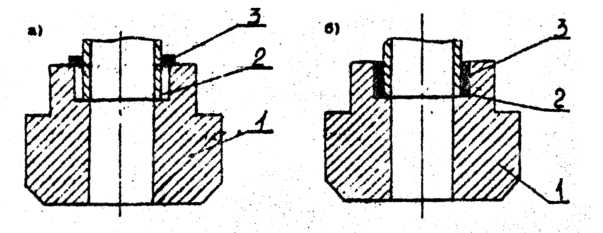
Рис. 5.1. Паяное соединение: а) перед пайкой ,б) после панки; 1,2 - скрепляемые детали; 3 – припой
Припой 3 в виде проволочки располагается вокруг деталей 1 й 2 над кольцевым зазором, припой в виде фольги можно располагать в месте спая, припоем в виде пасты можно обмазывать места стыка деталей.
При нагреве спая до температуры плавления припой расплавляется и проникает в зазор между деталями. Остатки флюса удаляются после пайки промывкой в проточной горячей воде или спиртобензиновой смесью.
Пайка твердыми припоями - это пайка при температуре плавления от 400°С до 1200°С, в качестве флюсов применяют буру и пластовый шпат.
Сборка деталей для пайки выполняется в специальных приспособлениях, выдерживая зазор от 0,04 до 0,08 мм.
При пайке соединения можно нагревать в электропечах, соляных ваннах, газовыми горелками, токами высокой частоты, а также допускается местный нагрев паяльником.
Основными операциями сборки паяных соединений являются: подготовка деталей к пайке, сборка деталей для пайки, пайка,контроль паяных соединений.
Для получения прочного паяного соединения необходимо, чтобы место пайки было тщательно очищено от окалины и окисной пленки, а также от жиров, масел, пыли, грязи, краски и т.д.
Поверхность изделия подготавливают к ’пайке путем очистки ее механическими или химическими способами, а также облуживанием. Механическая очистка поверхности производится:
напильниками, шаберами,
шлифовальной шкуркой;
металлическими щетками;
гидропескоструйной или дробеструйной,
шлифованием;
галтовкой.
Химическая очистка производится
обезжириванием:
а) обезжириванием в растворах щелочей;
б) в органических растворителях;
в) электрохимическое;
г) ультразвуковое;
д) травлением.
Лужение бывает: 1) трением; 2) погружением; 3) гальваническое; 4) ультразвуковое.
Сборка деталей для пайки оказывает немаловажную роль на качество соединения.
Отдельные детали (элементы) изделия, соединяемые между собой пайкой, должны быть перед пайкой прочно скреплены друг с другом, чтобы устранить относительное смешение.
Детали скрепляют различными зажимными приспособлениями, а также используют. кернение, точечную сварку, развальцовку, клейку, штифтовку, плотную посадку и т.д.
Способ крепления зависит от конструкции изделия и часто подбирается экспериментальным путем.
Сборку элементов паяных соединений проводят в специальных оправках, приспособлениях.
Выполнение требований к пайке является самым важным фактором получения качественного соединения.
Пайку надо производить в зависимости от способа и вида пайки при строгом соблюдении: режимов пайки (температуры), применением флюсов и припоев. Например, при пайке электропаяльником надо соблюдать следующие требования;
1. Рабочую часть паяльника перед пайкой опиливают с 2-х сторон плоским личным напильником под углом 30-40° и затылочную часть под углом 75-80°.
2. Электропаяльник, включенный в электросеть, нагревают до (100° - 120°)С.
3. Нагретый медный стержень паяльника опускают в канифоль или жидкий флюс и держат в ней, пока не покроется тонким слоем флюса рабочая часть паяльника.
4. Рабочую часть медного стержня паяльника покрывают флюсом и повторно разогревают, затем путем прикосновения с припоем, облуживают.
5. С помощью рабочего стержня или кисточки наносят слой расплавленной канифоли или жидкого флюса на места пайки для очистки их от окисной пленки и предохранения от окисления во время панки.
6. Температура паяльника во время пайки должна быть не более 350-400°С.
Не соблюдение режимов пайки и технических требований приводит к дефектам: припой не смачивает металл в зоне пайки, припой не затекает в зазор, неполное заполнение шва припоем, пористость шва;, трещины в паянном шве, прожог основного металла соединения, отсутствие галтели припоя в месте соединения; шлаковые включения и флюсовые включения в паяном шве, перекосы, смешения впаяныхсоединениях, деформации и коробления паяного изделия.
Для того, чтобы предотвратить образования дефектов паяных соединений, необходим точный контроль на всех операциях пайки.
Качество сборки и скрепления изделий перед пайкой нужно проверять визуальным осмотром. Тщательность очистки и обезжиривания поверхности изделия проверяют по растеканию на ней капли чистой воды.
Составы обезжиривающих и травильных ванн, флюса и припоя необходимо периодически проверять. Проверяют активность флюса.
Контроль паяных изделий бывает: 1) без разрушения: внешний осмотр, проверка герметичности, лучами Рентгена, магнитный метод, индукционный метод, люминесцентный метод, метод окрашивания, ультразвуковой метод, определение механических свойств на образцах; 2) с разрушением: определение прочности паяного соединения; микроскопическое исследование, исследование паяного соединения способом разъема; химический анализ; испытание на коррозионную стойкость.
Контроль проводится с помощью образцов, внешнего осмотра, а также на специальных стендах, приспособлениях, на специальным оборудовании в зависимости от вида контроля.
На рисунке (рис. 5.2) показана схема рабочего места для выполнения пайки мягким припоем
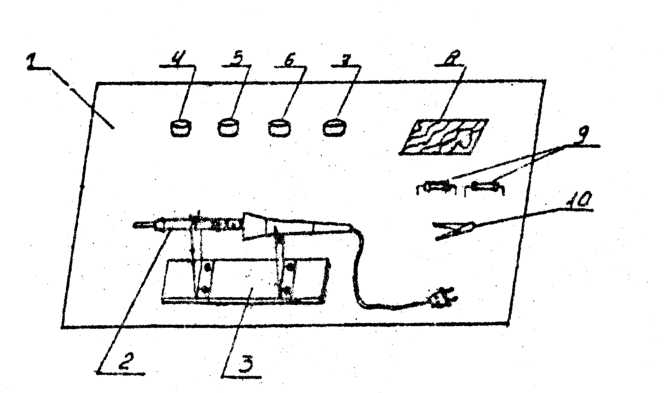
Рис.5.2. Схема рабочего места для выполнения пайки мягким припоем:
стол; 2 - паяльник; 3- подставка под паяльник; 4- ванна с оловом; 5-ванна с канифолью; 6- ванна с кислотой; 7 - ванна с СБС;8-плата; 9- резисторы; 10- пинцет
Порядок выполнения работы
1. Изучить виды паяных соединений и способы их получения.
2. Получить (от лаборанта или преподавателя) образец для пайки.
3. Разработать технологический процесс (операцию) выполнения пайки.
4.Выполнить пайку образцов.
5. Предъявить спаянные образцы преподавателю.
6. Оформить лабораторную работу.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
1. Ильянков А.И. Основы сборки авиационных двигателей/ А.И. Ильянков, Н.В.Левит - М.: Машиностроение, 1987. - 286 с.
2. Никитин А.Н. Технология сборки двигателей летательных аппаратов/ Никитин А.Н. -М.: Машиностроение, 1982.-268 с.
Лабораторная работа № 6
ПНЕВМАТИЧЕСКИЕ И ГИДРАВЛИЧЕСКИЕ ИСПЫТАНИЯ НА ГЕРМЕТИЧНОСТЬ
Цель работы: закрепление лекционного материала и привитие навыков самостоятельной практической работы, связанной с испытанием изделий на прочность и герметичность.
Оборудование, приборы, инструменты:
Испытательный стенд
Общие положения
Герметичность - способность оболочки (корпуса) и ее соединений препятствовать газовому или жидкостному обмену между средами, разделенными этой оболочкой.
Нарушение герметичности связано со сквозными дефектами (трещинами, щелями) в структуре материала или соединения, называемыми течами.
Через них непрерывно, в той или иной мере происходит утечка рабочего вещества; если изделие находится под избыточным давлением, или натекание какого-либо вещества извне, если в изделии поддерживается пониженное давление. В этом смысле представление о полной (абсолютной) герметичности является ошибочным и следует говорить о степени герметичности изделия.
Степень герметичности должна рассчитываться на стадии подготовки производств) как допустимое количество утечки (или натекания) вещества Q, при котором обеспечивается безотказная работа изделия в течение определенного времени:
Q = ΔРVр/Δt,
где ΔР - допустимое падение (вследствие утечки) или повышение (при натекании) давления в рабочем объеме, Па;
Vp - рабочий объем, л;
Δt - время работы или хранения.
Действительное значение величины утечки (натекания) в изделии не должно превышать допустимое значение. Чтобы выполнение этого требования, проводится контроль герметичности.
Если для контроля используется рабочий газ (жидкость), то полученная степень герметичности Q записывается я технические требования на изготовление изделия и служит исходной при выборе метода контроля.
В большинстве случаев контроль ведется не рабочими веществами, а контрольными газами (воздухом, гелием, азотом, аргоном, газовыми смесями), отличающимися по своим физическим свойствам - вязкости, полярной массе
В связи с этим возникает необходимость пересчета величины Q по рабочему газу на степень герметичности Qkпо контрольному газу.
Форма, длина микроканалов течей неопределенны, измерить их и рассчитать суммарный расход газа через течи практически невозможно. Следовательно, нет возможности количественно оценить течи на основании расчетной проводимости. Но независимо от размеров течей количество проникающего газа будет зависеть от давления (и газового состава) внешней среды, окружающей изделие. Это потребовало стандартизации внешних условии.
Стандартным газом является воздух при внешнем давлении проникающего воздуха при давлении на входе в канал течи, равном 101 кПа, а на выходе практически равном нулю. При контроле некоторых изделий, в частности работающих под давлением (жидкости, газа), течи чаще оцениваются по объему газа, вытекающего а атмосферу из полости изделия, где создается избыточное давление. В единицу времени (ОСТ 100128-74). В качестве основных единиц при оценке герметичности приняты 133 мПА л/с (мкм рт.ст. л/с) и см 3 /с (реже м3 /с и л/с). Между основными единицами существует соотношение: 1 мкм рт. ст. л/с = 1,3 « 10-3 см3 /с.
При пересчете Q учитывается также режим течения газа, который одновременно зависит и от рода газа и от геометрии течи (имеющей, как известно, случайный характер).
Возможны три режима течения газа по каналу течи: вязкостный - при
Q> 13,3 мПа•л/с (10 мкм рт.ст.•л/с), молекулярный - при Q<13,3 мк Па • л/с (10-4 мкм рт. ст. л/с) и переходный.
Пересчет на степень герметичности по контрольному газу ведется по следующим формулам:
Для
вязкостного режима;
 ,
где η,ηκ - коэффициенты вязкости рабочего и контрольного газов, Па с;
Р2 - избыточное давление на входе в течь, Па P1 - пониженное давление на выходе из течи, Па;
Ратм - атмосферное давление, Па.
Если в изделиях работающих под давлением, рабочий газ - воздух и он используется в качестве контрольного, то
 .
Для молекулярного режима:
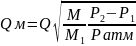 ,
где M, Mk - молярные массы рабочего и контрольного газов, моль.
По результатам расчетов выбирается метод контроля, чувствительность которого должна быть достаточно высокой, чтобы обнаружить возможные утечки (натекание). Это особенно важно, когда рабочие компоненты химически активные, токсичные, способные вызвать нарушение условий жизнеобеспечения.
В производстве является перспективным следующий метод контроля: масс-спектрометрический метод. Этот метод основан на избирательном улавливании ионов контрольного газа, которые внутри прибора - масс - спектрометра протекают по строго определенной траектории в соответствии со своей массой.
Метод имеет несколько разновидностей, из которых характерны два: способ накопления, щупа.
Способ накопления, в свою очередь, осуществляется в двух вариантах - при атмосферном давлении и с вакуумированием.
При контроле способом накопления по первому варианту изделие помещается в герметичную оболочку и заполняется гелием под давлением, превышающем атмосферное. Между поверхностью изделия и оболочкой образуется так называемый объем накопления, в котором накапливается проникающий через течи газ. После некоторой выдержки из объема отбирается проба., и по содержанию в ней гелия судят о степени герметичности
При втором варианте объем накопления вакуумируется и непосредственно соединяется с масс-спектрометром.
Чувствительность способа с вакуумированием составляет около 10-7 мкм рт.ст.•л/с.
Рассмотренные способы накопления позволяют контролировать суммарную степень герметичности. Чтобы определить место течей, прибегают к контролю щупом. Способ щупа позволяет выявить место и величину утечки контрольного газа. Чувствительность составляет 10-5 мкм рт.ст.•л/с.
Пневматический метод контроля состоит в том, что в полость изделия, герметичность которого нужно проверить, подается сухой воздух под избыточным давлением, а иногда соизмеримым с рабочим давлением в изделии. Все отверстия, через которые испытуемая полость может сообщаться с окружающей средой, тщательно закрываются технологическими заглушками. Следует отметить, что применение высоких давлений, соизмеримых с рабочими, должно быть строго технически обосновано и требует соблюдения специальных правил техники безопасности. Высокие давления, превышающие в 1,5-2 раза рабочие, применяются в основном при гидравлических испытаниях на прочность, которые предшествуют контролю герметичности. Регистрация течей ведется:
а) с помощью аквариума;
б) с помощью мыльной пены;
в) по падению давления.
При первом способе изделие погружается в резервуар с водой - аквариум, и течи обнаруживаются по появлению воздушных пузырьков. Из условия, что давление в воздушных пузырьках Pв должно быть равно или больше давления, противодействующего ихобразованию, можно записать:
Pв = Ратм + Pr + Рк,
где Ратм - атмосферное давление(стандартное) над поверхностью жидкости в аквариуме;
Pr - гидростатическое давление столба жидкости над пузырьком;
Pк - капилярное давление, удерживающее пузырек внутри течи.
Пренебрегая величинами Pr и Рк ввиду их малости по сравнению с Ратм и выражая Pв через поток воздуха Q , натекающий в объем пузырька V за время tl (при натекании m пузырьков t1 =t/m), получаем
(Qt)\Vm=Pатм,
откуда поток, характеризующий размер течи, будет
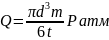 ,
где d - диаметр пузырька, см.
Диаметр пузырька, зависящий от свойств жидкости
и размера течи, будет тем меньше, чем меньше течь. В пределе он может оказаться столь малым, что его трудно визуально обнаружить. Чувствительность метода в пределах 10-3 мкм рт.ст.10-7 мкм рт.ст.•л/с. а в случае применения бароаквариума (с вакуумированием объема натекания) она повышается на порядок. В связи с необходимостью осушки изделия увеличивается трудоемкость операции контроля. Несмотря на это метод находит применение благодаря доступности и простоте.