Дипломная (вкр): Модернизация конструкции автомата для выдачи полусепараторов в сборочном производстве ВПЗ
Все виды связаны с моделью: изменения в модели приводят к изменению изображения в ассоциативном виде.
При создании разреза/сечения имеется возможность назначить "не разрезаемые" компоненты изделия (детали или сборки).
При создании любого вида имеется возможность указать, какие компоненты изделия не требуется в нем отображать.
Имеется возможность синхронизировать данные в основной надписи чертежа (обозначение, наименование, массу, материал) с данными из файла модели.
Для создания в текущем чертеже стандартных видов
модели вызываем из меню «Компоновка» команду «Создать вид с модели» -
«Стандартные» или нажимаем кнопку «Стандартные виды»  на
Инструментальной панели.
После вызова команды «Стандартные виды» на экране появляется диалог выбора модели. После того, как модель выбрана, в окне чертежа показывается фантом изображения в виде габаритных прямоугольников видов.
С помощью кнопок на специальной панели управления мы можем управлять процессом создания видов.
Кнопка «Схема видов» позволяет изменить набор стандартных видов выбранной модели.
Кнопка «Параметры видов» позволяет изменить параметры создаваемых видов модели.
После выбора нужных стандартных видов и настройки их параметров указываем положение точки привязки изображения - начала координат главного вида. В активный документ вставляем выбранные виды модели, в основную надпись чертежа передадутся следующие сведения из документа-модели:
обозначение;
наименование;
масса;
материал.
При этом ячейка «Материал» заполняется только в основных надписях чертежей деталей.
В дереве построения чертежа появляются
пиктограммы созданных видов  и их названия.
Чертеж модели, полученный с помощью команды «Стандартные виды», нуждается в некоторой доработке: например, добавлении осевых линий, обозначений центра и т.п. Кроме того, он не содержит объектов оформления: размеров, технических требований и др. Все недостающие элементы добавляем вручную, с помощью стандартных команд и операций.
Полученные чертежи приведены в графической части проекта.
2.3 Разработка каталога узла выдачи полусепараторов автомата вставки заклепок в сепараторы подшипников качения
.3.1 Разработка разнесенной сборки
В производственных целях зачастую полезно отделить друг от друга компоненты сборки, чтобы зрительно проанализировать их взаимосвязи. Разнесение вида сборки позволяет просмотреть ее, когда компоненты отделены друг от друга. Эта функция оказывается особенно полезной при разработке каталогов запчастей для сложных узлов и сборок, например таких, как мебель, двигатель автомобиля и т.д. При разнесении сборки все взаимосвязи сопряжения сохраняются. Вид с разнесенными частями состоит из одного или нескольких шагов разнесения и хранится с конфигурацией сборки, в которой он создается. Каждая конфигурация содержит один вид с разнесенными частями.[2]
Рассмотрим операцию разнесения в системе Компас - 3D на сборочной единице «Узел выдачи полусепараторов».
Для разнесения вида служит команда разнести
компоненты → параметры. При ее вызове появляется диалоговое окно,
изображенное на рисунке 2.17. В окне настраиваются параметры шага. Добавляются
компоненты (могут быть как детали, так и сборки), выставляется расстояние и
направление “выноса” компонента. На рисунке 2.18, рисунке 2.19 показаны модели
узла выдачи полусепараторов в собранном виде и разнесенном.
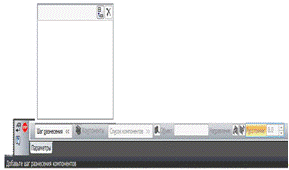
Рисунок 2.17 - Окно настройки параметров
разнесенной сборки
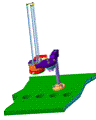
Рисунок 2.18 - Сборка до разнесения
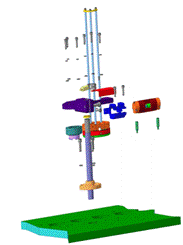
Рисунок 2.19 - Полное разнесение
2.3.2 Разработка конструкторской документации
Для разработки конструкторской документации
(чертежи, спецификации, ведомости и т.д.) наиболее подходит программа
«Компас-График». Создание чертежей заключается в создании необходимых видов
чертежа с трехмерных моделей. Рассмотрим создание чертежей. Для этого создаем
новый лист чертежа и на панели инструментов выбираем команду «Ассоциативные
виды». Для создания чертежа на заданную сборочную единицу выбираем кнопку
«Произвольный вид». В появившемся диалоговом окне выбираем с помощью команды
«Открыть» выбираем файл с трехмерной сборочной единицей «Узел выдачи
полусепараторов». В свойствах произвольного вида устанавливаем изометрию,
команду «Разнесение объекта», устанавливаем оптимальный масштаб. На листе
появится двухмерное изображение разнесенной сборки. Затем расставляем позиции
деталей и заполняем таблицу наименованиями деталей, входящих в сборочную
единицу (рисунок 2.20).
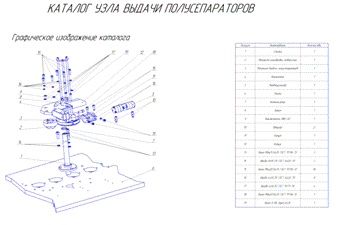
Рисунок 2.20 - Каталог сборочной единицы «Узел
выдачи полусепараторов»
2.4 Имитационные исследования элементов механизма выдачи полусепараторов
.4.1 Использование трёхмерных моделей для расчёта автоматизированными методами имитационного моделирования
Имитационное моделирование - создание электронной модели проектируемого объекта и экспериментирование с ней при заданных ограничениях. Цель таких экспериментов - это определение оптимальных параметров модели.[3] Различают два метода имитации:
кинематическая - имитация процесса движения элемента объекта с целью определения т.н. столкновений (коллизий).
динамическая - имитация процесса исследования поведения объекта при изменении действующих нагрузок и температур. В этом случае определяется теплонапряжённое состояние объекта, а также определение напряжённо - деформированного состояния объекта.
Плоская задача была решена давно. Для
определения напряжённо - деформированного состояния могут использоваться методы
имитационной физики, достаточно хорошо разработана теория метода математической
физики. Эти методы позволяют получить достаточно точные результаты, только лишь
при достаточно простой конфигурации объекта. При сложной конфигурации объекта в
САПР используется метод конечных элементов (МКЭ).
2.4.2 Расчет напряженно - деформированного состояния в системе COSMOSWorks
Для расчета необходимо открыть в SolidWorks файл с моделью детали. Затем в строке меню выбрать команду Cosmos/Work - Study. В диалоговом окне записать имя созданного файла в Cosmos/Works. Внизу дерева построения выбрать панель Cosmos/Works Manager. Появляется дерево Cosmos/Works, где отображается последовательность расчетов.
Затем необходимо закрепить деталь. Для этого с помощью инструментов в нужных местах детали расставляем закрепления. Расставляем силы, действующие на конструкцию. Деталь для расчетов приведена на рисунке 2.8.
Выбираем материал: Cosmos/Works - Material
Приступаем к расчетам: Cosmos/Works - Run, появляется окно, в котором изображена загрузка расчетов. После в дереве появляются папки: Stress, Displacement, Strain, Deformation, Design Check.
В первой папке Stress находится расчет
статического напряжения, деталь закрашивается в цвета, которые меняются в
зависимости от величины нагрузки на различных участках (рисунок 2.24).
Displacement - статическое смещение, Strain - деформация растяжения,
Deformation - деформация, Design Check - проверочный расчет. Результаты расчета
изображены на рисунках 2.25, 2.26, 2.27.
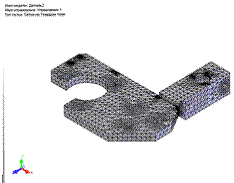
Рисунок 2.21 - Сетка конечных элементов
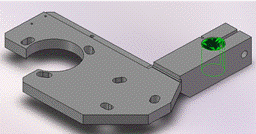
Рисунок 2.22 - Ограничения
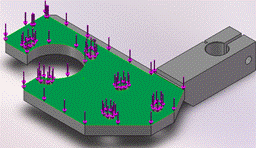
Рисунок 2.23 - Прикладываемые нагрузки
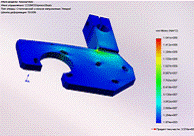
Рисунок 2.24 - Статическое узловое напряжение
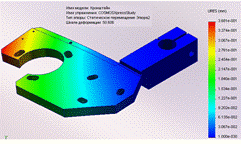
Рисунок 2.25 - Статическое перемещение
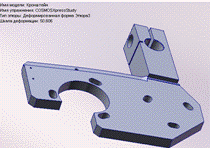
Рисунок 2.26 - Статическая деформация
Рисунок 2.27 - Проверка проектирования
Разработка технологического процесса
изготовления детали - «плунжер» рисунок 3.1.
3. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
3.1 Разработка технологического процесса изготовления детали и сборки механизма выдачи полусепараторов
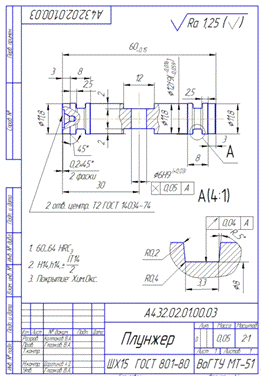
Рисунок 3.1 - Плунжер
3.1.1 Назначение и конструкция детали
Деталь, разрабатываемая в данной части ВКР - «Плунжер» - входит в сборочную единицу «Пневмоцилиндр», которая входит в изделие «Узел выдачи полусепараторов».
Плунжер изготавливается из шарикоподшипниковой стали ШХ 15 ГОСТ 5949-78 , заготовка - пруток по ГОСТ 2590-88 - сталь калиброванная.
Данная заготовка из калиброванной стали. Прокат, калиброванный немерной длины с предельными отклонениями для квалитета h12 овальностью не более предельных отклонений по диаметру. Качество поверхности и требования по обрезке концов калиброванного проката должны соответствовать ГОСТ 1051 групп Б и В. Твердость калиброванного проката не должна превышать 269НВ. Макроструктура проката не должна иметь усадочной раковины, рыхлости, пузырей, расслоений, внутренних трещин, шлаковых включений.
.1.2 Анализ технологичности конструкции детали
Технологический анализ конструкции обеспечивает улучшение технико-экономических показателей разрабатываемого технологического процесса. Поэтому технологический анализ - один из важнейших этапов технологической разработки, в том числе и ВКР.[14]
Основные задачи, решаемые при анализе технологичности конструкции обрабатываемой детали, сводятся к возможному уменьшению трудоемкости и металлоемкости, возможности обработки детали высокопроизводительными методами. Таким образом, улучшение технологичности конструкции позволяет снизить себестоимость ее изготовления без ущерба для ее служебного назначения.
Плунжер изготавливается из стали ШХ15 ГОСТ 801-80 , пруток ГОСТ 7417-88. Для предохранения от коррозии деталь проходит термическую обработку, в качестве которой предусмотрено оксидирование, т. е. насыщение поверхности детали кислородом.
Рабочий чертеж содержит все необходимые
сведения, дающие полное представление о детали. На чертеже указаны все размеры
с необходимыми отклонениями и требуемая шероховатость обрабатываемых поверхностей.
Конфигурация наружного контура и внутренних поверхностей не вызывает
значительных трудностей при получении заготовки.
3.1.3 Выбор заготовки
При выборе заготовки для заданной детали главным критерием является обеспечение заданного качества готового изделия при его минимальной себестоимости.
На выбор формы, размеров и способа получения заготовки большое влияние оказывают конструкция и материал детали, характер технологии производства, трудоемкость и экономичность обработки.[15]
Деталь, разрабатываемая в ВКР - плунжер - получается с помощью разрезания прутка Æ14мм. Этот способ получения заготовки является наиболее экономичным при заданном объеме выпуска деталей. Принимаем массу заготовки 0,08 кг, массу детали - 0,05. Коэффициент использования материала - это отношение массы детали к массе заготовки. Получим коэффициент использования материала, равный 0,63.
.1.4 Себестоимость получения заготовки из проката
Прокат может применяться в качестве заготовки для непосредственного изготовления деталей либо в качестве исходной заготовки при пластическом формообразовании.[14]
Специальный прокат применяется в условиях массового или крупносерийного производства, что в значительной степени снижает припуски и объем механической обработки.
Стоимость заготовок из проката определяем по формуле (3.1):
заг= М+åСо.з., руб. (3.1)
где: М - затраты на материал заготовки, руб;
åСо.з - технологическая себестоимость
операций правки, калибрования прутков, разрезки их на штучные заготовки
определяется по формуле (3.2):
Со.з = (Сп.з × Тшт(ш-к))/60×100,
руб. (3.2)
где Сп.з - приведенные затраты на рабочем месте, коп/ч;
Тшт(ш-к) - штучное или штучно калькуляционное время выполнения заготовительной операции (правки, калибрования, разгрузки и др.).
По данным приведенные затраты, приходящиеся на 1 ч работы оборудования, имеют следующие значения:
резка заготовок диаметром до 55 мм на ножницах сортовых
модели Н 183488 руб/ч;
резка заготовок диаметром до 140 мм на ножницах сортовых
модели 183862 руб/ч;
резка на отрезных станках, работающих дисковыми пилами (не зависимо от материала режущей части пилы) 12 руб./ч;
правка на автоматах 20...25 руб./ч.
Затраты на материал определяются по массе
проката, требующегося на изготовление детали, и массе сдаваемой стружки.[15]
При этом необходимо учитывать стандартную длину прутков и отходы в результате
не кратности длины заготовок этой стандартной длине, которые определяются по
формуле (3.3):
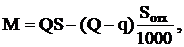 кг/руб (3.3)
где Q - масса заготовки, кг; цена 1 кг материала заготовки, руб.; - масса готовой детали, кг; отх - цена 1 т отходов, руб.
Данную формулу можно преобразовать в
следующий вид:
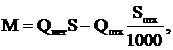 кг/руб. (3.4)
где Qмет - масса металла на изготовление партии деталей, кг;дет - масса партии деталей, кг
В качестве заготовки используем сортовой фасонный прокат: круг, калиброванный по квалитету h12, холоднокатаный ГОСТ 2590-75, качество поверхности - по ГОСТ 1051-73 группы В. Диаметр проката назначаем Æ 14 мм. Стандартный прокат поставляется длиной l = 6 м. Обозначение проката:
Пруток D=14 мм ГОСТ 7417-75.
Определим стоимость материала, необходимого на изготовление партии заготовок.
Заготовка нарезается штучно из стандартного проката длиной l = 62 мм; далее осуществляется подрезка торцов и центровка с двух сторон (фрезерно-центровальная операция). Размеры окончательной заготовки:
длина штучно нарезанной заготовки, мм 60;
диаметр заготовки, мм 14 h12;
толщина полотна пилы, мм. 3.
Определим число заготовок, получаемых разрезкой одного прутка стандартной длины l = 6 м: = 6000 / (60+3) = 95,238.
Принимаем окончательно n = 95 шт.
Для изготовления партии необходимо следующее количество прутков, определяемое по формуле (3.5):
= N/n, (3.5)
= 15000/95 = 157,89.
Для изготовления партии деталей необходимо Z = 158 прутков.
Общая масса металла, требуемая для изготовления партии деталей рассчитывается по формуле (3.6):
мет= (p×D2×lå×r)/4, кг. (3.6)
где D - диаметр проката, м;å = l×Z - общая длина проката, м;
r = 7811 кг/м3 - плотность металла.
Получаем:мет= (p×0,0122×(6×158)×7811)/4 = 837,041 кг;
Определим общую массу партии деталей.
Масса деталей партии :дет = Q×N = 15000×0.05 = 750 кг.
Масса отходов (с учетом концевых и стружки):отх = Qмет - Qдет = 837,041 - 750 = 87,041 кг.
Стоимость металла:
Стоимость тонны материала S = 24000 руб.
Стоимость тонны стружки Sотх = 3636 руб.
М = (837,041×24000)/1000-(87,041×3636)/1000 = 19772,5 руб.
Стоимость материала на одну деталь
М1= 19772,5/15000 = 1,32 руб.
Стоимость получения заготовки (технологическая себестоимость) включает в себя стоимость отрезки на станке, работающем дисковой пилой.
Тшт = 0,19×D2×10-3, мин.
Тшт = 0,19×122×10-3 = 0,03 мин.
Со.з.= (12×0,03)/(60×100) = 0,6 руб.