Дипломная (вкр): Модернизация конструкции автомата для выдачи полусепараторов в сборочном производстве ВПЗ
Токарная операция
Оборудование. Токарная операция выполняется на токарно-винторезном станке с ЧПУ мод. 16к20ф3с5.
Техническая характеристика данного станка
наибольший диаметр обрабатываемой детали, мм 400;
наибольшая длина продольного перемещения, мм 900;
наибольшая длина поперечного перемещения суппорта, мм 250;
диапазон скоростей вращения шпинделя, об/мин 12,5-2000;
число скоростей 22;
наибольшая скорость продольной подачи, мм/мин 1200;
диапазоны скоростей, устанавливаемые вручную:ряд: 12,5; 18; 25; 35,5; 50; 71; 100; 140; 200; ряд: 50; 71; 100; 140; 200; 280; 400; 560; 800;ряд: 125; 180; 250; 355; 500; 710; 1000; 1400; 2000;
диапазоны скоростей подач, мм\мин:
продольная 3 - 1200;
поперечная 1,5 - 600;
скорость быстрого хода, мм\мин:
продольная 4800;
поперечная 2400;
мощность электродвигателя главного движения, кВт 10;
Оснастка:
Токарный самоцентрирующий трех кулачковый патрон; вращающийся центр.
Сверлильная операция
В качестве технологического оборудования назначаем вертикально-сверлильный станок мод. 2Н125-1. Основные характеристики станка:
Корпус Морзе шпинделя № 3;
Наибольший диаметр сверления по стали, мм 25;
Количество операций частот вращения шпинделя 12;
Частота вращения шпинделя, мин-1 45-2000;
Величина подачи, мм/об 0,1…0,6;
Количество ступеней подач 9;
Мощность электродвигателя, кВт 2,2;
Фрезерная операция
Фрезерование шпоночных пазов и лысок производится на фрезерном станке мод. 6Д91 (шпоночно-фрезерный). Станок для обработки шпоночных пазов концевыми и шпоночными фрезами. Класс точности станков П. Параметр шероховатости поверхности обработки боковых сторон шпоночных пазов Rz 20, дна паза Rz40.
Основные характеристики станка:
ширина фрезеруемого паза, мм 6…32;
наибольшая длина фрезеруемого паза, мм 600;
наибольшая разбивка паза, мм 1,0;
частота вращения шпинделя, мин-1:
; 315; 400; 500; 630; 800; 1000; 1250; 1600; 2000; 3150
количество поперечных подач фрезерной головки 18;
поперечная подача фрезерной головки, мм/мин:
;5; 6,3; 8; 10; 12,5; 16; 20; 25; 31,5; 40; 50; 63; 80; 100; 125; 160; 200
мощность электродвигателя, кВт:
главного движения 2,2;
привода подач 1,5;
Оснастка: Приспособление на станке (тиски, делительная головка).
Круглошлифовальная операция
Круглошлифовальная операция выполняется на круглошлифовальном станке мод.3Е12 (3У10В).
Оснастка: Поводковый патрон (или
рифленый центр), вращающийся центр.
3.1.10 Выбор режущих инструментов
Токарная операция
В качестве режущего инструмента применяем стандартный режущий инструмент для станков с ЧПУ. Необходим черновой и чистовой резец. Раздельное применение необходимо для повышения точности обработки. При черновом больше глубина резания и повышенный износ.
Все инструменты оснащены пластинками твердого сплава Т15к6.
Проходной упорный левый ГОСТ 21151-75;
Проходной упорный правый с квадратной твердосплавной пластиной ГОСТ 21151-75.
Мерительный инструмент: Штангенциркуль ШЦ 0-150- ГОСТ 164-80.
Сверлильная операция и зенкование
Режущий инструмент: Сверло 2300-0061 ГОСТ 886-77
Диаметр сверла, мм 5,8;
Длина спиральной части сверла, мм 87;
Длина сверла, мм 132;
Материал режущей части Р6М5.
Режущий инструмент: Зенкер 2300-0061 ГОСТ 886-77
Диаметр зенкера, мм 6;
Длина спиральной части сверла, мм 52;
Длина сверла, мм 88;
Материал режущей части Р6М5.
Мерительный инструмент: Линейка ШП-2 250х5 ГОСТ 8026-75.
Штангенциркуль ШЦ-1 0-150 ГОСТ 164-80.
Фрезерная операция
Режущий инструмент
Концевая фреза Æ 12 мм, из быстрорежущего материала Р6М5.
Мерительный инструмент
Линейка ШП-2 250х5 ГОСТ 8026-75.
Штангенциркуль ШЦ-1 0-150 ГОСТ 164-80.
Кругло шлифовальная операция
Мерительный инструмент: Настроенный на размер микрометр.
Возможно применение скобы рычажной
(СРП 0-100 ТУ 2-044-366-82).
3.1.11 Выбор режимов резания
Токарная операция
Черновое точение. При черновом (предварительном) точение назначаем подачу в зависимости от требуемой шероховатости и радиуса скругления при вершине резца S = 0,5 мм/об. Допускаемая скорость резания составляет V= 110 м/мин.
Чистовое точение. При чистовом точение назначаем подачу в зависимости от требуемой шероховатости и радиуса скругления при вершине резца S = 0,25 мм/об. Допускаемая скорость резания составляет V=120 м/мин
Точение канавки. Подача S = 0,11 мм/об. Скорость резания V = 120 м/мин
Обработка резьбовой части. Подача S = 1 мм/об. Скорость резания V = 60 м/мин.
Сверлильная операция
Сверление сквозных отверстий.
Подача S0 = 0,08 мм/об;
Глубина резания t = 12 мм;
Скорость резания находится в диапазоне V = 22 м/мин (до 54 м/мин при твердом сплаве).
Фрезерная операция
Фрезерование осуществляется концевой фрезой.
Подача на зуб Sz = 0,31 мм/зуб.
Глубина резания t = 2 мм.
Скорость резания находится в диапазоне V = 12 - 16 м/мин (до 40 м/мин).
Кругло шлифовальная операция
Скорость круга Vкр= 30-35 м/с.
Скорость заготовки Vз = 15 - 55 м/мин.
Принимаем: Vкр = 35 м/с; Vз = 50 м/мин.= 0,015 мм.
(Дкр = 400 мм; В = 60 ПП) - характеристика
абразивного круга.прод= (0,2 ¸ 0,4)×В
= 0,3×60
= 1,8 м/мин.
n =  , об/мин.
для H17js6.
= ,об/мин.
= 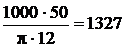 об/мин.ст = 2000 об/мин.=
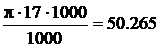 м/мин.
.1.12 Разработка управляющей программы для станка с ЧПУ
Общие сведения.
В качестве операции назначаем токарную - наиболее трудоемкая и составляет основную долю затрат при изготовлении. Токарную операцию выполняется на токарном станке модели 16К20ФЗС5 (стойка ЧПУ типа Н22-1М).
Токарный станок модели 16К20ФЗС5 предназначен для обработки в замкнутом автоматическом цикле (кроме загрузки - выгрузки и переключения ступеней привода главного движения).
Станок оснащен 6-ти позиционной револьверной головкой с горизонтальной осью вращения, установленной на суппорте. В качестве языка программирования в современных системах используется международный код ISO 7 бит.
Комментарии к расшифровке команд, использованных в программе:
% - начало программы;- номер кадра;- подготовительная функция, вводится абсолютная система координат;- функция скорости, устанавливается частота вращения шпинделя 1000 об/мин;- вспомогательная функция, дает команду на включение правого вращения шпинделя;
Т101 - функция дает сигнал на переключение револьверной головки и установку в рабочее положение первого инструмента;- линейное смещение нуля при переходе в новую систему координат;+00000 - смещение «нуля» вдоль координаты Z из «нуля» станка в начальную точку траектории движения всех инструментов с координатой 188 мм от упора;- перемещение осуществляется с быстрой подачей суппорта, составляющей 4800 мм/об;+00000 - смещение «нуля» вдоль координаты X из «нуля» станка в начальную точку траектории движения инструментов с координатой 40 мм;- подготовительная функция, вводит относительная система координат;- подготовительная функция, вводит линейную интерполяцию совершаемых в дальнейшем перемещений;- коррекция первого инструмента по координатам X и Z;
Х-08000 - перемещение инструмента вдоль оси Х;- перемещение инструмента вдоль оси Z;Х+999999 - возвращение суппорта в нуль системы координат станка по оси Х;Z+999999 - возвращение суппорта в нуль системы координат станка по оси Z;- выключение органов станка;
М002 - вспомогательная функция, конец.
Величины перемещений для технологического перехода таблицы 3.3. и 3.4.
Токарная операция.
Таблица 3.3 - Таблица перемещений инструментов
|
Т101 |
Сверлить товерстие |
|
||||||||||||
|
1 |
|
2 |
|
3 |
|
|
|
|
||||||
|
|
z-45 |
|
z-0.5 |
|
z-45.5 |
|
|
|
||||||
|
Т102 |
Подрезка торцев, предварительное точение |
|
||||||||||||
|
1 |
x-25 |
2 |
|
3 |
х -7,5 |
4 |
х +7,5 |
|
||||||
|
|
|
|
z-30 |
|
|
|
|
|
||||||
|
5 |
|
6 |
x +25 |
7 |
|
|
|
|
||||||
|
|
z-51.2 |
|
|
|
z+81.2 |
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
||||||
|
T103 |
Точение чистовое |
|
||||||||||||
|
1 |
x-25 |
2 |
|
3 |
x-1 |
4 |
X +1 |
|
||||||
|
|
|
|
z-30 |
|
|
|
|
|
||||||
|
5 |
|
6 |
x+0.5 |
7 |
|
8 |
X-0.5 |
|
||||||
|
|
z-3 |
|
|
|
z-8 |
|
|
|
||||||
|
9 |
|
10 |
X + 0.5 |
11 |
|
12 |
X+25 |
|
||||||
|
|
z-38 |
|
|
|
z-2.2 |
|
|
|
||||||
|
13 |
|
|
|
|
|
|
|
|
||||||
|
|
Z+81.2 |
|
|
|
|
|
|
|
||||||
|
|
|
|||||||||||||
|
T104 |
Точение канавки |
|||||||||||||
|
1 |
x-25 |
2 |
Х-2 |
3 |
x+2 |
4 |
Х+25 |
|||||||
|
|
|
|
|
|
|
|
|
|||||||
Таблица 3.4 - Таблица перемещений инструментов
|
Т101 |
Сверлить товерстие |
||||||
|
1 |
|
2 |
|
3 |
|
|
|
|
|
z-45 |
|
z-0.5 |
|
z-45.5 |
|
|
|
Т102 |
Подрезка торцев, предварительное точение |
||||||
|
1 |
x-25 |
2 |
|
3 |
x-7,5 |
4 |
Х+7,5 |
|
|
|
|
z-30 |
|
|
|
|
|
5 |
|
6 |
X+25 |
|
|
|
|
|
|
z-8.8 |
|
|
|
Z+38.8 |
|
|
|
T103 |
Точение чистовое |
||||||
|
1 |
X-25 |
2 |
|
3 |
x-1 |
4 |
X+1 |
|
|
|
|
z-30 |
|
|
|
|
|
5 |
z-3 |
6 |
x-0.5 |
7 |
|
8 |
X+25 |
|
|
|
|
|
|
z-5.8 |
|
|
|
T104 |
Точение канавки |
||||||
|
1 |
x-20 |
2 |
Х-2 |
3 |
x+2 |
4 |
Х+20 |
|
|
|
|
|
|
|
|
|
Программа для станка с ЧПУ
%
{сверление отверстия}G27 S046 M104 T101 G58 Z+000000 F70000X + 000000 G26G01 F10100 L31Z-04500Z-00050Z-04550G40 F10100 L32
{подрезка торцев и предварительное точение}
N011 T102 S047 G26G01 F10100 L33X-02500 F10355Z-03000X-00750X+00750Z-05150X+02500
N020 Z+08120G40 F10100 L34
{чистовое точение}
N022 T102 S047 G26G01 F10100 L32X-02500Z-03000X-00100X+00100Z-00300X+00050Z-00800X-00050Z-03800X+00050Z-00220
N035 X+02500Z-08120G40 F10200 L32
{точение канавки под уплотнительное кольцо}
N038 T103 S048G26G01 F10200 L33X-02500 X-00200Х+00200X+02500G40 F10200 L33G25 X+999999
N047 M105G25 Z+999999M002.
Токарная операция.
Программа для станка с ЧПУ
%
{сверление отверстия}G27 S046 M104 T101
N002 G58 Z+000000 F70000X + 000000 G26G01 F10100 L31Z-04500Z-00050Z-04550G40 F10100 L32
{подрезка торцев и предварительное точение}
N011 T102 S047 G26G01 F10100 L33X-02500 F10355Z-03000X-00750X+00750Z-00880X+02500
N020 Z+05880G40 F10100 L34
{чистовое точение}
N022 T102 S047 G26G01 F10100 L32X-02500Z-03000X-00100X+00100Z-00300X+00050Z-00580X+02500Z-03880G40 F10200 L32
{точение канавки под уплотнительное кольцо}
N034 T103 S048G26G01 F10200 L33X-02500 X-00200Х+00200X+02500G40 F10200 L33G25 X+999999
N047 M105G25 Z+999999M002.
3.1.13 Технология сборки узла выдачи полусепараторов
Разработка технологии сборки изделия является составной частью технологической подготовки ее производства. Главными причинами проектирования процесса сборки являются обеспечение высокого качества изделий, достижение наибольшей производительности и экономичности процесса на основе возможно более широкого применения механизации и автоматизации сборочных работ.
Основой проектирования технологического процесса сборки является определение наиболее рациональной последовательности и установление методов сборки, планирование сборочных операций и режимов сборки по элементам; выбор и конструирование необходимого инструмента, приспособлений и оборудования; назначение технических условий на сборку изделия по операциям; выбор методов и средств технического контроля качества сборки; разработка необходимой технической документации.
Для разработки технологического процесса технологу необходимо иметь:
сборочные чертежи, полностью характеризующие сборочную единицу;
спецификацию деталей;
технические требования;
годовой план выпуска изделий.
При анализе вопросов технологичности конструкции целесообразно выделять вопросы технологичности деталей и изделия в целом.
Общие требования, предъявляемые к деталям изделия:
при автоматической сборке деталям изделия целесообразно придавать простые и симметричные формы. Это упрощает их ориентацию при выдаче из загрузочных устройств.
конструкция деталей должна быть такой, чтобы при выдаче их из ориентирующих устройств они взаимно не сцеплялись.
детали, сопрягающиеся с зазором или натягом, целесообразно выполнять с фасками или направляющими элементами.
базовые детали изделий при автоматической сборке должны просто и надежно устанавливаться и закрепляться на рабочих позициях автоматов.
для предупреждения заедания и торможения деталей в лотках их поверхность должна быть достаточно гладкой, на ней не должно быть заусенцев, которые могут препятствовать движению деталей.
Сборочный процесс имеет следующую последовательность операций:
извлечение деталей из навала;
ориентация детали;
транспортирование на позицию сборки;
совмещение элементов и их фиксация;
контроль и коррекция правильности совмещения;