Дипломная (вкр): Модернизация конструкции автомата для выдачи полусепараторов в сборочном производстве ВПЗ
Стоимость заготовки из проката
составляет: пр = 1,32+0,6 = 1,92 руб.
3.1.5 Разработка маршрута обработки изготовления детали
Основные операции при изготовлении данного вала следующие:
заготовительная (нарезка на штучные заготовки из стандартного проката);
токарная (предварительное и окончательное точение детали по контуру с подрезкой торцов, сверлением центровочных отверстий, припуском под предварительное и окончательное шлифование);
фрезерная (обработка фрезерных пазов);
сверлильная (сверление отверстия);
зенкерование отверстия;
шлифовальная (окончательная обработка в размер с требуемой шероховатостью поверхности участков вала).
Предварительно разработаем технологические переходы для каждой операции. В дальнейшем при более детальной проработке переходы могут изменяться, группироваться и менять последовательность - оптимизация технологического процесса изготовления вала.[11]
Заготовительная
Заготовительная операция включает в себя следующие технологические переходы:
Нарезать заготовки длиной l = 60 ± 2 мм
Токарная операция
Токарная операция выполняется за два установа:установ
Установ включает в себя следующие технологические переходы:
Сверлить центровочное отверстие Æ 2;
Подрезать торец;
Точить предварительно Æ 12 на длину l = 52,2 мм;
Снять фаску;
Точить окончательно Æ 11,8 мм на длину l = 3 мм;
Снять фаску;
Точить окончательно Æ 12 мм на длину l = 8 мм;
Снять фаску;
Точить окончательно Æ 11,8 мм на длину l = 38 мм;
Снять фаску;
Точить окончательно Æ 12 мм на длину l = 2,2 мм;
Точить канавку под установку уплотнительного кольца.установ (обработка в центрах)
Установ включает в себя следующие технологические переходы:
Сверлить центровочное отверстие Æ 2;
Подрезать торец;
Точить предварительно Æ 12 на длину l = 7,8 мм;
Снять фаску;
Точить окончательно Æ 11,8 мм на длину l = 3 мм;
Снять фаску;
Точить окончательно Æ 12 мм на длину l = 6,8 мм;
Точить канавку под установку уплотнительного кольцо.
) Фрезерная операция
Фрезерная операция включает в себя следующий технологический переход:
Фрезеровать за два установа два паза 2х12 .
) Сверлильная операция
Сверлильная операция включает в себя :
Сверлить отверстие Æ 5,8 мм;
) Зенкерование
Включает в себя:
Зенкеровать отверстие Æ 6 мм;
) Кругло шлифовальная операция
Шлифовать: Æ 12
3.1.6 Расчет припусков на механическую обработку
Определим припуск на обработку поверхности Æ12f9(--0,0160,059 ). Шероховатость данной поверхности, согласно конструкторскому чертежу должна быть не грубее чем Ra 1,25. По таблицам экономической точности обработки на металлорежущих станках для получения заданной точности обработки и шероховатости обработанной поверхности при обработке наружной цилиндрической поверхности необходимо предусмотреть следующий состав технологических операций: обтачивание предварительное; обтачивание чистовое и шлифование.[10]
При такой последовательности технологических операций возможно получение точности обработки по 9 квалитету.
Таким образом, технологический процесс обработки поверхности Æ12f9(--0,0160,059) состоит из обтачивания предварительного и обтачивания чистового, и шлифования. Обтачивание происходит в центрах. Заготовка - нарезанная в размер по длине из проката. Торцы обработаны окончательно и зацентрованы на токарно-винторезном станке.
Технологический маршрут изготовления данного
вала записываем в таблицу 3.1. В таблицу также записываем соответствующие
заготовке и каждому технологическому переходу значения элементов припуска. Так
как в данном случае обработка ведется в центрах, погрешность установки в
радиальном направлении равна нулю, что имеет значение для рассчитываемого
размера. В этом случае эта величина исключается из основной формулы для расчета
минимального припуска, и соответствующую графу можно не включать в расчетную
таблицу. Суммарное отклонение определяется по формуле (3.7.):
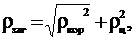 мкм., (3.7)
где l=56 - длина от торца заготовки до конца участка;
Δк= 2 - прокат
калиброванный 12 квалитет.
ρкор=Δк∙l=2∙62=124 мкм.
Допуск на поверхности, используемые в качестве базовых на токарно-сверлильной операции, определяем по ГОСТ 7505-74 для горячекатаного проката δз=210 мкм:
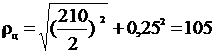 мкм;
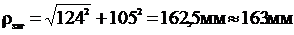 .
Остаточное пространственное отклонение:
после предварительного обтачивания ρ1=0,06*163=9,78≈10мкм;
после окончательного обтачивания ρ2=0,04*163=6,52≈7 мкм.
Расчет минимальных значений припусков производим, пользуясь основной формулой:
2zmin i=2(Rzi-1+Ti-1+ρi-1), мкм.
Минимальный припуск:
под предварительное обтачивание
zmin i=2(150+250+163)= 2x563 мкм;
под окончательное обтачивание
zmin i=2(50+50+10)= 2x110 мкм;
под шлифование
zmin i=2(30+30+7)= 2x67 мкм.
Аналогично предыдущему примеру производим расчет по остальным графам таблицы.
Графа «Расчетный размер dp» заполняется, начиная с конечного размера путем последовательного прибавления расчетного минимального припуска каждого технологического перехода.
Записав в соответствующей графе расчетной таблицы значения допусков на каждый технологический переход и заготовку, в графе «наименьший предельный размер» определим их значения для каждого технологического перехода, округляя расчетные размеры, увеличиваем их значения. Округление производим до того же знака десятичной дроби, с каким дан допуск на размер для каждого перехода. =11.984+0.010=11.994 мм;=12.004+0.016=12.02 мм;=12.036+0.007=12.043 мм;заг=12.4+0.10=12.5 мм.
Предельные значения припусков  определяем
как разность наибольших предельных размеров. Предельные значения припусков
 определяем
как разность наименьших предельных размеров предшествующего и выполняемого
переходов и заносим в таблицу 3.1:
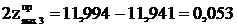 мм = 53 мкм;
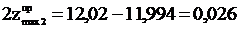 мм = 26 мкм;
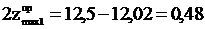 мм = 480 мкм;
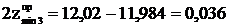 мм = 36 мкм;
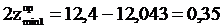 мм = 357 мкм.
Общие припуски z0min и z0max
рассчитываем так же, как и в предыдущем примере, суммируя промежуточные
припуски и записывая их значения внизу соответствующих граф.
Таблица 3.1 - Расчет припусков и предельных размеров
|
Технологические переходы обработки размера Æ12 |
Элементы припуска, мм |
Расчетный припуск 2Zmin, мкм |
Расчетный размер dр, мм |
Допуск d, мкм |
Предельный размер, мкм |
Предельные значения припусков, мкм |
|||||
|
|
Rz |
T |
r |
|
|
|
dmin |
dmax |
|
|
|
|
заготовка |
150 |
150 |
180 |
- |
12,5 |
210 |
12,4 |
12,5 |
- |
- |
|
|
обтачивание |
|
|
|
|
|
|
|
|
|
|
|
|
Предварительное обтачивание |
50 |
50 |
10 |
2*563 |
|
100 |
12,036 |
12,106 |
357 |
480 |
|
|
Окончательное |
30 |
30 |
7 |
2*110 |
|
70 |
12,004 |
12,02 |
36 |
53 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Шлифование |
10 |
15 |
4 |
2*67 |
|
18 |
11,984 |
11,994 |
23 |
26 |
|
|
Итого |
- |
416 |
559 |
||||||||


3.1.7 Выбор оборудования
Выбор оборудования осуществляется на основании
таких данных, как метод обработки, точность обработки, расположение размеров
обрабатываемых поверхностей, габаритных размеров заготовки, количества
инструментов в наладке станка, обеспечение заданной производительности, эффективность
использования станка по времени, по мощности и др. таблица 3.2.
Таблица 3.2 - Металлорежущее оборудование
|
№ операции |
Операция |
Наименование станка |
|
005 |
Заготовительная |
8552 |
|
010 |
Токарно - сверлильная1 |
1К62 |
|
015 |
Токарная 1 |
1К62 |
|
025 |
Токарно - сверлильная2 |
1К62 |
|
030 |
Токарная |
1К62 |
|
040 |
Фрезерная1 |
6Д91 |
|
045 |
Фрезерная2 |
6Д91 |
|
050 |
Сверлильная |
2А150 |
|
055 |
Зенкеровочная |
2А150 |
|
060 |
Круглошлифовальная |
3Е12 |
3.1.8 Выбор и расчет режимов резания
Выбор режимов резания осуществляется по таблицам режимов, для нескольких наиболее характерных переходов (например, для одного перехода токарной обработки) - расчетно-аналитическим методом.
Режимы резания зависят от обрабатываемого материала, от материала режущей части инструмента, от шероховатости и конфигурации обрабатываемой поверхности, от величины припуска на обработку, от требуемой производительности операции, от режима замены и периода стойкости режущего инструмента.
Произведем расчет режимов резания для токарной обработки Æ14h12 мм.
. Выбор инструмента
Для токарной обработки выбираем резец токарный подрезной с пластиной из твердого сплава Т15К6 ГОСТ 18879-73.
. Определяем режимы резания
Расчет длины рабочего хода суппорта Lp.x.:
.x. = Lрез + у + Lдоп , мм. (3.9)
где Lрез - длина резания, мм;
у - подвод, врезание и перебег инструмента, мм;доп - дополнительная длина хода, вызванная в отдельных случаях особенностями наладки и конфигураций деталей, мм.= 60 + 2 = 62 мм.
Подача суппорта на оборот шпинделя S в мм/об определяется в зависимости от обрабатываемого материала, вида инструмента, глубины резания t, жесткости системы, точности обработки, чистоты поверхности.
Принимаем подачу S = 0,8 мм/об.
Устанавливаем глубину резания:
 , мм (3.10)
где D и d - диаметры детали до и после обработки;
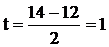 мм.
Определяем стойкость инструмента по
нормативам Тр в мин:
Тр=Т×ки,мин. (3.11)
где Т - стойкость инструмента;
ки - коэффициент изменения стойкости;
Тр =50×1 = 50 мин.
Расчет скорости резания проводится в зависимости от вида инструмента и инструментального материала, обрабатываемого металла и его твердости, глубины резания t, подачи S, угла в плане j, принятой стойкости инструмента Тр.
Определяем рекомендуемую скорость
резания по нормативам:
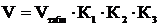 , м/мин. (3.12)
где к1 - коэффициент, зависящий от обрабатываемого материала;
к2 - коэффициент, зависящий от стойкости и марки твердого сплава инструмента;
к3 - коэффициент, зависящий от вида обработки;табл - табличное значение скорости резания.= 45 ∙ 1,25 ∙ 0,8 ∙ 0,85 = 38,25 м/мин.
Рассчитываем рекомендуемое число
оборотов шпинделя станка:
 ,об/мин (3.13)
где V - скорость резания;- диаметр обрабатываемый, d = 14 мм.
 об/мин.
По паспортным данным станка уточняем число оборотов шпинделя n=1000об/мин.
Уточняем
скорость резания по принятому числу оборотов шпинделя:
 , м/мин;
(3.14)
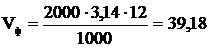 м/мин.
Определяем
силу резания:
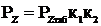 , H; (3.15)
где к1 - коэффициент, зависящий от обрабатываемого материала;
к2 - от скорости резания и переднего угла при точении сталей твердосплавным инструментом.
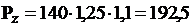 H.
Определяем
мощность, затраченную на резание
 , кВт;
(3.16)
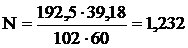 кВт
Определяем основное время, которое
зависит от длины рабочего хода Lpх, принятых подачи S и числа оборотов шпинделя
n.
 , мин; (3.17)
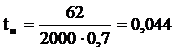 мин.
Проверка осевой силы резания по
допустимому усилию подачи станка и мощности резания по мощности двигателя.
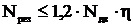 , (3.18)
где Nдв - мощность двигателя станка, на котором выполняется операция;
h - коэффициент полезного действия станка.
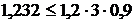

Данное условие выполняется,
следовательно, принятые режимы резания выбраны оптимально.
3.1.9 Выбор типового оборудования и типовых универсальных приспособлений