Дипломная (вкр): Модернизация конструкции четырехвалковой листогибочной машины для производства труб и обечаек большого диаметра
Определяем наибольшие предельные размеры di max:
значения допуска для доводки δ4 = 0,019 мм;
для шлифовки δ3 = 0,030 мм;
для чистового обтачивания δ2 = 0,19 мм;
для чернового обтачивания δ1 = 0,46 мм; δзаг=1.
Наибольший предельный размер:
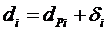 , мм,
(4.18)
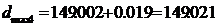 мм;
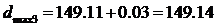 мм;
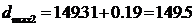 мм;
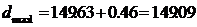 мм;
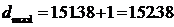 мм.
Определяем
предельные размеры припусков  и
 :
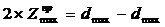 , мм
(4.19)
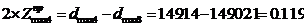 мм;
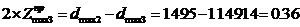 мм;
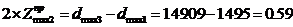 мм;
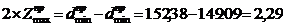 мм;
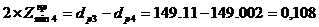 мм;
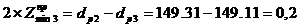 мм;
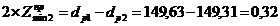 мм;
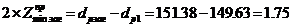 мм.
Определим общие припуски z0min и z0max:
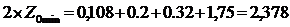 мм;
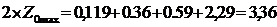 мм.
Проводим
проверку правильности выполнения расчётов:
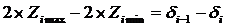 , (4.20)
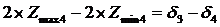 , (4.21)
,119-0,108=0,03-0,019
,011=0,011
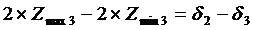 ;
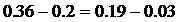

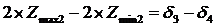 ;
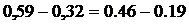

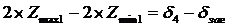
 .
Сводим данные в таблицу 4.5 и на основании проведённых расчётов строим
схему графического расположения припусков и допусков по обработке поверхности ø149+0,021+0,002 .
Таблица 4.5 - Результаты расчета припусков, допусков и промежуточных размеров
|
Техно-логические переходы обработки поверх-ности |
Элменты припуска, мкм |
Расчётный припуск, мкм 2Zmin |
Расчётный размер, мм dр |
Допуск, мкм δ |
Предельный размер, мм |
Предельный припуск, мкм |
||||
|
|
Rz |
T |
ρ |
|
|
|
dmin |
dmax |
2*Zmin |
2*Zmax |
|
Заготовка |
150 |
200 |
1025 |
|
151,338 |
1000 |
151,38 |
152,38 |
|
|
|
Черновое точение |
50 |
50 |
61,5 |
2×1375 |
149,624 |
460 |
149,63 |
149,5 |
1750 |
3250 |
|
Чистовое точение |
30 |
30 |
41 |
2×161,5 |
151,302 |
190 |
149,31 |
149,14 |
320 |
590 |
|
Шлифовка |
10 |
20 |
20,5 |
2×101 |
149,102 |
30 |
149,11 |
149,09 |
200 |
360 |
Схема расположения полей припусков, допусков и промежуточных размеров
приведена на рисунке 4.2.
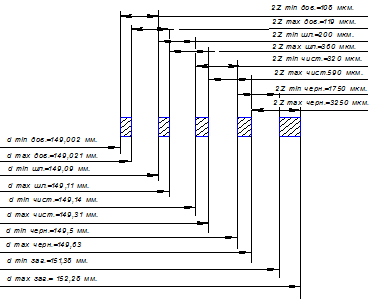
Рисунок 4.2 - Схема графического расположения припусков
.7 Выбор оборудования
) Токарная операция
Токарная операция выполняется на токарно-винторезном станке
мод. 16К20.
Техническая характеристика данного станка
наибольший диаметр обрабатываемой детали, мм 400;
наибольшая длина продольного перемещения, мм 900;
наибольшая длина поперечного перемещения суппорта, мм 250;
диапазон скоростей вращения шпинделя, об\мин 12,5-2000;
число скоростей 22;
наибольшая скорость продольной подачи, мм\мин 1200;
диапазоны скоростей подач, мм\мин
продольная 3 - 1200;
поперечная 1,5 - 600;
скорость быстрого хода, мм\мин
продольная 4800;
поперечная 2400;
мощность электродвигателя главного движения, кВт 10.
Оснастка: токарный трехкулачковый патрон, вращающийся центр.
2) Сверлильная операция
В качестве технологического оборудования назначаем вертикально-сверлильный станок мод. 2Н125.
Основные характеристики станка
корпус Морзе шпинделя № 3;
наибольший диаметр сверления по стали, мм 25;
количество операций частот вращения шпинделя 12;
частота вращения шпинделя, мин-1 45-2000;
величина подачи, мм/об 0,1…0,6;
количество ступеней подач 9;
мощность электродвигателя, кВт 2,2.
Оснастка: приспособление на станке, поводковый патрон, вращающиеся центра.
) Фрезерная операция
Станок для обработки пазов концевыми и шпоночными фрезами. Класс точности станков П.
Основные характеристики станка:
ширина фрезеруемого паза, мм 6…32;
наибольшая длина фрезеруемого паза, мм 600;
наибольшая разбивка паза, мм 1,0;
частота вращения шпинделя, мин-1:
;315;400;500;630;800;1000;1250;1600;2000;3150
количество поперечных подач фрезерной головки 18;
поперечная подача фрезерной головки, мм\мин
;5; 6,3; 8; 10; 12,5; 16; 20; 25; 31,5; 40; 50; 63; 80; 100; 125; 160; 200
мощность электродвигателя, кВт:
главного движения 2,2;
привода подач 1,5.
Оснастка: приспособление на станке (тиски, делительная головка).
4) Круглошлифовальная операция
Круглошлифовальная операция выполняется на круглошлифовальном станке мод.3Т160.
Основные характеристики станка
наибольшие размеры обрабатываемой заготовки, мм
диаметр 280;
длина 700;
конус Морзе передней бабки, №5;
наибольшие размеры шлиф. круга 750х130х305;
диаметр шлиф. круга для внутреннего шлифования, мм 16,32,52;
частота вращения шпинделя круга, об/мин 1250;
частота вращения шпинделя изделия, об/мин 55… 620;
мощность электродвигателя главного движения, кВт 17;
габариты станка, мм 3754х4675;
категория ремонтной сложности 30.
Оснастка: центра круглошлифовального станка, поводковый патрон.
4.8 Выбор режущего инструмента
При разработке технологического процесса выбор режущего инструмента в значительной мере предопределяется методами обработки, свойствами обрабатываемого материала, требуемой точностью обработки и качества обрабатываемой поверхности.
Режущий инструмент необходимо выбирать по соответствующим стандартам и справочной литературе взависимости от методов обработки деталей.Правильный выбор режущей части инструмента имеет большое значение для повышения производительности и снижения себестоимости обработки.
1) Токарная операция
В качестве режущего инструмента применяем стандартный режущий инструмент . Необходим черновой и чистовой резец. Раздельное применение необходимо для повышения точности обработки. При черновом больше глубина резания и повышенный износ.
Все инструменты оснащены пластинками твердого сплава Т15К6.
Режущие инструменты:
проходной упорный правый с механическим креплением твердосплавной пластиной ГОСТ 18872-73;
расточной резец для глухих отверстий ГОСТ 18880-73;
расточной резец для сквозных отверстий ГОСТ 18873-73;
упорно-проходной резец ГОСТ 18877-73;
2) Сверлильная операция
- сверло 2301-0404 ГОСТ 2092-77 общего назначения под сверление отверстия Æ 7 мм.:
диаметр сверла, мм 8,0;
длина спиральной части сверла, мм 60;
длина сверла, мм 95;
материал режущей части Р6М5.
) Фрезерная операция
Режущий инструмент ы:
фреза концевая Æ 12 мм ГОСТ 17025-71;
материал режущей части ВК-15.
4) Круглошлифовальная операция
Режущий инструмент:
абразивный круг прямоугольного профиля 25А20ПСМ1
4.9 Выбор измерительного инструмента
При проектировании технологического процесса для межоперационного и окончательного контроля обрабатываемых поверхностей необходимо использовать стандартный измерительный инструмент, учитывая тип производства. Затраты по эксплуатации измерительных инструментов обычно малы и в расчетах экономической эффективности не учитываются.
) Токарная операция
штангенциркуль ШЦ 3-125-0,05 ГОСТ 164-80;
шаблон фасочный 1*45°.
) Сверлильная операция
калибр-пробка ГОСТ 16780-71.
) Фрезерная операция
калибр-пробка ГОСТ 16780-71;
штангенциркуль ШЦ-1 0-150 ГОСТ 164-80.
) Круглошлифовальная операция
микрометр гладкий ГОСТ 6507-78
прибор для измерения параметров шероховатости поверхности (профилометр
цеховой с отсчетом цифровым и индуктивным преобразователем).
4.10 Расчет режимов резания
Расчет ведется одновременно с заполнением операционных или маршрутных карт технологического процесса. Совмещение этих работ исключает необходимость дублирования одних и тех же сведений в различных документах, так как в операционных картах должны быть записаны данные по оборудованию, способу обработки, характеристике обрабатываемой детали и другие, которые используются для расчетов режимов резания.
Выбор режимов резания осуществляется по таблицам режимов. Для нескольких наиболее характерных переходов (например, для одного перехода определенной операции) - расчетно-аналитическим методом.
Режимы резания зависят от обрабатываемого материала, от материала режущей части инструмента, от шероховатости и конфигурации обрабатываемой поверхности, от величины припуска на обработку, от требуемой производительности операции, от режима замены и периода стойкости режущего инструмента.
Определим режимы резания для подрезки торца Æ 151 мм:
Глубина резания определяется по формуле:
=  ; мм, (4.22)
заг - максимальный диаметр заготовки, мм;- диаметр детали, мм.
Получаем
t
=  мм.
Величину подачи назначаем= 0,4 - 0,5 мм/об.
Окончательно принимаем= 0,4 об/мин.
Скорость резания
=Vт*К1*К2*К3;
м/мин, (4.23)
где Vт - табличная скорость, выбирается из карты;
К1 - коэффициент, зависящий от размеров обработки, выбирается из карты;
К2 - коэффициент, зависящий от состояния обрабатываемой поверхности и ее твердости, определяется из таблицы;
К3 - коэффициент, зависящий от материала и его стойкости, определяется из таблицы коэффициента К3.
Подставим данные значения в формулу и определим скорость резания:=70*1*1,2*1=84м/мин.
Результаты расчетов приведены в таблице 3.6.
Таблица 3.6 - Таблица результатов расчетов режимов резания
|
Переход |
V, м/мин |
n, мин-1 |
S, мм/об |
t, мм |
||||
|
Токарная операция (обработка с одной стороны) |
||||||||
|
точить Æ 151 подрезать торец расточить отверстие Æ44 расточить отверстие Æ52 расточить выборку Æ110 расточить отверстие Æ120 подрезать торец расточить уклон 45° точить фаску 1*45° |
90 80 80 80 80 80 70 100 70 |
500 500 500 500 250 250 710 250 250 |
0,1 0,2 0,1 0,1 0,2 0,2 0,17 0,17 0,05 |
2 1 3 4 29 5 2 5 1 |
||||
|
Токарная операция (обработка с другой стороны) |
||||||||
|
точить Æ 151 точить конус 45° |
90 120 |
720 250 |
1 5 |
1,8 20,4 |
||||
|
Сверлильная операция |
25 |
1000 |
0,1 |
7 |
||||
|
Фрезерная операция |
||||||||
|
фрезеровать паз 12х12 |
40 |
315 |
0,1 |
12 |
||||
|
Шлифовальная операция |
||||||||
|
шлифовать торец Æ 149 шлифовать конус 45° |
0,72 0,72 |
1250 1250 |
6 0,5 |
0,2 0,2 |
||||
4.11 Расчет технической нормы времени
Техническая норма времени на обработку заготовки является одним из основных параметров для расчета стоимости изготовляемой детали, числа производственного оборудования, заработной платы рабочих и планирования производства.
Техническое нормирование времени представляет собой установление технически обоснованных ресурсов: энергии, материала, инструментов, рабочего времени и т.д.
Приведем пример расчета для токарной операции. Расчет ведем по справочным данным.
В серийном производстве норма штучно-калькуляционного времени Тш-к
определяется по формуле:
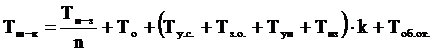 (4.24)
где Тп-з - подготовительно-заключительное время, мин;- количество деталей в настроечной партии, шт.;
То - основное время, мин;
Ту.с. - время на установку и снятие детали, мин;
Тз.о. - время на закрепление и открепление детали, мин;
Туп - время на приемы управления, мин;
Тиз - время на измерение детали, мин;- коэффициент, учитывающий нормирование вспомогательного времени в серийном производстве;
Тоб.от. - время на обслуживание рабочего места и время перерывов, мин.
Количество
деталей в настроечной партии определяется по формуле:
 , (4.25)
где Nг - годовая программа, шт;
а - периодичность запуска, принимаем равной 2 дня;- число рабочих дней в году.
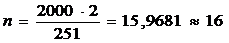 шт.
Справочные
данные:
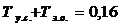 мин;
время на включение станка кнопкой равно
Ту.п. = 0,22 мин;
время на измерение детали
Тиз =0,22 мин.
Рассчитываем техническую норму времени для первого перехода:
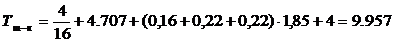 мин.
Расчеты
по технической норме времени сводим в таблицу 4.7
Таблица 4.7 - Таблица технических норм времени
|
Наименование операций |
То |
Тв |
Тот |
Т п-з |
Тш-к |
||
|
|
|
Ту.с.+ Тз.о. |
Туп |
Тиз |
|
|
|
|
I Токарная |
4,707 |
0,16 |
0,22 |
0,22 |
4.05 |
4 |
9,965 |
|
II Токарная |
2,477 |
0,12 |
0,18 |
0,22 |
3,9 |
4 |
7,58 |
|
Сверлильная |
1,069 |
0,09 |
0,16 |
0,074 |
3,39 |
4 |
6,702 |
|
Фрезерная |
1,14 |
0,09 |
0,16 |
0,074 |
3,39 |
4 |
5,28 |
|
IКруглошлифовальная |
0,72 |
0,08 |
0,06 |
0,17 |
0,61 |
4 |
2,15 |
|
IIКруглошлифовальная |
0,4 |
0,01 |
0,06 |
0,17 |
0,61 |
4 |
1,7 |