Дипломная (вкр): Модернизация механизма резания фрезерно-брусующего станка ФБС-400
Модернизация механизма резания фрезерно-брусующего станка ФБС-400
Оглавление
Введение
. Обзор литературных источников
.1 Оборудование фирмы «LINCK» (Германия)
.2 Оборудование фирмы «HEINOLA» (Финляндия)
.3 Оборудование фирмы « SODERHAMN+ERIKSSON» (Швеция) входит в концерн «SAWTEC»
.4 Отечественные производители
. Исследование зависимости размеров щепы от количества ножей и скорости вращения фрезерной головки
.1 Щепа
.2 Материалы и метод
.3 Геометрические и кинематические изучения
.4 Эксперименты с делением щепы
.5 Результаты и анализ
.6 Результаты опыта
.7 Выводы и дальнейшая работа
. Модернизация фрезерно-брусующего станка ФБС-400
.1 Расчет режимов резания до модернизации
.1.1 Расчет режимов резания для подрезной пилы
.1.2 Находим размеры фрезеруемого сегмента
.1.3 Расчет режимов резания для конической фрезы
.1.4 Расчет шпинделя на кручение и изгиб
.2 Расчет режимов резания для сварной торцово-конической фрезы
.2.1 Расчет режимов резания для подрезной пилы
.2.2 Находим размеры фрезеруемого сегмента
.2.3 Расчет режимов резания для конической фрезы
.2.4 Расчет шпинделя на кручение и изгиб
.3 Описание конструкции торцово-конической фрезы
Заключение
Список использованных источников
нож фрезерный шпиндель модернизация
Введение
Лесная отрасль - одна из ключевых в российской экономике. Русский лес и продукты его переработки востребованы в большинстве стран мира. Лесной сектор, включающий выращивание и охрану лесов, а также переработку древесины, может и должен стать приоритетным направлением развития национальной экономики.
Лесной сектор экономики России располагает сегодня огромными неиспользуемыми резервами. Отечественный лесопромышленный комплекс пока еще не вышел на уровень развития, соответствующий национальной ресурсной базе, но в последнее время интерес к отрасли особенно вырос.
ФБС предназначены для получения двух- или четырехкантных брусьев и технологической щепы из горбыльной части бревен. В зависимости от назначения щепы - для производства целлюлозы или древесно-стружечных плит разрабатываются вид, геометрия инструмента и скорость подачи. Качество поверхности брусьев может быть улучшено с помощью подрезных или зачистных пил.
ФБС в комплекте с многопильными ленточнопильными станками-модулями предполагает сразу после обработки части бревна фрезами образование фрезерованных поверхностей получаемого бруса как основных технологических баз, обеспечивающих требуемую точную и надежную ориентацию предмета обработки до полного раскроя на обрезные пиломатериалы, что и позволяет, добиваться более высокой степени автоматизации.
Это, в свою очередь, дает возможность существенно повысить скорость распиловки древесины и благодаря уменьшению ширины пропила обеспечивает больший выход пилопродукции. Ширина пропила при рамной распиловке минимум на 1 мм больше, чем при использовании ленточных пил. Скорость подачи на ленточнопильных линиях в комплекте с ФБС лесозаводов Швеции уже в 1974 г. составляла 50 м/мин, в наши дни - до 90 м/мин.
Комплексная переработка брёвен на пиломатериалы и технологическую щепу в одном станке позволила упростить технологию лесопиления. Вместо потока с двумя лесопильными рамами и обрезным станком появился один агрегат. Отпала операция перемещения и базирования брусьев и досок, значительно повысилась производительность. Также повысилось качество и точность распиловки.
Поставку комплектных фрезернопильных линий на
мировой рынок предлагают фирмы Англии, Дании, Германии, Италии, Финляндии,
Швеции, Японии, России и несколько фирм США, что отражает поставленную цель на
обеспечение повышения производительности распиловки древесины.
. Обзор литературных источников
.1 Оборудование фирмы «LINCK» (Германия)
Самый современный и рациональный способ
производства пиломатериала. Распил бревен (рисунок 1.1) с диаметром вершины от
12 до 45 см и длиной от 2,50 м до 7,00 м. Скорость подачи до 200 м/мин.
Получение от 2 до 4 обрезных боковых досок без использования отдельной обрезной
установки. Высокая точность размеров, а также отличное качество поверхности
пиломатериала.
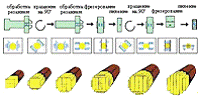
Рисунок 1.1 - Схема раскроя на
фрезерно-брусующих и круглопильных станках
Фрезерно-брусующий станок VM (рисунок 1.2) в
различных вариациях (таблица 1.1), предлагается в качестве станка первого или
второго ряда. Станок может быть оборудован двумя главными приводными моторами
мощностью до 160 кВт. Перемещение блоков ножевых головок осуществляется на
выбор при помощи редукторного двигателя с переключением числа полюсов,
серводвигателя или сервоцилиндра.
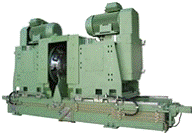
Рисунок 1.2 - Общий вид фрезерно-брусующего
станка VM
Таблица 1.1 -Технические характеристики фрезерно-брусующих станков фирмы «LINCK»
|
Основные параметры |
Наименование модели |
||||||
|
|
V18 |
V25/18 |
V25 |
V30 |
V40 |
||
|
Максимальный диаметр бревна, мм |
300 |
400 |
400 |
500 |
650 |
||
|
Минимальный диаметр бревна, мм |
80 |
80 |
80 |
80 |
80 |
||
|
Максимальная длина бревна, м |
6 |
5(6) |
5(8) |
6(10) |
6(12) |
||
|
Минимальная длина бревна, м |
2 |
2,5 |
2,5 |
2,5 |
2,5 |
||
|
Максимальная высота резания, мм |
370 |
520 |
520 |
520 |
800 |
||
|
Глубина резания ножевой головки, мм |
120 |
125 |
125 |
160 |
160/200 |
||
|
Длина щепы, мм |
25 |
25 |
25 |
25 |
25 |
||
|
Минимальное расстояние между ножевыми головками, мм |
60 |
60 |
60 |
60 |
60 |
||
|
Скорость подачи, м/мин |
50 |
70 |
70 |
70 |
70 |
||
|
Масса, кг |
9000 |
11000 |
14000 |
17000 |
27000 |
||
.2 Оборудование фирмы «HEINOLA» (Финляндия)
Фирма «HEINOLA» производит фрезерно-брусующие станки, модели РН 700 (рисунок 1.3), обеспечивающие получение двухкантного бруса и технологической щепы с длиной волокон 15-25 мм, и оснащенные малоножевыми торцово-коническими фрезами (число ножей 3-6) с зачистными пилами. Диаметр пропускаемых бревен 100-700 мм, скорость подачи 30-90 м/мин, глубина фрезерования 163 мм, высота пропила до 500 мм, ширина фрезерования до 430 мм, мощность привода 2 х 132 кВт. ФБС модели «РН 700» может применяться как самостоятельно, так и как модуль в комплекте с круглопильными и ленточнопильными станками.
Так же производит фрезерно-брусующие станки для переработки бревен с максимальным диаметром до 400 мм, обеспечивающие получение двухкантного бруса со скоростью подачи до 60 м/мин.
Фрезернопильные агрегаты для распиловки
двухкантных брусьев на базе ФБСи многопильного одновального (до высоты бруса
150 мм), или двухвального (до высоты бруса 225 мм) круглопильного станка.
Скорость подачи 65 м/мин, ширина пропила 3,8 или 4,2 мм, макс, мощность привода
200-315 кВт.
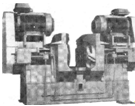
Рисунок 1.3 - Общий вид станка РН 700
.3 Оборудование фирмы « SODERHAMN+ERIKSSON»
(Швеция) входит в концерн «SAWTEC»
Производит фрезерно-брусующий станок модели 240 (рисунок 1.4), предназначенный для фрезерования бревен и получения двухкантного бруса или шпал, а также технологической щепы с длиной волокон 16-25 мм. Два шпинделя с торцово-коническими фрезами установлены на цилиндрические направляющие, поверхность которых специально обрабатывается и покрывается толстым слоем твердого нихрома для защиты от износа и от коррозии.
Фрезерно-брусующий станок модели 240 (таблица 1.3) предназначен для окантовки бревен перед их дальнейшей распиловкой, а также для выпиливания стропил и шпал. Фрезерование обеспечивает следующие преимущества:
Упрощение дальнейшей обработки на линии распиливания.
Повышение производительности пильных машин.
Экономию четырех пропилов, при которых образуется щепа, а не опилки.
Устранение необходимости транспортировки и рубки горбылей.
Окантовочные машины 240 изготовляется двух размеров:
Тип 240-12 предназначен для тонкомерного лесоматериала.
Тип 240-15 предназначен для крупномерного
лесоматериала
Таблица 1.3 - Технические данные
|
Параметры |
Тип 240-12 |
Тип 240-15 |
|
Вес, кг |
2800 |
5800 |
|
Производительность |
|
|
|
Максимальная скорость подачи: |
|
|
|
- с двухспиральными дисками, м/мин |
35 |
|
|
- с трехспиральными дисками, м/мин |
52 |
52 |
|
Максимальное число оборотов рубильных дисков, об/мин. |
700 |
700 |
|
Макс. расстояние между дисками, мм |
400 |
400 |
|
Мин. расстояние между дисками, мм |
0 |
0 |
|
Макс. диаметр бревен, мм |
500 |
600 |
|
Макс. окантовка, мм |
2×150 |
2×190 |
|
Размеры щепы, мм |
Параллельно рубленая щепа |
|
|
|
5-25 |
5-25 |
Механизмы резания ФБС модели 240 в зависимости от условий реализации продукции и требований к пиломатериалам и технологической щепе могут оснащаться торцово-коническими фрезами различных конструкций. Фирма "Содерхамн» может комплектовать ФБС 240 четырьмя типами торцово-конических фрез:
фрезы со ступенчатой поверхностью конуса;
фрезы со спиральной поверхностью конуса;
фрезы со спиральной поверхностью конуса и поворотными (вращающимися) рубильными ножами;
комбинированные фрезы со ступенчатой поверхностью конуса и с зачистной дисковой пилой.
Усовершенствованные модели станков CHIPCANTER -
фрезерно-брусующий станок 2500 и фрезерно-брусующий станок 240-12 (рисунок
1.5).
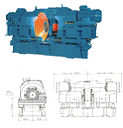
Рисунок 1.4 - Общий вид ФБС модели 240
Рисунок 1.5 - Общий вид ФБС модели 240-12
Фрезерно-брусующие станки 2500 и 240-12 - это
сверхмощные фрезерующие станки «экстра-класса» от Содерхамн Эрикссон. Станки
2500 и 240-12 (таблица 1.4) производят первоклассную целлюлозную щепу и брус с
гладкими поверхностями высочайшего пильного качества и исключительной точностью
размеров. Фрезерно-брусующие станки 2500 и 240-12 могут использоваться как
отдельные модули или комбинироваться с дисковыми или ленточнопильными станками.
Благодаря богатому набору приспособлений, фрезерно-брусующие станки 2500 240-12
могут использоваться для обработки бревна и бруса, прямо- и криволинейного
пиления, на скоростях до 150 м/мин. Все эти достоинства, собранные в этих,
опробованных временем машинах, дают универсальные возможности фрезеровки и
обеспечивают высочайшую доходность предприятия.
Таблица 1.4 - Технические характеристики фрезерно-брусующих станков 2500 и 240-12
|
Основные параметры |
2500 |
240-12 |
|
Диаметр бревна, мм |
90 - 700 |
90-500 |
|
Скорость подачи, м/мин |
25 - 150 |
25-90 |
|
Диаметр фрезерующих дисков, мм |
1460 |
1250 |
|
Типы фрезерующих дисков |
Комби Компакт, Комби Спирал |
|
|
Макс фрезерование, мм |
2 × 190 |
2 × 150 |
|
Позиционирование |
Гидравлические линейные позиционеры |
|
|
Мощность головных моторов, кВт |
2·75-2·160 |
2·75-2·160 |
|
Масса (средняя), кг |
11000 |
5000 |
Производит фрезерно-ленточнопильный агрегат
модели 247 (рисунок 1.6), предназначенный для переработки бревен и брусьев на
необрезные пиломатериалы, брусья и технологическую щепу. Может применяться в
технологических линиях лесопильных цехов как с сортированным, так и с
несортированным пиловочником.
Рисунок 1.6 - Общий вид ленточнопильного модуля
модели 247
Основу агрегата составляют 2 торцово-конические фрезы (рисунок 1.7), используемые обычно в ФБС фирмы «Содерхамн» и 2-3-4 ленточнопильных станка-модуля, выпиливающих 2-3-4 боковые доски, т.е. определяющих количество требуемых пропилов.
Агрегат может поставляться и без торцово-конических фрез и использоваться только как распиловочный агрегат 2-го ряда.
Узел фрезерования горбыльной зоны бревен/брусьев может быть оснащен торцово-коническими фрезами со спиральными, ступенчатыми или комбинированными дисками, обеспечивающими высококачественную кондиционную технологическую щепу.
Ступенчатые диски торцово-конических фрез имеют обычно 5 концентрических ступеней и дают щепу длиной 16-25 мм:
с 3-мя ножами на каждой ступени используются при скоростях подачи в диапазоне 24-65 м/мин;
с 4-мя ножами на каждой ступени используются при скоростях подачи в диапазоне 39-90 м/мин;
с 6-ю ножами на каждой ступени используются при скоростях подачи в диапазоне 48-100 м/мин;
спиральные диски торцово-конических фрез обеспечивают получение качественных параллельных срезов у технологической щепы. При наличии 3-х спиралей длина щепы составляет 20-25 мм при скоростях подачи в диапазоне 24-52 м/мин;
плоская центральная зона усеченного конуса фрезы
оснащается сменным диском с зачистным ножом или ножами, подстрагивающими пласть
бруса. Ступенчатые диски торцово-конических фрез вместо центрального сменного
диска с ножами могут оснащаться зачистной дисковой пилой. В этом случае
скорость подачи не должна превышать 65 м/мин.
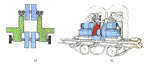
Рисунок 1.7 - Компоновка фрезернопильного агрегата модели 247:
а - компоновка, б - общий вид конструкции
Распиловочный узел агрегата оснащается требуемым количеством ленточнопильных станков-модулей. Каждый ленточнопильный модуль представляет собой самостоятельный ленточнопильный станок, станина которого смонтирована не жестко на фундаменте, как в классических вариантах, а установлена на специальные поперечные цилиндрические направляющие.
Производит фрезерно-ленточнопильный агрегат модели 245 (рисунок 1.8), предназначенный для переработки бревен и брусьев на необрезные пиломатериалы, брусья и технологическую щепу. Может применяться в технологических линиях лесопильных цехов как с сортированным, так и с несортированным пиловочником.
Основу агрегата составляют 2 торцово-конические
фрезы, используемые обычно в ФБС фирмы «Содерхамн» и 2-3-4 ленточнопильных
станка-модуля, отпиливающих 2-3-4 боковые доски от получаемого после фрез
бруса. Агрегат может поставляться и без торцово-конических фрез и
использоваться только как чисто распиловочный агрегат 2-го ряда, распиливающий
уже двухкантный или четырехбитный брус (таблица 1.5).
Таблица 1.5 - Техническая характеристика фрезерно-ленточнопильных агрегатов