Дипломная (вкр): Модернизация механизма резания фрезерно-брусующего станка ФБС-400
Существует две точки зрения на данную проблему.
Первая основывается на макроскопическом аспекте (учете). Для того, чтобы
воссоздать реальные условия, используются промышленные материалы для
эксперимента со щепой с целыми поленьями со скоростью обработки (резки) 3600
m/min. Тестируемые параметры: кинематический разрез, геометрические параметры
инструмента, расположение бревна и его параметры (бревна). Произведенная щепа
фиксируется, наблюдения проводятся относительно размера бревна. Вторая точка
зрения касается мезоскопических характеристик. Эксперимент с получением щепы из
образцов древесины выполняется на специальном аппарате (приборе) в
квазистатическом состоянии (рисунок 2.1). Тестируемые параметры остаются
прежними, что и в макроскопическом процессе. Особое внимание заслуживает
область рядом с острием. Чтобы понять явление получения щепы, анализируются
размеры частиц древесной щепы, усилие резания, классификация аварий и
повреждений, поле деформаций и поле механических напряжений.
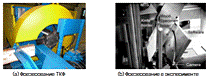
Рисунок 2.1 - Натуральные и лабораторные
эксперименты
Анализ деления щепы начинается с тщательного
осмысления параметров кинематического разреза конической фрезы и взаимодействия
ножа и полена (бревна). Явление деления щепы изучается экспериментально на
втором этапе в изменяющихся условиях. Определяющие параметры должны быть
установлены с учетом разнообразия материала и динамичных (изменчивых) свойств
пористых материалов.
.2 Материалы и метод
Для того чтобы лучше понять физическую сторону процесса деления щепы, мы исследовали два направления (аспекта):
Геометрические и кинематические учения для того, чтобы точно определить рабочие условия, размеры экспериментальной конструкции.
Эксперимент с делением щепы в меняющихся условиях.
.3 Геометрические и кинематические изучения
Брусующий станок имеет конусообразную фрезу с
особым приспособлением для обработки (полотно пилы или отделочные ножи).
Коническая фреза с пазами для ножей типа CT700 (рисунок 2.2) просты и широко
распространены. Брусующие станки использовали для разработки основной и
параметризованной конической фрезы в программе Mathematica. Программная
продукция заключается в отображении возможных вариаций относительно
кинематической стороны процесса резки, силы резки, кинематических углов и
направления волокон (направление волокон - это угол между режущей плоскостью и
направлением продольного волокна).
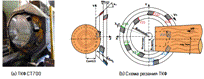
Рисунок 2.2 - Пример конической фрезы
В целях соотнесения с машиной терминологией и проведения очевидной взаимосвязи с экспериментальными инструментами, углы заточки резца были стандартизированы. Были введены следующие параметры:
Кинематические параметры: скорость срезания V c, питание (подача) и отклонение
Поленья: минимальный размер радиуса бревна (R logmin), тип бревна (LogTape), отклонение по вертикали между тележкой (кареткой) и осью конусообразной фрезы брусующего станка.
Конусообразная фреза: диаметр фрезы (R Headmin), количество ножей, пажей (пластин), длина ножа (L knife), угол наклона режущей кромки инструмента (κ r), угол наклона режущей кромки (λ s), нормальный главный передний угол γ n, нормальный угол заострения (β n), нормальный задний угол (α n).
2.4 Эксперименты с делением щепы
Эксперименты с делением щепы были проведены на маятнике Шардена (рисунок 2.3). Он был использован для того, чтобы получить оборудованный инструментами опыт прямоугольной резания для того, чтобы охарактеризовать усилие резания древесины в случае с сухостоем. Маятниковый рычаг - 1.2 метра в длину, весом 36 килограммов. Доступная (наличная) кинематическая энергия составляет 776 Дж при максимальной скорости обработки 400 м/мин. Держатель образца на конце маятникового рычага составлял 140 миллиметров в длину. Была использована терминология прямоугольного резания (f - подача в минуту и b - ширина резания в минуту). Переданная энергия достаточно высока для обработки щепы (f = 30mm, b = 30mm при длине резания 140mm).
Устройство крепления инструмента было
разработано и произведено в LaBoMaP (LaboratoireBourguignondesMatériauxetProcédés)
с
целью использования промышленного ножа. Нормальный главный передний угол
установлен на уровне 45˚, нормальный задний угол - α
n = 5˚,
нормальный угол заострения - β n
= 40˚. Устройство крепления зафиксировано на пьезоэлектрическом датчике
для измерения усилия Kistler 9257A: F zmax = 10 kN и f 0 ’ 4 kHz. Усилитель
Kistler 5019A, пограммное обеспечение Dasylab, высокоскоростная съёмочная
камера Phantom v9.1.
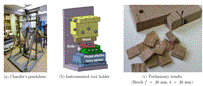
Рисунок 2.3 - Эксперименты по образованию щепы
Экспериментальная разработка действовала согласно следующим показателям: подача (f= 6, 10, 14 mm), ширина резки (b = 6, 10, 14mm), направление волокна дерева (GD = 70, 90, 110). Нами также было выбрано два вида дерева: бук ввиду его однородности и дуглосовая пихта ввиду неоднородности и низкого уровня механической обрабатываемости. Содержание влажности подсчитывается после опытов техникой вдвое больше весом. Каждый набор показателей повторялся по 5 раз. В качестве образцов были получены бруски из свежесрубленной березы и дуглосовой пихты. Образцы были помещены в холодильник для ограничения уровня снижения влажности.
Согласно предварительным экспериментам, было
затрачено большее количество энергии, чем полагалось. Маятник Шардена не
представлялся эффективным для резания древесины объемом 400 mm2.
.5 Результаты и анализ
Следующие показатели (величины) были введены в
программу: R Headmin= 320 mm, L knife = 60 mm, κ R = 45˚
, λ S = 0˚ , Hcarriage = 300 mm,
Rlogmin = 350 mm, LogTape = 1%, fz = 28 mm, N = 550 tr/min, Cant = 500 mm,
γ n = 45˚ , β n = 40˚
, α n = 5˚ (рисунок 2.4).
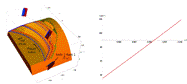
Рисунок 2.4 - Результаты программы
Нам удалось пронаблюдать процесс резания
древесины с кинематической точки зрения, в том числе и взаимодействие каждой
пластины (ножа) с материалом. Сила резания (нормальное сечение (под прямым
углом) относительно направления пластин к режущему лезвию) была вычислена при
любом расположении пластин. Результаты относительно силы резания были
подтверждены геометрической моделью в программе Catia. Разница между двумя
этими моделями составляет меньше 5 процентов за счет дискового ножа в программе
Catia вместо циклоидного. Показатели кинематических углов были также
зафиксированы. Ввиду высокой скорости подачи (сырья), резания и угла укрытия,
нормальные задние углы различаются лишь на 4˚ с учетом углов заточки
резца. Направление волокон будет увеличиваться постепенно в течение резки,
начиная с угла наклона в 35˚, когда пластина 2 первого типа врезается в
древесину и меняет угол наклона до 120˚. Направление волокон находится на
уровне 90˚, когда пластина расположена на той же высоте, что и ось
конусообразной фрезы. Когда пластина поднимается выше, происходит срез поперек
волокон (GD < 90˚ ). По причине таких разительных изменений,
направление волокон рассматривалось как показатель в течение экспериментальной
части. Нехватка определенной информации и подходящего давления при резке или
точного соблюдения закона резки, действующего при ориентировке волокна,
предотвращает вычисление силы резания древесины от нагрузки при резании.
.6 Результаты опыта
Процесс деления щепы возможен для бука и дуглосовой пихты, если направление волокна выше 90˚. Явление деления щепы соответствует наблюдениям, опубликованным МакКензи. Во-первых, режущее лезвие сгибает древесные волокна. Процесс сгиба происходит по причине деформации клеточной стенки. Когда клетка разрушается, волокна разрываются. Приспособление продолжает процесс резки древесины, что способствует нанесению механического раздражения материалу. Когда давление выше усилия резания, происходит расслаивание волокон, что влечет за собой выделение избыточной влаги. Такое выделение влаги возможно в случае, когда степень влагосодержания превышает 30%. Когда угол направления волокна ниже 90˚ , большие древесные частицы повреждаются по причине давления на волокна. Клеточные стенки щепы сжимаются, выделяется избыточная влага. Нам также удалось пронаблюдать еще одно явление: расслоение между годичными кольцами у дуглосовой пихты. Это возможно при наличии только нескольких годичных колец у образца. У дуглосовой пихты поздняя древесина плотнее ранней. Происходит резкий переход от поздней древесины к ранней. Мы полагаем, что расслаивание, происходящее между годичными кольцами, требует меньшей затраты энергии, нежели расслаивание сквозь волокон и между ними. Некоторые образцы нуждаются в большем количестве годичных колец для подержания необходимой толщины с целью получить более однородный материал. В случае с отдельно взятой породой древесины, необходимо соблюдать соотношение f/b.
Согласно квазистатическому тесту по резке древесины, средний показатель толщины щепы (бруска) пропорционален подаче материала (сырью) и не зависит от ширины реза. С прежними показателями щепа дуглосовой пихты остается большей по толщине, нежели щепа бука. Это можно объяснить более высокой плотностью бука (ρ beech ’ 0.7, ρ douglas ’ 0.45), что приводит к высокой жесткости.
Хотя образцы обрабатывались на таком же брусующем станке, в то же время и опыты проходили подряд, была отмечена разница в показателях влагосодержания, зафиксировать которые можно было только по истечении опытов (20 - 60% - дуглосовая пихта и 30 - 90% - бук). Объяснением такому явлению может быть быстрое высыхание самых тонких по толщине образцов (пара часов).
Движение маятника Шардена вызывает появление 7 разных направлений волокна при резке. Изучение изменения толщины щепы в течение резки на высокочувствительной пленке показывает, что изменение направления волокна весьма незначительно в данном масштабе.
Среднее значение показателей силы резания было
зафиксировано пьезоэлектрическим датчиком для измерения силы. Полученные
показатели были близки показателям силы полученными Хеллстромом, Градиным.
Максимум силы соответствует частотности резки. Однако показатели частотности
резки находились на более высоком уровне, чем показатели датчика диапазона
частот. Как следствие, нам не удалось подтвердить в динамических условиях
результаты, а именно увеличение линейной силы от момента врезания ножа
(пластины) до момента получения готового материала.
.7 Выводы и дальнейшая работа
Для улучшения эффективности целлюлозно-бумажной промышленности необходимо контролировать распределение брусков (щепы) по размерам (таблица 2.1). Для более ясного представления о процессе добывания брусков (щепы) из сырой древесины опыты проводились в динамических условиях, были использованы две оси.
Для исследования влияния геометрических и кинематических показателей на силу резания и кинематические углы была разработана типовая параметризуемая модель конусообразной фрезы. Опытное приспособление было разработано в соответствии с результатами и использовано в динамичном опыте на резку древесины (рисунок 2.5). Результаты экспериментального проектирования соотносятся с квазистатическими условиями. Форматная фотоплёнка позволяет проследить за выделением избыточной влаги в процессе резки. Другие явления данного процесса были также зафиксированы (расслаивание между годичными кольцами).
Последующая работа и изучение позволят улучшить
нашу методику. Новое экспериментальное проектирование должно быть спланировано
таким образом, чтобы найти другие определяющие параметры по отношению к толщине
бруска. Следует использовать новый динамометрический датчик с более высокими
показателями интервалов частотности, а также высокоскоростную съёмочную камеру.
Использование модели для производства брусков по методу дискретного элемента
поможет более точно понять и предугадать все явления процесса резки (рисунок
2.6).
Таблица 2.1 - Размер щепы в зависимости от кинематических параметров станка
|
n\Z |
Z =2 |
Z =3 |
Z =4 |
Z =6 |
|
700 |
57,14 |
38,1 |
28,57 |
19,05 |
|
800 |
50 |
33,33 |
25 |
16,67 |
|
900 |
44,44 |
29,63 |
22,22 |
14,81 |
|
1000 |
40 |
26,67 |
20 |
13,33 |
|
1100 |
36,36 |
24,24 |
18,18 |
12,12 |
|
1200 |
33,33 |
22,22 |
16,67 |
11,11 |
|
1300 |
30,77 |
20,51 |
15,38 |
10,26 |
|
1400 |
28,57 |
19,05 |
14,29 |
9,52 |
|
1500 |
26,67 |
17,78 |
13,33 |
8,89 |
|
1600 |
25 |
16,67 |
12,5 |
8,33 |
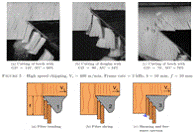
Рисунок 2.5 - Образование щепы
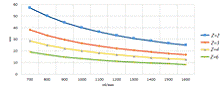
Рисунок 2.6 - Зависимость размеров цепы от
скорости вращения и числа ножей
3. Модернизация фрезерно-брусующего станка
ФБС-400
.1 Расчет режимов резания до модернизации
.1.1 Расчет режимов резания для подрезной пилы
Находим окружной шаг зубьев пилы
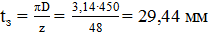 (1)
Высота пропила при формировании пласти бруса
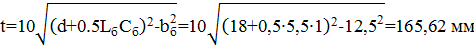 (2)
Угол контакта пилы с бревном
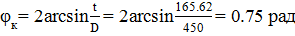 (3)
Угол встречи зубьев пилы с волокнами древесины
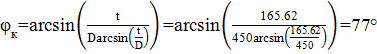 (4)
Длина дуги контакта пилы с заготовкой
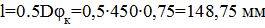 (5)
Ширина пропила
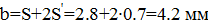 (6)
Скорость главного движения
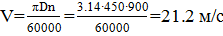 (7)
Фиктивная сила резания для древесины сосны
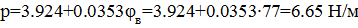 (8)
Удельное сопротивление резанию при пилении
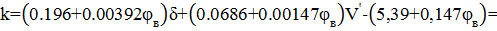
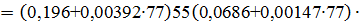
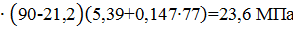 (9)
где  -
угол резания зуба, град; V' - условная скорость резания, м/с, причем если V
< 50 м/с , то V' = (90 - V ), иначе V' = V, где V - скорость главного
движения.
Величина затупления режущей кромки зуба
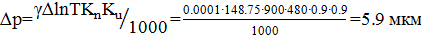 (10)
Коэффициент затупления зуба пилы при  =
10 мкм
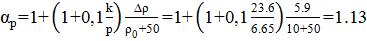 (11)
При подаче на зуб фрезы Szф = lщ = 22.22 мм
найдем скорость подачи бревна
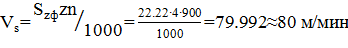 (12)
Подача на зуб пилы
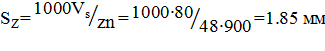 (13)
Толщина срезаемого слоя
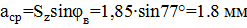 (14)
Удельная сила резания при продольном пилении
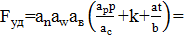
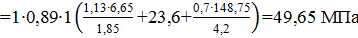 (15)
Мощность пиления
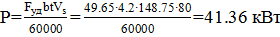 (16)
3.1.2 Находим размеры фрезеруемого сегмента
Радиус поперечного сечения на середине длины
бревна