Дипломная (вкр): Модернизация механизма резания фрезерно-брусующего станка ФБС-400
|
Основные параметры |
Наименование модели |
||||||
|
|
Модель 247 |
Модель 245 |
Логмастер |
Супер 40 |
|||
|
Диаметр торцово-конических фрез, мм |
1460 |
1460 |
1460 |
1250 |
|||
|
Количество руб. ножей, шт. |
2x114 |
2x114 |
2x114 |
2x90 |
|||
|
Макс. глубина фрезерования горбыльной зоны бревна или бруса, мм |
2x190 |
2x114 |
2x190 |
2x150 |
|||
|
Диаметр пильных шкивов, мм |
1524 |
1500 |
1800 |
1400 |
|||
|
Ширина пильных шкивов, мм |
229; (190) |
210; (170) |
210; 230 |
150 |
|||
|
Ширина ленточных пил, мм |
150-250 |
125-206 |
180-255 |
130-160 |
|||
|
Толщина ленточных пил, мм |
1,47 |
1,25-1,47 |
1.47-1,82 |
1,07-1.47 |
|||
|
Стандартная длина ленточных пил, мм |
9990 |
9870 |
11300 |
8760 |
|||
|
Макс. диаметр распиливаемого бревна, мм |
600 |
600 |
750 |
400 |
|||
|
Расстояние между фрезами симметричных модулей, мм: максимальное минимальное |
450 0 |
450 0 |
670 68 |
- |
|||
|
Расстояние между пилами симметричных модулей, мм: максимальное минимальное |
- |
483 75 |
- |
- |
|||
|
Длина щепы, мм |
- |
16-25 |
|
20-25 |
|||
|
Частота вращения пильного шкива, об/мин |
540 |
440 |
|
|
|||
|
Скорость резания, м/с |
43.08 |
35 |
45 |
36 |
|||
|
Скорость подачи, м/мин |
24-100 |
30-65 |
до 120 |
50/33; 42/28 |
|||
|
Мощность привода. кВт: ленточнопильных модулей торцово-конических фрез |
75 90 |
55-90 75-160 |
90-130 90 |
45 2 х. 55/37 |
|||
|
Масса, кг; пильного узла фрезерного узла фундаментной плиты |
5600 2200 3500 |
2х7000 2200 - |
7500 6000 - |
3750 2х2400 3650 |
|||
|
Габариты, мм: длина (4 модуля ЛПС) ширина высота |
3585 6120 4150 |
4260 4290 4500 |
4500 5800 5500 |
3680 4400 3900 |
|||
|
Диаметр гидропозиционера механизма перемещения фрез и пильных модулей, мм |
- |
- |
300 |
- |
|||
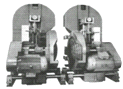
Рисунок 1.8 - Общий вид конструкции
фрезернопильного агрегата модели 245
.4 Отечественные производители
Линия модели ЛФП-1 (рисунок 1.9), для
переработки бревен, создана Вологодским Станкостроительным заводом на базе двух
фрезерно-брусующих станков модели ФБ-2, четырех ленточнопильных модулей модели
ЛБ 150 и многопильного двухвального круглопильного станка модели Ц12Д-1.
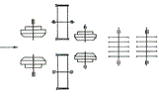
Рисунок 1.9 - Схема линии модели ЛФП-1
Линии ЛАПБ-2, ЛФП-1, ЛФП-2, ЛФП-3 и ЛФП-4,
созданы на базе фрезернопильных агрегатов (таблица 1.6). В линии ЛАПБ-2
применен способ раскроя вразвал, а в линиях ЛФП-1 и комплекте линий ЛФП-2, ЛФП-3
и ЛФП-4 - с брусовкой, при этом на линии ЛФП-2 раскраивают бревна, а на линии
ЛФП-3 и ЛФП-4 - брусья. Линии ЛАПБ-2, ЛФП-2 и ЛФП-3 оснащены круглопильными
узлами резания. В линии ЛФП-1 для распиловки бревен используют счетверенный
ленточнопильный станок, а для распиловки брусьев - многопильный круглопильный
станок. В линии ЛФП-4 для распиловки бревен и брусьев используют счетверенный
ленточнопильный станок. В узлах фрезерования линии ЛАПБ-2 применены
однорезцовые и шестирезцовые цилиндрические фрезы, в линиях ЛФП-1, ЛФП-2, ЛФП-3
и ЛФП-4, малорезцовые торцово-конические фрезы.
Таблица 1.6 - Технические характеристики фрезернопильных линий
|
Параметры |
ЛАПБ -2 |
ЛФП -1 |
ЛФП-2 |
ЛФП-3 |
ЛФП-4 |
|
Диаметр перерабатываемых бревен, см |
12-18 |
20-30 |
10-24 |
- |
14-52 |
|
Толщина перерабатываемых брусьев, см |
- |
- |
- |
10-18 |
- |
|
Длина бревен (брусьев), м |
4-7,5 |
4-7 |
3-7,5 |
3-7,5 |
3,75-5,5 |
|
Скорость подачи, м/мин |
48 |
48-72 |
48-80 |
24-72 |
|
|
Установленная мощность, кВт |
389.0 |
784.8 |
281.5 |
333.0 |
3185 |
Фрезерно-брусующий станок конструкции Архангельского лесотехнического института (рисунок 1.10) имеет технологическую схему аналогичную схеме станка ФБС-750. Одно из отличий состоит в конструкции фрез. В первом применены многоножевые торцово-конические фрезы 2 с зачистиыми элементами, а во втором малоножевые фрезы с зачистными пильными дисками. Впередистаночное устройство выполнено в виде «горки».
В конструкцию «горки» фрезерно-брусующего станка
ФБС-750 введен дополнительный прижимной ролик.
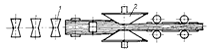
Рисунок 1.10 - Технологическая схема
фрезерно-брусующего станка конструкции Архангельского лесотехнического
института
Фрезерно-брусующие станки конструкции
Лобвинского лесокомбината (рисунок 1.11) и Петрозаводского СКТБ по
технологической схеме практически идентичны между собой. В качестве
впередистаночного устройства в них использован бревноподатчик. Он выполнен в
виде двух длинных цилиндров с продольными заостренными ребрами. Между
цилиндрами в направляющих расположен упор 2, совершающий
возвратно-поступательное движение и подающий бревно в станок. Цилиндры с
ребрами выполняют поворот бревна в требуемое положение и его базирование
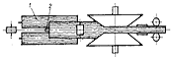
Рисунок 1.11 - Технологическая схема
фрезерно-брусующего станка конструкции Лобвинского лесокомбината
Установка фрезерно-брусующая УФ-16 (рисунок
1.12). Установка предназначена для получения из тонкомерного сырья двухкантных
брусьев и технологической щепы методом глубокого фрезерования древесины
торцово-коническими фрезами. Фрезерование попутное. Подача осуществляется
комбинированным вальцово-цепным подающим механизмом, гарантирующим надежное
закрепление и прямолинейное строго перпендикулярное оси фрезерного вала
движение бревна в процессе распиловки. Фрезы станка расположены попарно на двух
подвижных суппортах. Привод подачи от электродвигателя. Установка суппортов
производиться вручную (таблица 1.7).
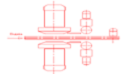
Рисунок 1.12 - Технологическая схема установки
фрезерно-брусующей УФ-16
Таблица 1.7 - Техническая характеристика УФ-16
|
Характеристика распиливаемого сырья |
Данные |
|
- диаметр в вершине, мм |
100...160 |
|
- наибольшая длина, мм |
6500 |
|
Скорость подачи, м/мин |
24, 36, 50 |
|
Габариты, мм |
|
|
- длина |
2800 |
|
- ширина |
3100 |
|
- высота |
2200 |
|
Масса, кг |
3800 |
|
Суммарная мощность всех электродвигателей, кВт |
78 |
Линия ЛАПБ-2М Вологодского Станкостроительного завода (рисунок 1.13).
Российским аналогом данных линий является линия
агрегатной переработки брёвен ЛАПБ-2М, выпускаемая Вологодским
станкостроительным заводом.
Рисунок 1.13 - Общий вид линии агрегатной
переработки брёвен ЛАПБ-2М
Линия агрегатной переработки брёвен модели ЛАПБ-2М - это новейшая техника, не имеющая аналогов в странах СНГ (таблица 1.8), предназначена для переработки фрезернопильным способом окорённых мелких и средних круглых лесоматериалов хвойных пород на пиломатериалы и технологическую щепу.
Её достоинства:
передовая технология переработки древесины;
высокая производительность;
простота обслуживания (всего 2 человека).
Таблица 1.8 - Техническая характеристика ЛАПБ-2М
|
Параметры |
Величина |
|
Диаметр перерабатываемого бревна, см: в вершине, наибольший в вершине, наименьший в комле, наибольший |
18 10 28 |
|
Длина перерабатываемого бревна, м: наименьшая наибольшая |
3 6,5 |
|
Параметры |
Величина |
|
Ширина вырабатываемой доски, мм: центральной боковой |
75, 100, 125, 150 75, 100, 125 |
|
Толщина вырабатываемой доски, мм: центральной боковой |
32, 40, 44, 50, 60 19, 22, 25 |
|
Наибольшее количество выпиливаемых досок, шт. |
4 |
|
Пропускная способность (при диаметре бревна 16 см, длине 5,5 м., скорости подачи 0,83 м/мин), брёвен/мин. |
7,5 |
|
Наибольшее количество пил в поставе, шт. |
5 |
|
Наибольшая высота пропила, мм |
155 |
|
Диаметр пилы, мм |
630 |
|
Толщина пилы, мм |
2,8 - 3,0 |
|
Норма обслуживания линии, чел. |
2 |
|
Габариты, мм: длина ширина высота |
35000 5435 2370 |
|
Общая масса линии, кг |
44500 |
|
Установленная мощность, кВт |
462 |
Фрезерно-брусующий станок ФБС-400
Фрезерно-брусующий станок ФБС-400 предназначен для переработки горбыльной части бревна в щепу и для формирования сечения пиломатериала (таблица 1.9). Станок состоит из двух одинаковых по конструкции и симметрично расположенных относительно оси просвета станка фрезернопильных суппортов пинольного типа, на которых закреплены режущие головки с торцово-коническими фрезами и зачистными пилами. Каждый суппорт представляет собой полый вал с закрепленной на нем смонтированной в радиально-упорных шарикоподшипниках режущей головкой в подвижной цилиндрической пиноли. Перемещение головок на размер обработки происходит с помощью гидропозиционеров. По командам оператора с дистанционного пульта управления расстояние между режущими головками может изменяться в интервале 70... 400 мм с дискретностью 5 мм. Режущие головки приводятся во вращение от индивидуальных электродвигателей и через повышающие клиноременные передачи. Ведомый шкив передачи смонтирован на консольной опоре и передает крутящий момент режущим головкам с помощью шлицевого валика, который входит в шлицевую втулку полого вала.
Механизм подачи состоит из цепного транспортера,
направляющих и вытяжных вальцов. Вытяжные вальцы приводятся от индивидуального
асинхронного электродвигателя. Станок работает с постоянной скоростью подачи 80
м/мин, которая обеспечивает получение технологической щепы с заданными
параметрами (Sz=22,22 мм).
Таблица 1.9 - Техническая характеристика ФБС-400
|
Наименование параметра |
Величина |
|
Минимальный диаметр бревна в вершине, мм. |
100 |
|
Максимальный диаметр бревна в комле, мм. |
550 |
|
Длина наибольшая, мм |
6500 |
|
Длина наименьшая, мм |
3000 |
|
Минимальная толщина выпиливаемого бруса |
70 |
|
Максимальная толщина выпиливаемого бруса |
400 |
|
Максимальная глубина фрезерования, мм/сторона |
150 |
|
Максимальная высота фрезерования над уровнем подачи, мм |
400 |
|
Частота вращения фрез, об/мин |
600..900 |
|
Скорость подачи бесступенчатая, м/мин |
20..80 |
|
Габаритные размеры, мм |
|
|
Длина |
2000 |
|
Ширина |
3380 |
|
Высота |
2345 |
|
Масса, кг |
6500 |
2. Исследование зависимости размеров щепы от
количества ножей и скорости вращения фрезерной головки
.1 Щепа
Основная функция лесопилки состоит в получении как можно большего количества (объема) дерева из поленьев в первоначальной стадии обработки. После поперечной распиловки и удаления коры с дерева, полена выравнивают слябингом. В ходе этой операции (процесса) изначальный объем полена сокращается на 30 % за счет щепок. Полученная щепа (стружка) используются в основном на целлюлозно-бумажной промышленности для изготовления бумаги и ДВП. Щепу также используют в качестве источника энергии. Процесс разделения волокна является основным в целлюлозно-бумажной промышленности. Этот процесс может быть механическим, химическим или включать в себя сразу два вида обработки. Распределение щепы по крупности влияет на эффективность всего процесса. Например, при химической обработке продолжительность варки зависит от процента содержания лигнина в дереве. Лигнин распадается под воздействием жидкости. В щелочной среде жидкость равномерно проникает в щепу. Так толщина щепы (когда она увеличится в размере) определит продолжительность варки. Однако в отличие от толщины стружки, длина и ширина стружки может отслеживаться (контролироваться) за счет кинетических параметров конической фрезы. Поэтому требуется установка определяющих параметров по отношению к толщине стружки.