Дипломная (вкр): Модернизация системы регулирования температуры колпаковых печей, путем замены физически и морально устаревшего оборудования на новое
На стадиях экспериментальной отработки, испытаний и эксплуатации, как правило, роль показателей надежности выполняют статистические оценки соответствующих вероятностных характеристик. В целях единообразия все показатели надежности, в соответствии с ГОСТ 27.002-89, определяются как вероятностные характеристики. В данном пособии отказ объекта рассматривается как случайное событие, то есть заданная структура объекта и условия его эксплуатации не определяют точно момент и место возникновения отказа.
.1 Средняя наработка на отказ САР
температуры КП
Этот показатель относится к восстанавливаемым объектам, при эксплуатации которых допускаются многократно повторяющиеся отказы. Эксплуатация таких объектов может быть описана следующим образом: в начальный момент времени объект начинает работу и продолжает работу до первого отказа; после отказа происходит восстановление работоспособности, и объект вновь работает до отказа и т.д. На оси времени моменты отказов образуют поток отказов, а моменты восстановлений - поток восстановлений.
Средняя наработка на отказ объекта (наработка на
отказ) определяется как отношение суммарной наработки восстанавливаемого
объекта к числу отказов, происшедших за суммарную наработку:
 ,
где ti - наработка между i-1 и i-м отказами, ч;(t) - суммарное число отказов за время t.
Общее время наработки элементов старой системы на отказ Тс= 7670 часов, n(t)=4, t-10000.
Рассчитаем время наработки на отказ для новой системы.
t1-120000 ч (контроллер), t2, 3- 8000 ч., t4-8000 ч., t5 - 6000 ч.
Тн=(10000+7809+6007+10000+5260)/4=9769ч.
Рассчитаем, во сколько раз увеличилось время наработки на отказ САР температуры:
Тн/Тс=9769/7670=1, 27
За контрольное время t-10000 ч. и с тем же количеством отказов, у новой системы в 1, 27 раза больше времени наработки на отказ.
Вероятность безотказной работы новой САР - это
вероятность того, что в пределах заданий наработки отказ объекта не возникает.
На практике этот показатель определяется статистической оценкой.
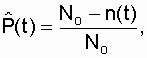
где No - число однотипных объектов (элементов), поставленных на испытания (находящихся под контролем); во время испытаний отказавший объект не восстанавливается и не заменяется исправным; n(t) - число отказавших объектов за время t.
Вероятность безотказной работы старой САР
Nо = 5 - элементы САР температуры в КП (контроллер, датчики, преобразователи), n(t)=4
Pс(t)=(5-4)/5 =0, 2
Вероятность безотказной работы новой САУ
Nо = 5 - элементы САУ КП (контроллер, датчики), n(t)=1
Pн(t)=(5-1)/5 =0, 8
Рассчитаем, во сколько раз увеличилась вероятность безотказной работы новой системы САУ КП:
Pн/ Pс=0, 8/0, 2=4.
Вероятность безотказной работы новой системы САУ КП увеличилась в 2 раза
Иногда практически целесообразно пользоваться не
вероятностью безотказной работы, а вероятностью отказа Q(t). Поскольку
работоспособность и отказ являются состояниями несовместимыми и
противоположными, то их вероятности связаны зависимостью:
Р(t) + Q(t) = 1,
следовательно:
(t) = 1 - Р(t).
Рассчитаем вероятность отказа старой системы:
с(t)=1-0, 2=0, 8
Рассчитаем вероятность отказа новой системы:н(t)=1-0, 8=0, 2
Рассчитаем во сколько раз уменьшилась вероятность отказа новой системы САР температуры в КП:
c/Qн(t)=0, 8/0, 2=4
Вероятность отказа новой системы САР температуры в КП уменьшилась в 4 раза.
Средней наработкой до отказа называется
математическое ожидание наработки объекта до первого отказа T1. Статистическая
оценка для средней наработки до отказа определяется по формуле:
 ,
где No - число работоспособных однотипных невосстанавливаемых объектов при= 0 (в начале испытания); tj - наработка до отказа j-го объекта.
Рассчитаем наработку до отказа новой САР температуры в КП:
t(k)-120000 ч.; t(d1)-8000 ч.; t(d2)-8000 ч.; t(p1)-6000 ч.; t(p2)-8000 ч.;
Т=(1/5)*( 120000+8000+8000+6000+8000)= 30000 ч.
Из результатов проведенных расчётов видно, что
предлагаемая САР температуры, в среднем в 4 раза надежней старой системы. Это
позволит экономить средства на закупке резервного оборудования в 4 раза, так
как цены нового и старого оборудования примерно равны.
ЗАКЛЮЧЕНИЕ
В ходе проделанной работы был изучен технологический процесс холоднокатаного производства, а также особенности работы технологического объекта - колпаковой печи.
Работа заключалась в модернизации
автоматизированной системы управления нагрева металла в колпаковой печи. В
процессе работы было выбрано оборудование и разработана функциональная схема
автоматизации, рассчитана надежность системы, проведено математическое
моделирование технологического объекта, благодаря чему добились наилучших
качественных показателей переходного процесса, так же была разработана
программа для контроллера реализующая функцию управления нагревом металла в
колпаковой печи.
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
1 Компания «Siemens» [Электронный ресурс]: офиц. сайт. - Режим доступа: http:// www.siemens.com.
Теория автоматического управления: Учебник для ВУЗов/ Под ред. Ю.М. Соломенцева. - М.: Высшая школа, 1999.-286 с.
Насосные установки и их эксплуатация: учеб. Пособие. - Череповец: ПАО Северсталь, 2007. - 2003с.
Соколова Е.М. Электрическое и электромеханическое оборудование. Учебное пособие для ССУЗов - М: Мастерство, 2001.-224с.
Схиртладзе А.Г. Автоматизация технологических процессов и производств: учебник / А.Г. Схиртладзе, А.В. Федотов, В.Г. Хомченко. - Москва: Абрис, 2012. - 565 с.
Схиртладзе, А.Г. Автоматизация технологических процессов: учебное пособие / А.Г.Схиртладзе, С.В. Бочкарев, А.Н. Лыков. - Ст. Оскол: ТНТ, 2013. - 524с.
Фатхудинов Р. А. Организация производства: учебник / Р. А. Фатхутдинов. - Москва: ИНФРА-М, 2011. - 544 с.
Фельдштейн Е.Э. Автоматизация производственных процессов в машиностроении: учебное пособие / Е.Э. Фельдштейн, М.А. Корниевич. - Москва: НИЦ ИНФРА, 2013. -264 с.
Чернявский Е.А. Измерительно - вычислительные средства автоматизации производственных процессов:учебник / Е.А. Чернявский. - Л.: Энергоатомиздат, 2009. -272 с.
Шишмарев В.Ю. Средства измерения:учебник /В.Ю. Шишмарев. - Москва: «Академия», 2007.- 256 с.
ПРИЛОЖЕНИЯ
Приложение 1
Спецификация к функциональной схеме
существующей системы регулирования температуры металла в колпаковой печи
Приложение 2
Спецификация к функциональной схеме
модернизированной системы регулирования температуры металла в колпаковой печи