Дипломная (вкр): Модернизация системы регулирования температуры колпаковых печей, путем замены физически и морально устаревшего оборудования на новое
Модернизация системы регулирования температуры колпаковых печей, путем замены физически и морально устаревшего оборудования на новое
СОДЕРЖАНИЕ
ВВЕДЕНИЕ
1. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
.1.1 Теория термической обработки
.1.2 Технологический процесс отжига холоднокатаного металла в колпаковой печи
.2 Описание объекта управления
.2.1 Конструкция и назначение колпаковых печей
1.2.2 Описание последовательности отжига и охлаждения металла
.2.3 Описание циклограммы процесса отжига
.2.4 Причины модернизации
. АНАЛИТИЧЕСКИЙ ОБЗОР
.1 Цель и назначение разработки
.2 Требования к разработке системы
.2.1 Требования к системе регулирования температуры металла в колпаковой печи
.2.2Требование к видам и характеристикам энергообеспечения
.2.3 Требования к логистике
.2.4 Требования к надежности
.2.5 Требования к качеству системы регулирования
.2.6 Требования к точности
.2.7 Требования к окружающей среде
.2.8 Требования к математическому обеспечению
.2.9 Требования к информационному обеспечению
.2.10 Требования к программному обеспечению
.2.11 Требования к техническому обеспечению
.3 Цели и задачи разрабатываемого проекта
.3.1 Цель проекта
.3.2 Задачи проекта
. РАЗРАБОТКА
.1 Техническое обеспечение АСУ
3.2 Описание схемы автоматизации технологического процесса
.3 Функциональная схема управления нагревом металла в колпаковой печи
.5 Разработка математических моделей систем автоматики
.5.1 Регулирование температуры в нагревательном колпаке
.5.2 Регулирование соотношения «газ-воздух»
.6 Выбор средств автоматизации
.6.1 Преобразователь
.5.2 Выбор модуля управления горелками
.6.3 Выбор трансформатора розжига
.6.4 Выбор отсечного магнитного клапана
.6.5 Выбор регулятора соотношения
.6.6 Выбор пускателя бесконтактного реверсивного
.6.7 Выбор свечей зажигания
.6.8Выбор термопары
.6.9 Выбор устройства управления на основе ПЛК (стендовый контроллер)
.6.10 Выбор программируемого контроллера (колпаковый контроллер)
.6.11 Выбор промышленного компьютера
. РАЗРАБОТКА ПРОГРАММЫ УПРАВЛЕНИЯ
.1 Разработка алгоритма работы программы управления
.2 Программа контроля температуры
.3 Описание работы программы
. ТЕСТИРОВАНИЕ СИСТЕМЫ
.1 Средняя наработка на отказ САР температуры КП.
ЗАКЛЮЧЕНИЕ
СПИСОК ИСПОЛЬЗОВАННЫХ ИСТОЧНИКОВ
ПРИЛОЖЕНИЯ
ВВЕДЕНИЕ
Автоматизация управления производственными процессами, энергетическими системами, транспортными объектами, научно-испытательными установками и т.п. является одним из самых прогрессивных направлений в общем развитии науки и техники нашего времени.
Автоматизация широко внедряется в металлургическое производство. Уже сейчас невозможно представить себе теплотехнический агрегат современного металлургического завода, работающий без необходимых приборов контроля и регулирующей аппаратуры.
Внедрение автоматизации тепловых металлургических агрегатов приводит к сокращению участия рабочей силы в их управлении. Благодаря автоматизации появляется возможность увеличить производительность агрегата и снизить себестоимость продукции. Труд работников, обслуживающих автоматизированные агрегаты, значительно облегчается в результате применения механизмов и регуляторов.
Одним из наиболее экономичных и универсальных видов металлопродукции является листовой холоднокатаный прокат. Холоднокатаные листы и полосы широко применяют для изготовления легких штампованных и сварных конструкций в автотракторной, машиностроительной, электротехнической, консервной и легкой промышленности, приборостроении, строительстве и других отраслях хозяйственной деятельности человека. В настоящее время примерно 50% тонкого плоского стального проката выпускается в виде холоднокатаных полос, листов и лент. В наиболее развитых индустриальных странах доля холоднокатаного стального проката достигает 55-70% от объема выпуска тонкого листа.
Анализ сортамента стального проката, полученного в мире за последние 25 лет, показывает, что объем холоднокатаной стали непрерывно увеличивался. В последние годы эта тенденция усилилась и по имеющимся прогнозам в ближайшие 10-20 лет сохранится. Наряду с увеличением объема расширился сортамент и возросли требования, предъявляемые к точности геометрических размеров, качеству поверхности и свойствам холоднокатаного проката.
Одновременно с этим особую актуальность приобрели вопросы экономии металла, энергоресурсов, трудовых и иных материальных затрат (инструмента, технологической смазки, кислоты, защитного газа и т.д.) при производстве холоднокатаного проката. Помимо очевидной целесообразности, это вызвано также значительным повышением цен на сырье и энергоносители, тенденция к росту которых в ближайшие годы сохранится.
Решение задач, связанных с повышением эффективности производства, увеличением выпуска, расширением сортамента и улучшением качества холоднокатаного проката осуществляется, главным образом, по двум направлениям:
1. Совершенствование действующего оборудования и существующей технологии, создание новых и интегрированных технологических процессов и оборудование для их реализации;
2. Применение систем автоматизированного управления технологическим процессом и его оптимизации.
В данном проекте производится модернизация
системы регулирования температуры колпаковых печей, путем замены физически и
морально устаревшего оборудования на новое. Разработанная система автоматического
управления отжигом позволит более качественно отжигать металл. На основании
этого в печах термоотделения можно производить отжиг более ответственных и
дорогих марок сталей, к которым предъявляются жесткие требования к
температурному режиму отжига.
1. ТЕХНОЛОГИЧЕСКАЯ ЧАСТЬ
.1.1 Теория термической обработки
Отжиг - процесс термической обработки, обуславливающий получение равновесных (устойчивых) структур распада аустенита во время охлаждения, с определённых температур нагрева в интервале превращений или выше. Отжиг осуществляется путём нагрева стальных листов и рулонов до (или выше) температуры в интервале превращений, продолжительной выдержки при этой температуре и последующего медленного охлаждения. В процессе отжига происходит изменение дисперсных фаз и размера зёрен аустенита; в результате получается равновесная структура феррито-цементной смеси, снижается твёрдость и повышается пластичность и вязкость.
Отжиг применяется с целью снятия напряжений, улучшения пластичных свойств, устранения структурной неоднородности.
Применяемая термообработка может быть классифицирована следующим образом:
. смягчающий отжиг;
. рекристаллизационный отжиг;
. отпуск.
Смягчающий отжиг проводится для разупрочнения горячекатанных листов и заготовок легированных сталей. Сталь после прокатки может иметь различную структуру и различные механические свойства в зависимости от степени деформации, от температуры конца горячей прокатки, от скорости охлаждения и т.п. Поэтому при выборе режима отжига стали после прокатки, кроме химического состава, учитывается также структура и твёрдость стали.
Смягчающим отжигом добиваются коагуляции карбидов стали, увеличения размера зерна, снятия н6апряжений и понижение твёрдости.
Рекресталлизационный отжиг - процесс термической обработки, обуславливающий исправление искажений кристаллической решётки., полученной при холодном деформировании металла.
Рекресталлизационный отжиг осуществляется путём нагрева стали до температуры 150 - 250°С, выше температуры начала роста новых зёрен, образующихся взамен деформированных, выдержки при этой температуре и последующего медленного охлаждения. При рекресталлизационном отжиге происходит рост новых зёрен, образовавшихся взамен легированных, снятие наклёпа и внутренних напряжений при коагуляции цементита и образование зернистого перлита, увеличение пластичности стали, снижение прочностных свойств.
Отпуск процесс термической обработки, обуславливающий превращение неустойчивых структур закалённого (полученного в процессе ускоренного охлаждения) состояние в более устойчивые. Отпуск осуществляется путём нагрева металла до температуры ниже интервала превращений, выдержки при этой температуре и последующего охлаждения.
В результате отпуска получаются более устойчивые структуры по схеме мартенсит - троостит - сорбит, как следствии этого, получаются требуемые механические свойства как снятие внутренних напряжений.
.1.2 Технологический процесс отжига холоднокатаного металла в колпаковой печи
Процесс рекристаллизационного отжига в колпаковой печи можно рассматривать как совокупность процессов нагрева, выдержки и охлаждения металла. В процессе нагрева металл нагревается до определенной температуры, при которой выдерживается заданное время (процесс выдержки). По окончании времени выдержки начинается процесс охлаждения металла, который в свою очередь делится на два основных этапа: охлаждение с помощью охлаждающего колпака без использования системы быстрого охлаждения и охлаждение с применением как охлаждающего колпака, так и системы быстрого охлаждения. Точность регулирования температуры в процессе нагрева на современных колпаковых печах достигает ±2 оС.
Для каждой марки стали применяется индивидуальная программа отжига, в которой указаны основные параметры процесса отжига: температура, до которой необходимо нагреть металл; время, в течение которого осуществляется нагрев; время выдержки при заданной температуре; температура включения системы быстрого охлаждения и др. На каждую садку металла по окончании процесса отжига автоматически выдается протокол, в котором указываются следующие параметры: дата загрузки, время загрузки, номер бригады, номер отжига, номер стенда, номер колпака, номер муфеля, номер плавки, номер партии металла, номера рулонов, масса рулонов, масса садки, наружный диаметр для каждого рулона, высота для каждого рулона, толщина полосы для каждого рулона, государственный стандарт.
.2 Описание объекта управления
.2.1 Конструкция и назначение колпаковых печей
На ОАО "Северсталь" построено отделение колпаковых печей на 96 стендов. Все 96 стенда оборудованы байпасным охлаждением, позволяющим избежать проблем, связанных с открытой водой и водяными парами в цехе. Следует отметить что эти печи работают с защитной атмосферой, полученной при диссоциации аммиака (75%Н2, 25%N2) с превосходными результатами по производительности и качеству.
металл колпаковый печь отжиг
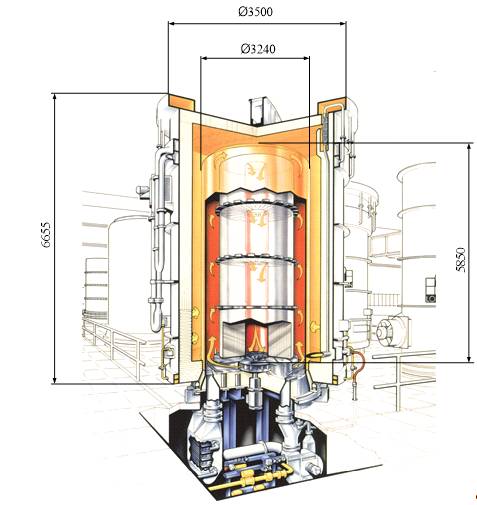
Рисунок 1 - Нагревательный колпак
Стопа из трех или четырех рулонов устанавливается на устойчивый цоколь, в котором также размещена система циркуляции защитной атмосферы и имеется диффузор. Система рециркуляции состоит из высокопроизводительного вентилятора, смонтированного в центре системы диффузора, в которой имеются восемь активных каналов для транспортировки газа и восемь пассивных каналов для поддержания нагрузки. Ротор вентилятора приводится напрямую от газоплотного электродвигателя, разработанного специально для колпаковых печей. На донной плите цоколя предусмотрено газоплотное уплотнение; тепловая изоляция цоколя закрыта со всех сторон и сверху металлическим кожухом.
Нагрев обеспечивается 12 горелками, которые расположены в два ряда один над другим. Горелки работают с предварительно подогретым воздухом для горения, который поступает из рекуператоров, смонтированных в верхней части нагревательного колпака для каждой горелки. Управление температурным режимом начинается с момента розжига горелок. Каждый стенд оборудован управляющей (стендовой) термопарой и контактной термопарой. Кроме того, нагревательный колпак оснащен термопарой для предотвращения случайного перегрева.
Колпаковая печь состоит из нескольких основных частей:
. Стенд - основная часть колпаковой печи
Стенд является основной для установки садки рулонов, муфеля и колпака. С нижней стороны установлен циркулярный вентилятор, крыльчатка которого расположена в центральной части стенда.
Кожух стенда, состоящий из стальных листов в газоплотном сварном исполнении, предназначен для крепления металлической станины и циркулярного вентилятора защитного газа.
Водоохлаждаемое (косвенно) специальное фланцевое уплотнение необходимо для герметичности муфеля, подводящие и отводящие патрубки - для защитного и продувочного газа и охлаждающей воды.
Циркулярный вентилятор осуществляет циркуляцию защитного газа под муфелем. Изготовлен из хромоникелевой стали, водоохлаждаемого газоплотного воздушного короба с присоединённым стандартным мотором.
В стенде, заподлицо нижней и верхней поверхностям плиты направляющего аппарата, установлены две термопары: регулирующая (RТ) - для фиксации температуры нагрева металла при отжиге, и контактная (АТ) - для измерения температуры металла при охлаждении.
. Нагревательный колпак:
Нагревательный колпак представляет собой сварные конструкции из стального листа и профилей для кожуха колпака с отверстиями для установки горелок. Нагревательный колпак имеет габаритные размеры: по высоте 6134 мм и наружный диаметр 3640 мм.Уровень установки колпаковой термопары 2800мм от нижнего среза колпака и 1300 мм от горизонтального пояса.
Рабочая поверхность колпака для изоляции стен и свода выполнена из волокнистых матов, включая жаростойкие анкера. Общая толщина стены 250мм, свода 225 мм.
. Система отопления колпаковой печи.
Система отопления печи состоит из рекуператоров и 12 газовых горелок, установленных тангенциально, разделенных на два горелочных пояса, причём горелка N01 в нижнем горелочном поясе предназначена для дожигания водорода. Горелка N01 оснащена байпасным вентилем для снижения расхода газового топлива в период дожигания водорода. Для каждой горелки предусмотрено электрическое зажигание и устройство ультрафиолетового и ионизационного контроля.
Суммарное потребление на нагревательный колпак:
природный газ - 140м3/ч.
Водород на дожигание:
максимальный расход на горелку N01 - 30м3/ч.
Для подачи воздуха на горение используют вентилятор производи-тельностью 1500 м3/ч, мощность вентилятора 5.5 кВт, число оборотов двигателя 3000 об/мин. Винтелятор используется с шумоглушителем и шумоизоляцией.
. Муфель.
Муфель печи выполнен из хромоникелевой стали 20Х20Н14С2 и предназначен для разделения рабочего пространства нагревательного колпака и садки рулонов с защитной атмосферой. Муфель выполнен в виде цилиндра диаметром 2520 мм. Нижняя часть муфеля в районе горелочных поясов выпол-нена из листа толщиной 7.5 мм, верхняя часть муфеля - из листа толщиной 6 мм.
. Охлаждающий колпак.
Колпак выполнен из стальных листов с рёбрами жёстхости из профилированной стали. Имеется несущая конструкция для крановой транспортировки и направляющие отверстия для центровки колпака на стенде.
Охлаждающий колпак имеет габаритные размеры: по высоте 6075 мм и наружный диаметр 2760 мм.
Охлаждающий колпак имеет два аксимальных вентилятора с моторами, расположенными внизу на колпаке.
. Конвекторные кольца.
Конвекторные кольца устанавливаются между рулонами и предназначены для равномерного распределения потока защитного газа по высоте стопы и ускоренного прогрева рулонов путём интенсивной теплопередачи конвекцией между циркулирующим газом и торцами рулонов. Каждое конвекторное кольцо состоит из листового кольца, на которое наварены конвективные ребра и завихрительные планки. Транспортировка колец производится электромостовым краном с помощью электромагнита грузоподьёмностьо 50 кН (5 т.).
.2.2 Описание последовательности отжига и охлаждения металла
После установки муфеля автоматически производится его фиксация при помощи гидроприжимов (приходит управляющий сигнал с ATS - 300). После прижатия муфеля производится заполнение подмуфельного пространства дисаммиаком (25% N2, 75% H2) путём автоматического открытия магнитных клапанов на газопроводах. После заполнения подмуфельного пространства производится проверка герметичности с помощью прибора DUNGS установленного на трубопроводе водорода. Данная проверка производится в целях повышения безопасности и предотвращения утечки дисаммиака во время отжига.