Дипломная (вкр): Модернизация системы регулирования температуры колпаковых печей, путем замены физически и морально устаревшего оборудования на новое
Если результаты проверки соответствуют заданным значениям, то далее процесс протекает в соответствии с программой, если нет, то система останавливает течение процесса на некоторое время, а затем повторяет проверку до тех пор, пока стенд не пройдёт проверку на герметичность. После окончания предварительной проверки на экране контроллера появляется надпись: "УСТАНОВИТЬ НАГРЕВАТЕЛЬНЫЙ КОЛПАК".
После установки колпака производиться его подключение к стенду в ручном режиме управления электроприводом штекерного разъёма.
После того как между контроллерами ATS - 300 и
SIMATIC S5 95u установится связь,
производится запуск НК, причём в целях безопасности данный запуск производится
в ручном режиме путём нажатия кнопки "СТАРТ" на панели управления
нагревательным колпаком. При нажатии кнопки происходит одновременное зажигание
обоих ярусов горелок, а также автоматически производится открытие клапанов и
газ поступает на горелки. Дальнейшая работа стенда идет в автоматическом режиме
до окончания отжига. В начале отжига в печь подаётся максимальная мощность при
которой производиться нагрев до температуры 200-250 0С. Затем начинается
процесс регулирование, путём изменения интенсивности горения за счёт изменения
расхода воздуха. Регулирование осуществляется при помощи серводвигателя и
заслонки. При изменении расхода воздуха, автоматически изменяется расход
природного газа, таким образом, соотношение газ-воздух остаётся неизменным.
Когда температура доходит до заданного значения регулирование происходит в
тактовом режиме, путём включения и отключения горелок. По окончании отжига
происходит первоначальное охлаждение под нагревательным колпаком, затем
нагревательный колпак снимается и устанавливается охлаждающий колпак.
Управление данным колпаком осуществляется контроллером SIMATIC S5 90U.
Охлаждение производится до заданной температуры (приблизительно 850С). При
достижении данной температуры отжиг считается завершенным, охлаждающий колпак
снимается. Через некоторое время муфель тоже снимается и производится
распаковка садки.
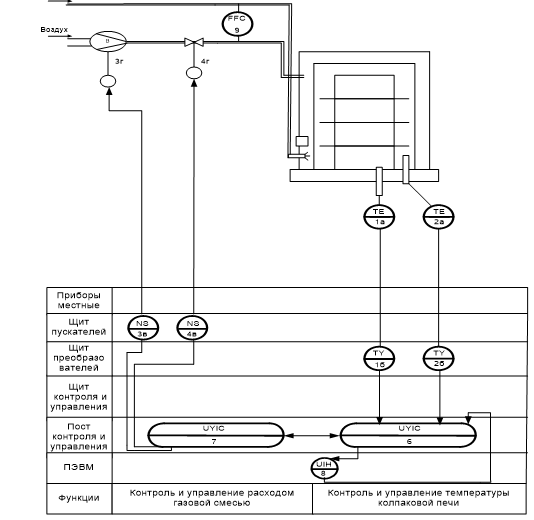
Рисунок 2 - Функциональная схема существующей
системы
Функциональная схема существующей системы: 1а,
2а- ТЕ- Термопара typ K; 1б, 2б- FY- Преобразователь Uniflex CB; 3в, 4в-
Пускатель бесконтактный; 5в- ПБР-3 3г- Воздушный вентилятор PM 05-97; 4г-
Регулятор соотношения; 6- UYIC- Программируемый логический контроллер ATS300;
7- UYIC- Программируемый логический контроллер Simatic S5-95U; 8- UIH-
Промышленный ПК; 9- FFC- Регулятор соотношения газ/воздух GIKH
1.2.3 Описание циклограммы процесса отжига
Технологический процесс светлого отжига
холоднокатаного металла в колпаковой печи состоит из следующих основных этапов:
нагрева, выдержки и охлаждения. На этапе нагрева металл нагревается до
определенной температуры Тв, при которой выдерживается заданное время
(выдержка). По окончании времени выдержки начинается процесс охлаждения
металла. Охлаждение металла состоит из таких технологических фаз, как
охлаждение под нагревательным колпаком, охлаждение излучением в окружающую
среду, охлаждение под охлаждающим колпаком и охлаждение под охлаждающим
колпаком с применением системы байпасного охлаждения (БО). Включение системы БО
происходит при достижении температуры защитного газа заданного значения То, а
процесс охлаждения заканчивается при достижение температуры металла значения Тр
(температура распаковки).
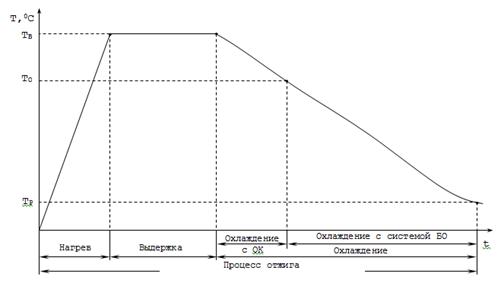
Рисунок 3 - Технологический процесс светлого
отжига металла в печи
1.2.4 Причины модернизации
- Используемая в настоящее время на нижнем уровне сеть ArcNet разработчиками систем автоматизации в настоящее время не рекомендуется в связи с низкой скоростью обмена данными и постепенно выводится из применения заменой на более прогрессивную сеть Ethernet, сетевое оборудование ArcNet более не поставляется;
Связь по SPS между контроллерами является устаревшей, не обеспечивающей надежного соединения и рекомендуется переход на белее прогрессивную связь Profibus;
Контроллер ATS 300 является эксклюзивными продуктом фирмы «LOI» Германия, не имеющим аналогов в мире, что делает закупку запчастей невозможной, так как элементная база контроллеров по большей части снята с производства;
Контроллер Siemens S5-95U снят с производства в 2005 году, закупка производится из остатков и в связи с этим цена на этот контроллер является завышенной;
Согласно новым требования промышленной безопасности (ПБ11-401-01) горелки нагревательного колпака должны быть оборудованы системой контроля пламени и отсечным клапаном, установленным на каждую горелку;
Заслонка на регулирования расхода «газ-воздух» имеет всего два положения и не может позволить проводить нам более точный расход газовой смеси, что существенно влияет на отжиг и может привести (на некоторых марках стали) к дефектам.
Всё вышеперечисленное позволяет сделать вывод о
необходимости модернизации системы автоматического регулирования температуры
металла в колпаковой печи производства холоднокатаного проката ЧерМК ПАО
«Северсталь».
2. АНАЛИТИЧЕСКИЙ ОБЗОР
.1 Цель и назначение разработки
Общей целью разработки является, обеспечение оптимального управления технологическим процессом нагрева металла в течении очередного отжига колпаковой печи и гарантированное обеспечение намеченного уровня производства при сокращении потребления топлива, снижении затрат на исходные сырьевые материалы и повышении качества металла.
Цели создания проекта системы нагрева металла колпаковой печи:
обеспечение надежной эксплуатации оборудования колпаковой печи;
соблюдение параметров отжига металла для заданных параметров печи;
повышение надежности работы основного оборудования.
Система должна обеспечивать:
поддержание температуры металла в колпаковой печи на заданном уровне;
повышение надежности и оперативности управления технологическим процессом и оборудованием;
централизованный сбор, обработку и накопление информации о ходе технологического процесса поддержания давления.
.2 Требования к разработке системы
.2.1Требования к системе регулирования температуры металла в колпаковой печи
- регулирование температуры металла в колпаковой печи должно соответствовать заданию (с небольшой погрешностью +-2градуса);
2.2.2 Требование к видам и характеристикам энергообеспечения
- Регулирующие устройства должны иметь электропривод;
Электрооборудование должно соответствовать требованиям безопасной эксплуатации, с возможностью длительной и безаварийной работы в местных условиях, обладать ремонтопригодностью.
.2.3 Требования к логистике
Сбор данных и их обработка, сигнализация отклонений по основным параметрам с выводом показаний на рабочие места мастера-технолога и специалистов обслуживающей организации.
.2.4 Требования к надежности
- Все технические средства АСУ должны быть обеспечены питанием от двух независимых вводов от распредустройств 6 кВ и 0, 4 кВ.
Для сохранности информации при авариях в системах электропитания должны быть предусмотрены источники бесперебойного питания (ИБП). Система должна быть защищена от выхода из строя ИБП. При выходе ИБП из строя система должна выдавать соответствующее предупреждение (сигнализацию). Для предотвращения указанных ситуаций выбирается система параллельной работы двух ИБП для резервирования или для наращивания мощности. Кроме того, надежность системы питания должна повышаться за счет наличия байпасной линии;
Уменьшеним уровня помех, за счет реализации концепции распределенного ввода/вывода;
Резервирование датчиков технологических параметров и соответствующих модулей ввода/вывода, выход из строя которых может привести к невозможности работы колпаковой печи до устранения отказа.
Резервирование модулей центрального процессора в ПЛК, выход из строя которых может привести к невозможности работы колпаковой печи до устранения отказа;
Применение топологии локальной вычислительной сети типа «оптическое кольцо» и технологии «Клиент-сервер» с «горячим» резервированием серверов SCADA-системы WinCC в базовой системе автоматизации;
Организация альтернативных маршрутов локальной сети для связи с «удаленными» терминалами;
Ведение резервных копий и протоколов изменений оперативной информации;
Средний срок службы системы должен быть не менее 10 лет;
Безаварийная работа системы в течение полугода, как периода проведения планово-предупредительных ремонтов.
.2.5 Требования к качеству системы регулирования
- Величина перерегулирования при изменении задания на 15% не более 15%;
Время переходного процесса при изменении задания на 15% шкалы не более 60 с.
.2.6 Требования к точности
- Погрешность измерительного канала не более 0, 3 %
Погрешность регулирования не более 0, 015 кгс/см2.
.2.7 Требования к окружающей среде
Вредные факторы окружающей среды в пределах ПДК.
.2.8 Требования к математическому обеспечению
Математическое обеспечение (МО) должно содержать описание в виде таблиц или в текстовой форме всех используемых в АСУ математических методов, моделей и алгоритмов.
При описании типовых математических моделей должны быть указаны диапазоны изменения коэффициентов и технологических параметров с указанием ограничений, а также допустимые диапазоны их корректировки, исходя из особенностей технологического процесса.
Алгоритмы и методы, предназначенные для работы в реальном масштабе времени, должны исключать возникновение конфликтных ситуаций или задержки выполнения параллельных задач.
.2.9 Требования к информационному обеспечению
В основе информационного обеспечения должно быть заложено формирование и ведение текущей базы технологических данных, нормативно-справочной информации, расчетных величин и выходных сигналов управления.
Входную информацию составляют сигналы с датчиков, установленных на НК. Промежуточная информация возникает в процессе решения задач и используется в качестве исходных данных для формирования конечных результатов и сообщений.
Выходной информацией являются значения команд для исполнительных механизмов. Выходной информацией также являются: перечни входных и выходных сигналов, таблицы вводимых данных, экранные формы отображения информации, отчетные документы, информация, содержащаяся в базах данных и документации, необходимой для эксплуатации системы.
Способы организации данных должны обеспечивать минимальное время обращения к ним и минимальный объем памяти для их размещения.
Информационное обеспечение (ИО) АСУТП УКП должно быть доработано.
Должна быть обеспечена возможность информационного обмена между компонентами системы, запись и получение информации с сервера баз данных информационной системы доменного цеха и корпоративной сетью ОАО «Северсталь» по протоколу TCP/IP.
Должна быть обеспечена единая система кодирования параметров при разработке структуры баз данных базовой системы автоматизации и супервизорной системы.
.2.10 Требования к программному обеспечению
Программное обеспечение (ПО) АСУ должно состоять из общесистемного (базового) и прикладного (специального) программного обеспечения и должно быть достаточным для выполнения всех функций АСУ. ПО также должно иметь средства организации всех требуемых процессов обработки данных, позволяющие выполнить все автоматизированные функции во всех регламентированных режимах функционирования системы.
Программное обеспечение базового уровня автоматизации должно соответствовать стандарту IEC 6113-3 и обладать следующими свойствами:
функциональная достаточность;
надежность (в т.ч. восстанавливаемость и наличие средств выявления ошибок);
модульность построения и удобство в эксплуатации;
высокая скорость реакции системы - не более 0, 5 с;
модифицируемость - внесение изменений в ПО должно осуществляться просто и без значительного изменения всего ПО АСУ.
.2.11 Требования к техническому обеспечению
Комплекс технических средств АСУ должен обеспечивать управление механизмами всех участков колпаковой печи по заданным алгоритмам, учет и хранение информации, возможность функционирования программного обеспечения в полном объеме.
Технические средства АСУ ТП должны соответствовать Правилам применения технических устройств на опасных производственных объектах в соответствии с утвержденным Постановлением Правительства Российской Федерации № 1540 от 25 декабря 1998 года.
Технические устройства (средства) должны соответствовать требованиям промышленной безопасности, а также иметь соответствующий сертификат установленного образца и должны быть изготовлены организациями, имеющим лицензию на осуществление данного вида деятельности, выданную Госгортехнадзором России.
Средства измерений, входящих в комплект технического устройства для опасного производственного объекта должны иметь сертификаты об утверждении типа средств измерений в установленном порядке.
В технической документации на техническое устройство организация- изготовитель указывает условия и требования безопасной эксплуатации, методику проведения контрольных испытаний этого устройства и его основных узлов, ресурс и срок эксплуатации, порядок технического обслуживания, ремонта и диагностирования.
Технические средства должны поставляться комплектно и иметь в необходимых случаях встроенные или переносные имитаторы, средства калибровки для настройки и комплексной проверке на объекте. Технические средства должны обеспечивать самодиагностику или возможность автоматизированного проведения диагностики работоспособности.
Технические средства системы должны допускать замену функциональных частей без каких либо конструктивных изменений или регулировки других технических средств системы.
Параметры питания технических средств должны удовлетворять следующим требованиям:
Напряжение питания сети переменного тока:
Однофазного - 220В +10 /- 15%;
Трехфазного - 380, 220 +38/22 В, - 57/33 В;
Частота переменного тока - 50 ±1 Гц.
Помещения, в которых размещаются компоненты технического комплекса АСУ, должны соответствовать паспортным требованиям по температуре и влажности окружающей среды, запыленности и уровню электромагнитных полей.
.3 Цели и задачи разрабатываемого проекта
.3.1 Цель проекта
На основе классических принципов регулирования температуры металла в колпаковой печи, в соответствии с принятой методикой построения таких систем разработать структуру и алгоритмы системы регулирования температуры металла УКП ПХЛ.
.3.2 Задачи проекта
- разработать функциональную схему автоматизации системы управления нагревом металла в колпаковой печи;
провести выбор технических средств автоматизации в соответствии со структурой функциональной схемы;
разработать алгоритмы работы системы управления нагревом металла в колпаковой печи;
разработать математическую модель системы управления нагревом металла в колпаковой печи;
произвести расчет параметров регулятора для системы управления нагревом металла в колпаковой печи;
провести имитационное моделирование разработанной системы управления нагревом металла в колпаковой печи;
провести расчет надежности разработанной системы управления нагревом металла в колпаковой печи;
разработать программное обеспечение для
промышленного контроллера реализующего управление нагревом металла в колпаковой
печи.