Материал: Модуляторы тока для импульсно-дуговой сварки. Зайцев А.И., Чуриков И.А
с различными типами покрытий имеют различный характер переноса в зависимости от тока. Электроды карбонатнофлюоритового типа (УОНИ-13/45) в широком диапазоне режимов на обратной полярности имеют крупнокапельный перенос металла. Это объясняется большим поверхностным натяжением и, кроме того, встречным направлением осевой составляющей электромагнитной силы [9,18]. На прямой полярности масса жидкого металла на конце электрода примерно соответствует массе капли при обратной полярности. Но масса отрывающейся капли меньше, и число их значительно повышается. Это объясняется высокой плотностью тока в катодном пятне, что способствует появлению сил, препятствующих отрыву капли и блужданию самого пятна, в результате чего жидкий металл на торце сильно раскачивается и от него отделяются мелкие капли [18].
У электродов рутилового типа на прямой и обратной полярности большое влияние на перенос оказывает величина сварочного тока. Это объясняют значительно меньшим поверхностным и межфазным натяжением металла на границе со шлаком, чем у электродов карбонатно-флюоритового типа. При малой плотности тока металл переносится крупными каплями. С увеличением плотности тока масса отделяющихся капель снижается, что связывают с повышением температуры капель и снижением вследствие этого поверхностного натяжения [18]. Это влияет на химический состав наплавленного металла.
В углекислом газе на обеих полярностях недостижим мелкокапельный перенос [9,18]. Это объясняется сжатием столба и активных пятен, вызванным диссоциацией углекислого газа. Теплопроводность СО2 при этом сильно возрастает, что дополнительно охлаждает столб дуги и сжимает его [9,38].
При сварке порошковой проволокой [39] отмечено весьма слабое влияние величины тока на массу капель. Это связывают с действием реактивных сил, вызванных сжатием столба дуги и активных пятен вследствие диссоциации водорода и паров, образующихся при разложении органических материалов и кристаллизационной влаги минералов, входящих в шихту.
13
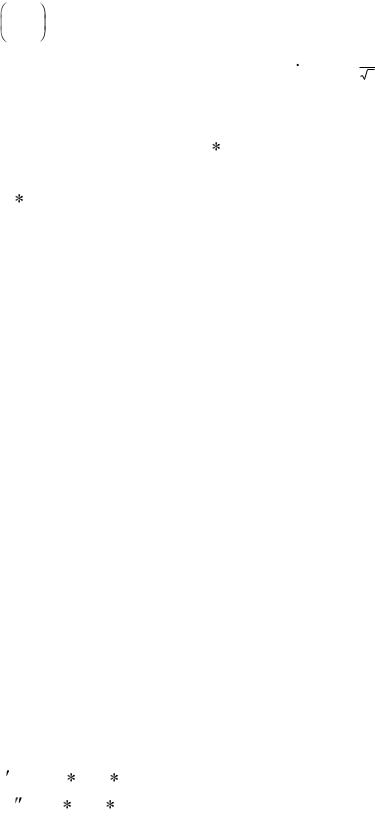
Реактивное давление паров может существенным образом влиять на перенос электродного металла. Его можно вычислить по формуле
Рп= |
ДUэ 2 |
VКiАПI2DUK, |
( 1-4 ) |
||
qn |
|
||||
|
|
|
|||
где Д - коэффициент пропорциональности, Д= 3.02 10-3  ( 1a ) ;
Uэ - эффективное падение напряжения у электрода в
вольтах;
qn - скрытая теплота испарения ,Вт сек/г;
V - удельный объем паров металла при температуре кипения ( для стали 4,4 103см3/г)
iап - плотность тока в активном пятне.
Величина реактивного давления паров сильно зависит от плотности тока в активных пятнах. Плотность тока в активном пятне катода для стали приблизительно оценивается величиной 5000 А/cм2 [9]. Плотность тока в активном анодном пятне значительно меньше и для дуг, горящих в аргоне и на воздухе, может быть принята равной 1500 А/см2 [40]. Отсюда видно, что на прямой полярности реактивное давление паров значительно больше. При переходе дуги в сжатое состояние плотность тока в активных пятнах увеличивается, что вызывает увеличение реактивных сил. При сварке в СО2 реактивное давление паров становится одним из главных факторов, определяющих перенос. При сварке порошковой проволокой реактивной силой давления паров также пренебрегать нельзя [ 18 ]. То же самое относится к сварке покрытыми электродами.
Дополнительную силу при сварке на прямой полярности может вызвать реактивное давление ионов, нейтрализующихся на поверхности катода. В работе [9] получены выражения для реактивного давления ионов, когда они отражаются обратно в столб дуги в направлении оси электрода или расширяются в полупространстве:
Pi = 1,15 10-4 Iн-2/3
Pi =5,6 10-5 Iн2/3
14
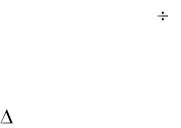
Истинное давление должно находиться между этими значениями. Из-за отсутствия точных экспериментальных данных действие нейтрализовавшихся на катоде ионов не учитывается ввиду того, что оно считается небольшим по величине.
1.1.3. Влияние переноса на кинетику плавления электрода
Принудительное стряхивание капель механическим путем увеличивает скорость плавления в 1,2 1,6 раза [25]. Этому способствует также возрастание разности температур в приэлектродной области, так как после сброса поверхность электрода более длительное время имеет температуру ниже температуры кипения металла. Увеличение Т приводит к увеличению приэлектродного падения напряжения, а следовательно и мощности на плавление. Такой же эффект достигается и при импульсном питании по сравнению с питанием непрерывным током в закритической области режимов. При импульсном питании после отрыва капли температура приэлектродной области значительно ниже, так как отрыв происходит по изотерме, близкой к температуре плавления, и только тонкая пленка на торце остается при температуре кипения. При непрерывном струйном режиме приэлектродная область разогрета значительно сильнее.
1.1.4. Влияние дугового напряжения (длины дуги) на перенос
Оптимальное формирование шва, устойчивое горение дуги при сварке плавящимся электродом без коротких замыканий происходит на режимах, обеспечивающих мелкокапельный перенос. Многими исследователями [34,35,36,40,41,42] отмечается решающая роль величины тока на характер переноса. Однако на характер переноса влияет и величина дугового напряжения. В работе [43] отмечено, что при сварке в аргоне плавящимся электродом на характер переноса оказывает влияние величина тока и напряжения дугового промежутка. Переход к струйному режиму происходит при увеличении напряжения дугового промежутка до вполне определенной величины для данных условий, если значение тока соответствует критическому значению. Более подробно
15
влияние напряжения исследовано в работе [44]. В ней показано, что при критическом значении сварочного тока мелкокапельный перенос достижим только при дуговом напряжении выше определенной величины и делается вывод, что при увеличении тока (скорость подачи проволоки) напряжение дугового промежутка должно быть также увеличено до значения соответствующего току по статической характеристике, чтобы сохранить длину дугового промежутка.
Влияние длины дугового промежутка в конкретных условиях на характер переноса изучено сравнительно мало. В работах [36,45] влияние дугового напряжения объясняется влиянием длины дуги на форму столба. При удлинении дуги активное пятно на изделии увеличивается и столб дуги принимает форму усеченного конуса, расширяющегося к изделию (то есть возникает осевая составляющая электродинамической силы, действующая на отрыв капли). В столбе появляются газовые потоки, также стремящиеся оторвать каплю за счет аэродинамического качества.
При сварке порошковой проволокой рутилового типа удлинение дуги приводит к увеличению частоты перехода капель и снижению их массы. Это объясняют [39] значительным повышением парциального давления кислорода из-за подсоса воздуха, что увеличивает окисление капель и снижает поверхностное натяжение.
1.2. Принципиальная возможность импульсного управления плавлением и переносом при сварке порошковой проволокой и проволокой сплошного сечения в СО2
Анализ факторов, влияющих на плавление и перенос электродного металла, показывает, что для сохранения стабильности горения дуги, формирования шва и протекания металлургических реакций в ванне, необходимо стабилизировать процесс на стадии каждой капли, так как отклонение параметров режима от заданных может существенным образом изменить характер переноса и условия ввода тепла в электрод, что в свою очередь, окажет влияние на свойства сварного соединения. Особенно это важно при наличии внешних возмущений, как случайных, так и искусствен-
16
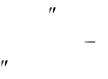
но создаваемых (например, поперечные колебания электрода, модуляция скорости подачи электрода или длины дугового промежутка и так далее), а также при изменении режима сварки. С этой точки зрения, необходим процесс, при котором регулирование сварочного тока, соответствующего скорости подачи электрода, не должно изменять параметров режима микропроцессов, то есть последние должны протекать при номинальных параметрах для данного электрода независимо от режима сварки.
В этом отношении большие возможности представляет метод импульсного управления процессом сварки на стадии каждого микропроцесса. Способ импульсного управления переносом при сварке плавящимся электродом в инертных газах разработан в ИЭС им. Е.О. Патона [1] и в настоящее время получил широкое распространение в промышленности. Согласно этому способу, при оптимальном процессе расплавление капли происходит при небольшом токе во время паузы между импульсами, затем при наложении кратковременного импульса с большой амплитудой происходит отделение капли под действием электромагнитных сил и ускоренный перенос ее в сварочную ванну в любом пространственном положении. Недостатком этого способа является то, что при наличии возмущений по длине дугового промежутка расплавление каждой капли будет происходить при различной величине тока и напряжения даже при наличии обратной связи, контролирующей величину энергии на расплавление каждой капли.
Если в аргоне импульсное управление переносом хорошо исследовано как теоретически, так и экспериментально, то относительно возможности импульсного управления при сварке порошковыми проволоками и проволоками сплошного сечения в СО2 вопрос остается недостаточно изученным. И в то же время известно, что разработка методов управления переносом металла при сварке в СО2 одна из наиболее актуальных задач сварочной техники [18].
Как известно [18,47,48], положительный эффект при наложении импульсов достижим только при наличии расширения токоведущего сечения в направлении столба дуги. Такое расшире-
17