Материал: Модуляторы тока для импульсно-дуговой сварки. Зайцев А.И., Чуриков И.А
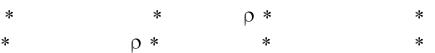
рядного контура. Таким образом, для уменьшения раскачки напряжения на коммутирующем конденсаторе при включении нагрузки не следует стремиться к высокой добротности зарядного контура, а необходимое напряжение лучше получать за счет увеличения коэффициента К.
Выводы и рекомендации по разделу.
1. При анализе электромагнитных процессов в модуляторе, предназначенном для работы с источником, обладающим крутопадающей характеристикой, установлено:
1.1расчет параметров элементов схемы принудительной коммутации следует производить по наиболее тяжелому режиму - короткому замыканию;
1.2при регулировании режима сварки изменением напряже-
ния холостого хода и сопротивления Rб, через которое питается дежурная дуга, время tВ, предоставляемое схемой силовому тиристору для выключения, всегда остается выше паспортного, поэтому достаточно проверить допустимое напряжение на коммутирующем конденсаторе при максимальном значении сопротив-
ления Rб;
1.3.при регулировании режима сварки изменением сопро-
тивления источника Rэ и сопротивления Rб, через которое питается дежурная дуга, при постоянном напряжении холостого хода
источника, когда RЭ = max и Rб = min, в ряде случаев время tВ может значительно снизиться и оказаться недостаточным для отключения силового тиристора;
1.4.существуют области параметров, где во всем диапазоне режимов заведомо сохраняется отключающая способность схемы принудительной коммутации, а раскачка напряжения на коммутирующем конденсаторе при включении нагрузки в самом неблагоприятном режиме ( Rб = max ) не превышает 15%:
Rб = 2,4-19,2 |
Q1 |
=40 |
2 |
= 9,6-33,6 |
R2 =0,4-1,6 |
Rэ =1-16 |
2 |
=9,6 |
R2 |
=0,4-1,6 |
Q1 =40-120. |
93
2. Анализ электромагнитных процессов в модуляторе, предназначенном для работы с источником, обладающим жесткой характеристикой, показал:
2.1. разработанная схема обладает свойством ограничения раскачки напряжения на коммути-
рующем конденсаторе при включении нагрузки за счет шунтирования коммутирующего конденсатора и части секций зарядного дросселя неуправляемым вентилем в обратном направлении;
2.2.напряжение на коммутирующем конденсаторе в квазиустановившемся режиме холостого хода, являющееся начальным для первого цикла коммутации при нагрузке, определяется главным образом величиной коэффициента К, определяющего соотношение величин индуктивности секций зарядного дросселя, ле-
жащих ниже точки подключения неуправляемого вентиля VD3 и выше нее;
2.3.раскачка напряжения при включении нагрузки минимальна при больших значениях коэффициента К, поэтому не следует стремиться к высокой добротности зарядного контура, а необходимое напряжение лучше получать за счет увеличения коэффициента К;
2.4.предельное значение коэффициента К лежит в интервале 0,45-0,5, так как при дальнейшем увеличении его неуправляе-
мый вентиль VD3 не вступает в работу и процесс протекает в схеме без вентиля.
3. Полученные выражения для амплитуды напряжения на коммутирующем конденсаторе для холостого хода и нагрузки позволяют определить амплитуду напряжения как в квазиустановившемся режиме, так и при любом цикле коммутации.
94
5. Практические результаты и техническая характеристика устройств для импульсно-дуговой сварки
5.1. Исследования управляемости плавлением и переносом электродного металла при импульсном питании сварочной дуги
Проведенные экспериментальные исследования подтвердили возможность управления процессом плавления и переноса электродного металла при импульсном питании. На рис. 5-1, 5-2 показана кинетика каплеобразования, снятая скоростной кинокамерой. На рис. 5-1 приведена серия кинокадров, иллюстрирующая образование и перенос капли в сварочную ванну во время импульса при сварке проволокой Св08Г2С диаметром 1 мм в среде CO2 при следующих параметрах режима:
UDСР = 32 В, IСР = 120 А, IИМП = 500 А, IДЕЖ.ДУГИ = 20 А, tН = 5 мсек, = 100 Гц, VПОДАЧИ = 500 м/час.
На рис. 5-2 приведены результаты при сварке порошковой проволокой ПП1-ДСК диаметром 2,3 мм во время импульса при следующих параметрах режима:
UDCP = 26В, ICP = 80 А, I ИМП = 870 А, IДЕЖ,ДУГИ = 25 А, tН = 4,5 мсек, = 15 Гц, V ПОДАЧИ = 67 м/час.
Приведенные кинокадры показывают, что вместе с ростом тока в импульсе токопроводящий канал столба дуги и анодное пятно расширяются и частично переходят на боковую поверхность электрода. В это же время увеличивающаяся в размере капля втягивается в столб дуги и к концу импульса отделяется от электрода.
При импульсном питании, ввиду расплавления капли во время импульса, длительность его всегда достаточна для протекания гидродинамических процессов формирования жидкого металла в каплю и образования между ней и электродом шейки, поэтому управляемость однозначно определяется плотностью тока в
95
электроде, которая равна для проволоки ПП1-ДСК j=400 А/мм2, а для проволоки Св08Г2С в СО2 j=650 А/мм2.
5.2. Исследование свойств сварного соединения
Для определения механических свойств и химического состава металла шва сваривались пластины толщиной 12 мм из стали Мст3 с U-образной разделкой. Сварка производилась в три слоя на медной подкладке проволокой ПП1-ДСК диаметром 2,3 мм. Проволока перед сваркой прокаливалась при температуре 250 С в течение 1,5 часа.
Из сваренных пластин вырезались образцы для испытаний на разрыв (тип Х111), на изгиб и ударную вязкость ( тип У1 ), а также бралась стружка для определения химического состава металла шва. Все образцы изготавливались в соответствии с требованиями ГОСТа 6996-66. Испытания на ударную вязкость выполнялись при температуре 20 С – 40 С. Надрез располагался со стороны последнего шва.
Сравнения результатов химических анализов металла шва показали, что при импульсно-дуговой сварке несколько возрастает содержание углерода, марганца и кремния (табл. 5-1).
Таблица 5-1
Содержание элементов в %
Материал |
С |
Si |
Mn |
S |
P |
Al |
Ti |
Основной |
0,18 |
0,18 |
0,5 |
0,03 |
0,023 |
--- |
--- |
металл |
|
|
|
|
|
|
|
Металл шва |
0,87 |
0,69 |
0,1 |
0,03 |
0,022 |
0,04 |
0,04 |
при сварке |
|
|
|
|
|
|
|
непрерыв- |
|
|
|
|
|
|
|
ной дугой |
|
|
|
|
|
|
|
Металл шва |
0,092 |
0,74 |
0,13 |
0,03 |
0,022 |
0,04 |
0,04 |
при им- |
|
|
|
|
|
|
|
пульсно- |
|
|
|
|
|
|
|
дуговой |
|
|
|
|
|
|
|
сварке. |
|
|
|
|
|
|
|
96

Видимо, угару углерода и раскислителей при сварке в непрерывном режиме способствует развитая удельная поверхность капель и достаточно большое время их перехода через дуговой промежуток. При импульсном питании дуги продолжительность формирования капли и время ее пребывания в дуговом промежутке значительно сокращается.
Импульсное питание дуги благоприятно сказывается на механических свойствах металла шва и сварного соединения (табл.
5-2).
Таблица 5-2
Способ |
Предел |
Угол загиба, |
Ударная вязкость |
||
сварки |
прочности в |
градусов |
кг/см при |
||
|
|
кг/мм2 |
|
|
|
|
|
|
|
+20 |
-40 |
Сварка |
не- |
49,7-50,8 |
120-180 |
6,4-9,8 |
0,3-1,9 |
прерывной |
50,2 |
|
7,9 |
0,7 |
|
дугой |
|
|
|
|
|
Сварка |
при |
50,1-52,3 |
120-180 |
6,7-10,6 |
1,2 -4,3 |
импульсном |
51,3 |
|
8,4 |
1,7 |
|
питании |
|
|
|
|
|
Некоторое повышение предела прочности при импульсном питании дуги объясняется увеличением углерода, кремния и марганца в металле швов. Образцы, испытанные на разрыв, разрушились по основному металлу.
Повышение ударной вязкости, видимо, можно объяснить благоприятными условиями кристаллизации металла шва. При импульсном питании сварочная ванна непрерывно колеблется с частотой, равной частоте следования импульсов тока. Находящийся в ней металл интенсивно перемешивается под действием пульсирующего давления дуги и удара капель электродного металла. Интенсивное перемешивание создает благоприятные условия для выхода газов, находящихся в жидком металле, и способствует измельчению зерна закристаллизовавшегося металла. На рис. 5-3 приведены фотографии микроструктуры металла зоны сплавления х140 при сварке в непрерывном режиме (а) и при сварке в импульсном режиме (б). На рис. 5-4 приведены фотогра-
97