Материал: Наукоемкие технологии и материалы. сборник трудов региональной научно-практической конференции студентов, аспирантов и молодых ученых
мой конструкции электростатического сепаратора используются определенные детали, они служат дольше и более эффективны в эксплуатации, позволяют снизить затраты на энергопотребление, техническое обслуживание и ремонт.
Предварительный анализ потребностей в эффективных средствах очистки диэлектрических жидкостей позволяет сделать вывод: потенциал рынка устройств очистки и фильтрации достаточно высок. В настоящее время ни одно предприятие в России не занимается производством малогабаритных электростатических сепараторов с низким энергопотреблением. Анализ сегмента рынка нефте- и газопереработки показывает возможность замены применяемого оборудования для обезвоживания органических энергоносителей и продуктов их переработки.
В настоящее время авторами проведены экспериментальные лабораторные исследования влияния электрогидродинамических сил на кинетику микрозагрязнений и эмульсионной воды в нефтепродуктах. Определены области возможных конструктивных параметров электростатического сепаратора. Определены сроки и этапы коммерциализации данной идеи. Полученные результаты исследований подтвердили возможность применения способа для очистки нефти, нефтепродуктов и газового конденсата.
Производство сепараторов на основе предложенной технологии позволит снизить себестоимость затрат на очистку диэлектрических технологических и эксплуатационных жидкостей.
УДК 616-7
РАЗРАБОТКА ЭНЕРГОСБЕРЕГАЮЩЕЙ УСТАНОВКИ СУБЛИМАЦИОННОЙ СУШКИ
Тарасов Д.П., Санин В.Н.
Военный авиационный инженерный университет (г. Воронеж)
E-mail: demetriys@mail.ru
Вакуум-сублимационная сушка, т.е. высушивание материалов в замороженном состоянии под вакуумом, является одним из наиболее прогрессивных методов обезвоживания термолабильных материалов. В настоящее время этот метод сушки широко применяется в медицине, биологии, химии, пищевой промышленности и других производственных отраслях.
106
Объем мирового производства сублимированных продуктов непрерывно растет, однако сублимационная сушка по-прежнему относится к процессам, требующим высоких энергозатрат, что является серьезным сдерживающим фактором в ее развитии. Вот почему актуальной задачей являются разработка энергосберегающих технологий сублимационного консервирования и создание нового оборудования для реализации таких технологических процессов. Простой расчет показывает, что из-за высокой удельной теплоты парообразования (сублимации) воды основные энергетические затраты связаны именно с процессами сублимации и десублимации влаги.
Многочисленные работы специалистов в данной области посвящены исследованию процесса сушки в непрерывном режиме и разработке установок, в которых экономию энергоресурсов можно получить путем организации теплообмена с замораживаемым и сублимируемым продуктом, совмещая эти стадии процесса во времени. Представляется перспективным также применение термоэлектрических модулей в установках вакуум-сублимационной сушки, т. к. термоэлектрические модули являются эффективными тепловыми насосами.
Целью настоящей работы является разработка конструкции энергосберегающей комбинированной установки сублимационной сушки фармацевтических или пищевых продуктов, построенную на основе традиционной компрессионной холодильной машины и использующую термоэлектрические модули. При этом и конденсатор, и испаритель холодильной машины оснащаются термоэлектрическими модулями; конденсатор выполняет роль сублиматора, а испаритель - десублиматора. Целью работы также является отработка тепловых и токовых режимов работы установки с целью минимизации энергетических затрат.
Для достижения поставленной цели необходимо решить следующие задачи:
1.Размещение в вакуумной сублимационной установке испарителя и конденсатора компрессионной холодильной машины и оснащение их термоэлектрическими модулями.
2.Размещение на конденсаторе сублиматора, а на испарителе – десублиматора и выбор продукта для сублимационной сушки.
3.Оснащение экспериментальной установки контрольноизмерительными приборами.
4.Проведение экспериментальных исследований процессов суб-
107
лимационной сушки при различных режимах работы компрессионной холодильной машины и термоэлектрических модулей.
5. Выбор оптимальных режимов, соответствующих минимальным временным и энергетическим затратам.
НИОКР, проводимые за последние 12 лет были направлены на отработку методики энергосберегающей вакуум-сублимационной сушки с использованием термоэлектрических модулей (элементов Пельтье), где горячие спаи элементов выполняют роль сублиматора, а холодные - десублиматора. При этом работала также и компрессионная холодильная машина, испаритель которой являлся дополнительным десублиматором, компенсирующим в соответствии с законом сохранения энергии избыточные тепловыделения на сублиматоре. Проведѐнные расчѐты и эксперименты показали высокую эффективность такой вакуум-сублимационной установки – удельные затраты на 1 килограмм получаемой продукции снижались в 2-3 раза (в зависимости от температурных режимов получения продукта) в сравнении с традиционным способом. Однако такая организация процессов сублимации-десублимации для некоторых продуктов не позволяет получать большой заданной разности температур (до 800С) между сублиматором и десублиматором, что ограничивает возможности установки.
Поэтому создание эффективной комбинированной энергосберегающей вакуум-сублимационной установки с использованием термоэлектрических модулей является актуальной задачей для современного производства.
УДК 621.7.01
РАЗРАБОТКА ТЕХНОЛОГИЙ ВИБРОУДАРНОГО УПРОЧНЕНИЯ И СОЗДАНИЕ ЭКСПЕРИМЕНТАЛЬНОЙ ДИНАМИЧЕСКИ УРАВНОВЕШЕННОЙ УСТАНОВКИ РЕЗОНАНСНОГО ТИПА С УПРУГИМ КРЕПЛЕНИЕМ ДЕТАЛЕЙ
Копылов Ю.Р., Мерчалов А.С.
Воронежский государственный технический университет
E-mail: merch87@yandex.ru
Установки ВУД-2500 используются в авиационном производстве для виброударного упрочнения деталей длиной до 3500 мм.
108
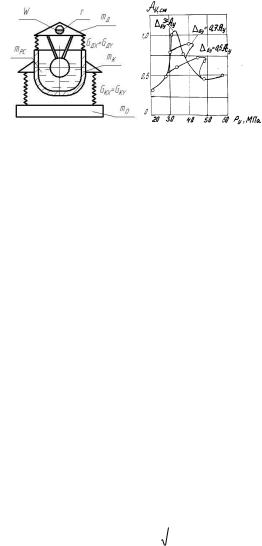
Необходимость модернизации установок ВУД-2500 обусловливается большой мощностью привода (до 50–75 Вт на 150–200 кг массы детали) и значительной погрешностью обработки из-за ограниченного управления траекторией колебаний.
Рис 1. Расчетная схема модернизации установки ВУД-2500 (а), влияние буферного кольца на амплитуду колебаний (б)
Близкорезонансные режимы обладают меньшими затратами мощности, возможностью регулирования траекторий колебаний, но оказывают большие вибрационные воздействия на основание и обладают низкой устойчивостью режима колебаний.
Исследуется динамически уравновешенная схема модернизированной установки ВУД-2500 (рис. 1, а), в которой снижение вибрационного воздействия на основание обеспечивается за счет упругого крепления детали в контейнере, а повышение стабильности обработки – за счет применения пневмоупругих элементов с нелинейной буферной характеристикой жесткости.
В модернизированной установке ВУД-2500 (рис. 1, а) инерционный вибратор с круговой возмущающей силой F(t) установлен на
подвижной системе детали |
mд , |
нелинейные упругие элементы с |
|
~ |
|
|
~ |
продольной жесткостью GX (PX;AX) и GY (PY;AY) смонтированы |
|||
симметрично с двух сторон, |
относительно подвижной системы |
||
контейнера mк. Амплитуды линейных колебаний детали, контейнера и основания по координатам Х, Y характеризуется выражениями (1-3)
|
|
|
m r 2 |
|
|
|
|
|
|
|
||
Aдх = Aду |
= |
|
в |
|
|
|
|
|
|
|
|
|
~ |
|
|
|
|
|
|
|
|
|
|
||
2 |
|
2 |
2 |
|
2 |
|
2 |
|
||||
|
|
(mд + mв mрс |
(t) ) ( одх |
|
) |
+ 4h |
дх |
(1) |
||||
|
|
|
|
|
|
|
|
|
|
|
||
109

|
|
|
|
|
|
|
Aкх |
= Aку |
= |
|
|
|
|
|
|
Aдх Gдх |
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
(m + m |
|
0,6 ) |
( |
2 2 |
)2 + 4h2 2 |
(2) |
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
к |
рс |
|
|
|
|
окх |
|
кх |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
Aох |
= Aоу |
= |
|
|
|
|
|
Aдх Gкх |
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
(m + m ) ( 2 |
2 )2 + 4h2 |
2 |
(3) |
|||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
о |
к |
|
|
о |
|
ох |
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
о х |
|
|
|
|
|
|
||
где mв |
|
– масса дебаланса вибратора; |
|
|
|
|
|
|||||||||||||||||||
r – экстретисетет массы дебаланса; |
|
|
|
|
|
|
||||||||||||||||||||
mд – масса детали вместе с ее подвижной системой; |
|
|||||||||||||||||||||||||
mк |
– масса контейнера; |
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||||
~ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
mрс – масса инструментальной среды; |
|
|
|
|
|
|||||||||||||||||||||
– вынужденная частота колебаний; |
|
|
|
|
|
|||||||||||||||||||||
hДХ = hДY |
= |
|
|
|
b |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
mо |
+ mд - коэффициент демпфирования детали вместе с |
|||||||||||||||||||||||||
|
|
|
|
|||||||||||||||||||||||
подвижной системой; |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||||
hКХ = hКY = |
|
|
|
|
b |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
mк |
+ mрс 0,6 |
- коэффициент демпфирования контейнера; |
|
|||||||||||||||||||||||
|
|
|
|
|||||||||||||||||||||||
h |
= h |
|
= |
|
b 459 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
ОХ |
ОY |
|
|
|
mо + mк |
- коэффициент демпфирования основания. |
|
|||||||||||||||||||
|
|
|
|
|
|
|
||||||||||||||||||||
b – коэффициент диссипации;
Gдх, Gкх – жесткость упругого крепления детали и контейне-
ра; дх, кх, ох - собственная частота колебаний по оси Х детали, контейнера, основания соответственно.
Результаты компьютерного моделирования уравнений (1-3)
при mэ = 1 кг; mд = 35 кг; mк = 48; r = 10 мм; 0< <80 показали,
что можно получить требуемую амплитуду с меньшими затратами мощности вибратора и с меньшим вибрационным воздействием на основание (рис 2). Для решения проблемы устойчивости используются пневмоупругие элементы с нелинейной характеристикой
жесткости за счет установки с зазором б (0,5 0,6) А упорного буферного кольца [2]. Это дает уменьшение крутизны амплитудной кривой на участке действия буферной жесткости, и расширяет область устойчивой резонансной работы (рис. 1, б). Положительные результаты получены при использовании оболочек, снабженных буферным кольцом. На рисунке 2,а линией Аб показан вероятный
110