Дипломная (вкр): Непрерывная разливка металлов
• изменение формы кривой колебаний (задание скоростей движения кристаллизатора на различных этапах);
• предотвращение дрожаний (вибраций) кристаллизатора, обычно сопровождающих работу электромеханического привода;
• более безопасную и быструю замену кристаллизатора;
• удобство в обслуживании привода кристаллизатора в ходе разливки вследствие выноса гидроцилиндров из труднодоступной зоны;
• значительное уменьшение общей массы движущихся в процессе качаний частей.
Дополнительным, но достаточно перспективным фактором, способствующим повышению качества поверхности сляба, может стать применение метода наложения на кристаллизатор горизонтальных колебаний, которые синхронизированы с качаниями в вертикальной плоскости. По мнению различных исследователей, этот метод значительно уменьшает следы качания на поверхности сляба и соответственно число прорывов металла [1].
Большое значение, с точки зрения повышения качества сляба, имеет оптимизация движения потоков стали в жидкой ванне кристаллизатора. Особое внимание уделяется оптимизации геометрической формы погружных стаканов. Многочисленными исследованиями подтверждено, что в зависимости от скоростей разливки, сечения заготовки и марки стали, сечения внутренней полости погружного стакана и его выходных отверстий, а также угол наклона выходных отверстий могут изменяться в широких пределах [1]. Безусловно, конструкция погружных стаканов будет развиваться и в дальнейшем.
Применение новых материалов и способов обработки огнеупорных изделий позволяет повышать стойкость погружных стаканов против термических ударов, уменьшать скорость износа в зоне шлакового пояса и интенсивного движения потоков жидкой стали, а также предотвращать зарастание внутренней полости при разливке сталей, раскисленных алюминием. При этом особое внимание должно уделяться обеспечению симметричности течения потоков и условий эффективной инжекции аргона в жидкую ванну кристаллизатора [1].
В настоящее время все большее распространение получает метод электромагнитного торможения потока стали, попадающей в кристаллизатор. Это дает возможность существенно снизить скорость движения потоков, ограничить их проникновение вглубь жидкой фазы заготовки, а также обеспечить их рациональное движение. Вероятно, в ближайшее время этот метод получит развитие в совокупности с использованием погружных стаканов оптимальной геометрической формы, которая будет создаваться для каждого конкретного случая [1].
При повышении качества внутренних зон непрерывнолитых
слябов особое внимание уделяется условиям движения заготовки в зоне вторичного
охлаждения. Помимо объективных процессов развития ликвации в ходе
затвердевания, на качество заготовки существенно влияют интенсивность
охлаждения, ферростатическое давление, соблюдение геометрических размеров в
зависимости от установки направляющих роликов и пр. Вполне понятно, что
устранить эти факторы без дополнительных мероприятий на практике крайне сложно.
По свидетельству ряда исследователей, эта задача достаточно успешно решается
при использовании метода «мягкого» обжатия заготовки в конце жидкой зоны [2].
Основные положительные эффекты указанного метода: значительное подавление
осевой пористости, снижение коэффициента осевой ликвации и улучшение условий формирования
кристаллической структуры в зоне равноосных кристаллов, уменьшение V-
-образной ликвации [1].
В конце 80-х и начале 90-х г.г. в мире
сформировалось новое направление непрерывной разливки на слябы - литье тонких
слябов и сооружение МНЛЗ, совмещенных с прокатным станом [3]. Такая
производственная линия предназначается для конкретного диапазона размеров
заготовки и марок стали; т.е. имеет целевое назначение. В развитии МНЛЗ для
литья тонких слябов в большей степени заинтересованы
мини-заводы, пытающиеся попасть на рынок листовой продукции, и металлургические
заводы с полным циклом, которые нуждаются в реорганизации производства и в
замене существующих агрегатов. В настоящее время таких МНЛЗ насчитывается чуть
более сорока, около двух третей из них находится в США и развитых странах.
Как всякий новый процесс, литье тонких слябов имеет ряд многообещающих особенностей, но также характеризуется некоторыми «узкими» местами.
Последние данные промышленного использования метода литья тонких слябов показывают, что конструктивная реализация таких МНЛЗ требует принципиально новых решений в следующих вопросах: конструкции кристаллизатора; оптимизации подвода жидкой стали из промежуточного ковша в кристаллизатор; использования метода «мягкого» обжатия; использования специальной системы по предотвращению прорывов; разработки специальной системы удаления окалины; оптимизации отрицательного времени раздевания слитка и пр.
Между тем, уже сегодня можно говорить, что технология непрерывного литья тонких слябов с обжатием при наличии жидкой фазы с последующей прокаткой позволяет снизить капитальные затраты и затраты по переделу, улучшить свойства материала готовой продукции при равномерном качестве поверхности.
Таким образом, можно сформулировать общие тенденции развития процессов непрерывной разливки стали на слябовых МНЛЗ:
• в предстоящие годы существенного количественного увеличения объема непрерывнолитых слябов происходить не будет; основное внимание будет уделяться проблемам качества заготовки, снижения издержек на разливку и т.п.;
• повышение качества поверхности непрерывнолитых слябов будет достигаться модернизацией конструкции кристаллизаторов (прямолинейный кристаллизатор) с использованием гидропривода для механизма качания;
• улучшение параметров течения металла в кристаллизаторе за счет использования погружных стаканов оптимальной геометрической формы и метода электромагнитного перемешивания;
• развитие функциональных возможностей промежуточного ковша: повышение его эксплуатационных показателей (стойкость) и доводка стали (рафинирование и регулирование температуры);
• использование систем прогрессивного многоточечного загиба и разгиба заготовки для уменьшения пораженности заготовки внутренними трещинами;
• применение метода «мягкого» обжатия заготовки с жидкой сердцевиной с целью подавления осевой пористости и ликвации.
• развитие концепции непрерывного литья тонких слябов с их обжатием и последующей прокаткой в горячем состоянии и соответствующим повышением конкурентоспособности мини-заводов на мировом рынке листовой продукции;
• повышение степени автоматизации работы МНЛЗ с
включением в единую систему всех параметров жидкой стали, условий охлаждения
стали в кристаллизаторе и зоне вторичного охлаждения при наличии обратной
связи.
2. СОВЕРШЕНСТВОВАНИЕ КОНСТРУКЦИИ ПРОМЕЖУТОЧНОГО
КОВША
.1 УСЛОВИЯ ЗАГРЯЗНЕНИЯ СТАЛИ НЕМЕТАЛЛИЧЕСКИМИ
ВКЛЮЧЕНИЯМИ ПРИ РАЗЛИВКЕ НА МНЛЗ
Основными источниками дополнительного загрязнения металла неметаллическими включениями может служить вторичное окисление стали при ее движении от сталеразливочного ковша до кристаллизатора, а также огнеупорные и вспомогательные материалы, с которыми сталь вступает в контакт в процессе движения [4]. Общий анализ возможных источников загрязнения стали неметаллическими включениями (рис. 5) позволяет с достаточной степенью уверенности разделить их в зависимости от механизма проявления на следующие группы:
. Не всплывшие в шлак неметаллические включения, являющиеся продуктами реакций раскисления стали;
. Мелкие частицы шлака, которые вовлекаются в металл в результате турбулентного перемешивания струи с жидкой ванной металла и покрывающего ее шлака;
. Продукты разрушения огнеупоров при контакте с металлом и шлаком;
. Продукты прожигания канала шиберного затвора кислородом;
. Вторичное окисление стали в ходе технологических переливов. Безусловно, для обеспечения высокой чистоты стали в непрерывнолитой заготовке необходимо предусматривать специальные мероприятия, препятствующие развитию вышеперечисленных явлений. Наибольшее значение имеют следующие процессы:
• вторичное окисление стали в начале процесса непрерывной разливки стали;
• реакции с футеровкой промежуточного ковша и покровным шлаком;
• потоки в промежуточном ковше и всплытие включений;
• перетекание эмульгированного шлака из ковша в промежуточный ковш с последними порциями металла;
• способы раннего обнаружения попадания шлака в ковш;
• зарастание погружных стаканов;
• распределение неметаллических включений в заготовках в радиальных и криволинейных МНЛЗ.
В начале разливки заполнение промежуточного ковша происходит при открытом зеркале металла вплоть до засыпки теплоизолирующей смеси.
Весь этот период металл активно контактирует с окружающей атмосферой. По некоторым данным, в первые 5...6 мин. разливки содержание кислорода в стали в 3...4 раза выше, чем при установившемся процессе разливки (например, через 10 мин. содержание кислорода в стали падает в два раза, а через 30 мин. уменьшается в 3...3,5 раза) [5].
Степень чистоты стали на заднем конце заготовки вновь ухудшается, так как при полном опорожнении ковша в промежуточный ковш попадает некоторое количество шлака. Дополнительно шлаковые включения могут попасть в сталь при разливке последних порций каждого сталеразливочного ковша из-за эффекта «воронки». В начале подачи металла из нового промежуточного ковша также возможно загрязнение стали следствие попадания в промежуточный ковш продуктов «прожигания» канала шиберного затвора кислородом.
Для переднего конца заготовки установлено, что загрязненность неметаллическими включениями значительно уменьшается при использовании торкрет покрытия на основе магнезита и теплоизолирующего покрытия на основе золы рисовой шелухи.
Особое значение для ритмичной работы МНЛЗ специальные по химическому и гранулометрическому составу засыпки, которые размещаются в канале шиберного затвора перед заполнением металлом (рис. 6).
Рис. 5. Общая схема источников загрязнения стали неметаллическими включениями при разливке на МНЛЗ
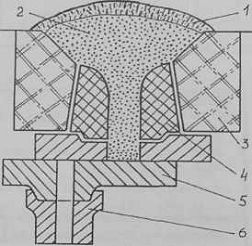
Рис. 6. Общая схема заполнения отверстия шиберного затвора засыпкой:
- засыпка без термофизических превращений;2 -
спеченный при контакте со сталью слой засыпки;3 - гнездовой блок; 4- верхний
стакан; 5- шиберный затвор; 6- коллектор.
Функциональное назначение засыпки заключается в предотвращении проникновения жидкой стали в канал шиберного затвора до его открывания, а также быстром и беспрепятственном высыпанием из канала при открытии затвора. Следует отметить, что с внедрением в технологический процесс методов внепечной обработки время пребывания металла в ковше существенно увеличилось, что соответственно повысило требования к качеству и эксплуатационным свойствам засыпки.
Известно, что в случае неоткрытия шиберного затвора (засыпка самопроизвольно не высыпалась) его канал прожигают кислородом. Этот процесс сопровождается образованием большого количества оксидов железа, которые попадают в промежуточный ковш. На практике отмечено повышение в 1,5...2 раза содержания кислорода в головной части заготовки при прожигании канала шиберного затвора.
На многих металлургических заводах Украины и России используют смесь природного кварцевого песка с определенным количеством аморфного графита [6]. Однако такие засыпки характеризуются низким уровнем открывания канала шиберного затвора (30...60%) при высокой степени колебаний результатов от одной партии материала к другой. На японских заводах, если используют в качестве засыпки кварцевый песок, уделяют особое внимание его химическому составу (SiO; > 98%), чтобы повысить показатель открываемости затвора без прожиганий.
Ряд металлургических заводов применяет ставролитовый концентрат (Al2O3 = 49,6%; SiO2 = 27,5%; Fe2O3, = 12,2%; TiO2 = 3,5%) определенного гранулометрического состава (0,4...0,7 мм). Однако этот материал требует предварительного прокаливания перед применением при температуре 250...350°С, что значительно усложняет процесс его эксплуатации.
В последнее время для засыпок создают специально приготовленные смеси. Например, в США запатентована засыпка состоящая из кварцевого песка с размером зерен 0.5...3,5 мм, которые плакированы мелкими частицами минерала из группы полевых шпатов, имеющих температуру плавления 1000-1700°С. Содержание полевого шпата в засыпке колеблется от 5 до 30%, а размер его частиц - менее 0,15 мм. Особенность данного материала заключается в том, что он, спекаясь в момент контакта с жидкой сталью, образует корочку, которая препятствует проникновению металла в поры между частицами. При открытии шиберного затвора она разрушается под давлением жидкой стали [1].
По данным ККЦ-1 Новолипецкого металлургического комбината, специальная смесь Боровичского огнеупорного завода обеспечила открывание шиберного затвора около 80% [7]. Однако такой показатель вряд ли следует считать удовлетворительным, поскольку в соответствии с теорией статистики существует высокая степень вероятности неоткрывания двух ковшей подряд, что значительно повысит загрязненность стали неметаллическими включениями в течение длительного периода разливки.
На наш взгляд, концепция разработки смеси для засыпки в канал шиберного затвора должна предполагать его открывание во всех случаях, кроме экстремальных, которые, как показывает статистический анализ, не могут превышать 1...1,5%.
В результате исследований установлены основные технологические причины, по которым засыпка не высыпается из канала шиберного затвора:
•наличие в засыпке компонентов, склонных спекаться при высоких температурах и образовывать жесткий каркас, который не разрушается при открытии затвора;
•присутствие компонентов, склонных к газотворным проявлениям. Если в момент возникновения в канале затвора избыточного газового давления на верхней части столба засыпки не успела образоваться достаточно прочная корка, то газы устремляются в жидкий металл, разрушая корку и образуя в столбе засыпке полости, которые могут заполняться металлом;
•высокая пластичность засыпки. Под воздействием ферростатического давления она уменьшает свой объем, что приводит к растрескиванию спекшейся корочки в верхней части столба засыпки и протеканию металла в засыпку;
•низкая текучесть засыпки, не позволяющая ей быстро высыпаться из канала при открывании затвора. При этом часть смеси смешивается с металлом и прилипает к стенкам коллектора, препятствуя нормальному процессу разливки;
•низкая термомеханическая устойчивость, т.е. склонность смеси оплавляться при соприкосновении с жидким металлом;
•разрушение верхней части столба засыпки струей падающего металла, что приводит к образованию «пробок» в канале шиберного затвора.
На первый взгляд, достаточно перспективным
представляется использование в засыпке кварцевого песка. Кварц, являющийся
одной из форм существования кремнезема (SiOi), обладает высокой огнеупорностью
(1713°С), твердостью (7 баллов по шкале Мооса) и низкой химической активностью.
К серьезным недостаткам кварца как основы засыпки относятся его аллотропические
изменения при нагреве и охлаждении. Известно, что при температуре 575°С β-кварц
переходит в α-кварц, что
сопровождается увеличением его объема на 2,4%. Кроме того, природные кварцевые
пески содержат примеси оксидов железа, полевого шпата, слюды и других
материалов. Полевой шпат и слюда содержат оксиды щелочных и щелочноземельных
металлов. Все эти примеси являются вредными, так как снижают огнеупорность
кварца, образуя с ним и оксидами металла сложные легкоплавкие силикаты. С
учетом изложенного следует признать, что создание засыпки только на основе
кварцевого песка представляется весьма проблематичным.